
ASTM D790 3-punktowa próba zginania tworzyw sztucznych
3-punktowa próba zginania według normy ASTM D790 należy do najważniejszych metod badawczych służących do określania modułu zginania, wytrzymałości na zginanie i naprężeń gnących w tworzywach sztucznych, kompozytach włóknistych i materiałach izolacyjnych.
W praktyce jednak często dochodzi do odchyleń pomiarowych. Dzięki dopasowanej technice badawczej ZwickRoell, zgodnym z normami procedurom badawczym i zautomatyzowanemu gromadzeniu danych można znacznie zredukować wpływ tych czynników.
Najczęstsze źródła błędów Przeprowadzenie próby & Środki pomiarowe FAQ Downloads Proszę o poradę
ASTM D790: Najważniejsze punkty w skrócie
- Norma ASTM D790 opisuje próbę 3-punktowe na zginanie do określania właściwości zginania niewzmocnionych i wzmocnionych tworzyw sztucznych, materiałów kompozytowych z włókien o wysokim module sprężystości i materiałów izolacyjnych. Typowe wyniki badań zgodnie z ASTM D790 to moduł zginania, naprężenia i odkształcenia w granicy plastyczności, wytrzymałość na zginanie i wydłużenie przy zginaniu. Badania stosowane są dla półsztywnych i sztywnych tworzyw sztucznych, ale przeprowadza się je tylko do maksymalnego wydłużenia przy zginaniu wynoszącego 5% .
- Główne przyczyny rozbieżnych wyników badań często nie leżą w samej maszynie wytrzymałościowej, lecz w pomiarze próbek, stosunku rozstawu podpór do grubości próbki, ustawieniu układu pomiarowego oraz doborze prędkości badania.
- Nawet błąd pomiarowy 0,1 mm dla próbki 3,2 mm może skutkować odchyłką w obliczeniach naprężenia gnącego przekraczającym 5 % .
- ASTM D790 dopuszcza różne metody pomiaru ugięcia. Ich dokładność ma bezpośredni wpływ na wyznaczenie modułu.
- Nastawne przyrządy do zginania, precyzyjne czujniki drogi i zautomatyzowane przebiegi badawcze pomagają, wpływy użytkownika i rozrzut wyników ograniczyć.
- Oprogramowanie badawcze testXpert wspiera użytkownika w zakresie zgodnej z normami parametryzacji, automatycznego obliczania prędkości i centralnej analizy danych pomiarowych.

ASTM D790 w praktyce: Typowe źródła błędów i ich wpływ na wyniki badań
3-punktowa próba zginania według ASTM D790 wydaje się łatwa do przeprowadzenia, jednak w praktyce wiele czynników wpływających prowadzi do zwiększonego rozrzutu wyników, błędnych wartości modułu lub braku porównywalności rezultatów:
- Pomiar próby: Ponieważ w ASTM D790 grubość próbki wchodzi w skład obliczeń naprężenia gnącego w drugiej potędze (kwadratowo), nawet niewielkie odchylenia pomiarowe mają nieproporcjonalnie duży wpływ na wynik. Błąd pomiaru wynoszący zaledwie 0,1 mm przy grubości próbki 3,2 mm może zniekształcić obliczone naprężenie gnące o ponad 5%, wpływając tym samym na wytrzymałość na zginanie i wartości modułu.
- Stosunek grubości do rozstawu podpór: Jeśli normatywnie określony stosunek rozstawu podpór do grubości próbki nie zostanie zachowany, wzrastają naprężenia ścinające, co grozi pęknięciami ścinającymi i zafałszowaniem wartości modułu. Dotyczy to w szczególności kompozytów włóknistych o niskiej wytrzymałości na ścinanie.
- Ustawienie przyrządu do zginania: Błędy kątowe między podporami lub między podporami a stemplem gnącym prowadzą na początku badania do kontaktu punktowego zamiast liniowego. W rezultacie próbka ulega początkowo odkształceniu skrętnemu, co jest widoczne jako „stopka wykresu” na wykresie naprężenie-wydłużenie i może wpływać w szczególności na moduł sieczny oraz moduł odcinkowy.
- Pomiar ugięcia: Jeśli podatność układu pomiarowego nie zostanie skorygowana, odkształcenia maszyny wpłyną na wynik badania. Rzeczywiste odkształcenie materiału jest mniejsze, moduły zginania są zafałszowane, a porównywalność różnych systemów badawczych nie jest zapewniona.
- Prędkość badania: Określonej według normy ASTM D790 szybkości wydłużenia nie wolno utożsamiać bezpośrednio z prędkością trawersy; należy ją obliczyć na podstawie grubości próbki, rozstawu podpór oraz wybranej procedury A lub B. Błędy w tym przeliczeniu mogą zafałszować wartości modułu, granicę plastyczności, naprężenia gnące oraz porównywalność wyników.
- Ograniczenia normatywnych modeli obliczeniowych: Wzory zawarte w ASTM D790 obowiązują wyłącznie w przypadku małych ugięć. W przypadku większych odkształceń nieliniowości geometryczne mogą zafałszować obliczenia naprężeń i wydłużeń – dlatego norma ASTM D790 ogranicza procedurę B do maksymalnie 5% wydłużenia przy zginaniu.

Chcą Państwo zwiększyć powtarzalność badań według ASTM D790 lub wyjaśnić wątpliwości związane z konfiguracją stanowiska, techniką badawczą bądź interpretacją normy?
W takim przypadku Twój lokalny ekspert ZwickRoell z przyjemnością pomoże Ci w doborze rozwiązania dopasowanego do materiału, zadania badawczego oraz liczby wykonywanych badań.
Przeprowadzenie 3-punktowej próby zginania według normy ASTM D790 z ZwickRoell
Krytyczne etapy badania i rozwiązanie badawcze ZwickRoell:
ASTM D790 jest stosowana wszędzie tam, gdzie zachodzi potrzeba wiarygodnej oceny i porównania właściwości zginania tworzyw sztucznych lub kompozytów włóknistych – od etapu rozwoju materiałów przez kontrolę jakości w produkcji wielkoseryjnej, aż po badania odbiorcze tworzyw wtryskowych czy ocenę zmian starzeniowych i procesowych. Właśnie dlatego, że wyniki są porównywane w tak różnych kontekstach, na kluczowych etapach badania niezbędne jest odpowiednie wyposażenie. W ten sposób ZwickRoell pomaga od samego początku unikać typowych źródeł błędów:
Wybór ramy obciążeniowej Pomiar próbki Ustawienie układu pomiarowego Pomiar ugięcia Określenie prędkości badania Opcja automatyzacji Oprogramowanie badawcze testXpert
Tak przebiega badanie według ASTM D790
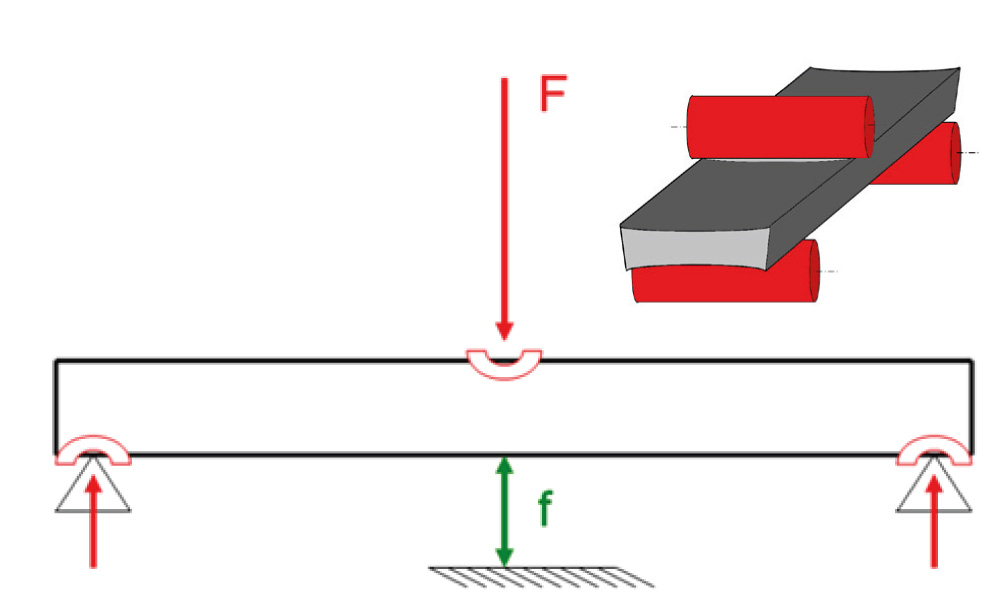
W 3-punktowej próbie zginania według ASTM D790 prostopadłościenna próbka jest umieszczana na dwóch podporach i obciążana za pomocą centralnie umieszczonego stempla gnącego przez maszynę wytrzymałościową ze stałą prędkością badania. Podczas badania wywierana przez stempel gnący siła i ugięcie próbki pod stemplem są mierzone i w sposób ciągły rejestrowane. Na podstawie zmierzonych wartości, a także wymiarów próbki i rozstawu podpór, można określić moduł zginania, wytrzymałość na zginanie, naprężenia gnące i wydłużenie przy zginaniu.
W zależności od materiału badanie przeprowadza się według procedury A lub B z różnymi szybkościami wydłużenia. Badanie kończy się w momencie pęknięcia próbki lub najpóźniej przy osiągnięciu wydłużenia przy zginaniu 5%. Aby uzyskać wiarygodne wyniki, geometria próbki, stosunek rozstawu podpór, prędkość badania oraz pomiar ugięcia muszą być ze sobą zgodne i dopasowane do wymagań normy.

Wybór ramy obciążeniowej
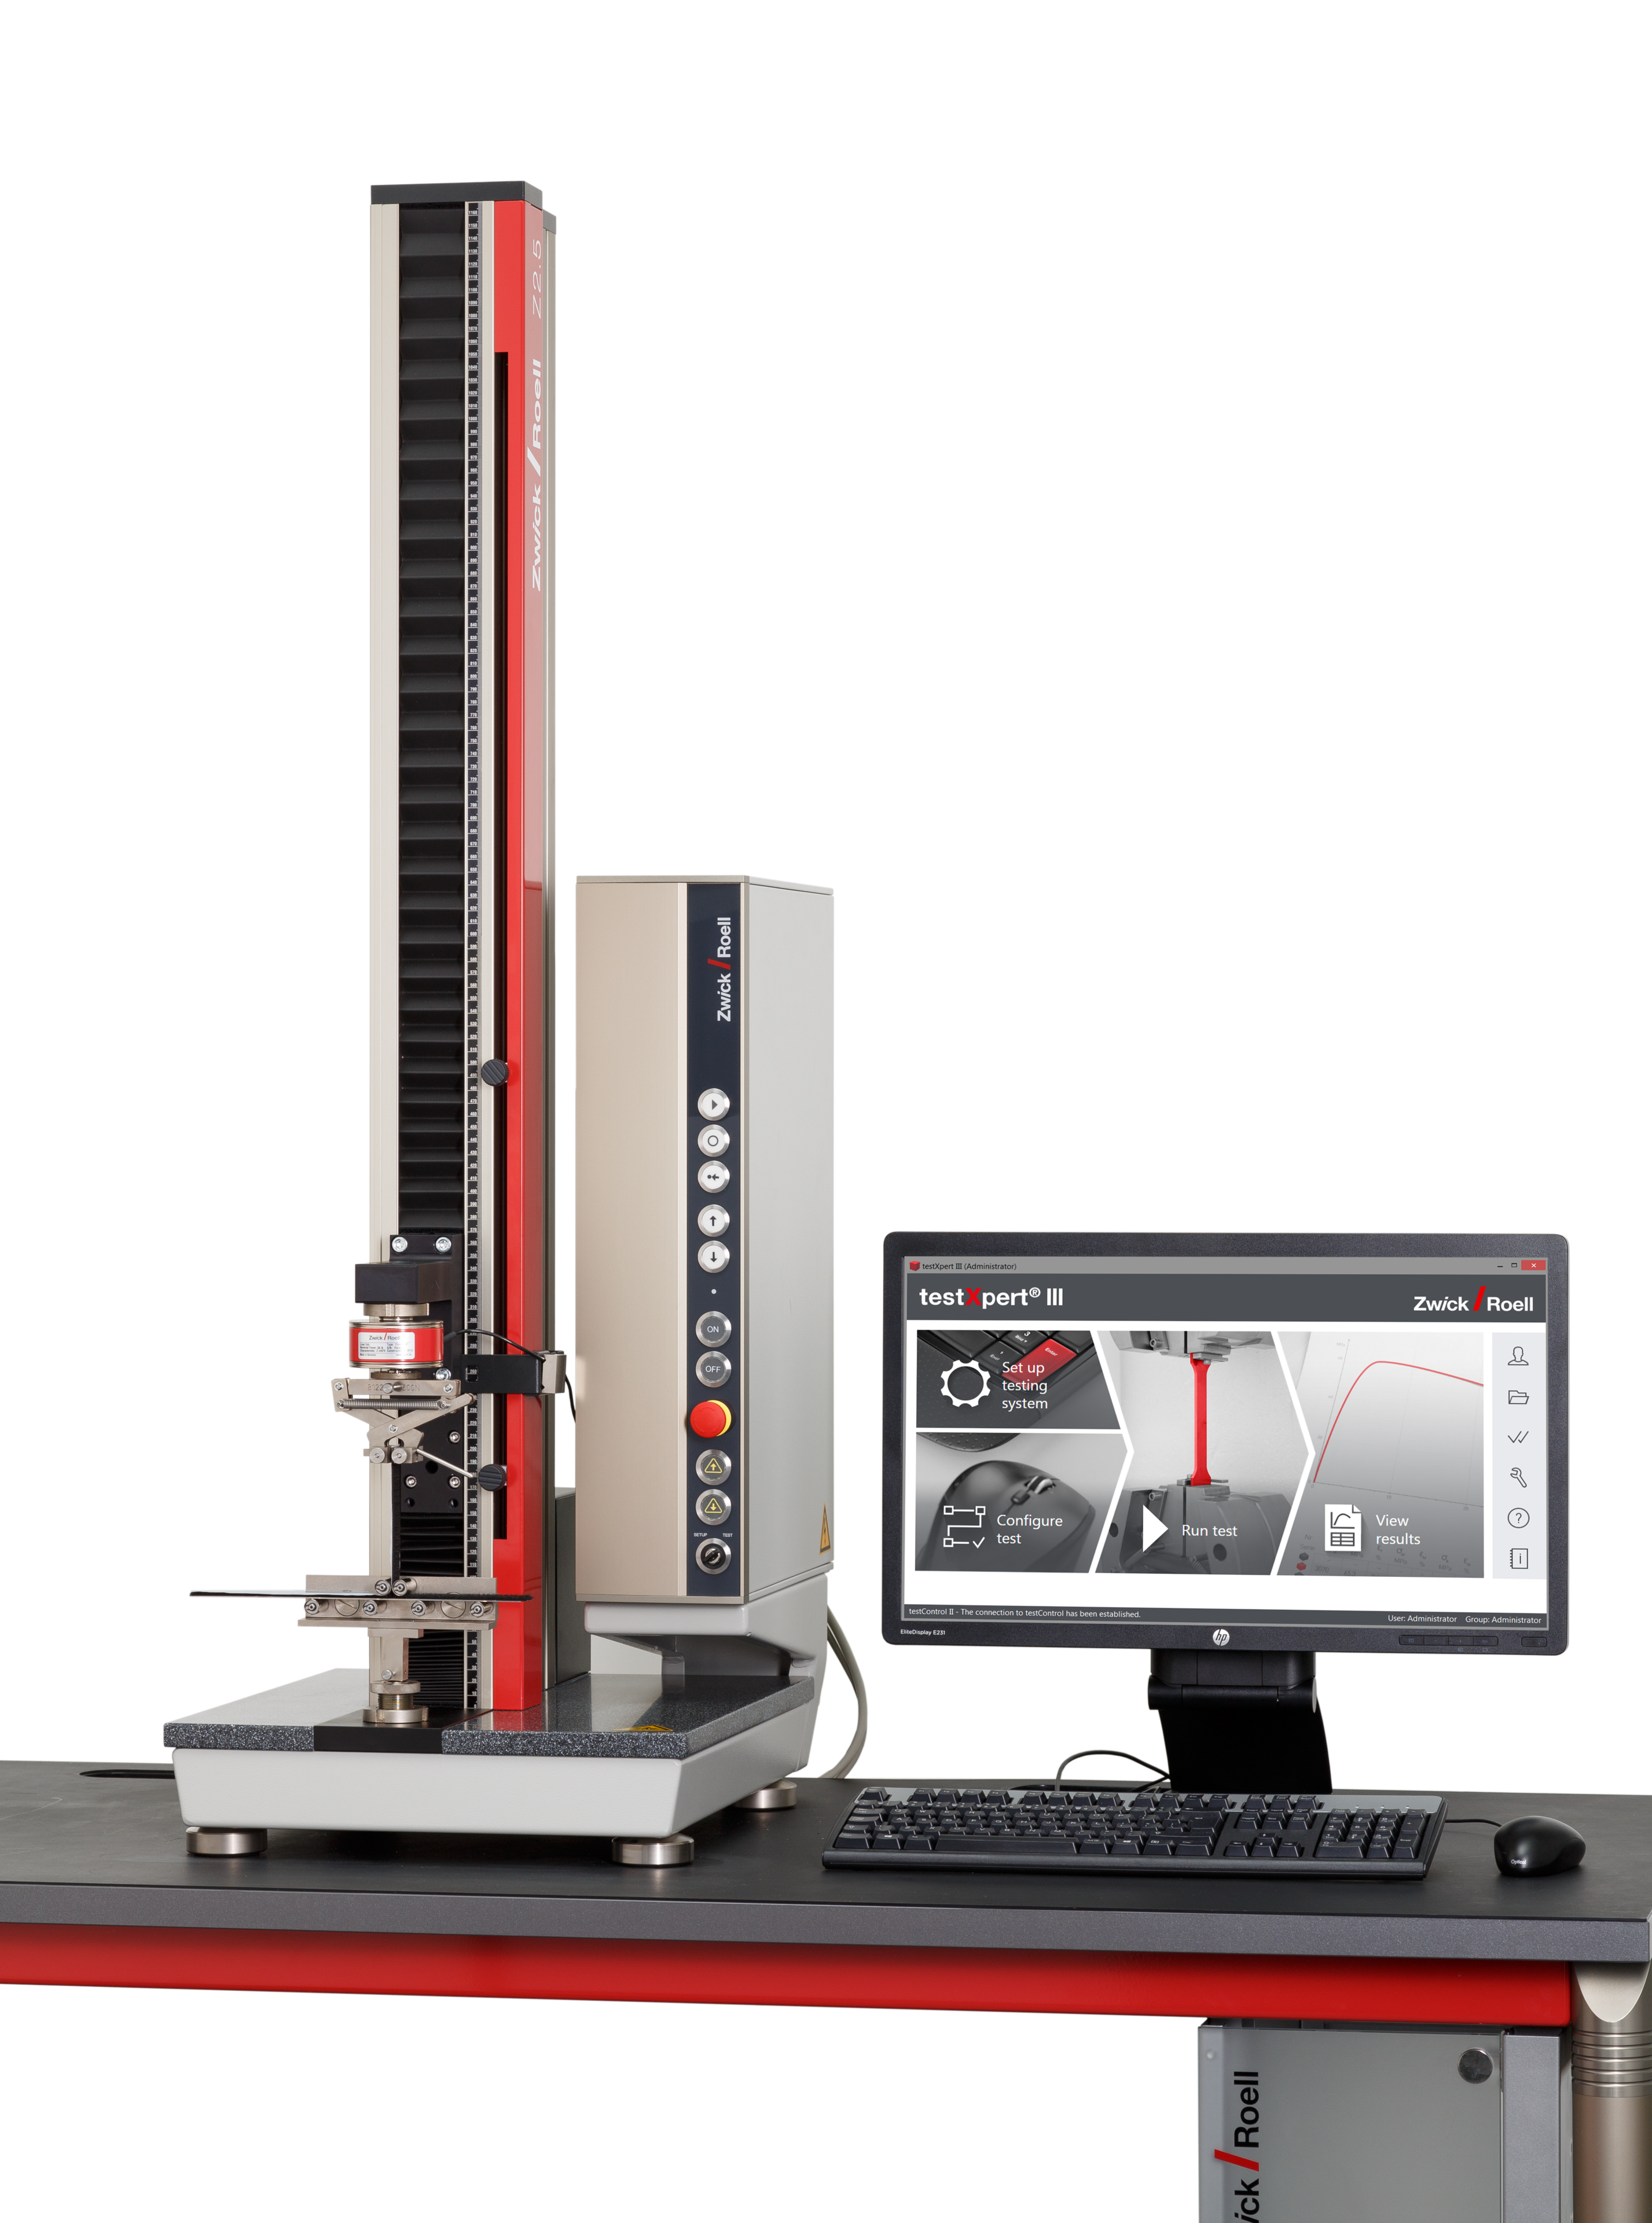
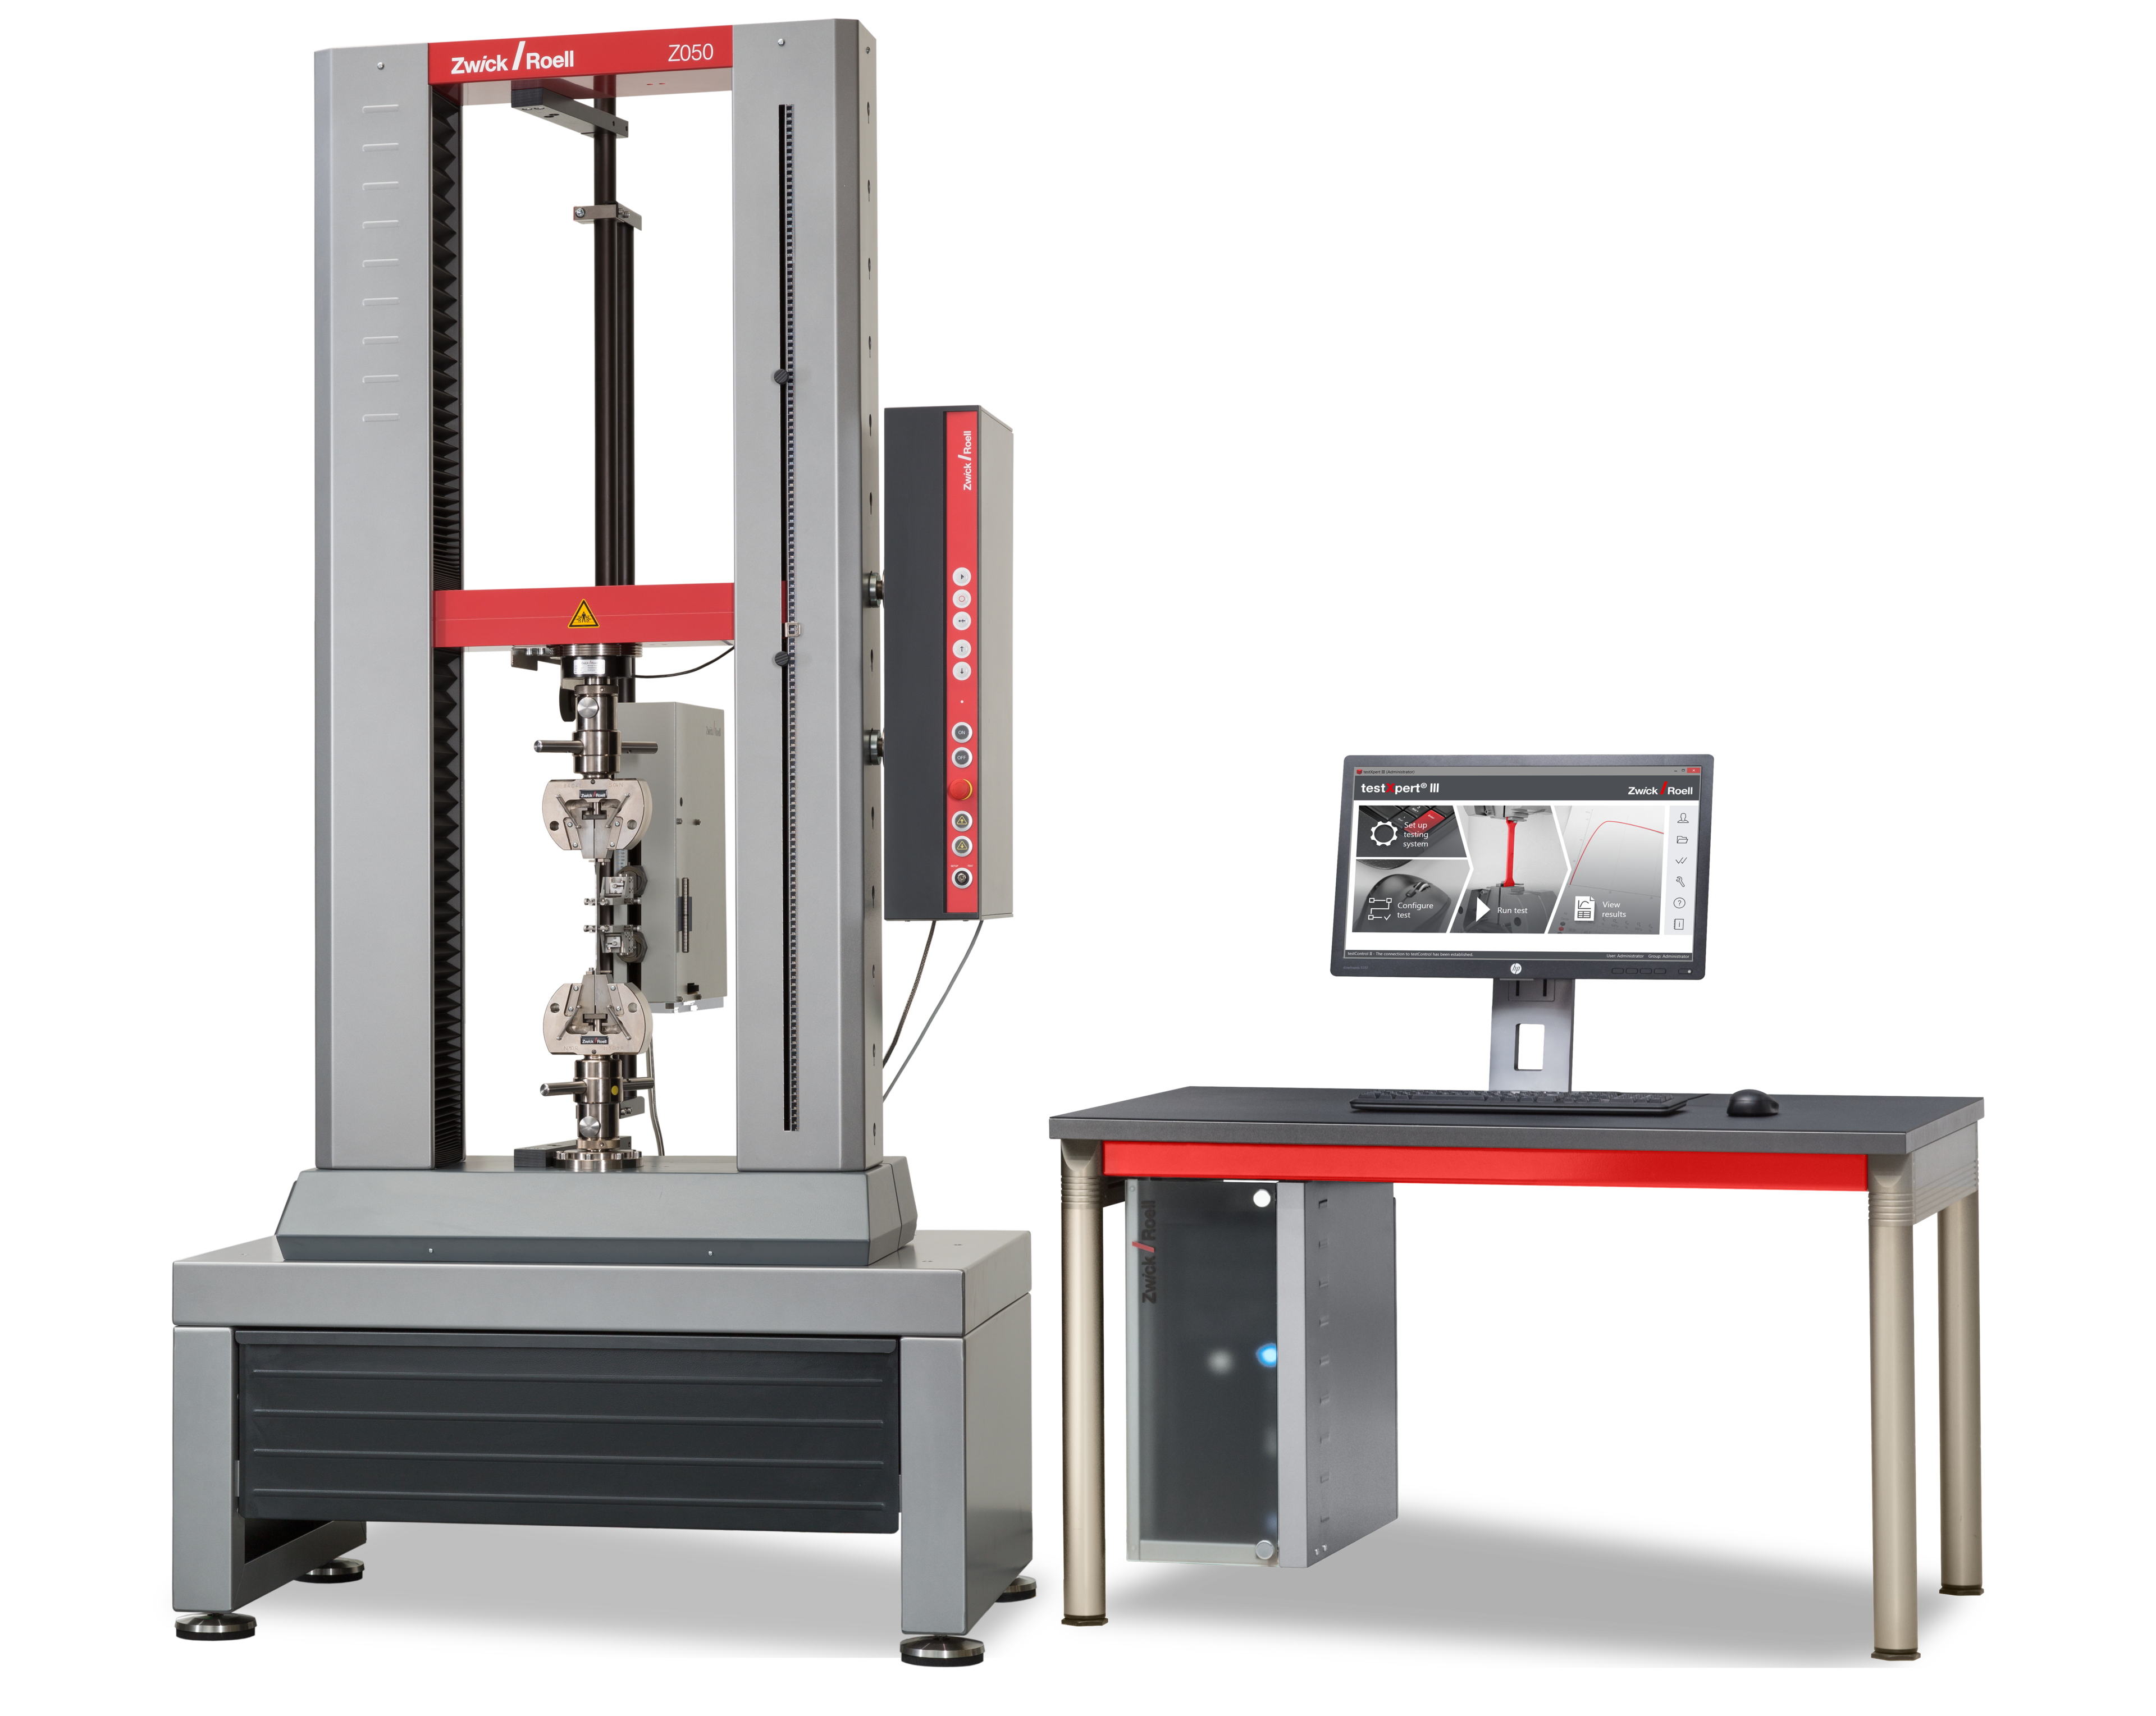
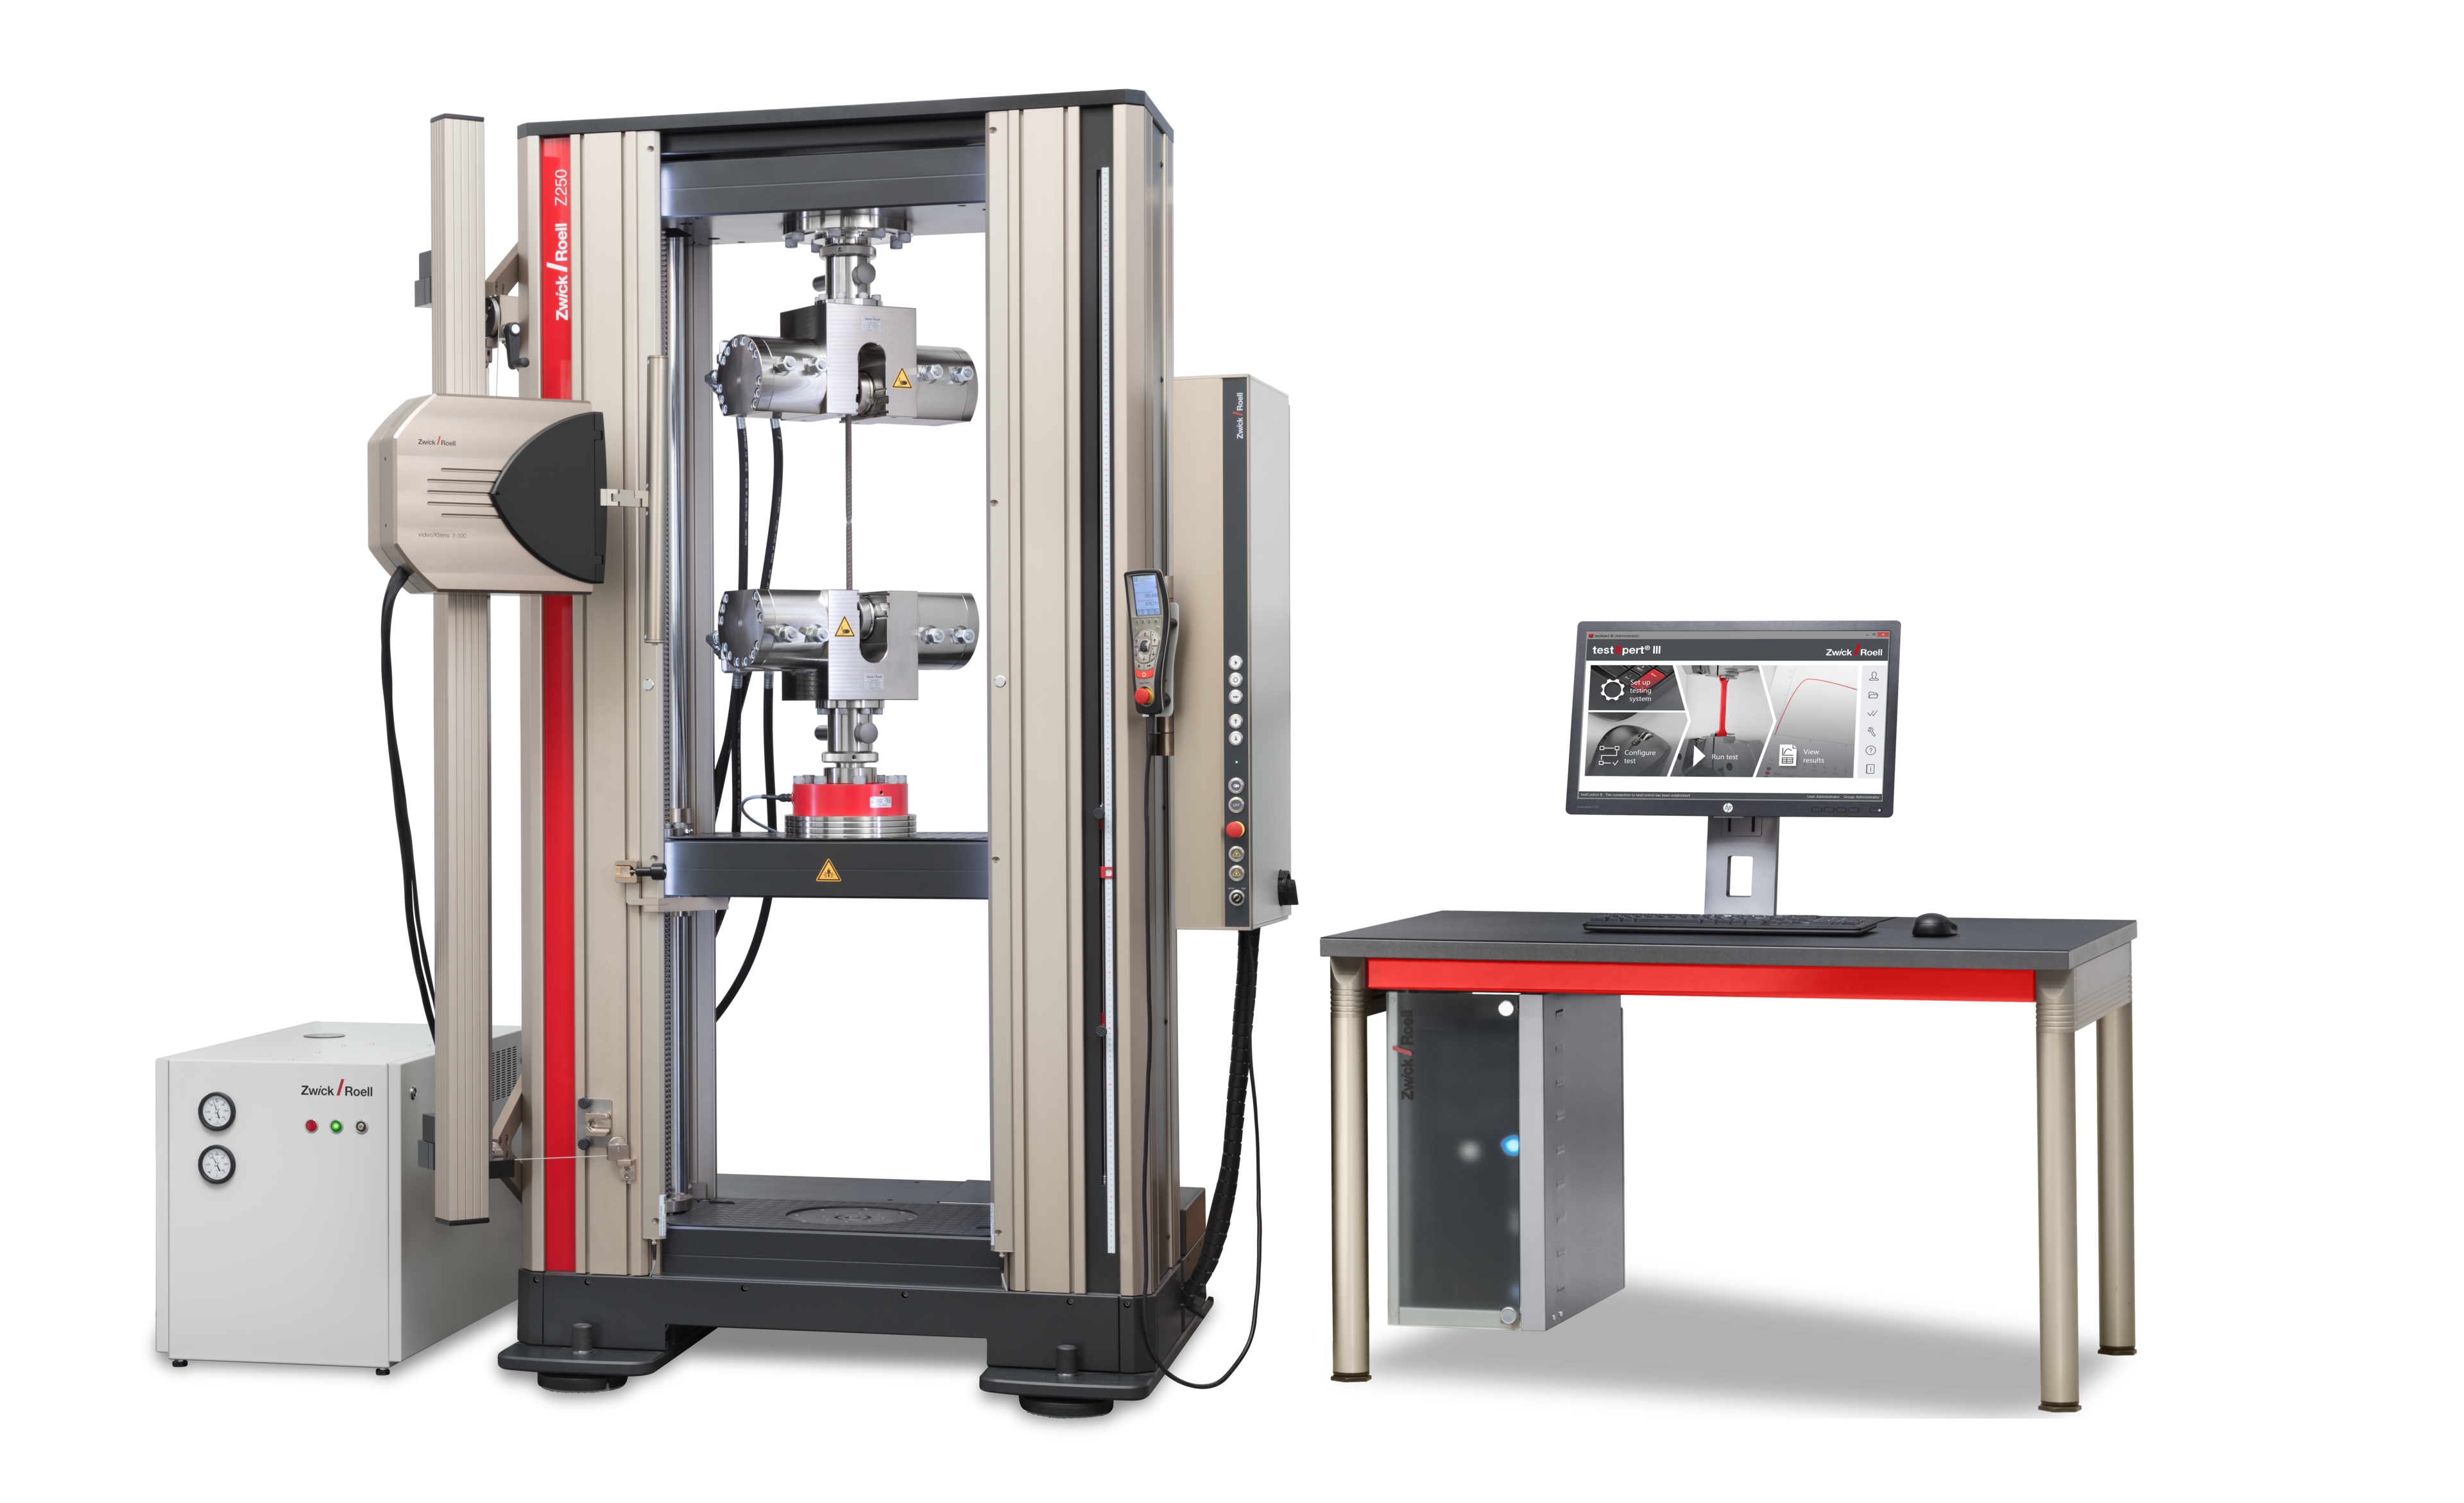
Do przeprowadzania próby zginania 3-punktowego według ASTM D790 można stosować maszyny wytrzymałościowe zwickiLine, ProLine i AllroundLine . Do samych prób zginania tworzyw sztucznych z reguły wystarczająca jest już maszyna zwickiLine. Przy wyborze maszyny wytrzymałościowej maksymalna siła badania nie jest jednak jedynym istotnym czynnikiem. W praktyce różne badania tworzyw sztucznych, na przykład próby rozciągania i zginania, mają być często przeprowadzane na jednej, wspólnej platformie. Ponadto na wybór systemu wpływa pożądany stopień automatyzacji, a także zastosowane lub posiadane rozwiązanie w zakresie ekstensometru. ASTM D790 wymaga dokładności pomiaru siły ±1 % wartości pomiarowej. Dzięki wysokiej dokładności pomiarowej modułowych maszyn wytrzymałościowych ZwickRoell, osiąganej już od 1/1000 zakresu pomiarowego, maszyny 10 kN ProLine lub AllroundLine mogą być stosowane zarówno do prób rozciągania, jak i zginania, przy użyciu odpowiednio dobranej głowicy pomiaru siły.
Precyzyjny pomiar wymiarów próbek
Ponieważ grubość próbki ma bezpośredni wpływ na obliczane parametry, jej dokładny pomiar należy do najważniejszych etapów badania. Bezpośrednie przesyłanie wartości pomiarowych z mikrometrów lub suwmiarek do oprogramowania testXpert redukuje błędy transmisji i poprawia spójność oraz identyfikowalność wyników.
Dokładne centrowanie konfiguracji badawczej
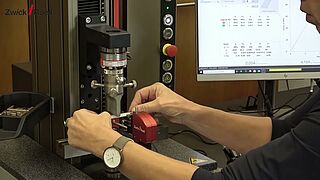
Przyrząd do zginania firmy ZwickRoell jest wyposażony w nastawne i regulowane podpory z przemyślanymi sprawdzianami odstępu i elementami pomocniczymi do precyzyjnego centrowania próbek. Dzięki temu możliwe jest ograniczenie błędów kątowych oraz uniknięcie typowych zafałszowań przy wyznaczaniu modułu. W szczególności w przypadku analizy modułu przyczynia się to do uzyskania powtarzalnych wyników.


Odpowiedni pomiar ugięcia
Zgodnie z ASTM D790 pomiar ugięcia w środku rozstawu podpór może odbywać się albo poprzez pozycję trawersy (Typ I), albo poprzez bezpośredni pomiar za pomocą oddzielnego układu przetwornika drogi (Typ II) , co stanowi najbardziej precyzyjną formę pomiaru i jest kluczowe dla porównywalności wyników między laboratoriami. Pomiar drogi trawersy jest stosowany głównie w przypadku prostych zadań związanych z zapewnieniem jakości.
- W przypadku pomiaru ugięcia na podstawie pozycji trawersy Typ I oprogramowanie badawcze testXpert oferuje funkcję automatycznej korekty odkształceń własnych układu pomiarowego, w ramach której wyznaczana jest rzeczywista krzywa odkształcenia stanowiska badawczego i zapisywana w pamięci programu.
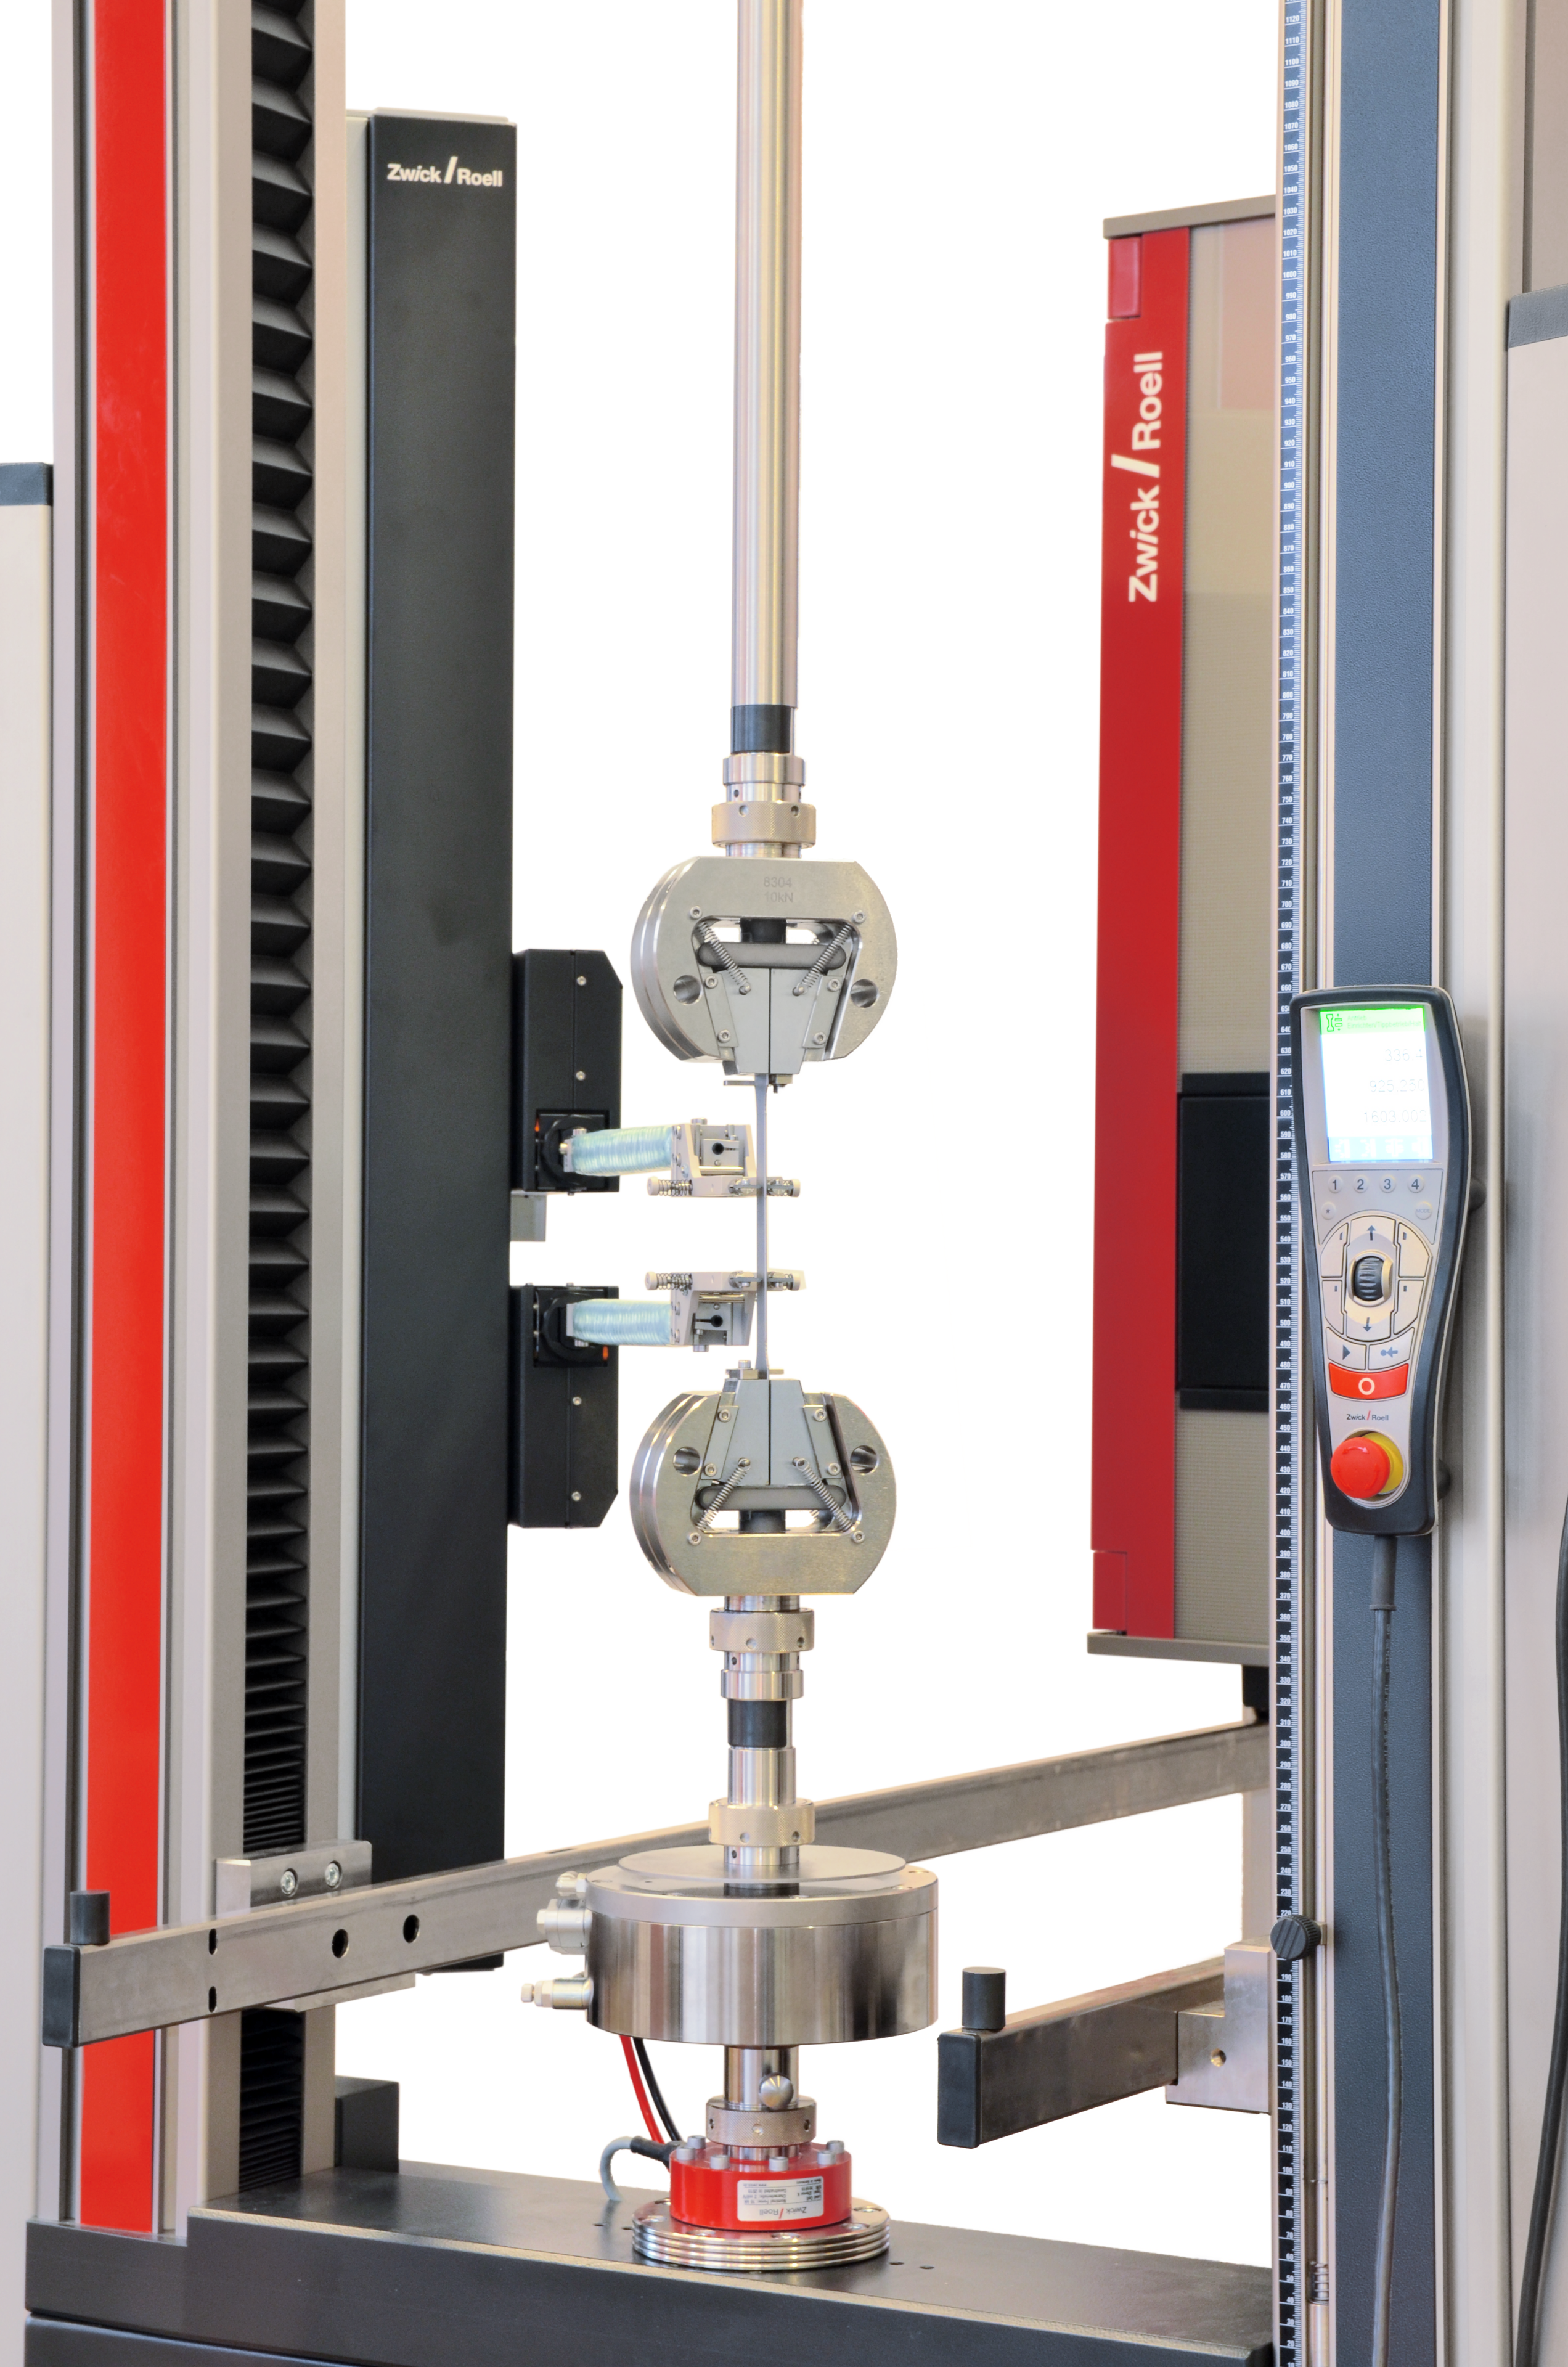
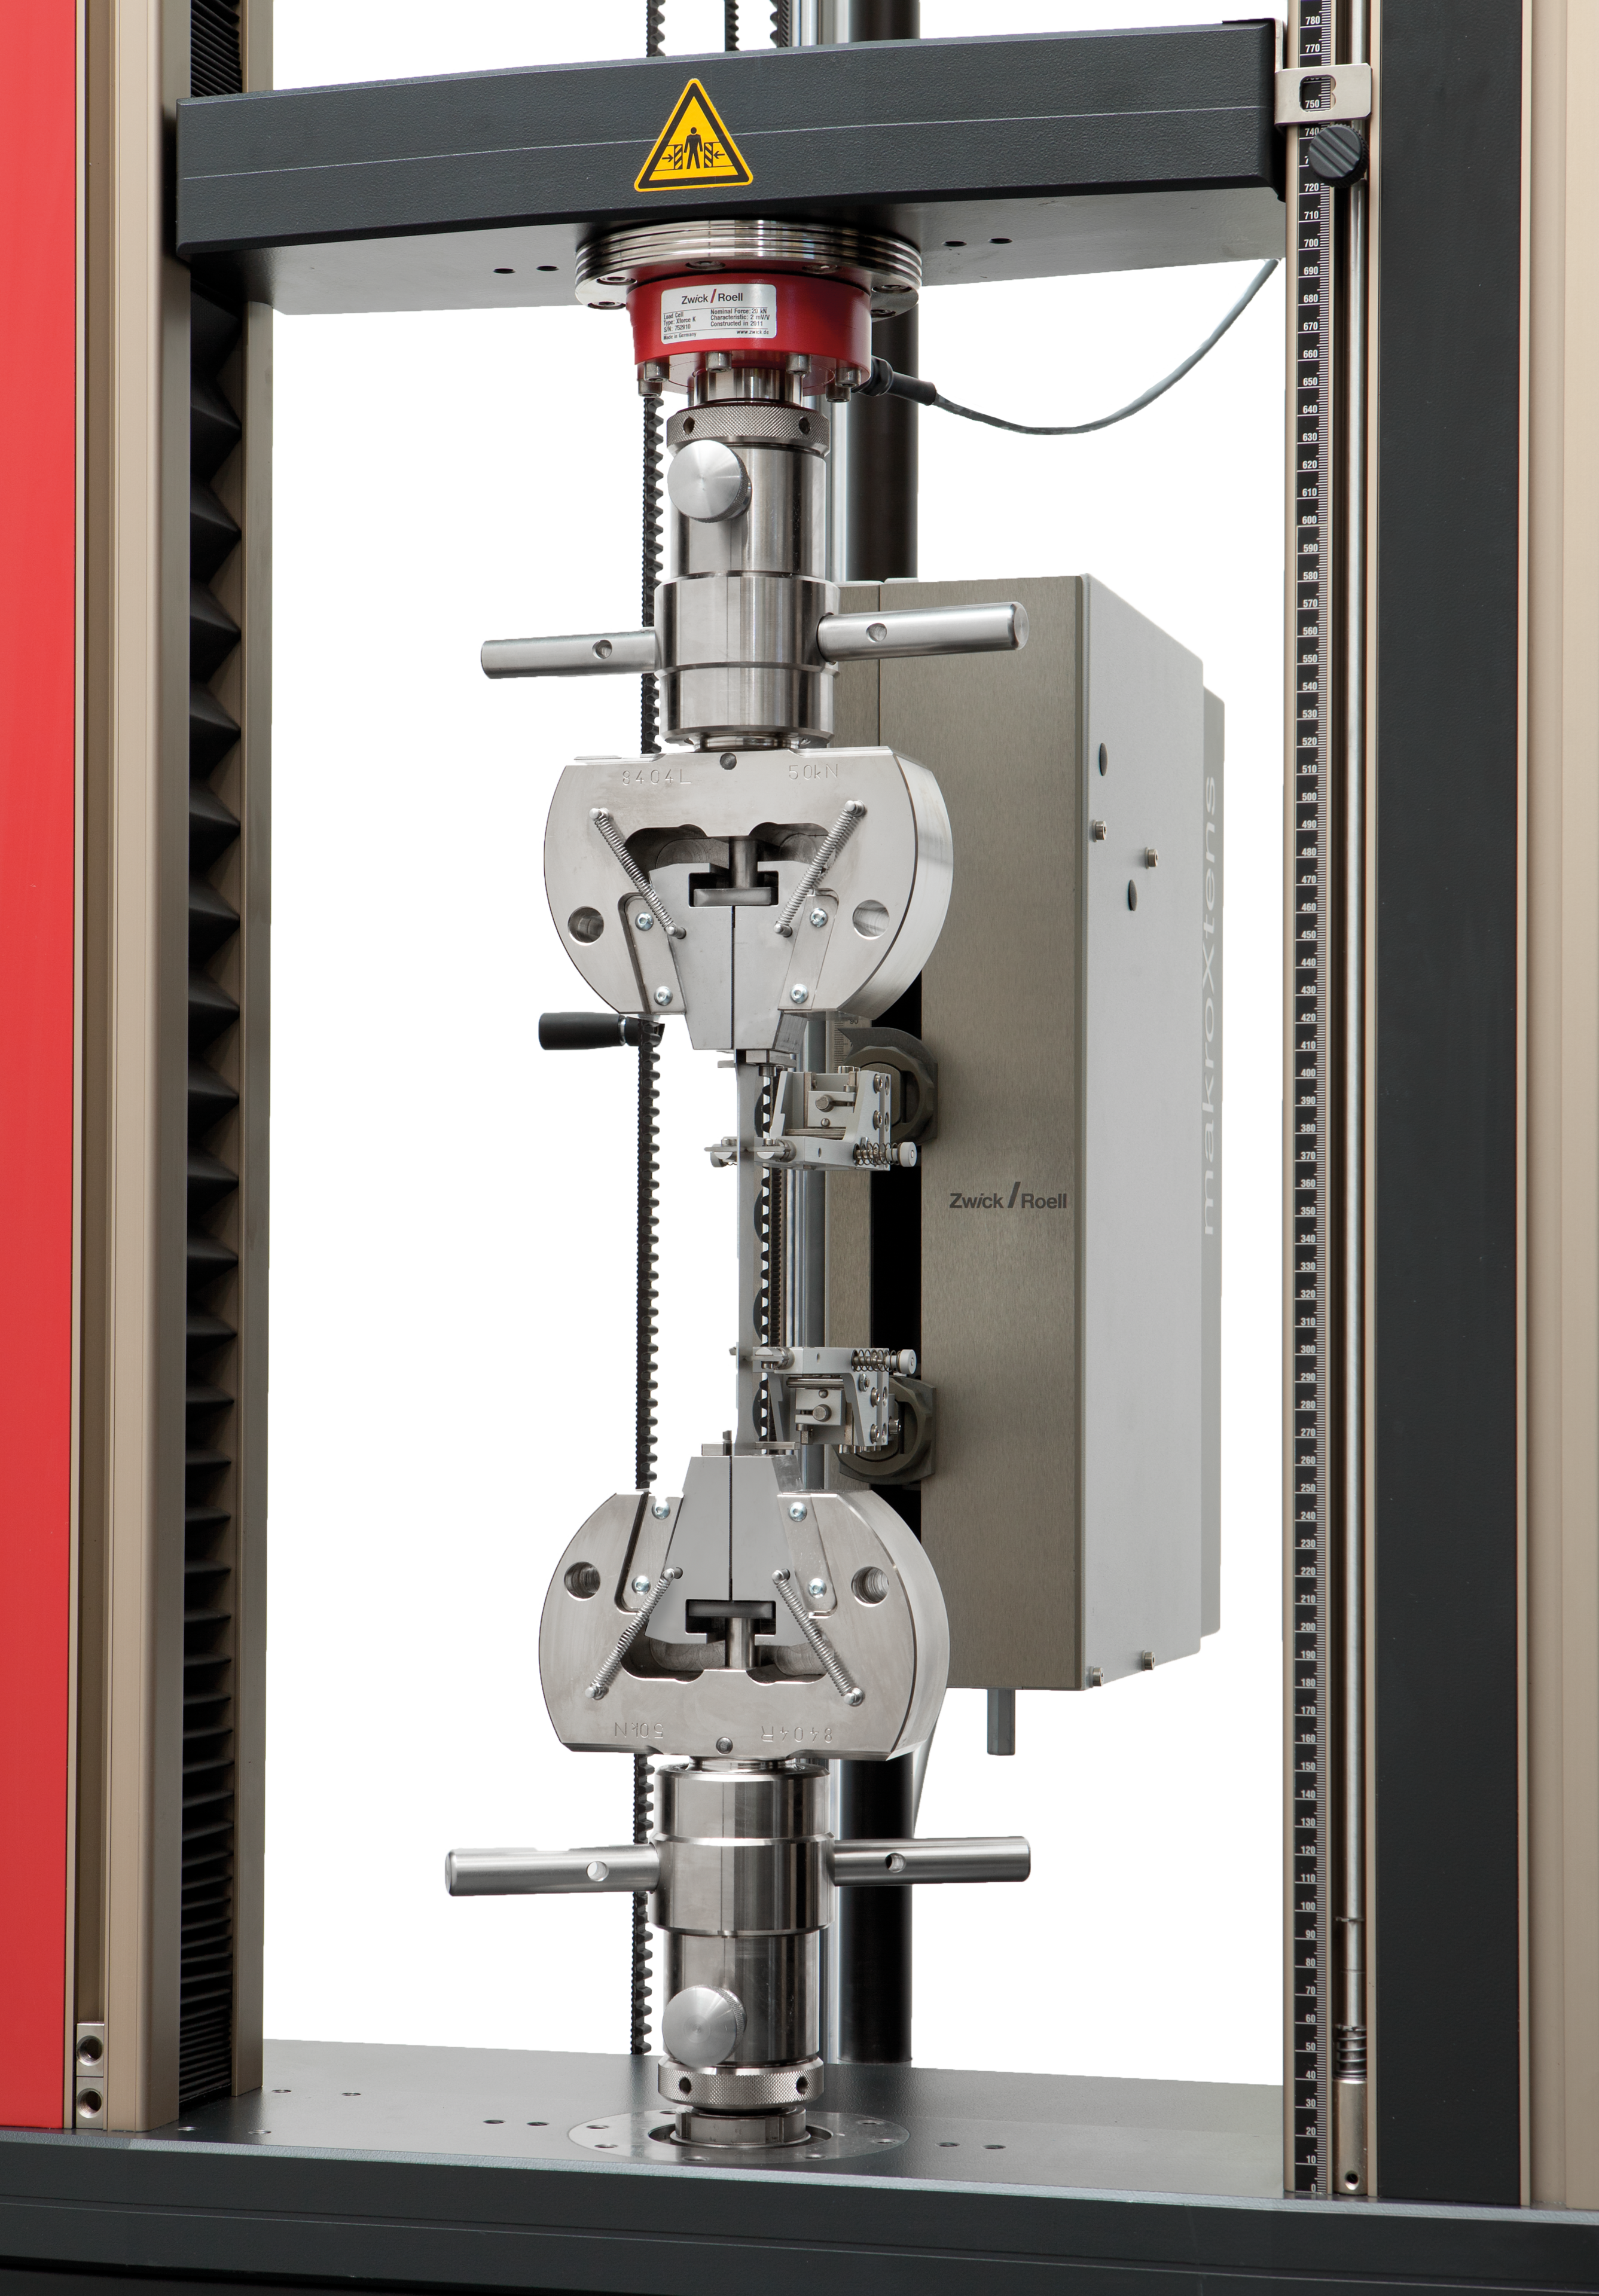
- Dzięki modułowości naszych systemów badawczych ZwickRoell oferuje różne opcje czujników drogi Typ II, które spełniają te wymagania, a ich wybór zależy od możliwości łączenia z innymi metodami badań : Mocowane bezpośrednio na próbce pomiędzy podporami mechaniczne czujniki drogi do prób ściskania i zginania lub ekstensometr Clip-On , czujniki z ramionami pomiarowymi makroXtens, multiXtens lub systemy optyczne videoXtens, które z powodzeniem można wykorzystać także w próbach rozciągania.


Automatyczne obliczanie prędkości badawczej
Oprogramowanie badawcze testXpert automatycznie oblicza zgodną z normą prędkość badania w zależności od wybranej metody (A lub B) oraz zadanej szybkości wydłużenia, a także prowadzi użytkownika krok po kroku przez cały proces badawczy, zapewniając spójną parametryzację przy przełączaniu między metodą A i B.
Automatyzacja badania ASTM-D790
Szczególnie przy dużej liczbie próbek rozrzut wyników wynika często z manualnych etapów procesu. Zautomatyzowane systemy badawcze ograniczają wpływ użytkownika, standaryzują przebiegi badawcze i zwiększają powtarzalność wyników. Równocześnie odciążają one personel laboratoryjny z rutynowych zadań. Dzięki temu pracownicy są dostępni do bardziej złożonych zadań, takich jak interpretacja danych, analizy, ocena nowych materiałów czy działalność badawcza.
W przypadku badań zginania zgodnie z normą ASTM D790 zautomatyzowane rozwiązanie może okazać się opłacalne już od 10 próbek dziennie. Nasz system badawczy ALEX przejmuje proste zadania typu pick-and-place i oferuje efektywne kosztowo wsparcie w laboratorium badawczym. W przypadku większej liczby badań i bardziej zaawansowanych wymagań alternatywę stanowią systemy roboTest N, roboTest L i roboTest R firmy ZwickRoell.
Kombinacja różnych rodzajów badań – na przykład próby rozciągania zgodnie z ASTM D638 i próby zginania zgodnie z ASTM D790 – jest dzięki prostemu przezbrojeniu lub integracji wielu przyrządów badawczych w jednym systemie możliwe.
Porównanie naszych automatycznych systemów badawczych do tworzyw sztucznych Proszę o poradę



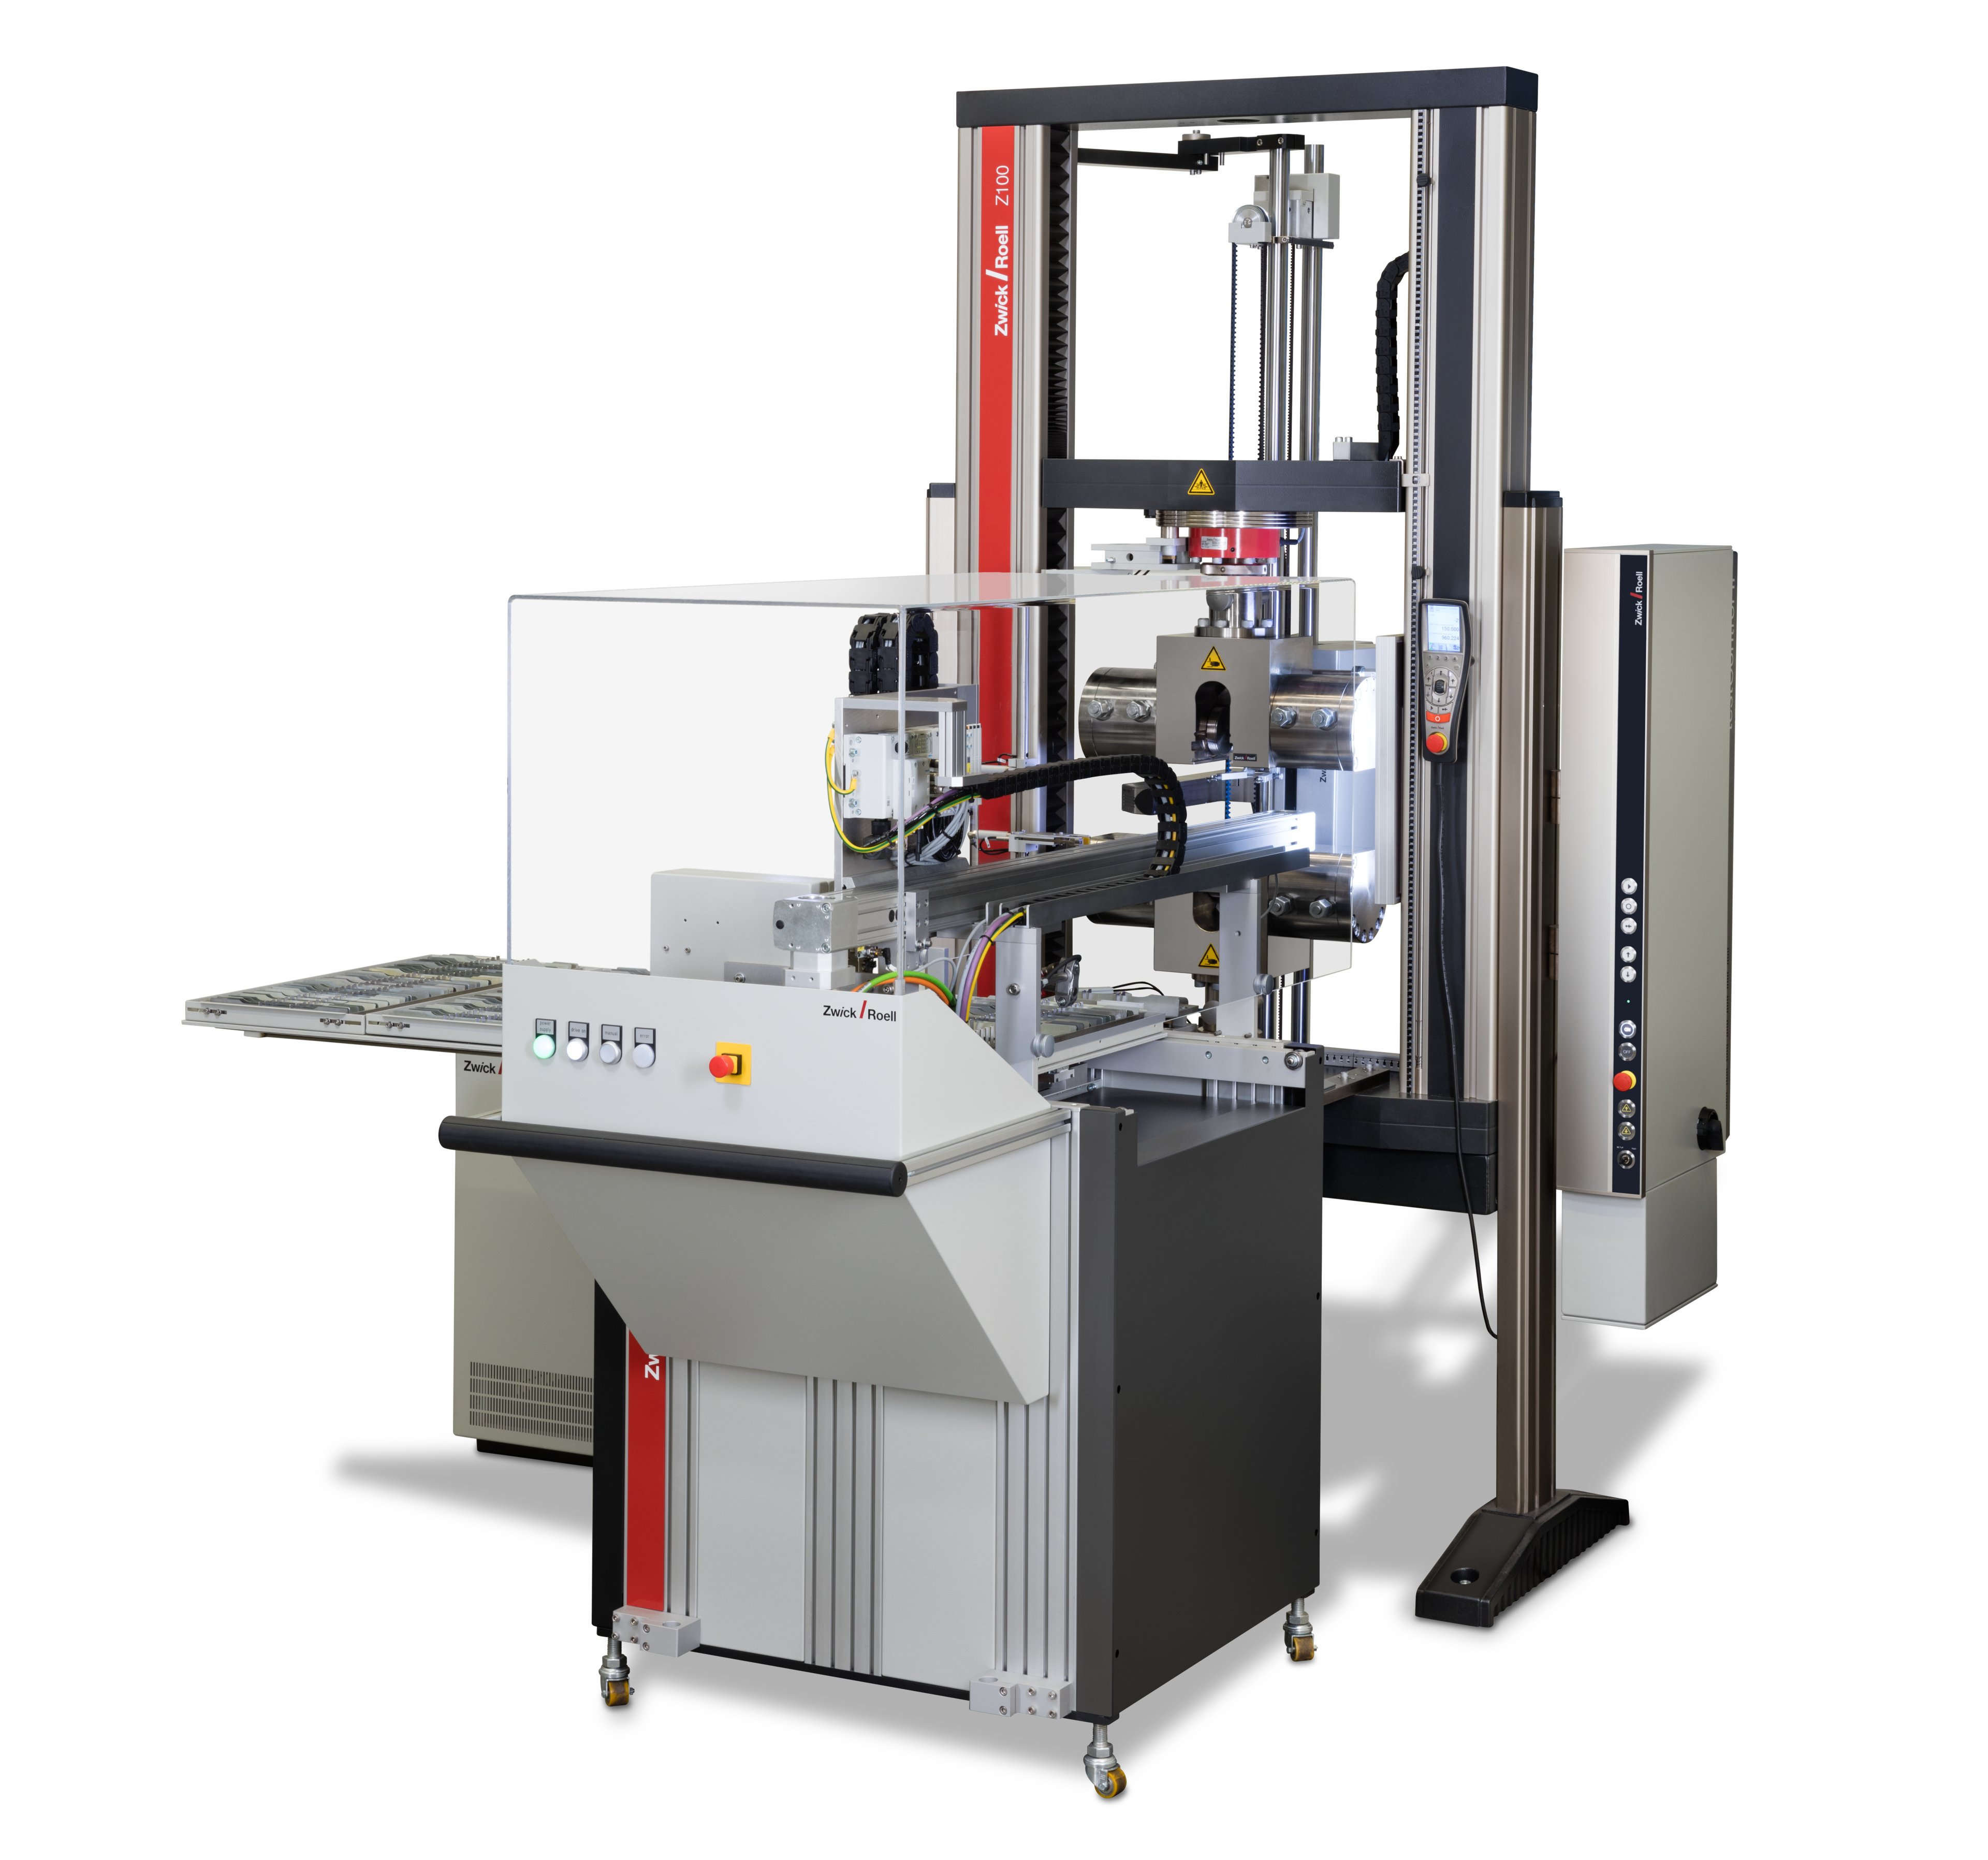


Chcesz zautomatyzować badania według ASTM D638?
Twój lokalny ekspert ZwickRoell pomoże Ci wybrać odpowiedni stopień automatyzacji dla Twojego zastosowania.
Uzyskaj bezpłatną konsultację już teraz
ASTM D790: Wydajnie i powtarzalnie dzięki oprogramowaniu badawczemu testXpert
Oprogramowanie badawcze testXpert wspiera prowadzenie badań zgodnie z ASTM D790 dzięki standaryzowanym szablonom i procesom roboczym z przewodnikiem. Rozwiązanie to redukuje błędy obsługi i skraca czas procedur badawczych nawet o 30%:
Ważne funkcje:
- Zgodne z normami procedury badawcze z jasnym systemem naprowadzania użytkownika: Standardowy program badawczy w testXpert zawiera wszystkie istotne parametry ASTM D790 i prowadzi użytkownika krok po kroku przez cały proces badawczy. System zarządzania użytkownikami wyświetla wyłącznie niezbędne w danym momencie kroki badania, co redukuje błędy użytkownika i gwarantuje powtarzalność przebiegów.
- Bezpośredni transfer wymiarów próbek z urządzeń pomiarowych – oszczędność czasu i eliminacja błędów.
- Centralna archiwizacja i opracowywanie danych: testXpert Analytics pozwala na centralną ocenę wszystkich danych z badań – również tych wykraczających poza ASTM D790 – oraz na czytelne porównywanie wartości charakterystycznych z różnych serii pomiarowych.
- Połączenie z systemami ERP i QS: Standardowe interfejsy umożliwiają szybki i bezbłędny transfer wytycznych badawczych oraz wyników pomiędzy testXpert a systemami klienta.
- Trend Analysis wykrywa długoterminowe odchylenia za pomocą prostej, długofalowej analizy danych
do oprogramowania badawczego testXpert

Często zadawane pytania, dotyczące próby zginania 3-punktowego według ASTM D790
Próba 3-punktowego zginania zgodnie z ASTM D790 stanowi klasyczną, znormalizowaną metodologię charakteryzowania sztywnych i półsztywnych tworzyw sztucznych. Określone właściwości zginania mają ogromne znaczenie dla projektantów, inżynierów i producentów materiałów, ponieważ pozwalają upewnić się, że użyte tworzywo sztuczne spełnia wymagania zamierzonego zastosowania.
Typowymi wynikami badawczymi zgodnie z ASTM D790 są:
- Moduł zginania: Moduł zginania jest miarą sztywności materiału i wskazuje, jak dobrze może on wytrzymać obciążenia zginające. ASTM D790 oferuje trzy metody obliczania modułu sprężystości, z których każda daje inne wyniki:
- Moduł stycznej (moduł sprężystości)
Styczna przyłożona w punkcie maksymalnego nachylenia na wykresie naprężenie-wydłużenie - Moduł siecznej
Nachylenie pomiędzy początkiem współrzędnych a określonym punktem na wykresie naprężenie-wydłużenie - Moduł cięciwy (Chord modulus)
Nachylenie pomiędzy dwoma określonymi punktami na wykresie naprężenie-wydłużenie
- Moduł stycznej (moduł sprężystości)
- Wytrzymałość na zginanie: Wytrzymałość na zginanie wskazuje maksymalne obciążenie, jakie materiał może wytrzymać podczas zginania, zanim ulegnie zerwaniu.
- Naprężenie zginające przy określonym wydłużeniu zginającym
- Naprężenia zginające i wydłużenia zginające w punkcie plastyczności i przy zerwaniu próbki
Przyrząd do zginania firmy ZwickRoell umożliwia badania przy siłach maksymalnych do 20 kN przy maksymalnym ugięciu wynoszącym 36 mm. Za pomocą przymiaru nastawczego można ustawić rozstaw podpór oraz ograniczniki pozycjonujące próbki zgodnie z wymaganiami norm ISO 178 i ASTM D790. Podpory są do regulacji w odstępie i kącie co pozwala na ich precyzyjne centrowanie i osiowanie względem siebie, a także względem stempla gnącego. Ograniczniki pozycjonujące próbki są również ustawiane za pomocą przymiaru nastawczego. Ułatwia to dokładne i powtarzalne pozycjonowanie próbek.
Zarówno norma ASTM jak i norma ISO opisują próby zginania tworzyw sztucznych. Różnią się one jednak zakresem stosowania, geometrią próbek, prędkością badania oraz metodą wyznaczania modułu. Dlatego też wyniki te nie są bezpośrednio porównywalne.
Główna różnica między procedurą A a procedurą B według normy ASTM D790 polega na prędkości wydłużenia (względnie prędkości badania) – a tym samym na tym, jak szybko próba jest zginana.
- Procedura A wykorzystuje niższą prędkość wydłużenia i jest procedurą standardową dla większości tworzyw sztucznych.
- Procedura B wykorzystuje wyższą prędkość wydłużenia i jest stosowana w przypadkach, gdy badanie według procedury A trwałoby zbyt długo dla określonych materiałów lub gdy w przewidzianych warunkach badania nie dochodzi do pęknięcia próbki bądź osiągnięcia wymaganej wartości granicznej.
Metody badawcze zgodne z ASTM D790 i ich wpływ na prędkości badawcze:
- W przypadku materiałów, które pękają przy małych ugięciach korzystnie stosuje się metodę A przy szybkości wydłużenia 0,01 min-1 .
- Materiały, które nie pękają i nie wykazują granicy plastyczności do wydłużenia wynoszącego 5% , bada się metodą B z dziesięciokrotnie większą prędkością wydłużenia 0,1 min-1 .
Ta informacja oznacza dla operatora, że prędkość badawcza ustawiona na maszynie wytrzymałościowej musi zostać obliczona na podstawie grubości próbki i odstępu podpór lub stosunku odstępu podpór do grubości próbki. Funkcję tę można wygodnie zapisać w oprogramowaniu badawczym testXpert, a proces obliczeń można zautomatyzować.
Dla standardowej próbki o wymiarach 3,2 x 12,7 x 127 mm i stosunku podpór 16 prędkość badawcza wynosi zgodnie z ASTM D790:
- Zgodnie z metodą A: 1,4 mm/min
- Zgodnie z metodą B: 13,7 mm/min
Wyniki badania zginania tworzyw sztucznych ISO 178 i ASTM D790 są zwykle podobne pod względem wielkości, ale nie są bezpośrednio porównywalne. Powodem są różne prędkości wydłużenia w próbie zginania, różne metody obliczania wartości modułu i różnice, które mogą powstać podczas produkcji próbek do badań.
- Moduł zginania opisuje sztywność materiału poddanego obciążeniom gnącym.
- Wytrzymałość na zginanie wskazuje maksymalne obciążenie, jakie materiał może wytrzymać podczas zginania, zanim ulegnie zerwaniu.
Naprężenie zginające oblicza się zgodnie z normą ASTM D790 i normą ISO 178 jako naprężenie krawędziowe włókien badanej próbki pośrodku pomiędzy podporami. Wzór obliczeniowy podany w normie opiera się na idealnym przypadku obciążenia. Nie uwzględnia się błędów kątowych ani sił tarcia na podporach, wynikających ze wzrastającego ugięcia próbki podczas próby zginania. Obliczenia są wystarczająco dokładne tylko dla małych kątów ugięcia.
Do badania tworzyw sztucznych zgodnie z ASTM D790 są wytwarzane próbki do badań w procesie formowania wtryskowego, lub usuwane z arkuszy, płyt lub części formowanych w drodze obróbki mechanicznej.
- Dla mas formujących z tworzyw sztucznych zgodnie z ASTM D790 zwykle stosuje się próbki o przekroju 3,2 mm x 12,7 mm i długości 127 mm . Podany stosunek grubości do podpór wynoszący 16 prowadzi do odstępu podpór wynoszącego 51 mm. Ponadto norma określa szereg dalszych wymagań dla próbek do badań o grubości większej niż 3,2 mm i mniejszej niż 1,6 mm.
- W przypadku badania laminowanych, utwardzalnych tworzyw sztucznych, a także arkuszy izolacji elektrycznej, próbki do badań mogą wymagać obróbki mechanicznej do grubości 25,4 mm lub 12,7 mm . Jeśli wytrzymałość na ścinanie jest bardzo niska w porównaniu z wytrzymałością na rozciąganie, stosunek grubości do odstępu podpór należy zwiększyć do 32 lub nawet 40, aby uniknąć pęknięć ścinających.
- Badanie materiałów kompozytowych z włókien o wysokiej wytrzymałości, przeprowadza się według stosunku wytrzymałości na rozciąganie do wytrzymałości na ścinanie przy stosunku grubości do odległości podparcia wynoszącym 16, 32 lub 40. W przypadku materiałów silnie anizotropowych do prawidłowego określenia modułu może być nawet niezbędny współczynnik 60.
Pomiar wymiarów próby wymaga szczególnej ostrożności podczas prób zginania. Ponieważ grubość próbki jest uwzględniana kwadratowo w obliczeniach naprężenia zginającego, błąd pomiaru również zależy od funkcji kwadratowej. Błąd pomiaru wynoszący zaledwie 0,1 mm przy wysokości próbki wynoszącej nominalnie 3,2 mm powoduje już błąd w naprężeniu zginającym wynoszący więcej niż 5%. Z tego powodu grubość próbek do badań mierzy się za pomocą śruby mikrometrycznej, spełniającej wymagania normy ASTM D5947.
Błędy kątowe pomiędzy podporami lub pomiędzy podporami a stemplem gnącym prowadzą na początku badania do punktowego kontaktu próbki z narzędziem badawczym. W miarę wzrostu obciążenia próbka ulega odkształceniu skręcającemu i uzyskuje podparcie liniowe. Te początkowe odkształcenia stają się widoczne na wykresie naprężenie-wydłużenie jako tzw. podstawa krzywej, czyli jako rosnące nachylenie w obszarze początkowym. Może to istotnie wpływać na wartości modułu siecznej i modułu cięciwy, natomiast moduł styczny zgodny z ASTM D790 jest mniej wrażliwy na ten efekt.

W miejscach podparcia oraz w obszarze stempla lub stempli gnących powstaje wgłębienie, którego wielkość zależy od twardości materiału, wielkości działającej siły oraz promienia noża gnącego podpór. Jeśli ugięcie mierzy się na podstawie przemieszczenia stempla zginającego względem podpór, wówczas to wgłębienie pozornie zwiększa zmierzone ugięcie i zazwyczaj nie można go skompensować poprzez korektę sztywności. Zastosowanie czujnika drogi umieszczonego pośrodku pozwala skompensować wgłębienie spowodowane przez stempel gnący.
Downloads do ASTM D790
- Informacja o produkcie: Urządzenie do 3-punktowego zginania PDF 246 KB
- Informacja branżowa: Tworzywa sztuczne & guma PDF 9 MB
- Informacje o produkcie: zwickiLine do Fmax 5 kN PDF 820 KB
- Informacja o produkcie: ProLine, Fmax 5-100 kN PDF 1 MB
- Informacja o produkcie: AllroundLine, Fmax 5-100 kN PDF 1 MB
- Informacja o produkcie: videoXtens 2-150 HP PDF 1 MB
- Informacja o produkcie: multiXtens II HP Ekstensometr PDF 1 MB
- Informacja o produkcie Ekstensometr makroXtens PDF 637 KB
- Informacja o produkcie: Czujnik drogi do badania na ściskanie i zginanie PDF 1 MB
- Informacja o produkcie: Ekstensometr Clip-on PDF 525 KB

