
Próba zginania płytek dla materiałów metalowych według norm VDA 238-100 i GMW 15421
Zarówno norma VDA 238-100 jak i GMW 15421 (General Motors Worldwide Engineering Standard) opisują procedurę przeprowadzania próby zginania płytek na próbkach wykonanych z materiałów metalowych, takich jak stopy aluminium oraz stale o najwyższej wytrzymałości (wytrzymałość na rozciąganie Rm ≥ 780 MPa). Od 2017 wymagania, dotyczące urządzenia badawczego są bardzo wysokie, tak aby mierzony kąt gięcia odzwierciedlał jedynie sam materiał i nie był modyfikowany przez urządzenie badawcze. Pozwala to na lepszą ocenę podatności materiału na odkształcanie.
Poniższe informacje stanowią kompleksowy przegląd. W celu zapewnienia zgodności przeprowadzenia próby zginania płytek z wytycznymi, zakup pełnej treści normy jest jednak nieodzowny.
Cel & Obszar stosowania ZwickRoell Rozwiązanie badawcze Przygotowanie próby & Próby Wymagania, dotyczące sztywności Przeprowadzenie próby Możliwość automatyzacji Proszę o poradę Downloads
VDA 238-100 Cel & Obszar stosowania
Próba zginania płytek zgodnie z VDA 238-100 ugruntowała swoją pozycję na całym świecie jako metoda oceny podatności blach na tłoczenie i zginanie i służy ona do wyznaczania kąta gięcia, na przykład blach karoseryjnych, w celu wyciągnięcia wniosków na temat zachowania odkształceniowego oraz podatności materiałów metalowych na zniszczenie podczas procesów tłoczenia z dominującym udziałem zginania (takich jak operacje zawijania obrzeży/falcowania) lub podczas obciążeń zderzeniowych.
Wytyczne te powstały przy współpracy producentów i dostawców z sektora motoryzacyjnego, aby wprowadzić globalny, jednolity standard dla aplikacji samochodowych . Oprócz normy VDA 238-100 wielu producentów samochodów i dostawców stosuje ponadto specyficzne wytyczne OEM, takie jak GMW 15421 firmy General Motors (General Motors Worldwide Engineering Standard), która odgrywa szczególnie ważną rolę na rynku północnoamerykańskim.
Rozwiązanie badawcze firmy ZwickRoell do próby zginania blach spełnia wysokie wymagania dotyczące precyzji oraz sztywności i jest dostępne zarówno dla procedury badawczej zgodnej z normą VDA 238-100, jak i GMW 15421.
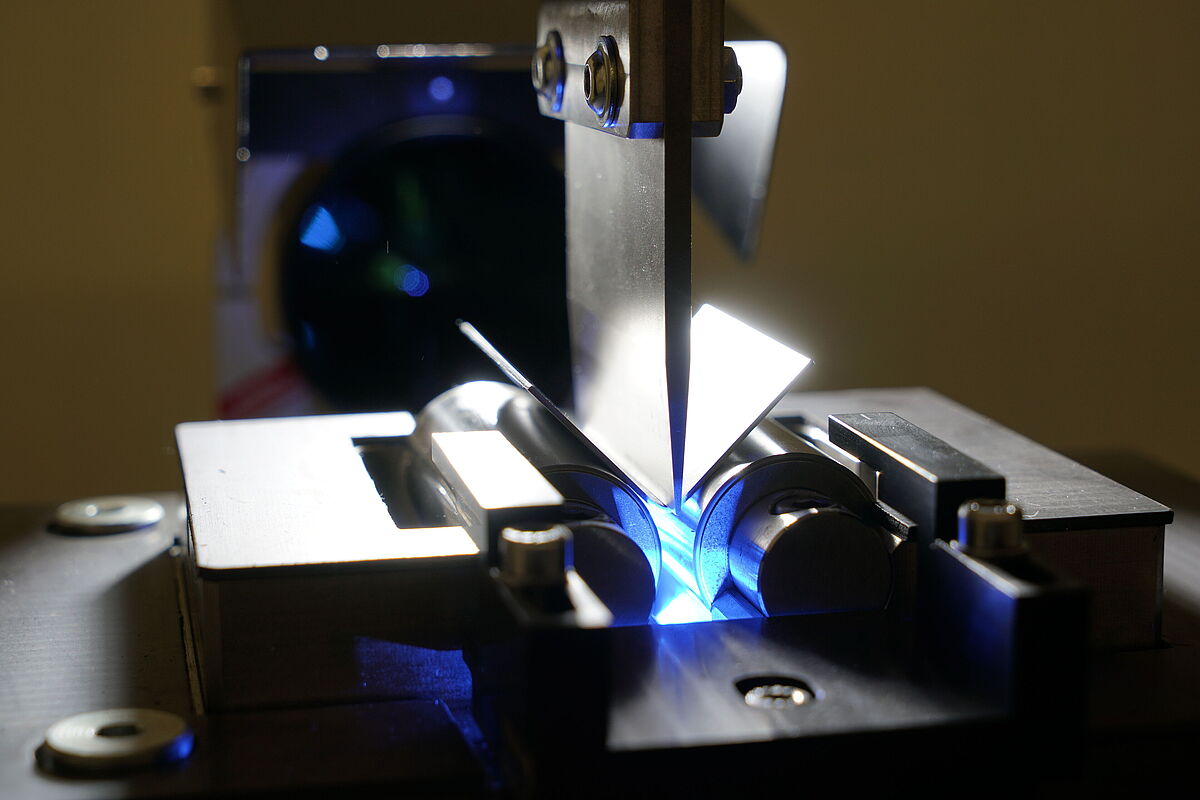
Próba zginania blachy zgodnie z VDA 238-100 z ZwickRoell
Optyczne systemy pomiarowe oraz zautomatyzowane procesy zapewniają powtarzalne wyniki pozwalające na niezawodne projektowanie procesów formowania i walidację symulacji:
- Optyczny pomiar kąta gięcia bezpośrednio na próbce – z możliwością śledzenia na żywo.
- Maksymalna sztywność przyrządu badawczego
- Automatyczne przesyłanie wyników pomiarów & Ewaluacja w czasie rzeczywistym w testXpert
- Zsynchronizowana w czasie rejestracja obrazu powstawania pęknięć
- Zminimalizowany wpływ użytkownika na wynik badania

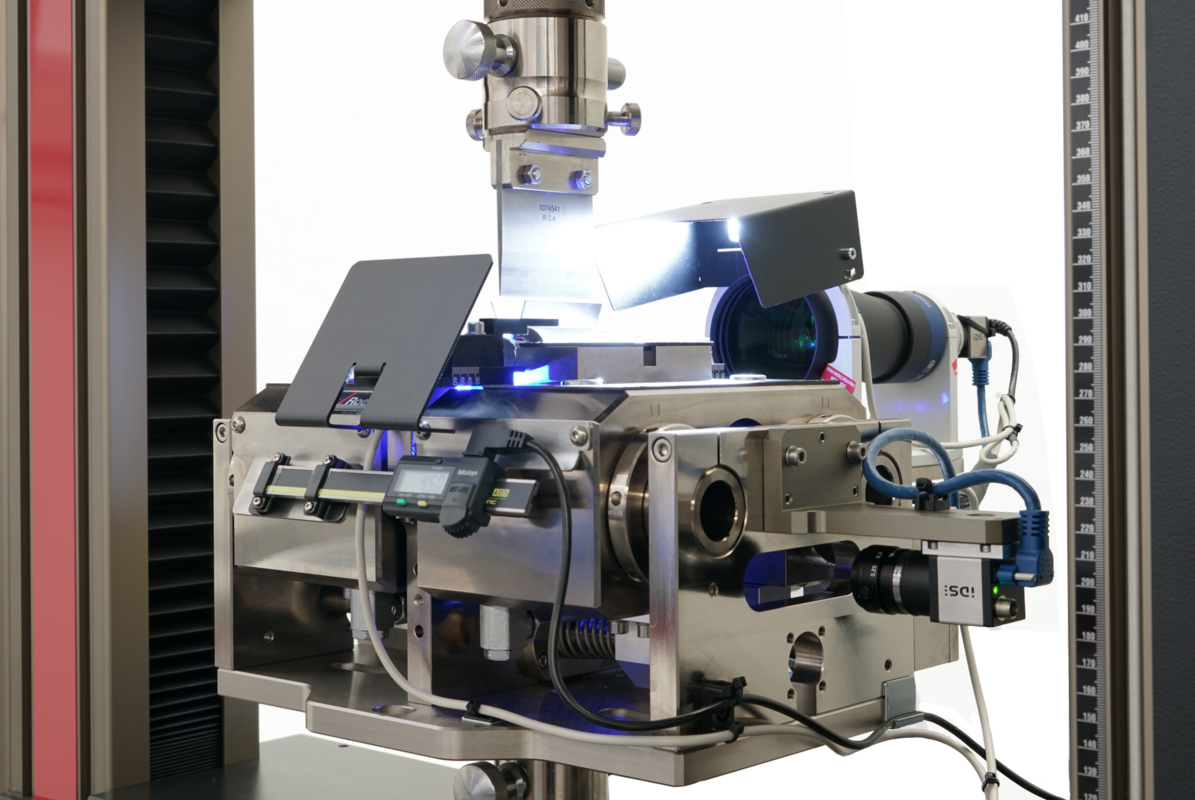
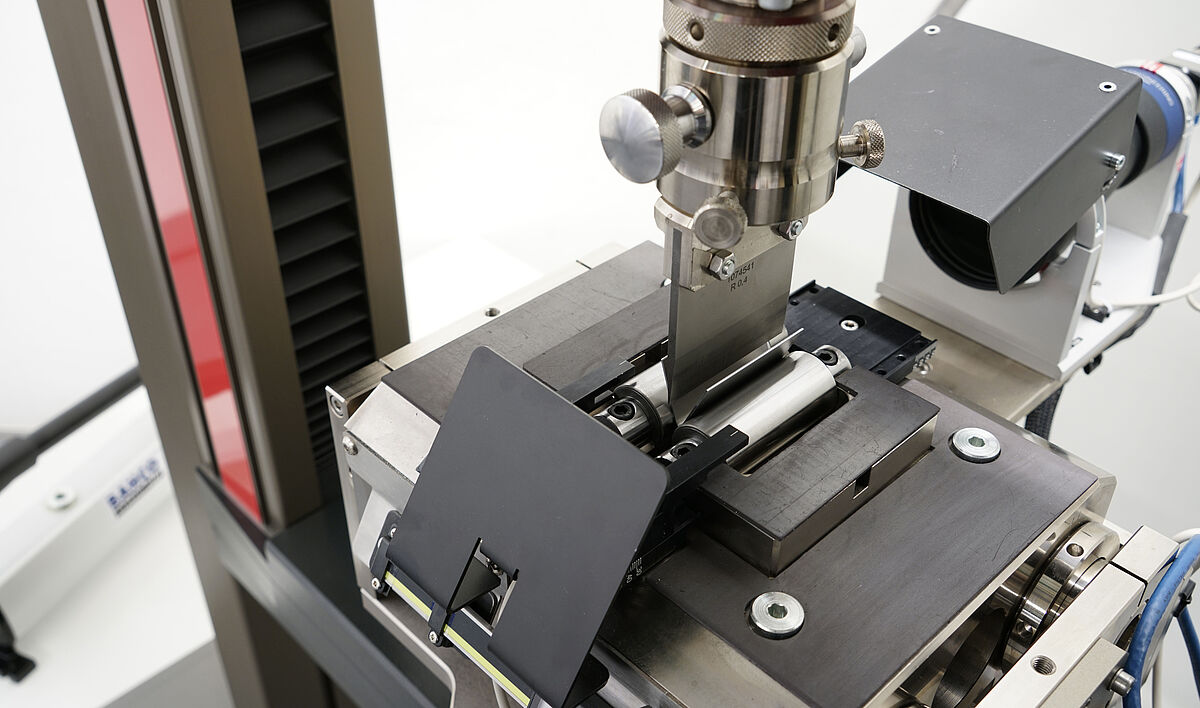
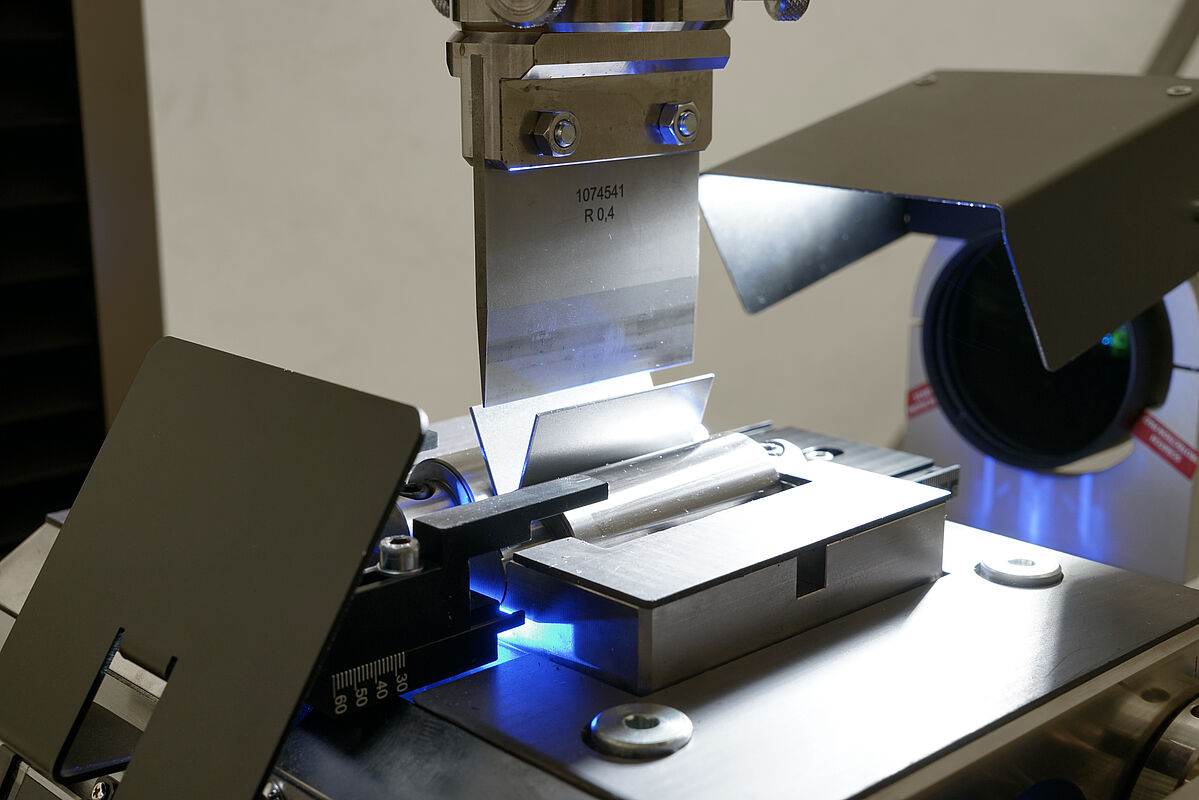
Urządzenie do gięcia blach ZwickRoell zostało opracowane we współpracy z dużym producentem samochodów. Spełnia on nie tylko wymogi normy VDA 238-100 i GMW 15421 ale jest także idealnie dostosowany do codziennych badań: Łatwa obsługa, minimalny udział użytkownika i inteligentne wsparcie za pomocą opcji pomiaru optycznego i analizy.
Czy używasz maszyny badawczej również do innych zastosowań? Nie ma potrzeby demontażu urządzenia badawczego. Za pomocą adaptera można bezpośrednio zamontować na urządzeniu do gięcia blach różnego rodzaju uchwyty mocujące lub narzędzia badawcze.
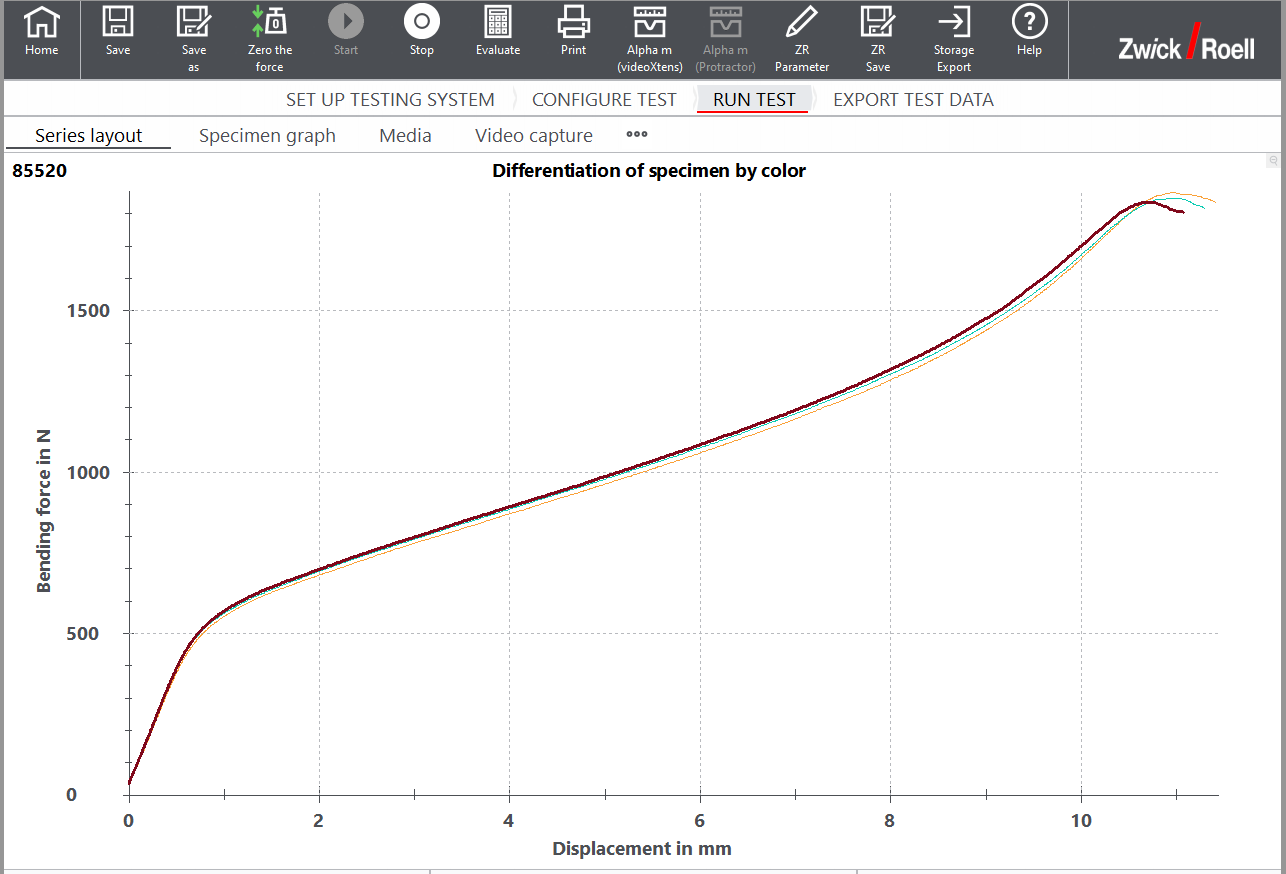
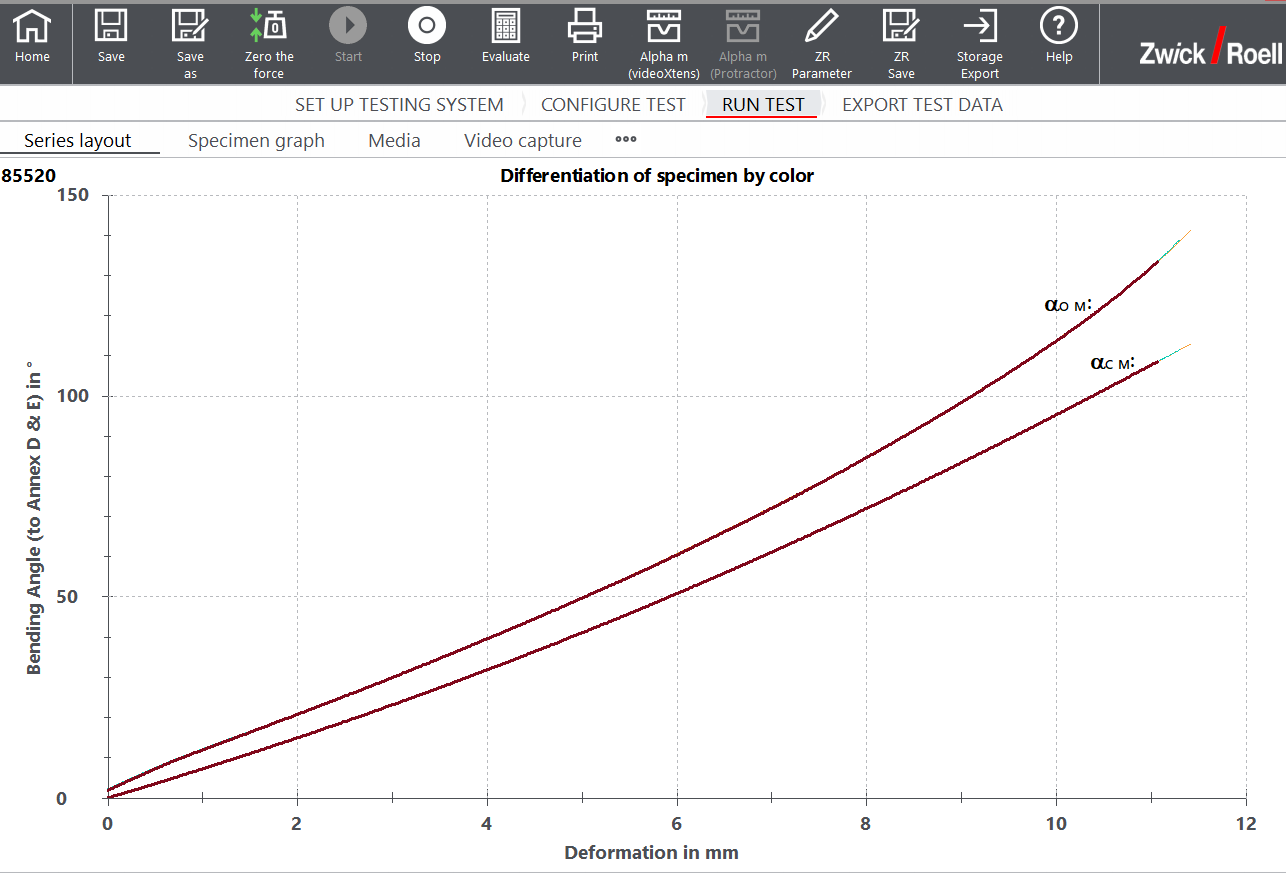
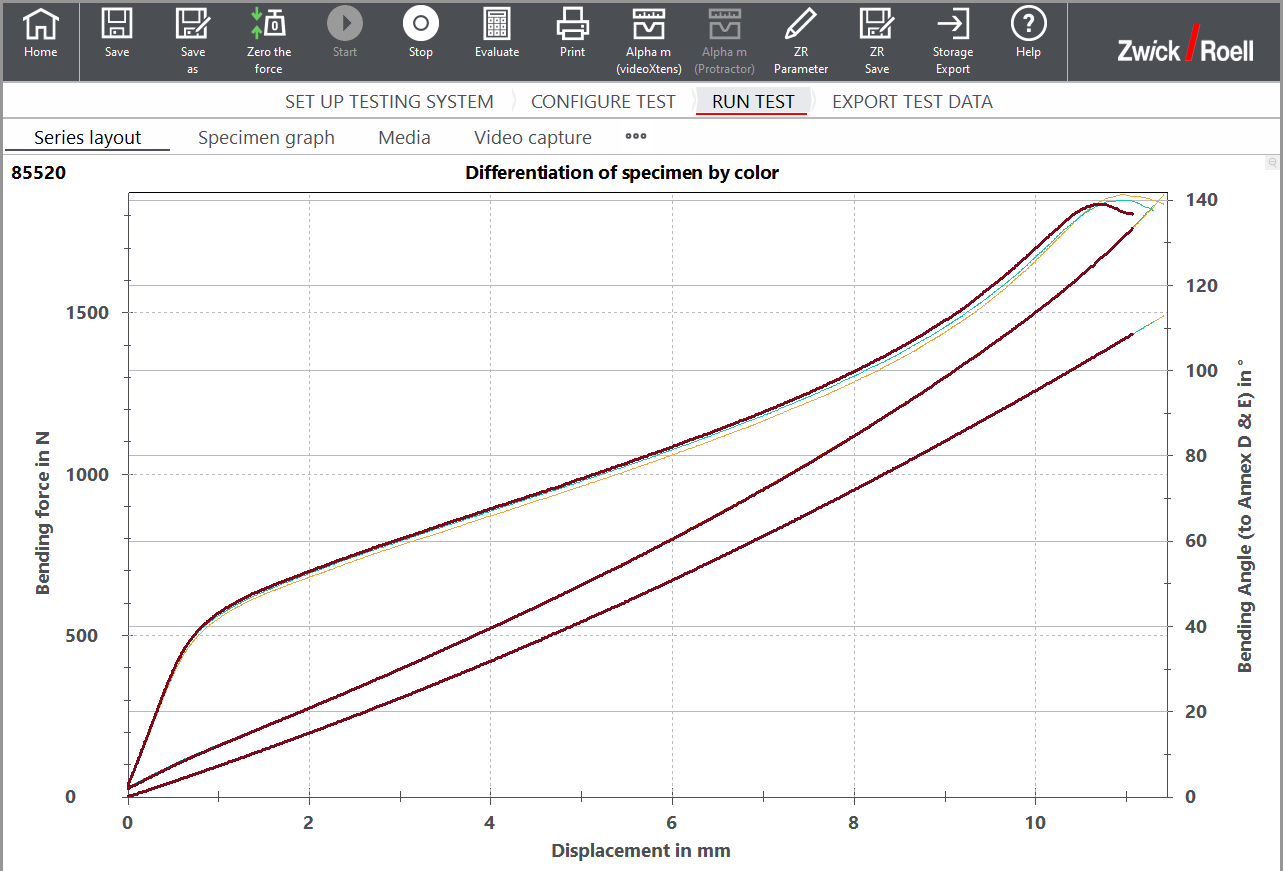

“Dzięki ścisłej współpracy z wiodącymi graczami w branży wiemy, że duży kąt gięcia jest kluczowym kryterium wysokiej jakości materiału. Z kolei w tym przypadku kluczowa jest duża sztywność urządzenia badawczego. I właśnie na tym skupiał się ten rozwój. Ważne było dla nas również to, aby obsługa była prosta, szybka i bezpieczna – dzięki temu urządzenie spełnia wymagania codziennego użytkowania. Wspólnie z klientami intensywnie testowaliśmy i udoskonalaliśmy urządzenie badawcze. Rezultatem jest produkt, który oprócz technicznej precyzji oferuje przede wszystkim jedno: prawdziwą, praktyczną wiedzę.”
Dr. Erhard Reimann, Menedżer ds. statycznych systemów badawczych do metali
Chcą Państwo dowiedzieć się więcej? Zapraszamy do kontaktu
VDA 238-100 Przygotowanie próby i Próba
Jakość przygotowania próby ma wysoki wpływ na badanie. Dlatego też norma VDA 238-100 podaje różne kroki mające na celu staranne przygotowanie próbek. Powierzchnia próbki musi być czysta, a krawędzie powinny być oczyszczone z zadziorów, oszlifowane lub w razie konieczności wykończone w inny sposób.
Próby dla próby zginania blach to płaskie płyty metalowe o standardowych wymiarach 60 mm × 60 mm. Jeśli spodziewane są duże siły badawcze, szerokość próbki może zostać zmniejszona w porozumieniu z klientem.
Materiały o wysokiej odkształcalności można wstępnie rozciągnąć w celu uzyskania lepszej charakterystyki.

VDA 238-100 Wymagania, dotyczące sztywności urządzenia badawczego
Sztywność urządzenia badawczego ma decydujące znaczenie dla wyników badania. Jeżeli sztywność jest mała, odkształcenie przyrządu pomiarowego wpływa na wyznaczony kąt zgięcia, tzn. okazuje się on mniejszy niż w rzeczywistości powinien być. “W przypadku kąta zginania od αsoll > 130° należy sprawdzić sztywność urządzenia badawczego. Przy sile stempla 3000 N całkowite rozszerzenie rolek może wynosić max 0,1 mm” (Źródło:VDA 238-100:2020-07, Punkt 4 Aparatura badawcza i środki pomiarowe, Wydawca: Stowarzyszenie Przemysłu Motoryzacyjnego e.V.).
Wymaganą wysoką sztywność spełniamy dzięki naszemu urządzeniu badawczemu do badań gięcia blach o najwyższej precyzji.
VDA 238-100 Przygotowanie badania
Urządzenie do gięcia jest umieszczone w maszynie do wytrzymałości na rozciąganie w taki sposób, aby rolki były równoległe i wyśrodkowane pod stemplem gnącym z tolerancją ±0,05 mm. Odstęp rolek jest definiowany w normie VDA 238-100 w zależności od obliczonego zadanego kąta zginania αzadany :
| Odstęp rolek w zależności od zadanego kąta zginania αzadany | |
|---|---|
| Stal | 2 tm + 0,5 mm |
| Dla stopów aluminium αzadany ≤ 130° | 2 tm |
| Dla stopów aluminium αzadany > 130° | 2 tm + 0,5 mm dla t ≤ 2,0 mm |
tm = Grubość próby przed badaniem, t = Grubość nominalna
Próbki muszą być rozmieszczone symetrycznie na rolkach, tak aby siła mogła być przyłożona za pomocą stempla gnącego w połowie odległości podparcia. W zależności od materiału i grubości próbki promień stempla gnącego dobiera się następująco:
| Promień stempla do prób zginania | |
|---|---|
| Stal (Rm ≥ 780 MPa) | 0,4 mm |
| Stopy aluminium | 0,2 mm dla t ≤ 2,0 mm 0,4 mm dla t > 2,0 mm |

VDA 238-100 Przeprowadzenie badania
Próbka jest zginana z określoną prędkością badawczą, aż do momentu spełnienia jednego z trzech kryteriów wyłączenia:
- Spadek siły:
Stal = 60 N
Aluminium t ≤ 2,0 mm = 30 N
Aluminium t > 2,0 mm = 60 N - Wyłączenie przy drodze trawersy, zapewniającej kąt gięcia po spodziewanym spadku siły wynoszącym 30 N lub 60 N i przed zaciskaniem
- Wyłączenie w przypadku znacznego wzrostu siły
Określenie kąta gięcia
W celu dokonania oceny norma VDA 238-100 opisuje trzy sposoby określania kąta gięcia:
- Manualnie (αₘ) zgodnie z Załącznikiem C: Kąt gięcia α mierzy się ręcznie za pomocą kątomierza po wyjęciu próbki z urządzenia do zginania. W tym przypadku mierzone jest jedynie odkształcenie plastyczne.
- Obliczenie (α꜀) zgodnie z Załącznikiem D: Kąt gięcia α꜀ oblicza się za pomocą oprogramowania bazującego na ruchu trawersy, przy czym kąt gięcia uwzględnia odkształcenie plastyczne i sprężyste.
- Optycznie (αₒ) zgodnie z Załącznikiem E: Kąt gięcia αₒ określany jest za pomocą precyzyjnego systemu kamer podczas obciążania próbki. Kamera mierzy kąt gięcia bezpośrednio na próbce w trakcie badania. Podczas tego badania jest mierzone odkształcenie plastyczne i sprężyste.

Zautomatyzowana próba zginania blachy
Aby uzyskać wyjątkowo wiarygodne i dokładne wyniki badań , badanie zginania blachy można przeprowadzić również automatycznie.
W zautomatyzowanym systemie badawczym roboTest N firmy ZwickRoell robot zajmuje się obsługą próbek i precyzyjnie wkłada próbę do urządzenia na zginanie. Robot może całkowicie wyeliminować wpływ czynników takich jak temperatura rąk lub wilgotność rąk, ale także skośne lub niedokładne mocowanie metalowych próbek.
Urządzenie odczytujące skanuje kod identyfikacyjny umieszczony na próbce blachy na początku, co umożliwia bezpieczne przypisanie danych próbki do wyników badawczych.
Ponieważ badanie zginania blach można przeprowadzić na blachach o różnej grubości, kolejnym krokiem jest określenie grubości próbki na stanowisku pomiaru grubości . Robot wybiera odpowiedni stempel gnący wymagany do grubości próbki i umieszcza go w urządzeniu badawczym. Ponadto automatycznie dopasowuje odstęp rolek urządzenia zginającego do stempla gnącego.
Dzięki automatyzacji próby zginania blachy zgodnie z normą VDA 238-100 wykwalifikowany personel laboratoryjny jest odciążony z rutynowych zadań i może zająć się bardziej skomplikowanymi zadaniami.

Film przedstawiający zautomatyzowaną próbę zginania blach
W tym filmie wykorzystano zautomatyzowaną próbę zginania blachy , ponieważ konieczne jest przebadanie wielu próbek o różnych grubościach.
Zautomatyzowany system badawczy roboTest N gwarantuje, że próbki będą rozmieszczone w urządzeniu badawczym w ten sam sposób w każdym badaniu. „Czynnik ludzki“ został zredukowany do minimum.

Downloads
- Informacja o produkcie: Urządzenie do 3-punktowego zginania do próby zginania materiałów metalowych PDF 444 KB
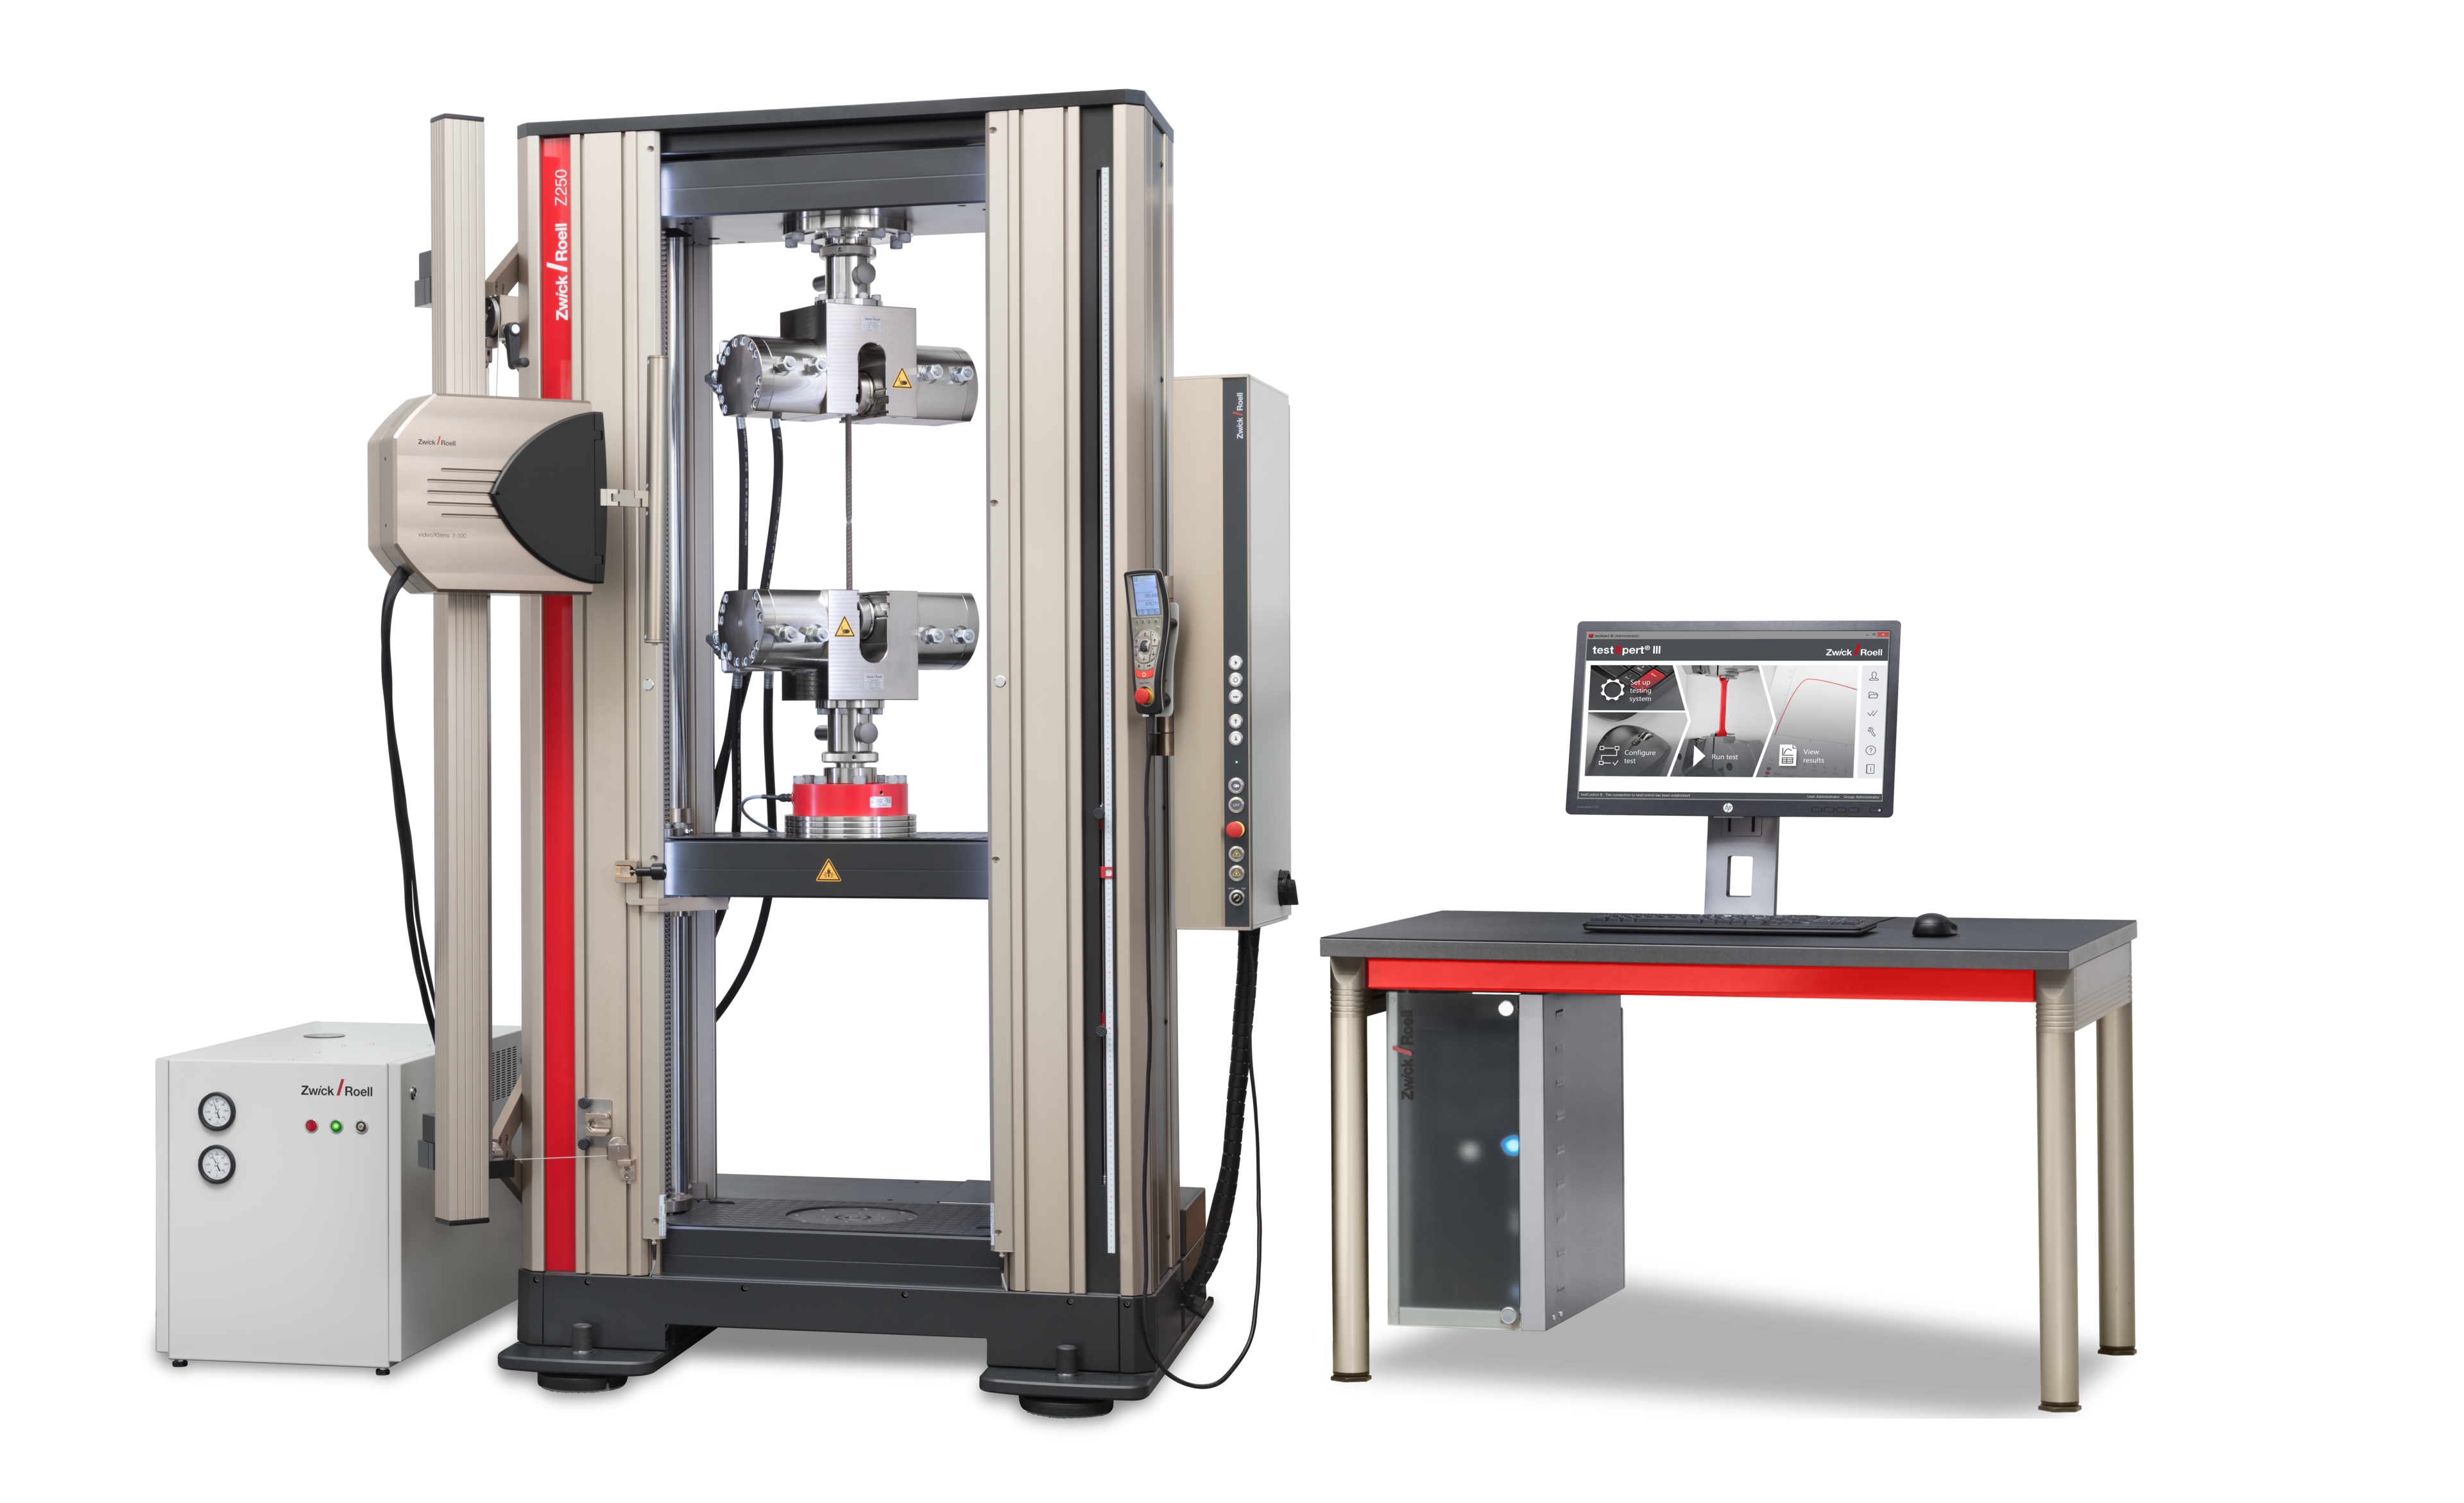
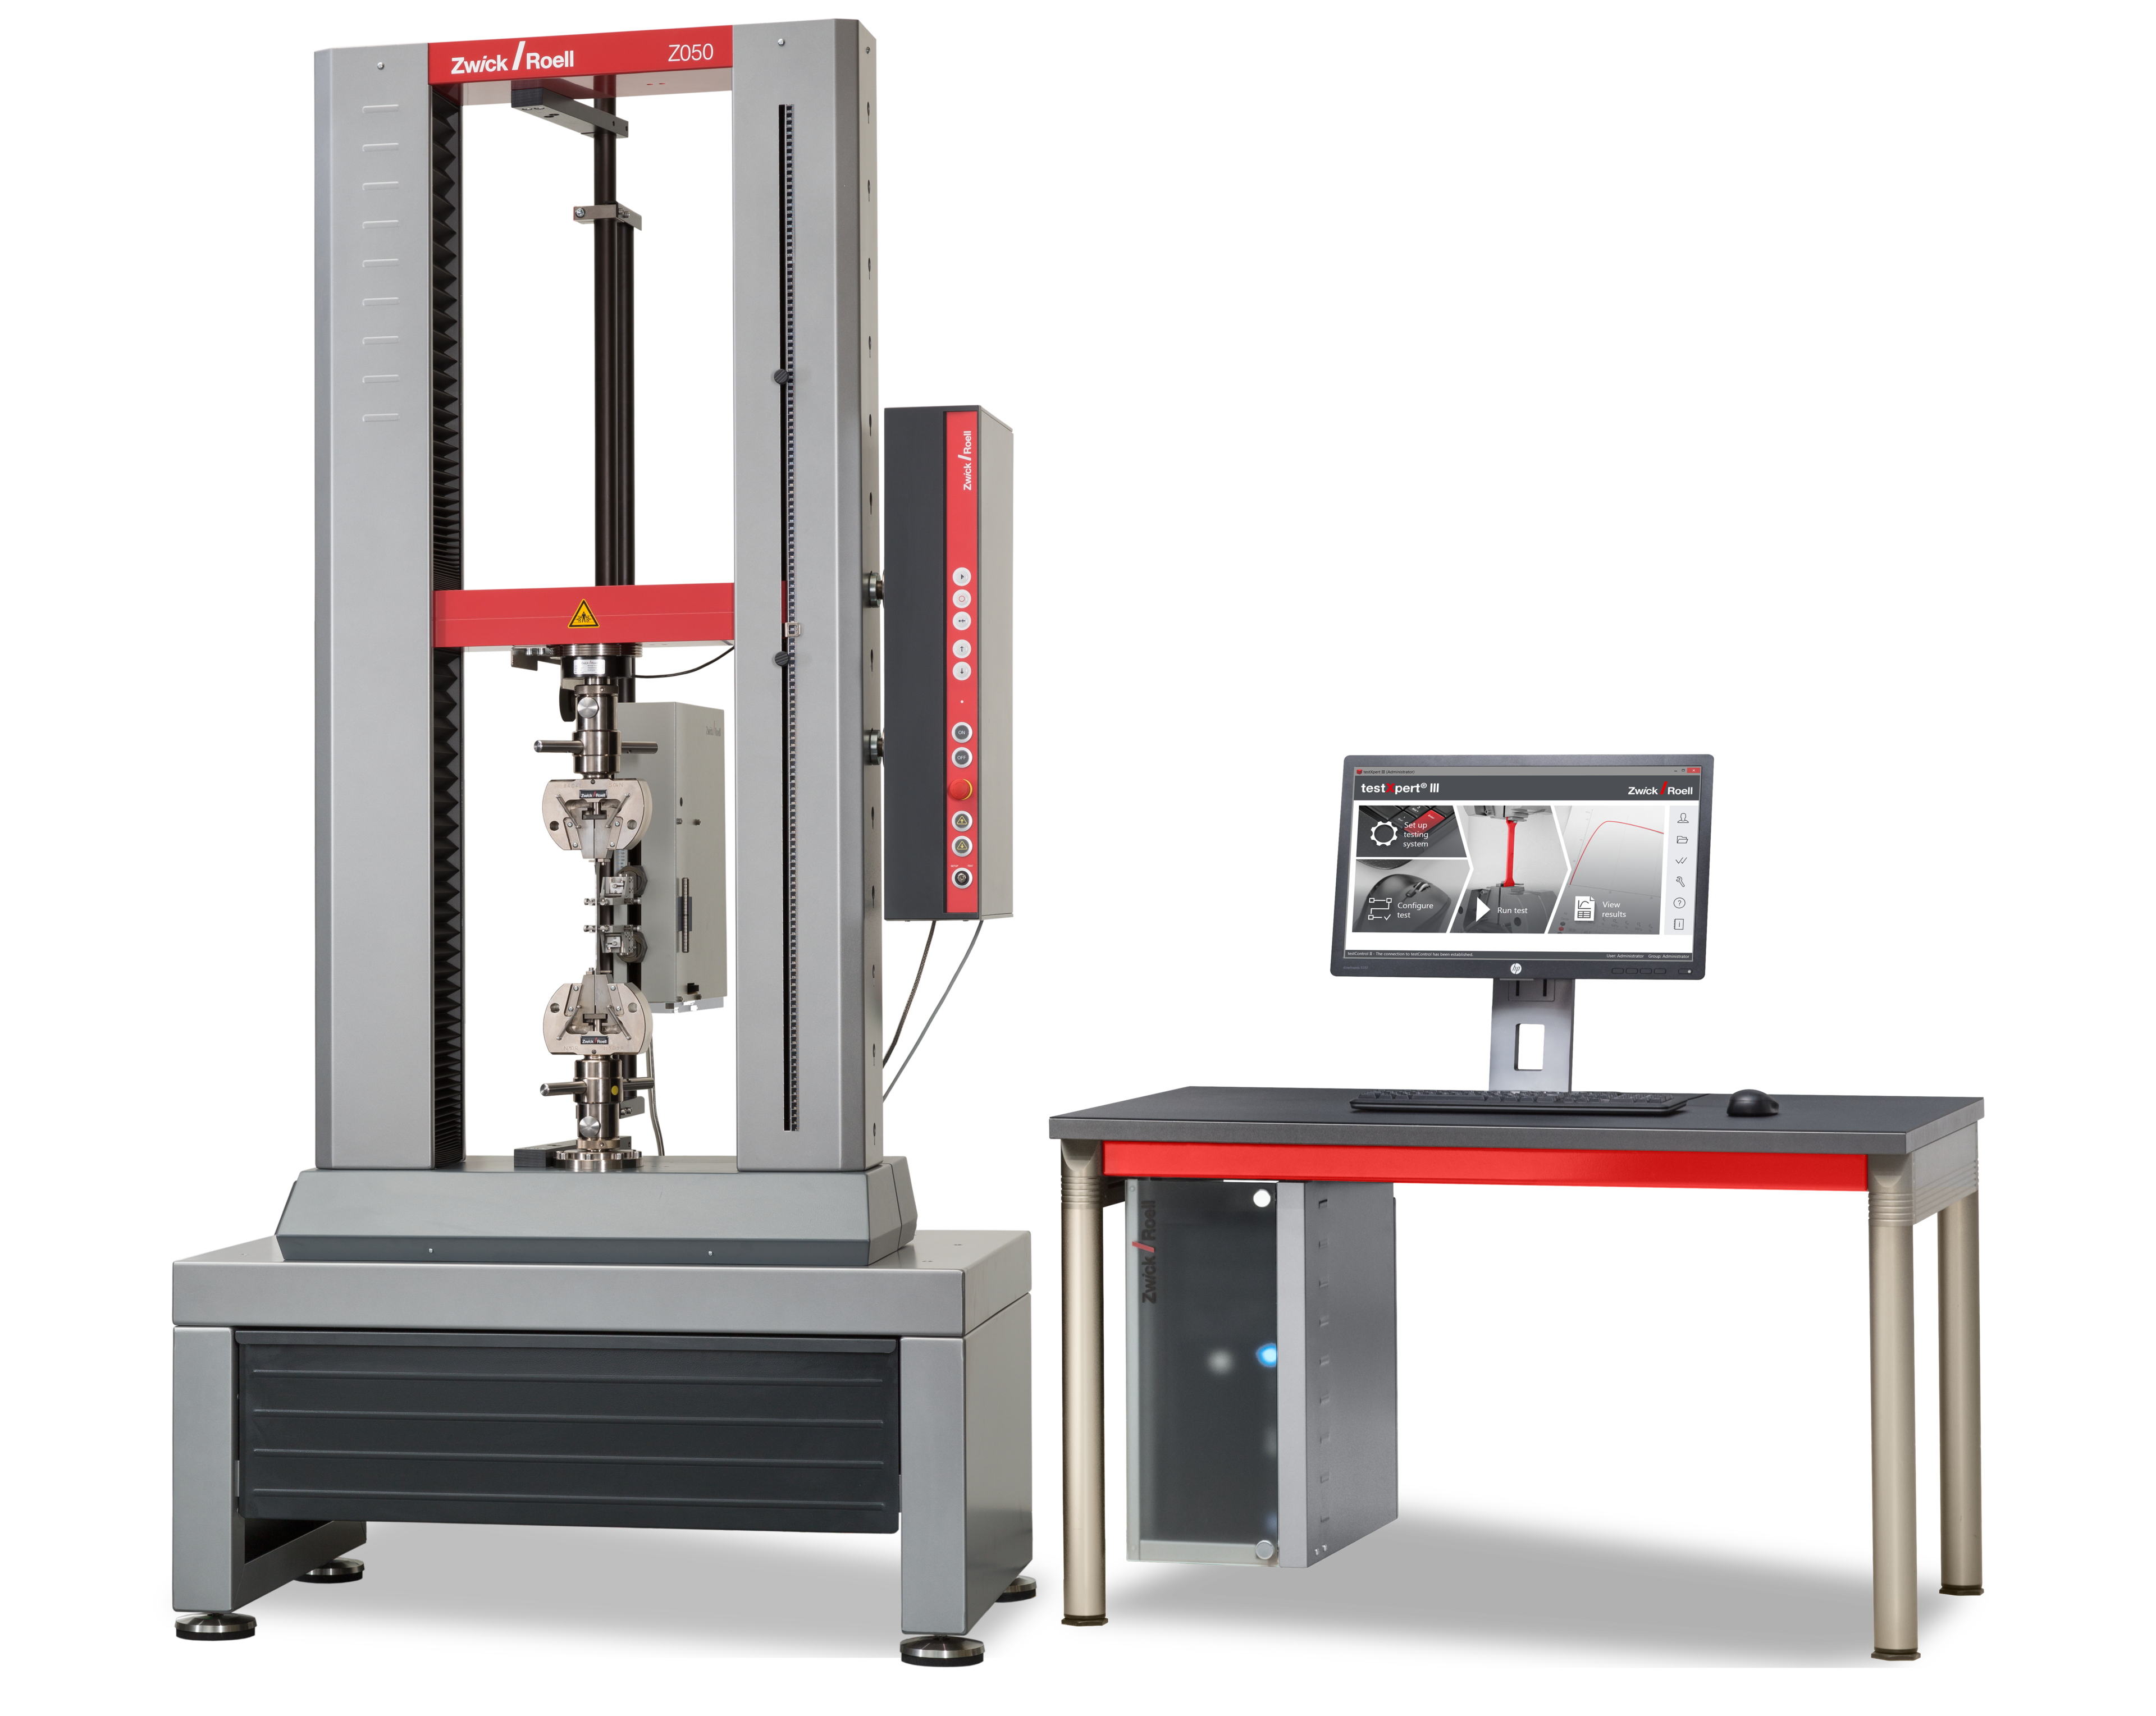
- Informacja o produkcie: Maszyna wytrzymałościowa do badania materiałów AllroundLine Z005 do Z100 PDF 1 MB
- Informacja o produkcie: Maszyna wytrzymałościowa do badania materiałów ProLine Z005 do Z100 PDF 1 MB

