
Ensayo de flexión de placas pequeñas para materiales metálicos según VDA 238-100 y GMW 15421
Tanto la norma VDA 238-100 como la GMW 15421 (General Motors Worldwide Engineering Standard) describen cómo realizar un ensayo de flexión en placas pequeñas en probetas fabricadas con materiales metálicos, como aleaciones de aluminio y aceros de alta resistencia (resistencia a la tracción Rm ≥ 780 MPa). Desde 2017, los requisitos en el dispositivo de ensayo son muy estrictos, para garantizar que el ángulo de flexión medido refleje únicamente el comportamiento del material y no esté influido por el propio dispositivo de ensayo. Esto permite evaluar mejor la conformabilidad del material.
Los datos indicados a continuación proporcionan una visión general completa. No obstante, para garantizar que el ensayo de flexión de placas metálicas pequeñas se realice conforme a las directrices, es imprescindible adquirir la versión íntegra de las mismas.
Objetivo y ámbito de aplicación Solución para ensayos de ZwickRoell Preparación de probetas y probetas Requisitos de rigidez Realización del ensayo Opciones de automatización Solicite asesoramiento Descargas
VDA 238-100: Objetivo y campo de aplicación
El ensayo de flexión de placas metálicas según VDA 238-100 se ha consolidado a nivel mundial como método para evaluar la capacidad de conformado y flexión de chapas y se utiliza para determinar el ángulo de flexión, por ejemplo, de chapas para carrocería, con el objetivo de obtener información sobre el comportamiento a la deformación y la tendencia al fallo de los materiales metálicos en procesos de conformado con alto componente de flexión (como operaciones de doblado) o bajo carga de impacto.
Esta directriz fue desarrollada conjuntamente por fabricantes y proveedores del sector de la automoción, con el fin de establecer un estándar internacional unificado para aplicaciones en automoción. Además de la VDA 238-100, muchos fabricantes y proveedores de la industria del automóvil utilizan también directrices específicas de los OEM, como GMW 15421 de General Motors (General Motors Worldwide Engineering Standard), que desempeña un papel especialmente importante en el mercado norteamericano.
La solución de ZwickRoell para el ensayo de flexión de placas metálicas cumple los elevados requisitos de precisión y rigidez y está disponible para el método de ensayo tanto conforme a VDA 238-100 como a GMW 15421.
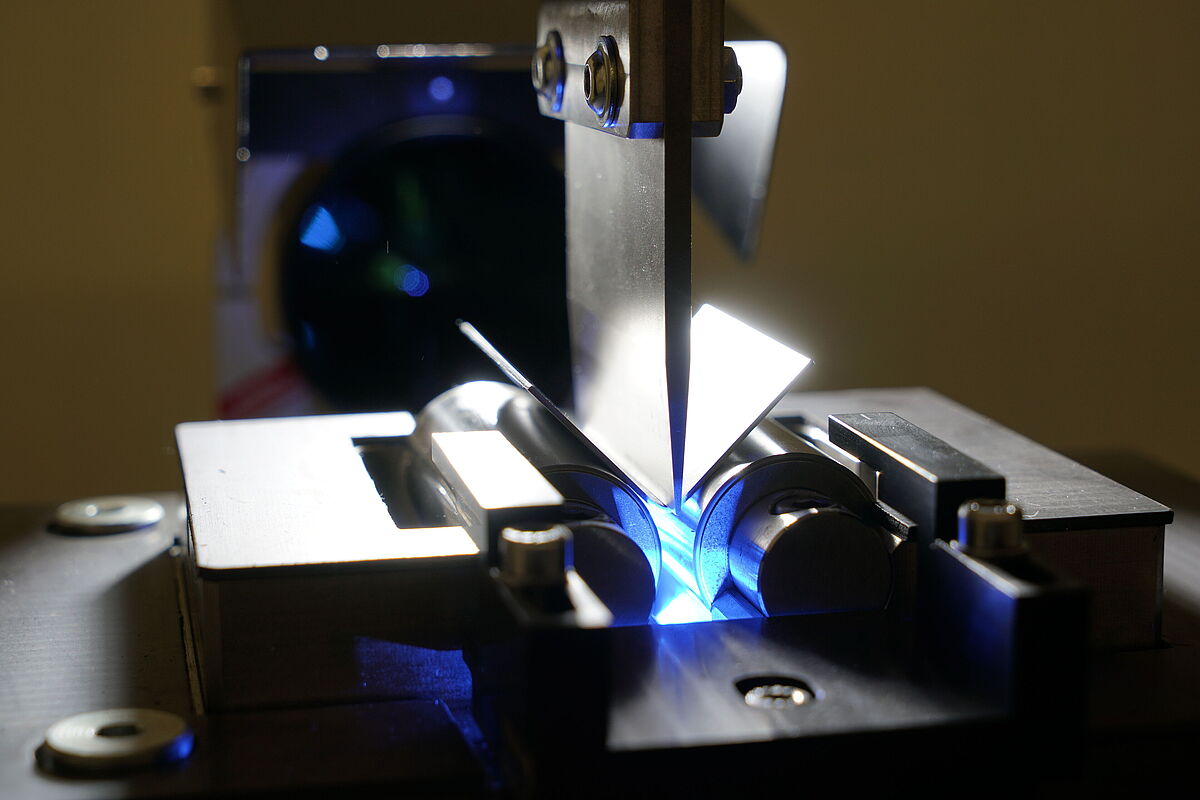
Ensayo de flexión en placas metálicas según VDA 238-100 con ZwickRoell
Los sistemas ópticos de medición y los procedimientos automatizados proporcionan resultados reproducibles para el dimensionamiento fiable de los procesos de conformado y la validación de simulaciones:
- Medición óptica del ángulo de flexión directamente en la probeta, con seguimiento en tiempo real.
- Máxima rigidez del dispositivo de ensayo
- Transferencia automatizada de los valores medidos y evaluación en tiempo real en testXpert
- Registro sincronizado del patrón de grietas
- Influencia mínima del usuario

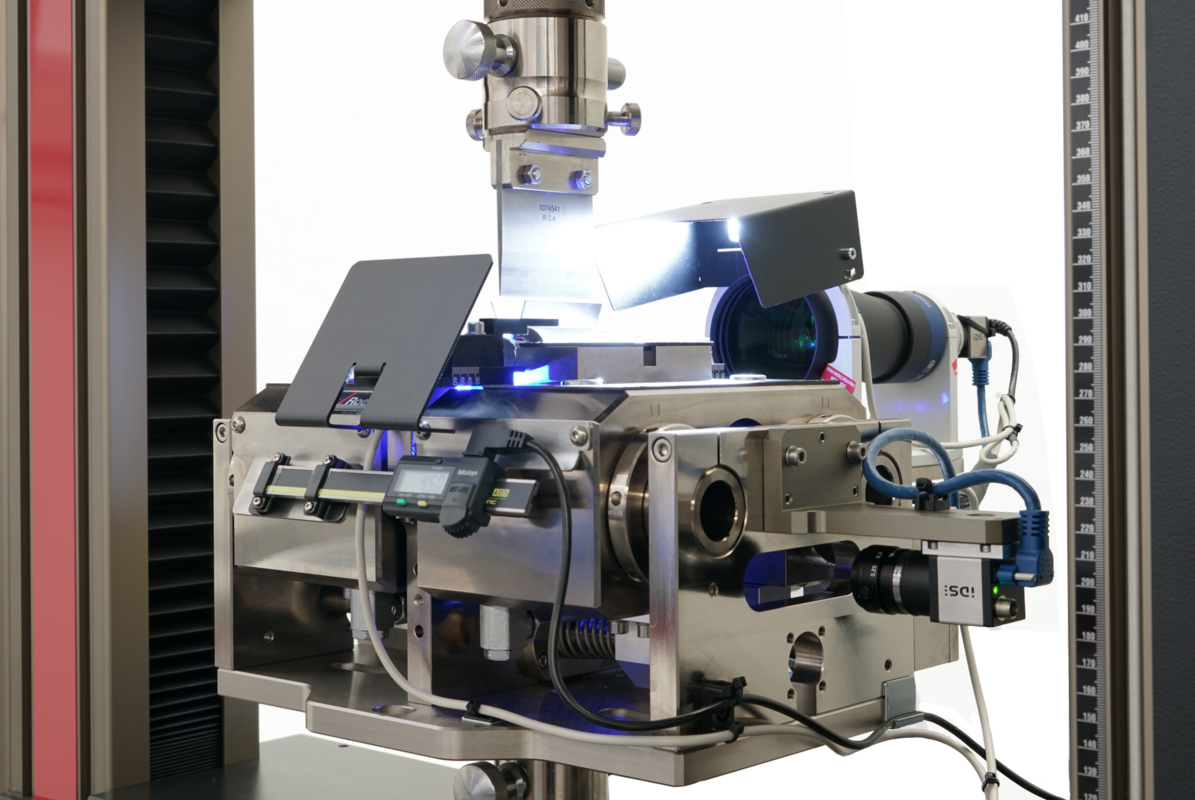
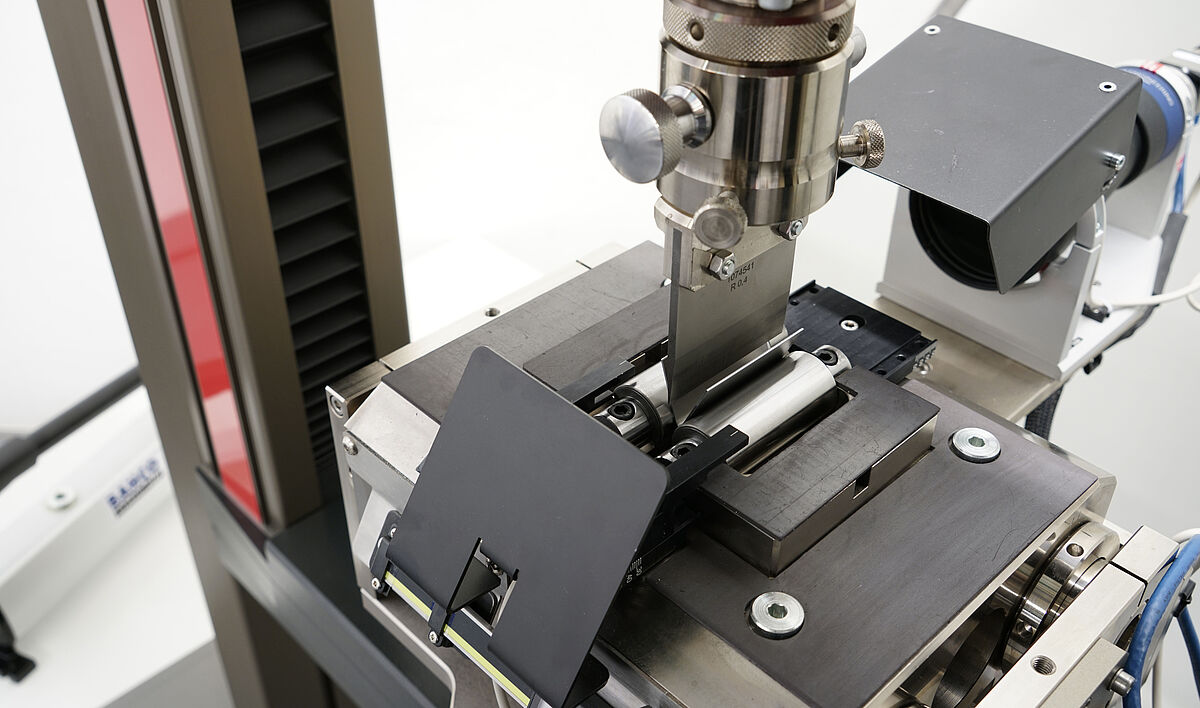
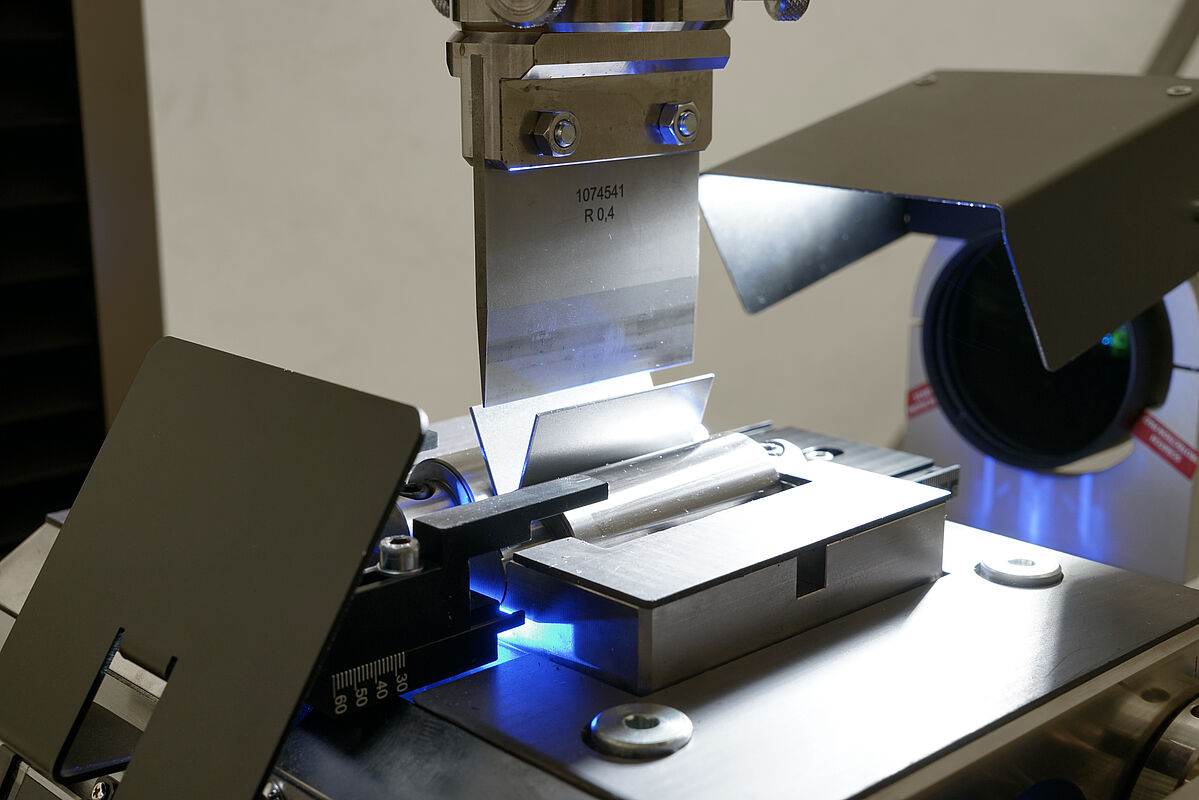
El dispositivo de flexión de placas metálicas de ZwickRoell se desarrolló en colaboración con un importante fabricante del sector de la automoción. No solo cumple los requisitos de VDA 238-100 y GMW 15421, sino que además se adapta perfectamente a los ensayos del día a día: Fácil manejo, mínima influencia del operador y asistencia inteligente mediante opciones de medición óptica y de análisis.
¿Utiliza su máquina de ensayos de materiales para otras aplicaciones? No es necesario desmontar el dispositivo de ensayo. Se pueden montar diversas mordazas y útiles de ensayo directamente en el dispositivo de flexión mediante un adaptador.
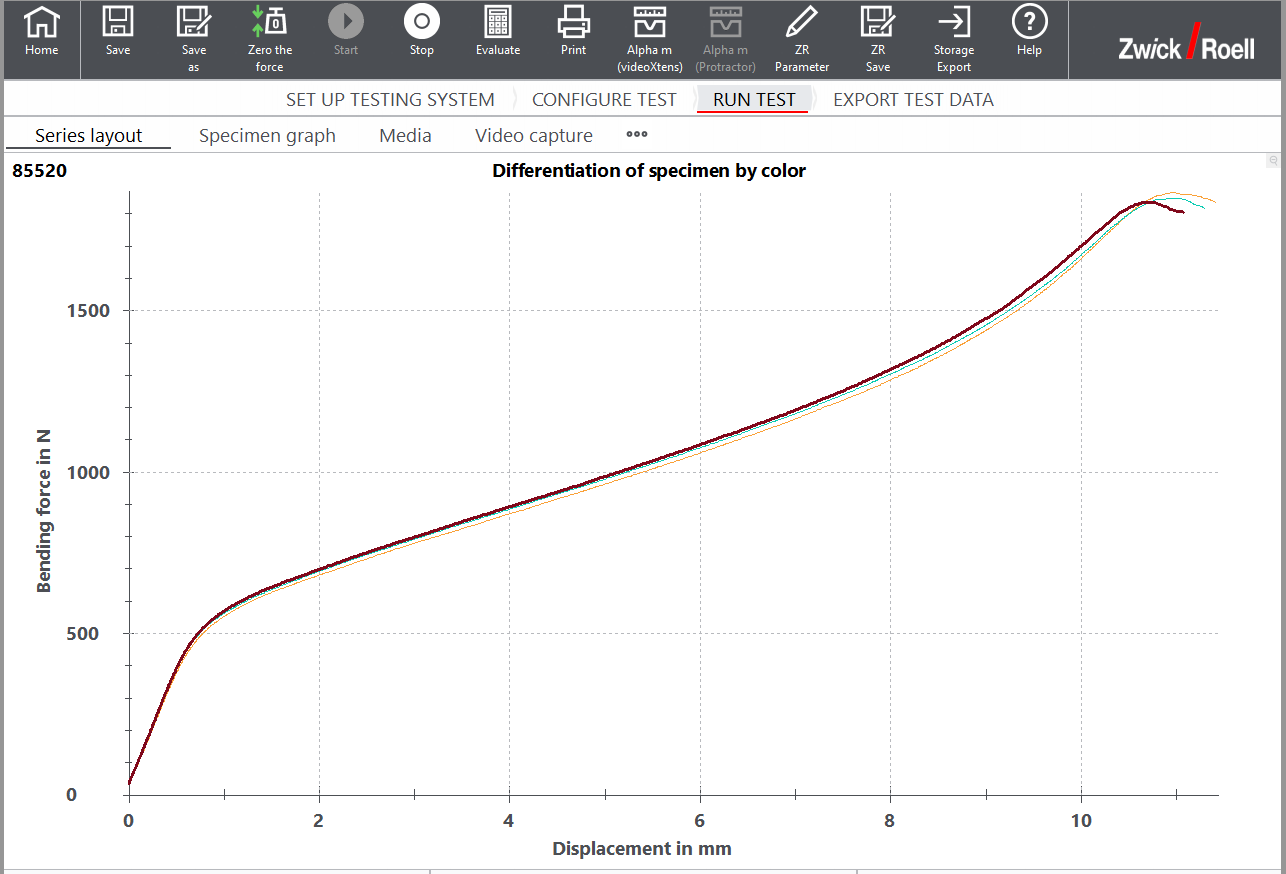
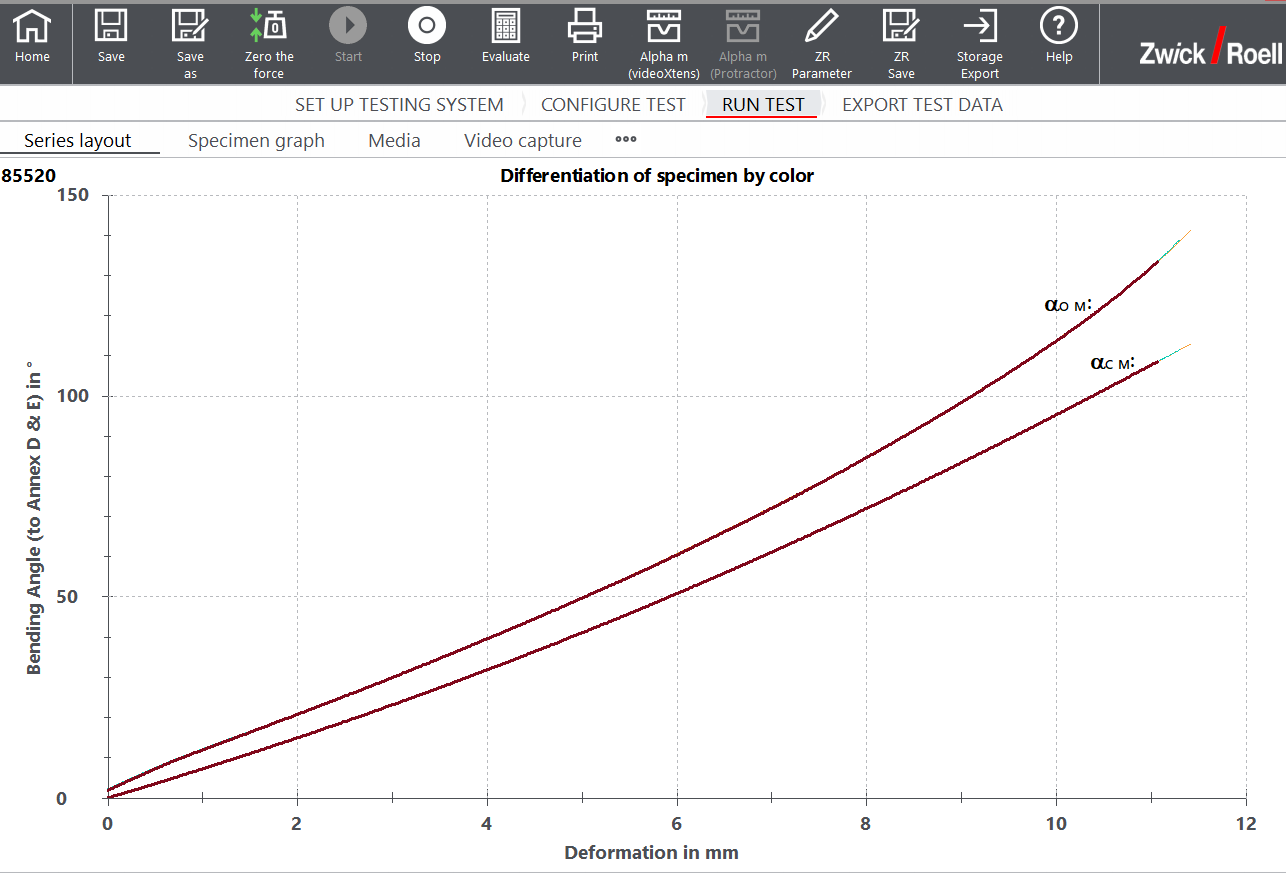
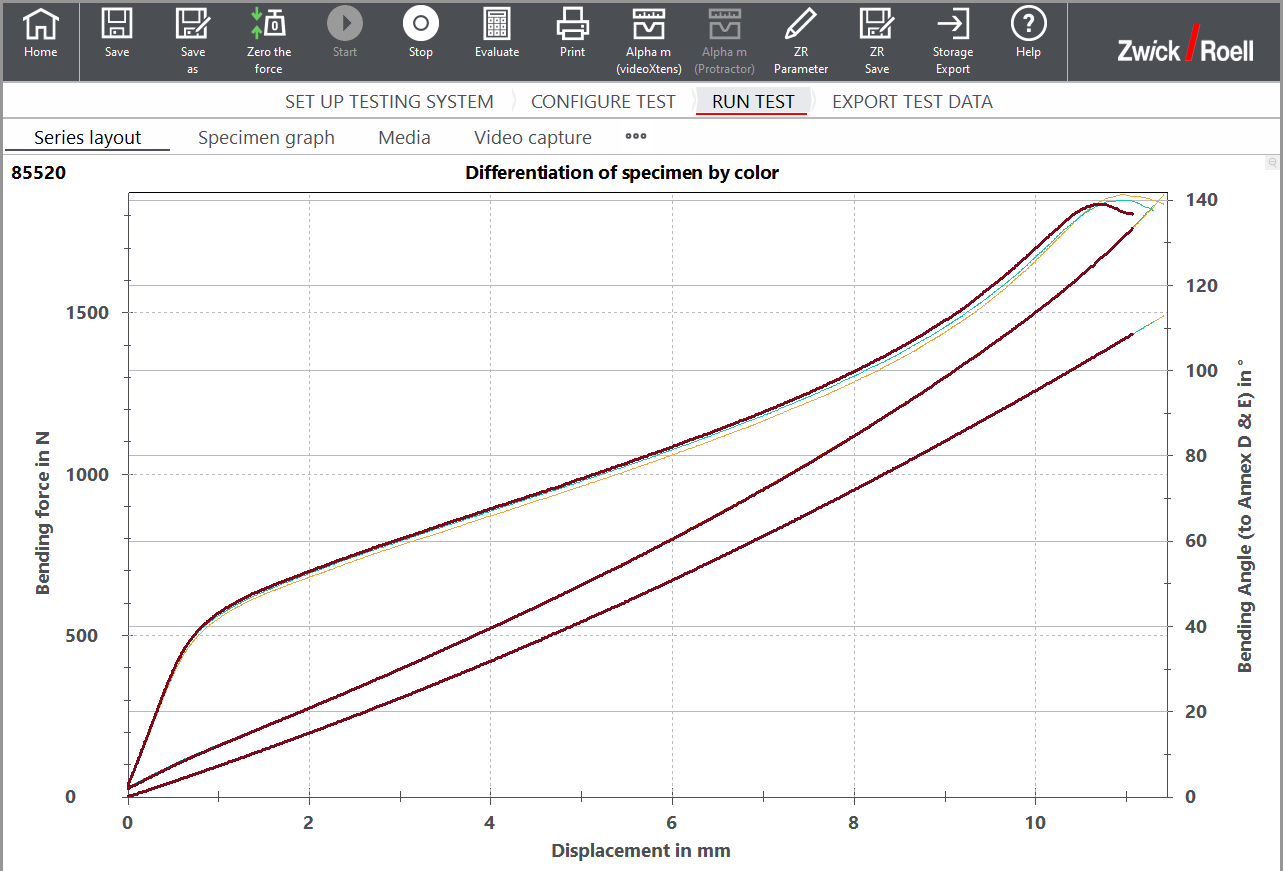

«Gracias a nuestra estrecha colaboración con líderes del sector, sabemos que un ángulo de flexión elevado es un criterio clave para la alta calidad del material. Para ello, a su vez, se requiere un alto nivel de rigidez en el dispositivo de ensayo. Y precisamente en eso se centró el desarrollo. Aunque, para nosotros, también era importante que el manejo fuera sencillo, rápido y seguro, porque así es como se garantiza que el dispositivo cumple los requisitos del uso diario. Junto con nuestros clientes, hemos probado rigurosamente y perfeccionado el dispositivo. Como resultado, hemos obtenido un producto que, además de precisión técnica, ofrece sobre todo una cosa: auténtica experiencia práctica.»
Dr. Erhard Reimann, director de producto de sistemas de ensayos estáticos para metal
¿Desea obtener más información? Contacte con nosotros
VDA 238-100: Preparación de probetas y probetas
La calidad en la preparación de probetas influye de forma decisiva en el resultado del ensayo. Por ello, la norma VDA 238-100 establece varios pasos para una preparación rigurosa de la probeta. La superficie de la probeta debe estar limpia y los bordes deben, si es necesario, desbarbarse, lijarse o mecanizarse adecuadamente.
Las probetas para el ensayo de flexión son plaquitas metálicas planas con un tamaño estándar de 60 mm × 60 mm. Si se prevén fuerzas elevadas, el ancho de probeta puede reducirse previa consulta con el cliente.
Los materiales con alta capacidad de conformado pueden someterse a un proceso de preestirado para caracterizar mejor su comportamiento.

VDA 238-100: Requisitos de rigidez al dispositivo de ensayos
La rigidez del dispositivo de ensayo es determinante para los resultados del ensayo. Si no tiene suficiente rigidez, la deformación del sistema de ensayos afectará al ángulo de flexión determinado, es decir, el valor medido será inferior al real. «Para ángulos de flexión αnom. > 130°, debe verificarse la rigidez del dispositivo de ensayo. Con una fuerza de punzón de 3000 N, la dilatación total de los rodillos no debe superar 0,1 mm» (Fuente:VDA 238-100:2020-07, apartado 4 ‘Dispositivo y equipos de ensayos, editor: Asociación alemana de la industria del automóvil (Verband der Automobilindustrie e.V.).
Con nuestro dispositivo para el ensayo de flexión en placas metálicas, cumplimos los requisitos de rigidez exigidos.
VDA 238-100: Preparación del ensayo
El dispositivo de flexión se coloca en la máquina de ensayos de tracción, de forma que los rodillos estén paralelos y centrados debajo del punzón de flexión con una tolerancia de ±0,05 mm. En la VDA 238-100, la distancia entre rodillos se define en función del ángulo de flexión nominal calculado αnom.:
| Distancia entre rodillos en función del ángulo de flexión nominal αnom. | |
|---|---|
| Acero | 2 tm + 0,5 mm |
| Aleaciones de Al αnom. ≤ 130° | 2 tm |
| Aleaciones de Al αnom. > 130° | 2 tm + 0,5 mm para t ≤ 2,0 mm |
tm = Espesor de probeta antes del ensayo, t = espesor nominal
Las probetas deben colocarse sobre los rodillos de forma simétrica para que pueda aplicarse la fuerza con el punzón de flexión en el centro de la distancia de apoyo. Según el material y el espesor de la probeta se selecciona el radio del punzón de flexión del siguiente modo:
| Radio del punzón de flexión | |
|---|---|
| Acero (Rm ≥ 780 MPa) | 0,4 mm |
| Aleaciones de aluminio (Al) | 0,2 mm para t ≤ 2,0 mm 0,4 mm para t > 2,0 mm |

Realización del ensayo VDA 238-100
La probeta se dobla a unas velocidades de ensayo definidas hasta que se alcanza uno de los tres criterios de desconexión:
- Reducción de fuerza:
Acero = 60 N
Aluminio t ≤ 2,0 mm = 30 N
Aluminio t > 2,0 mm = 60 N - Desconexión en un recorrido del travesaño que garantice un ángulo de flexión tras la reducción de fuerza prevista de 30 N o 60 N y antes de la sujeción
- Desconexión en caso de fuerte aumento de fuerza
Determinación del ángulo de flexión
Para la evaluación del ensayo, la norma VDA 238-100 describe tres métodos posibles para la determinación del ángulo de flexión:
- Manual (αₘ) según el anexo C: El ángulo de flexión α se mide manualmente con un transportador tras retirar la probeta del dispositivo de ensayos. En este caso, solo se mide la deformación plástica.
- Cálculo (α꜀) según el anexo D: El ángulo de flexión α꜀ se calcula, con ayuda del software, a partir del desplazamiento del travesaño. El ángulo resultante incluye tanto la deformación plástica como la elástica.
- Óptica (αₒ) según el anexo E: El ángulo de flexión αₒ se determina mediante un sistema de cámaras de alta precisión durante la solicitación de la probeta. Una cámara mide el ángulo de flexión directamente sobre la probeta durante el ensayo, en el que se miden tanto la deformación plástica como elástica.

Ensayo de flexión en discos automatizado
Para obtener la máxima fiabilidad y precisión en los resultados, el ensayo de flexión en placas metálicas puede realizarse también de forma automatizada.
Con el sistema de ensayos automatizado roboTest N de ZwickRoell, un robot se encarga de la manipulación de la probeta y de su colocación precisa en el dispositivo de flexión. El robot permite descartar por completo influencias del operador como la temperatura o humedad de las manos, así como una sujeción incorrecta o inclinada de las probetas metálicas.
Un lector escanea al inicio el código ID adherido a la probeta metálica, lo que garantiza la asignación segura de los datos de la probeta a los resultados del ensayo.
Dado que este ensayo puede realizarse en chapas de distinto espesor, el espesor de la probeta se determina en una estación de medición del espesor. A continuación, el robot selecciona el punzón de flexión adecuado en función del espesor de la probeta y lo inserta en el dispositivo de ensayo. La distancia entre rodillos del dispositivo de flexión también se ajusta automáticamente al punzón seleccionado.
Gracias a la automatización del ensayo de flexión en placas metálicas según VDA 238-100, el personal cualificado del laboratorio queda liberado de tareas rutinarias y puede centrarse en trabajos más complejos.

Vídeo sobre el ensayo de flexión automatizado en placas metálicas
Este vídeo muestra el ensayo de flexión en placas metálicas automatizado, ya que es necesario ensayar probetas de diferentes espesores.
El sistema de ensayos automatizado roboTest N garantiza el posicionamiento exacto e idéntico de las probetas en el dispositivo de ensayo en cada ensayo. El factor humano queda reducido al mínimo.

Descargas
- Información del producto: Dispositivo de flexión en 3 puntos para ensayo de flexión en placas de metal PDF 444 KB
- Información del producto: Máquinas de ensayos de materiales AllroundLine Z005 hasta Z100 PDF 1 MB
- Información del producto: Máquinas de ensayos de materiales ProLine Z005 hasta Z100 PDF 1 MB

