符合 VDA 238-100 标准的试验目标及应用
符合 VDA 238-100 标准的小规格板弯曲试验已成为评估金属薄板成形性和弯曲性能的全球标准。该试验用于测定车身面板材料的弯曲角度,以评估金属材料在含有显著弯曲变形的成形工艺(如卷边工艺)以及碰撞载荷作用下的变形行为和失效敏感性。
该指南是与汽车行业的制造商和供应商合作制定的,旨在为汽车应用建立全球统一的标准。除了 VDA 238-100 标准外,许多汽车制造商和供应商还采用 OEM 特定指南,例如通用汽车的 GMW 15421(通用汽车全球工程标准),该标准在北美市场发挥着尤为重要的作用。
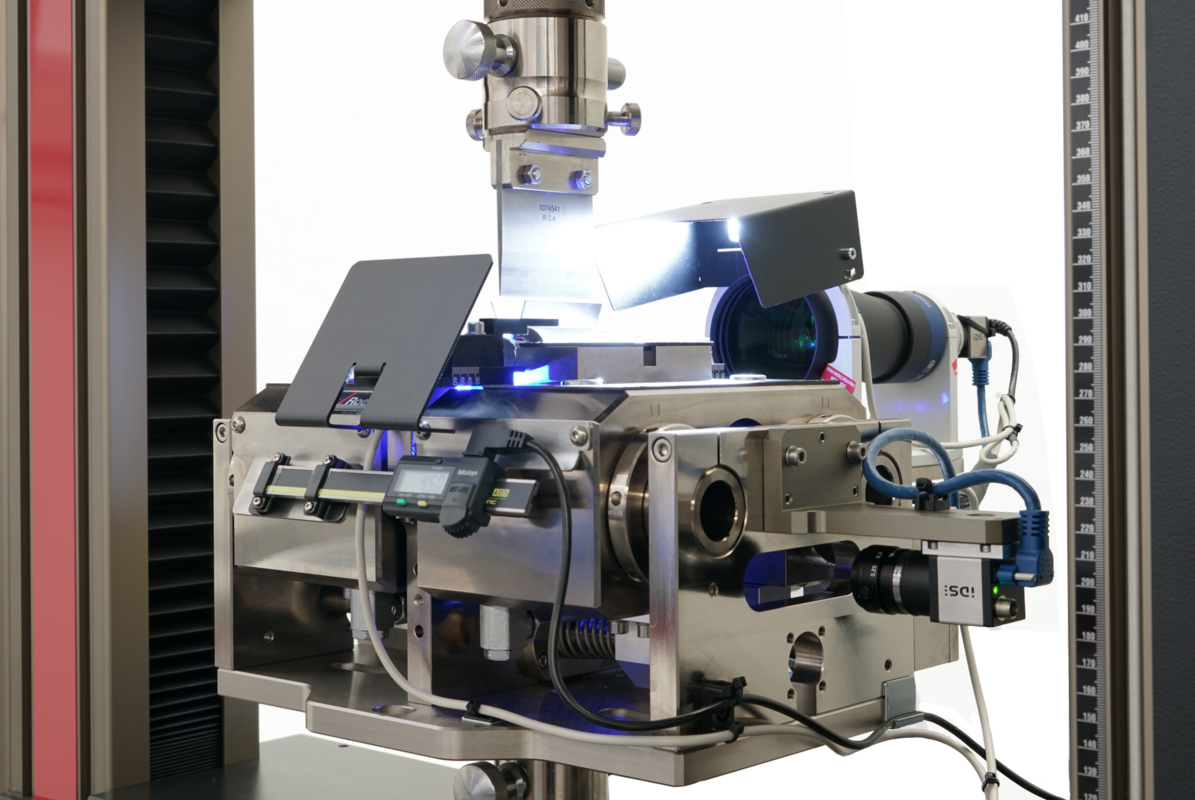
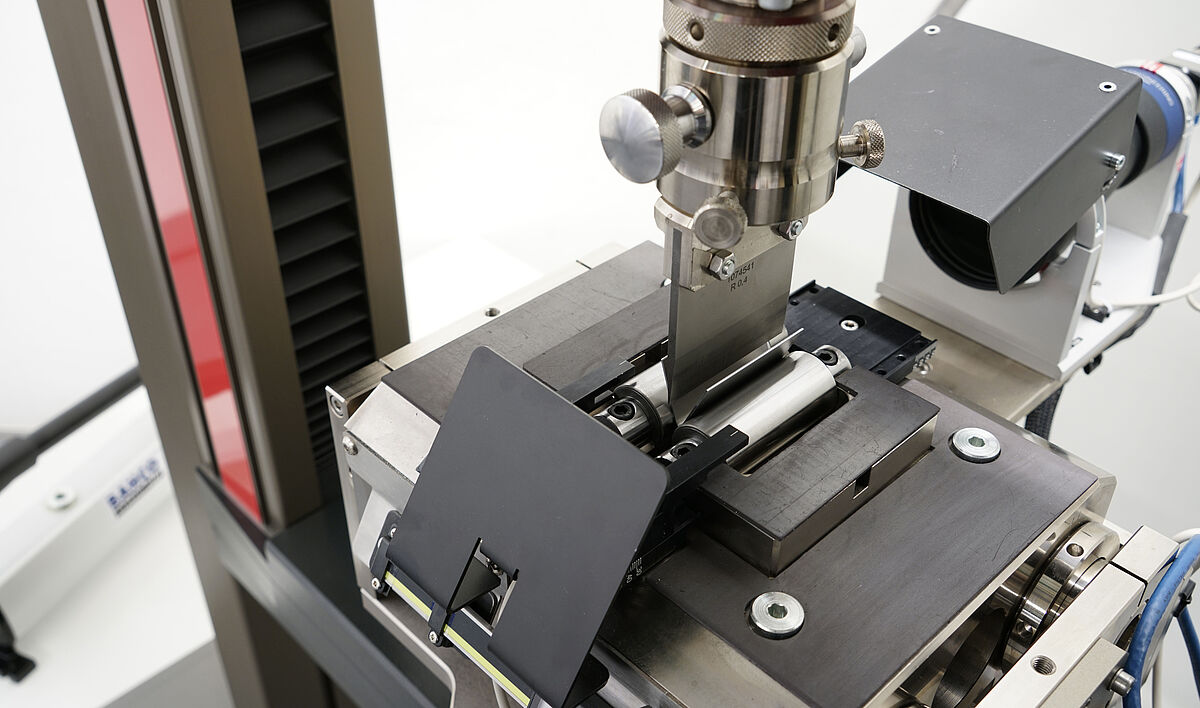
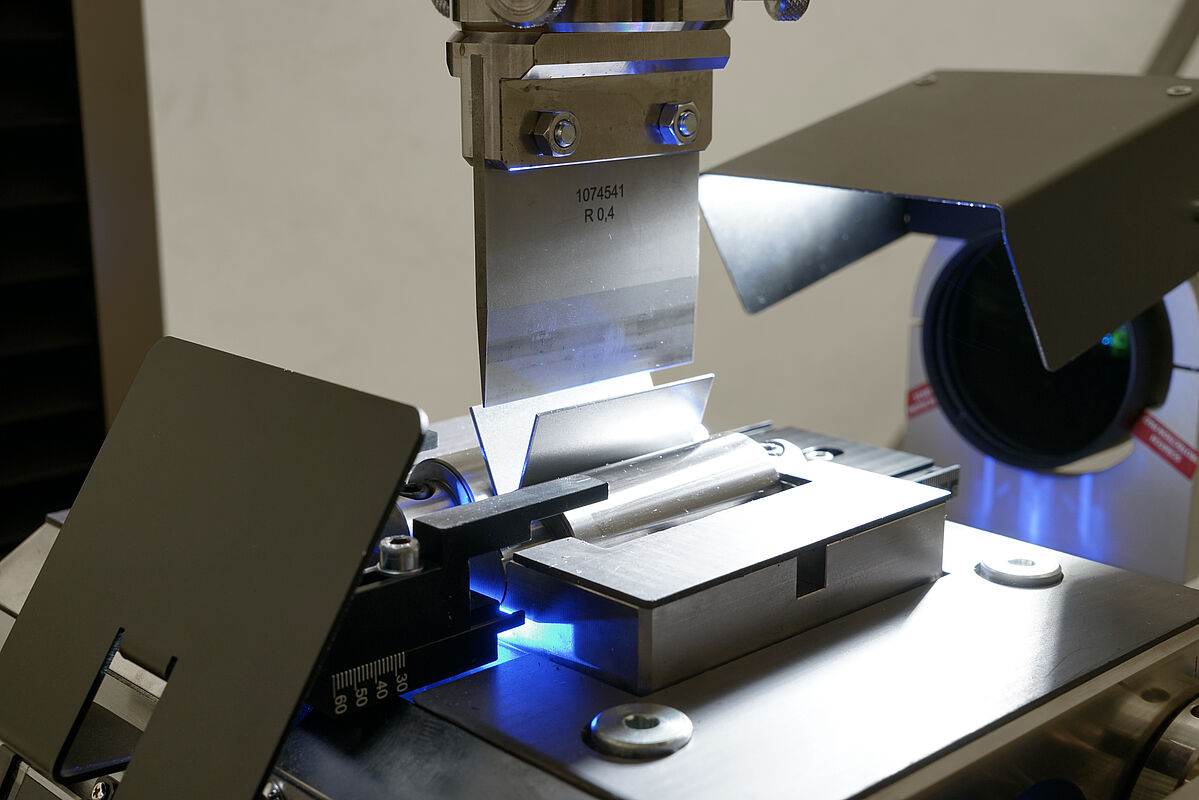
ZwickRoell 的小规格板弯曲试验解决方案满足对精度和刚度的高标准要求,同时适用于符合 VDA 238-100 和 GMW 15421 标准的试验方法。


“通过与业内知名组织紧密合作,我们发现弯曲角度高是优质材料的一个关键指标。因此,高刚度的试验工装至关重要,而这正是我们的研发重心。但另一方面,简单、快速、安全的操作也同样重要,这能够确保设备满足日常使用需求。我们与客户通力合作,对试验工装进行了大量测试和持续改进。最终的成品不仅具备技术精度,更重要的是凝聚了切实有效的专业知识。”
Erhard Reimann 博士,金属静态试验系统产品经理
您是否想要了解更多信息?联系我们

VDA 238-100 标准对试验工装刚度的要求
试验工装刚度对测试结果具有决定性影响。如果刚度偏低,试验工装变形将影响测得的弯曲角度,即测得数值低于实际数值。“如果弯曲角度 αset > 130°,必须验证试验工装的刚度。当冲压力为 3000 N 时,滚轮总伸长量不得超过 0.1 mm”(来源:VDA 238-100:2020-07, Section 4 Test apparatus and test equipment, Publisher:VDA [ German Association of the Automotive Industry])。
我们的小规格板弯曲试验工装可满足必要的高刚度需求,并且非常精准。
符合 VDA 238-100 标准的试验准备
将弯曲试验工装放置在拉伸试验机中,确保支承滚轮相互平行,并以 ±0.05 mm 的公差居中位于压头下方。VDA 238-100 标准规定,支承滚轮间距应根据计算得到的目标弯曲角度 αset 确定:
| 支承滚轮间距与目标弯曲角度 αset 的关系 | |
|---|---|
| 钢材 | 2 tm + 0.5 mm |
| 铝合金 αset ≤ 130° | 2 tm |
| 铝合金 αset > 130° | t ≤ 2.0 mm 时为 2 tm + 0.5 mm |
tm = 测试前的试样厚度,t = 标称厚度
试样必须对称放置在滚轮上,确保压头在支座距离的中间位置向其施加力。根据试样的材料和厚度,可按照以下规则选择压头半径:
| 压头半径 | |
|---|---|
| 钢 (Rm ≥ 780 MPa) | 0.4 mm |
| 铝合金 | 0.2 mm for t ≤ 2.0 mm 0.4 mm for t > 2.0 mm |

测定弯曲角度
VDA 238-100 标准描述了三种用于确定弯曲角度以便进行评估的方法:
- 根据附录 C 手动测量 (αₘ):将试样从弯曲试验工装上取下,使用分度规手动测量弯曲角度 α。在这种情况下,仅测量塑性变形。
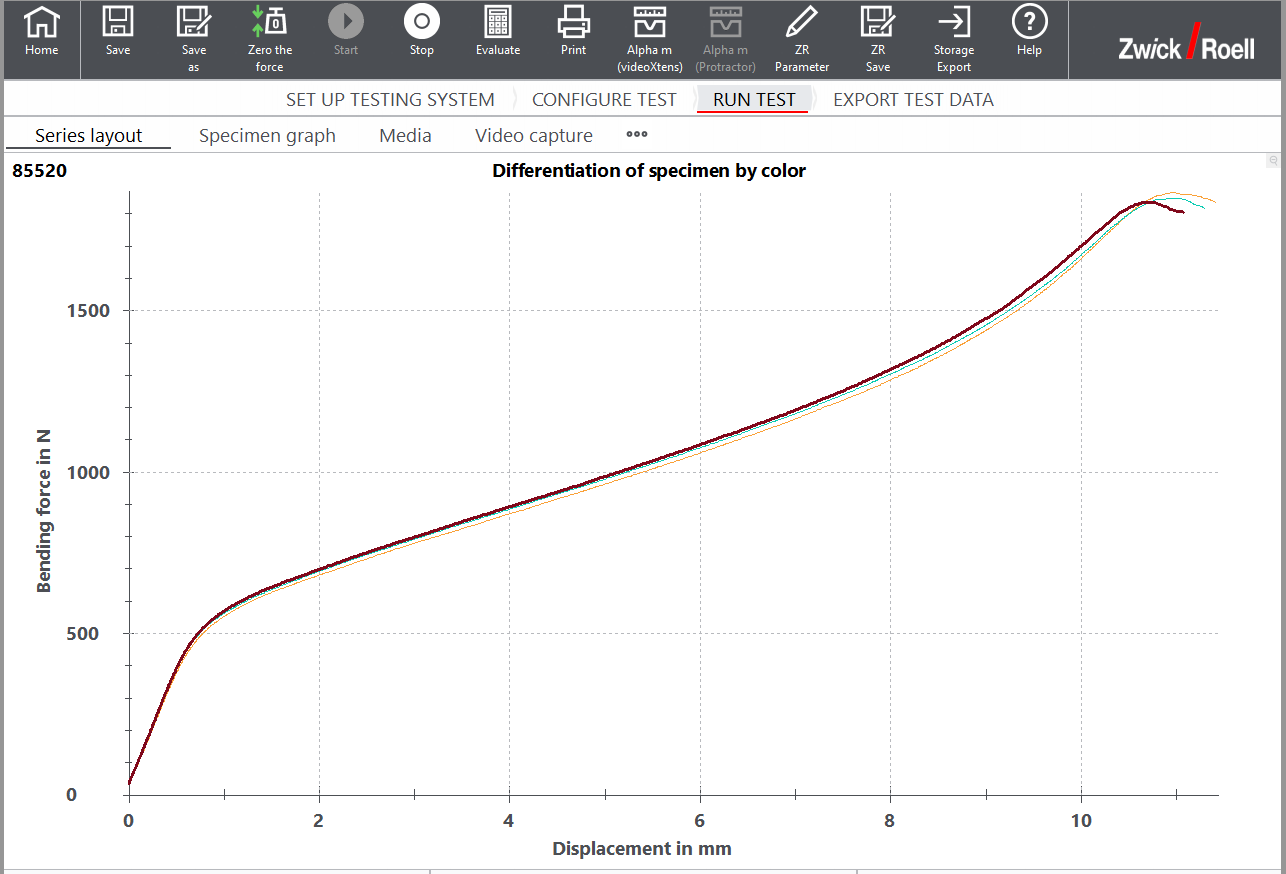
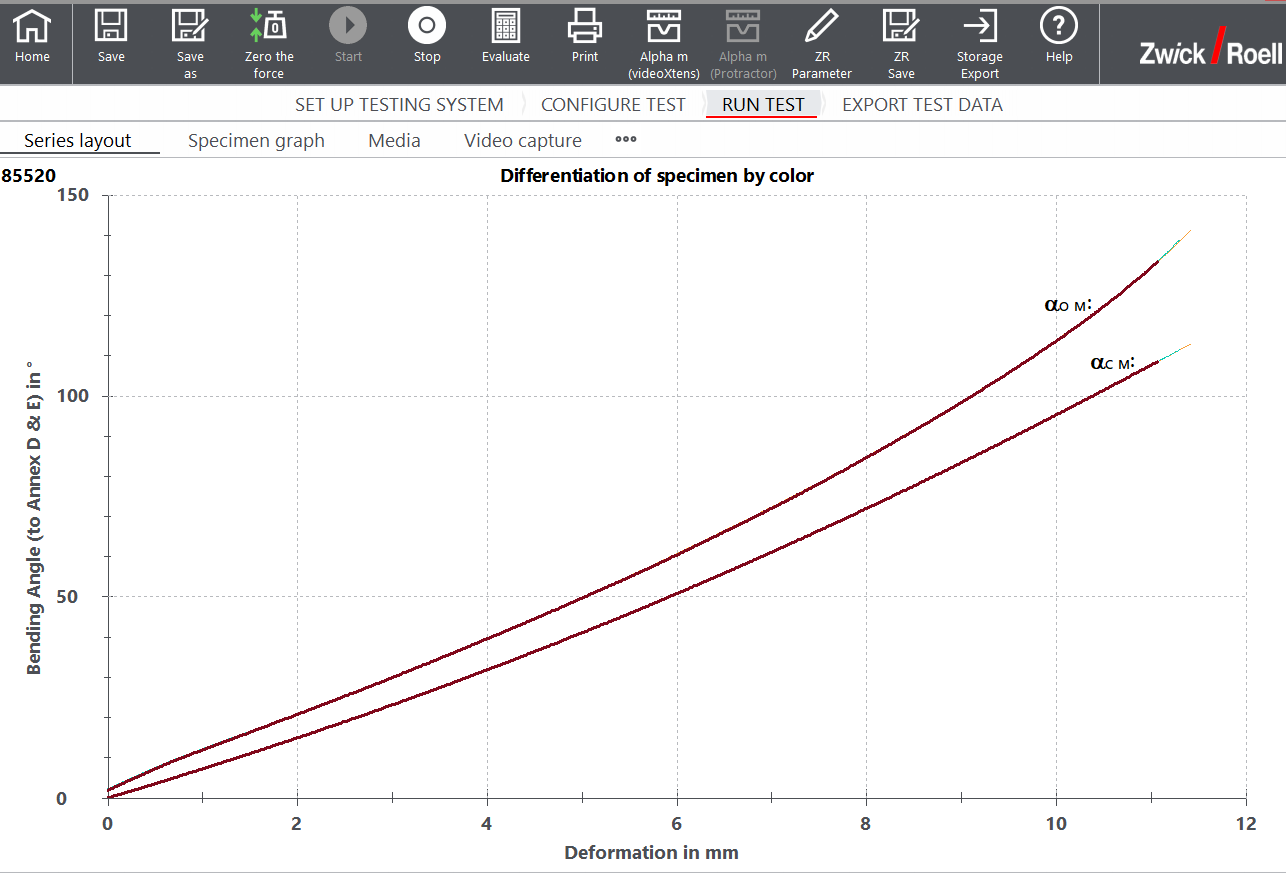
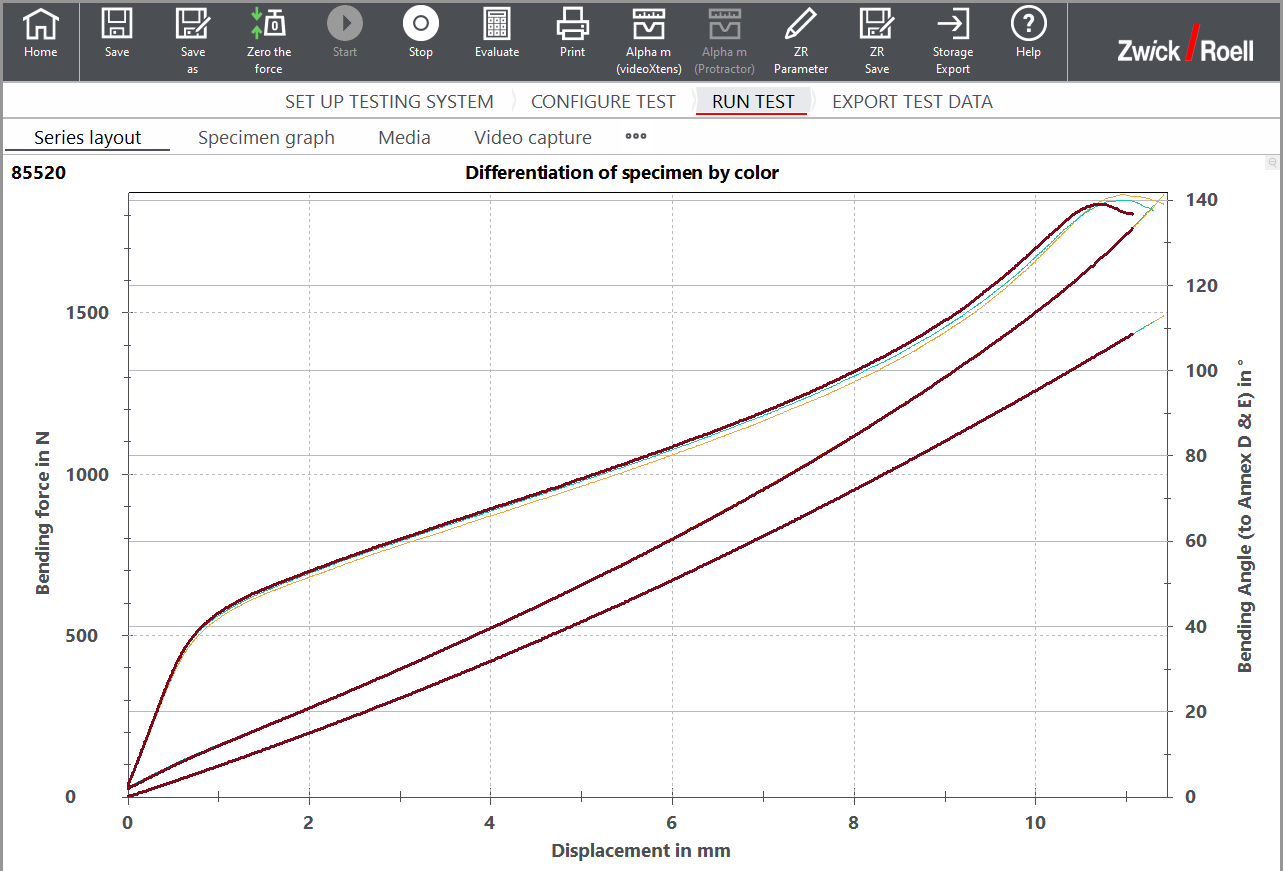
- 根据附录 D 进行计算 (α꜀):在软件的帮助下,基于横梁位移计算出弯曲角度 α꜀,该弯曲角度包含塑性变形和弹性变形。
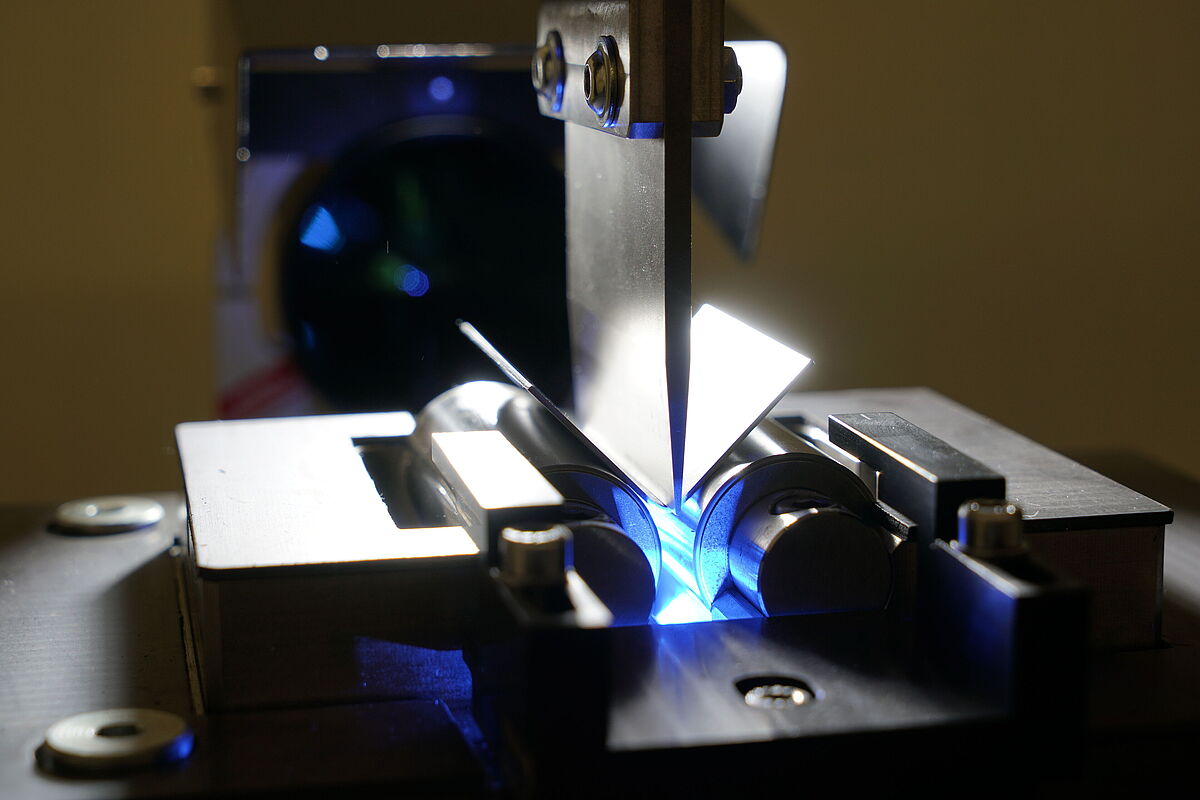
- 根据附录 E 采用光学方法 (αₒ):向试样施加载荷的过程中,使用高精度摄像机系统实时测定弯曲角度 αₒ。摄像机会在试验期间直接测量试样的弯曲角度。此类试验测量塑性变形和弹性变形。

小规格板自动弯曲试验
自动化的小规格板弯曲试验可用于获取更加可靠且精确的测试结果。
ZwickRoell 的全自动试验系统 roboTest N 支持自动处理试样并将其精确插入弯曲试验工装。自动化系统能够彻底消除人工操作影响(如手部温度或手部湿度)以及因金属试样插入角度不当或插入位置不准确导致的误差。
首先,读取器会扫描金属薄板试样上的 ID 编码,确保试样数据与测试结果准确匹配。
由于小规格板弯曲试验适用于不同厚度的板材,因此接下来应在厚度测量站确定试样厚度。全自动试验系统会根据试样厚度选择合适的压头并将其插入试验工装。此外,弯曲试验工装的滚轮间距也会根据压头自动调整。
系统按照 VDA 238-100 标准自动执行小规格板弯曲试验能够减轻实验室工作人员的日常重复任务负担,让其专注于更复杂的工作。