VDA 238-100 目標與應用
依照 VDA 238-100 進行小型板彎曲試驗已成為評估金屬板材成形性和彎曲特性的全球標準。此試驗用於測定車身金屬板材的彎曲角度,從而深入瞭解金屬材料在具有顯著彎曲組件的成形製程中(例如摺邊作業)或在衝擊載荷下的變形行為與失效敏感性。
此指引是由汽車產業的製造商和供應商共同擬定,旨在為汽車應用建立全球統一標準。除了 VDA 238-100 之外,許多汽車製造商和供應商也使用車廠專屬指引,例如通用汽車的 GMW 15421(通用汽車全球工程標準)該標準在北美市場扮演著特別重要的角色。
ZwickRoell 的小板彎曲試驗解決方案符合高精度與高剛性的嚴格要求,並可支援符合 VDA 238-100 與 GMW 15421 標準的試驗方法。

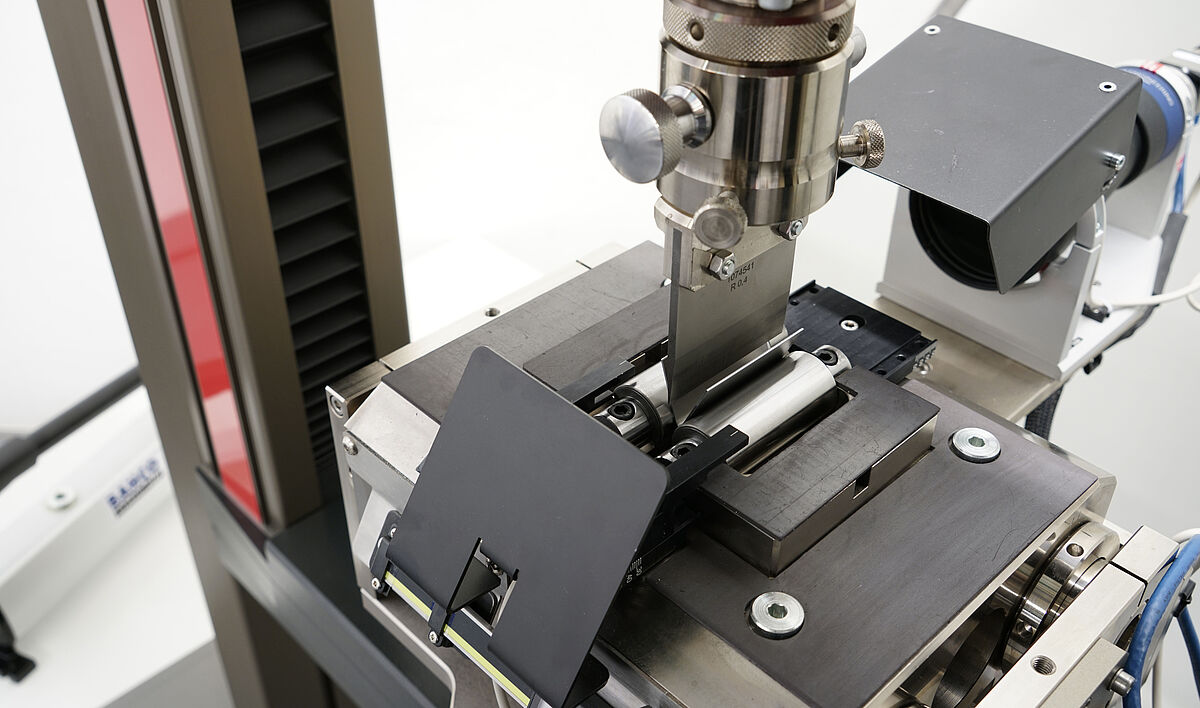
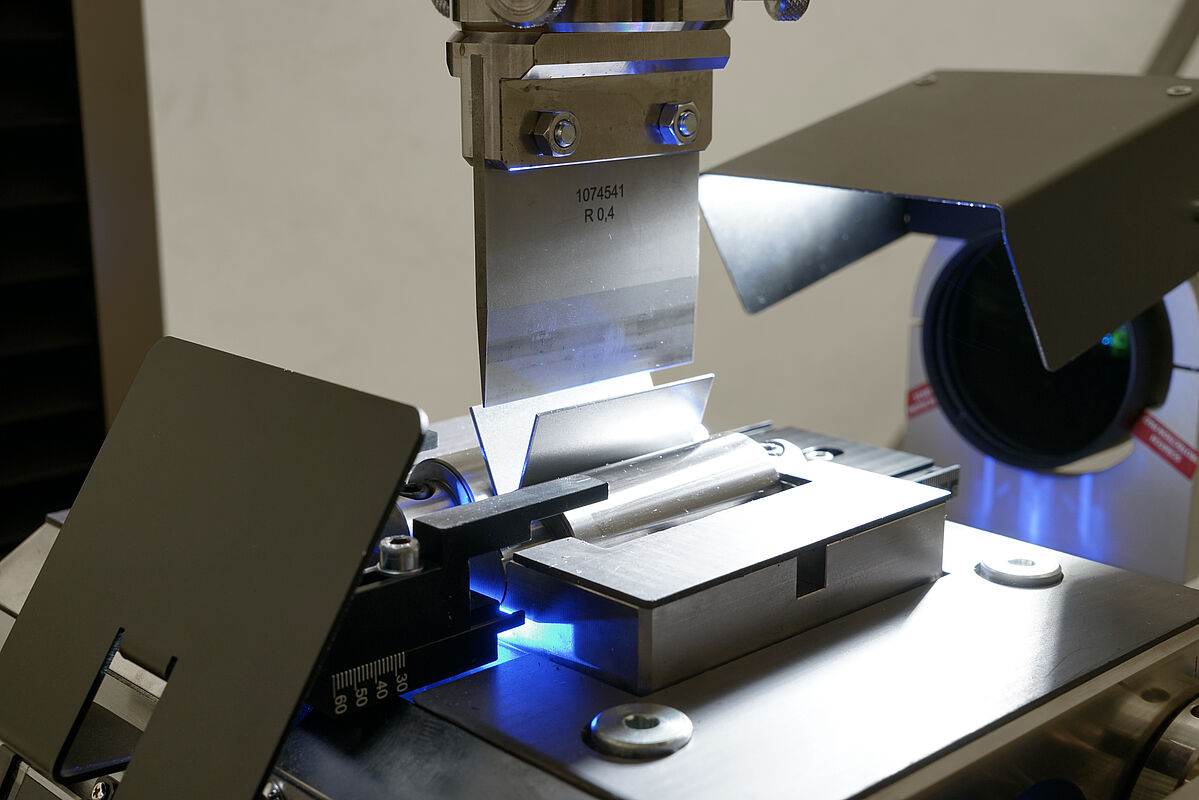

「透過與業界領先企業的緊密合作,我們深知彎曲角度是否夠大是判斷高品質材料的一項重要標準。而測試治具的高剛性也同樣至關重要。而這正是開發的重點。但簡單、快速且安全的操作對我們來說同樣重要,因為這可確保夾具能滿足日常使用的需求。我們與客戶共同對測試治具進行密集測試與進一步開發。成果的產品不僅具備技術上的精密性,最重要的是提供:真正且實用的專業知識。 」
Erhard Reimann 博士,金屬靜態測試系統產品經理
您是否想了解更多訊息?聯繫我們

VDA 238-100 測試治具的剛性要求
測試治具的剛性對測試結果具有決定性的影響。若剛性偏低,測試治具會有變形,進而影響測定的彎曲角度,即實際測得的彎曲角度會低於應有數值。「當彎曲角度 α設定 > 130° 時,必須驗證測試治具的剛性。衝擊力為 3000 N 時,滾輪的總膨脹量不得超過 0.1 mm”(資料來源:VDA 238-100:2020-07 第 4 節測試裝置及測試設備(Test apparatus and test equipment),出版商:VDA[德國汽車工業協會])。
我們採用專為小型板彎曲測試設計的測試治具,以最高精度滿足所需的高剛性要求。
VDA 238-100 測試準備
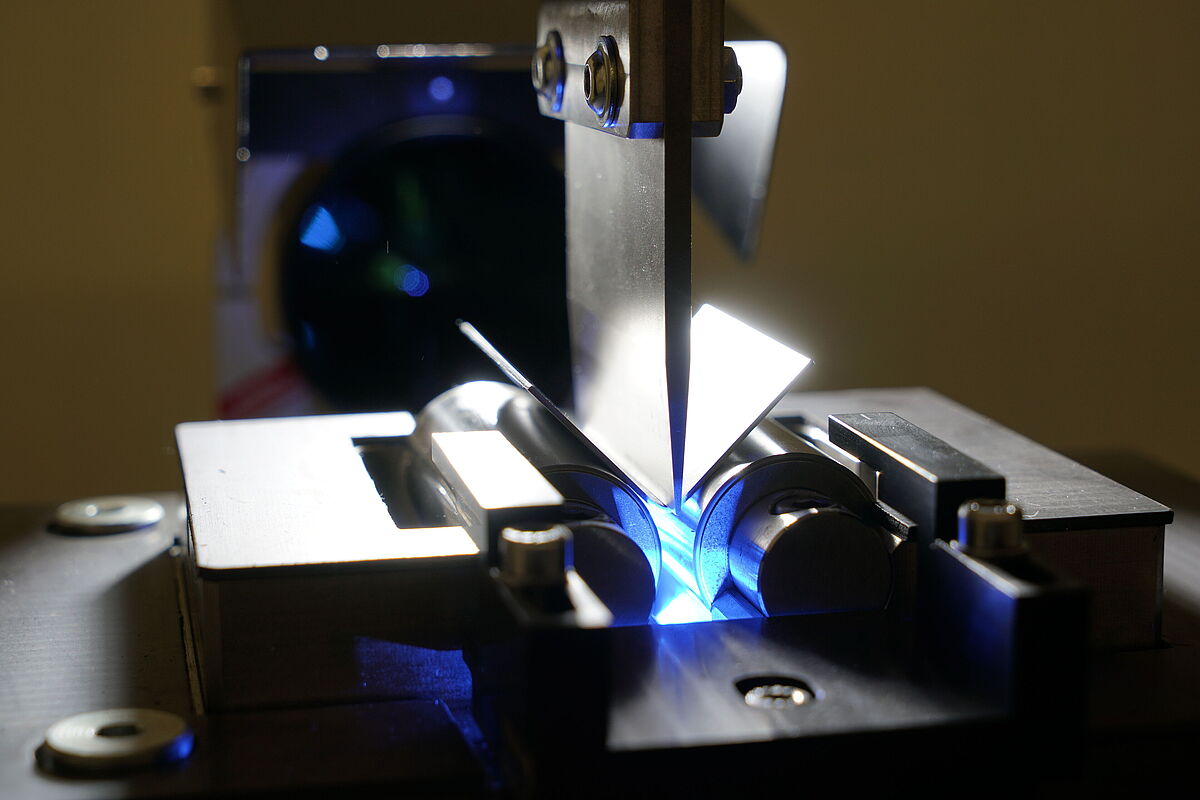
將彎曲測試套件安裝於拉伸試驗機中,使滾輪與壓頭下方保持平行並居中,其容許公差為 ±0.05 mm。依據 VDA 238-100 規範,滾輪間距需依計算出之目標彎曲角度 αset 而定:
| 滾輪間距與目標彎曲角 αset 的關係。 | |
|---|---|
| 鋼 | 2 tm + 0.5 mm |
| αset ≤ 130° 的鋁合金(Al Alloys) | 2 tm |
| αset > 130° 的鋁合金(Al Alloys) | 2 tm + 0.5 mm 針對 t ≤ 2.0 mm |
tm = 測試前的試樣,t = 標稱厚度
必須將試樣對稱放置於滾輪上,使作用力能夠透過模具施加於支撐距離的中間位置。根據試樣的材質與厚度,依照以下條件選取模具半徑:
| 彎曲模具半徑(Radius of the Die) | |
|---|---|
| 鋼(Rm ≥ 780 MPa) | 0.4 mm |
| 鋁合金材料 | 當試樣厚度 t ≤ 2.0 mm 時為 0.2 mm 當試樣厚度 t > 2.0 mm 時為 0.4 mm |

彎曲角度的測定
VDA 238-100 說明三種用於評估彎曲角度的測定方法:
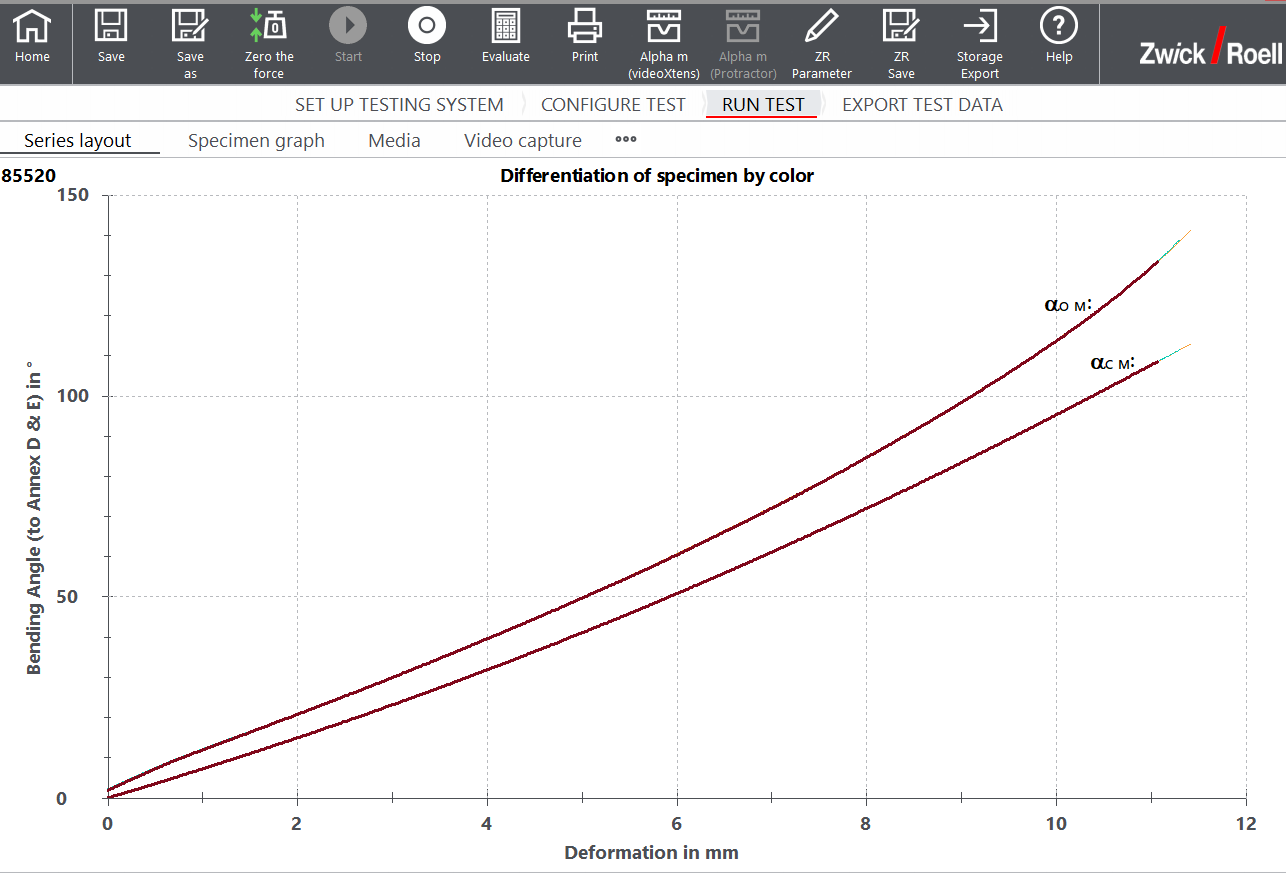
- 手動(αₘ):依據附錄 C將試樣從彎曲測試套件中取出後,使用量角器手動測量彎曲角度 α。此時,僅測量塑性變形。
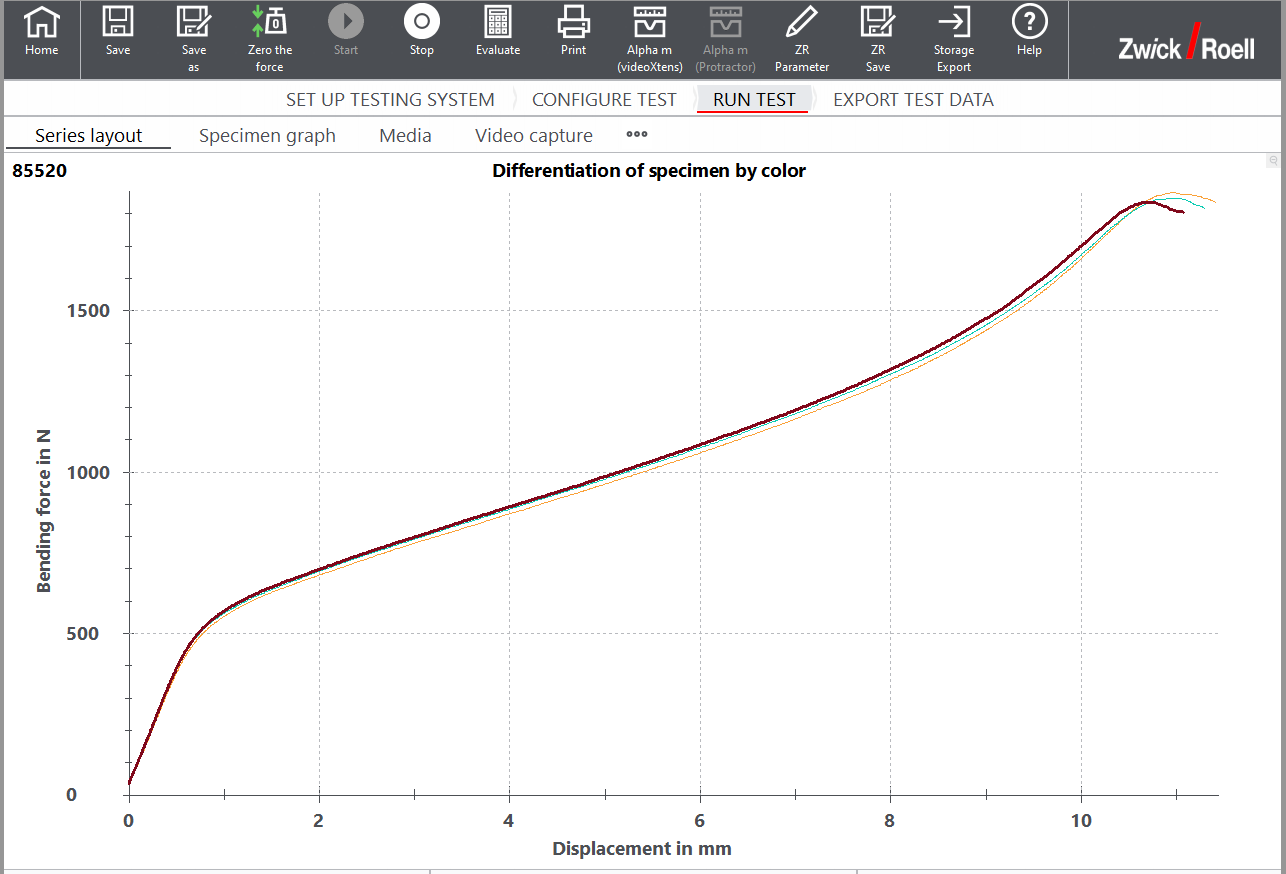
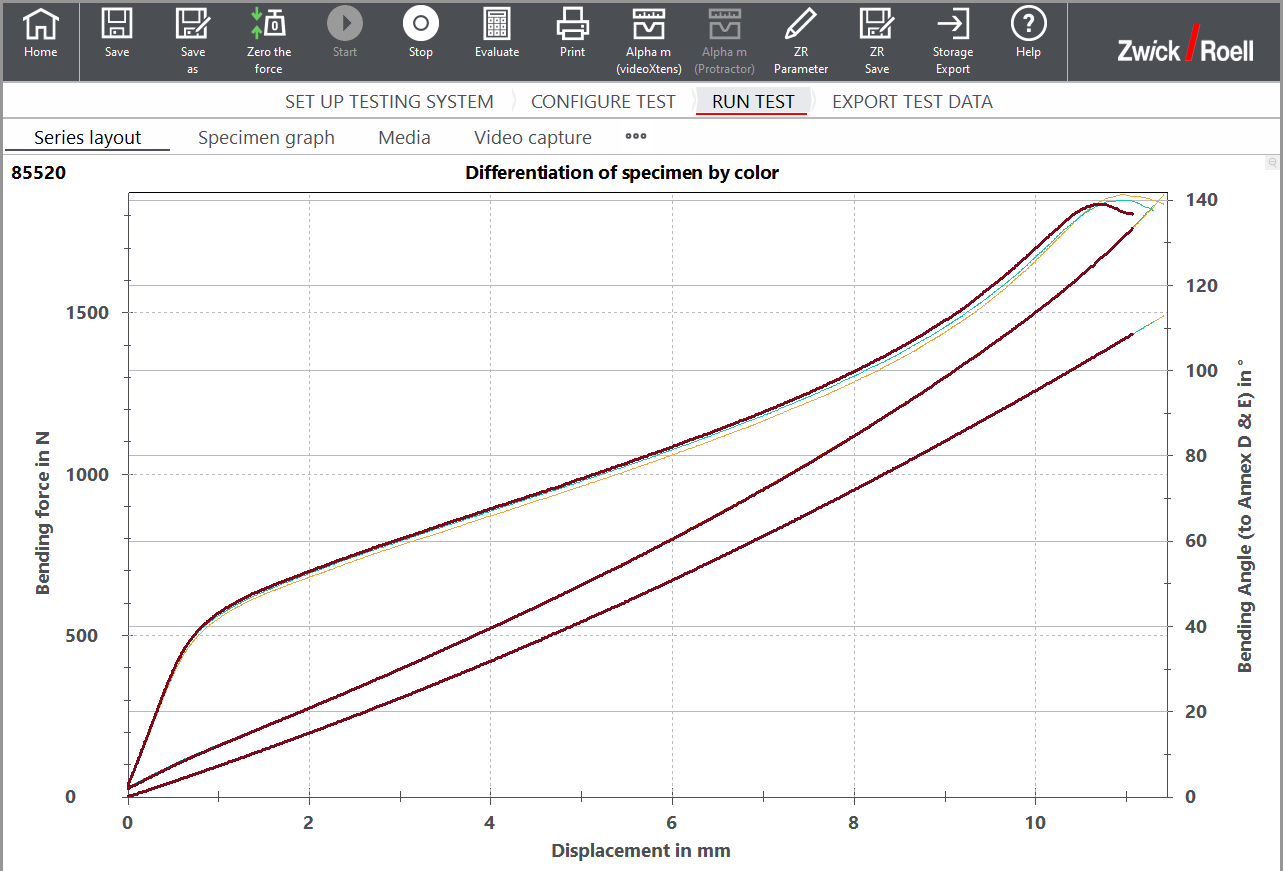
- 計算(α꜀):依據附錄 D透過軟體輔助,根據橫樑運動計算出彎曲角度 α꜀,該彎曲角度同時涵蓋塑性變形與彈性變形。
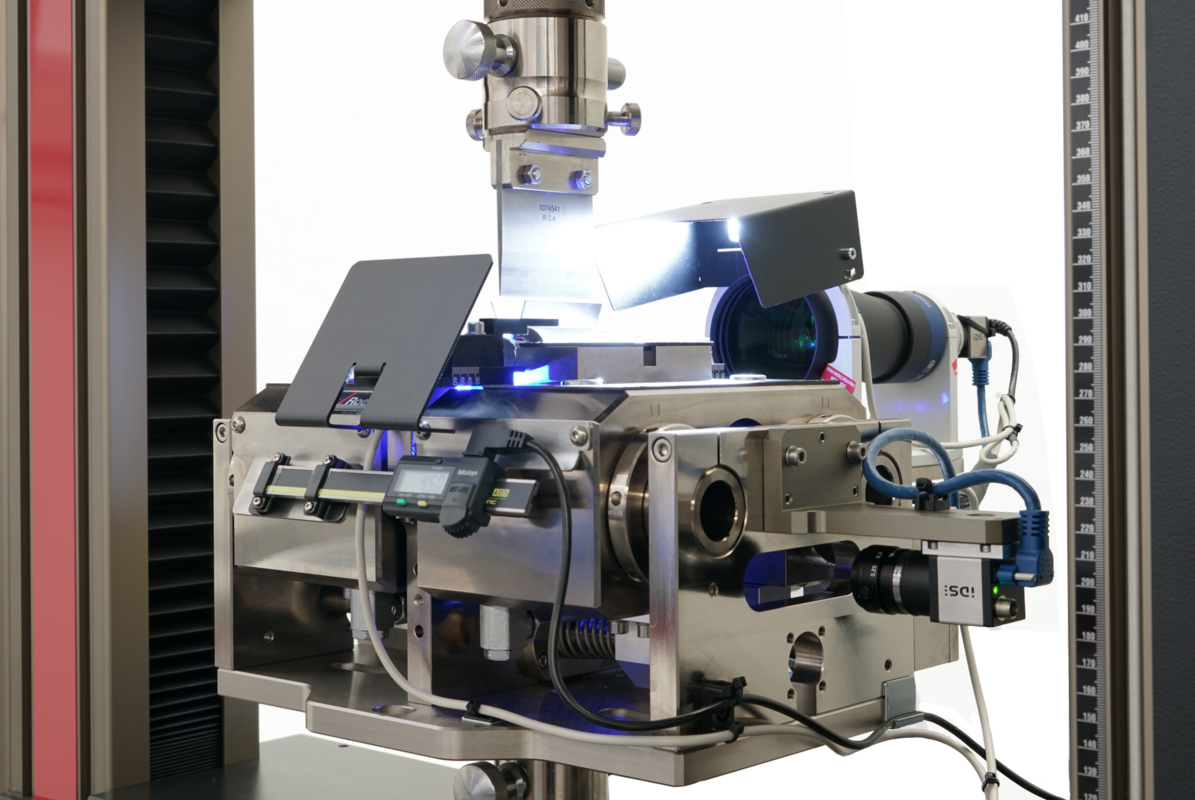
- 光學(αₒ):依據附錄 E在試樣受力過程中使用高精度攝影系統測定的彎曲角度 αₒ。測試過程中,攝相機會直接測量試樣的彎曲角度。此測試測量塑性變形和彈性變形。

自動化小型板彎曲測試
為取得特別可靠且準確的測試結果,亦可將小型板彎曲測試自動化。
搭配 ZwickRoell 的自動化測試系統 roboTest N,由自動化系統 操作試樣並將試樣準確地放入彎曲測試套件中。自動化系統可完全消除手部溫度或手部濕度以及金屬試樣角度或未準確插入等操作人員影響。
讀取器會先掃描金屬薄板試樣上的 ID 編碼,確保試樣資料與測試結果相符。
由於小型板彎曲測試可在不同厚度的薄板上進行,下一步是在厚度測量站上測定試樣厚度。自動化系統根據試樣厚度選擇適當的模具,並將其插入測試夾具中。此外,彎曲測試套件的滾輪距離也會因應模具而自動調整。
依據 VDA 238-100 將小型板彎曲測試自動化,讓合格實驗室的人員不用把精力放在例行工作上,而能夠專注於較為複雜的工作。