VDA 238-100 および GMW 15421 に準拠した金属材料の小型プレート曲げ試験
VDA 238-100とGMW 15421(ゼネラルモーターズ・ワールドワイド・エンジニアリング・スタンダード)はいずれも、アルミニウム合金や高強度鋼(引張強度Rm ≥ 780 MPa)などの金属材料で作られた試験片に対して、小型板曲げ試験を実施する方法を規定しています。2017年以降、測定された曲げ角度が材料自体の特性のみを反映し、試験治具の影響を受けないようにするため、試験治具に対する要件は非常に厳しくなっています。これにより、材料の成形性をより適切に評価できます。
以下の情報は包括的な概要を提供します。しかし、小型プレート曲げ試験が標準ガイドラインに準拠して実施されることを確実にするためには、ガイドライン全文を参照することが不可欠です。
目的とアプリケーション ツビックローエルの試験ソリューション 試験片の準備と試験片 剛性要件 試験の実施 自動化オプション 相談依頼 ダウンロード
VDA 238-100 の目的と応用
VDA 238-100に準拠した小型プレート曲げ試験は、シートメタルの成形性および曲げ特性を評価するための世界標準となっています。これは、車両ボディパネルシートの曲げ角度を測定するために使用され、曲げ要素が大きい成形プロセス(ヘミング加工など)中、または衝突荷重時における金属材料の変形挙動と破損感受性に関する知見を得ることが出来ます。
このガイドラインは、自動車業界のメーカーやサプライヤーが協力して策定し、自動車用途における世界的に統一された基準を確立することを目的としています。VDA 238-100に加えて、多くの自動車メーカーやサプライヤーは、ゼネラルモーターズのGMW 15421(ゼネラルモーターズ・ワールドワイド・エンジニアリング・スタンダード)など、OEM固有のガイドラインも使用しており、これは特に北米市場で重要です。
ツビックローエルの小型プレート曲げ試験用試験ソリューションは、精度と剛性に関する高い基準を満たしており、VDA 238-100およびGMW 15421の両方の試験方法に対応しています。
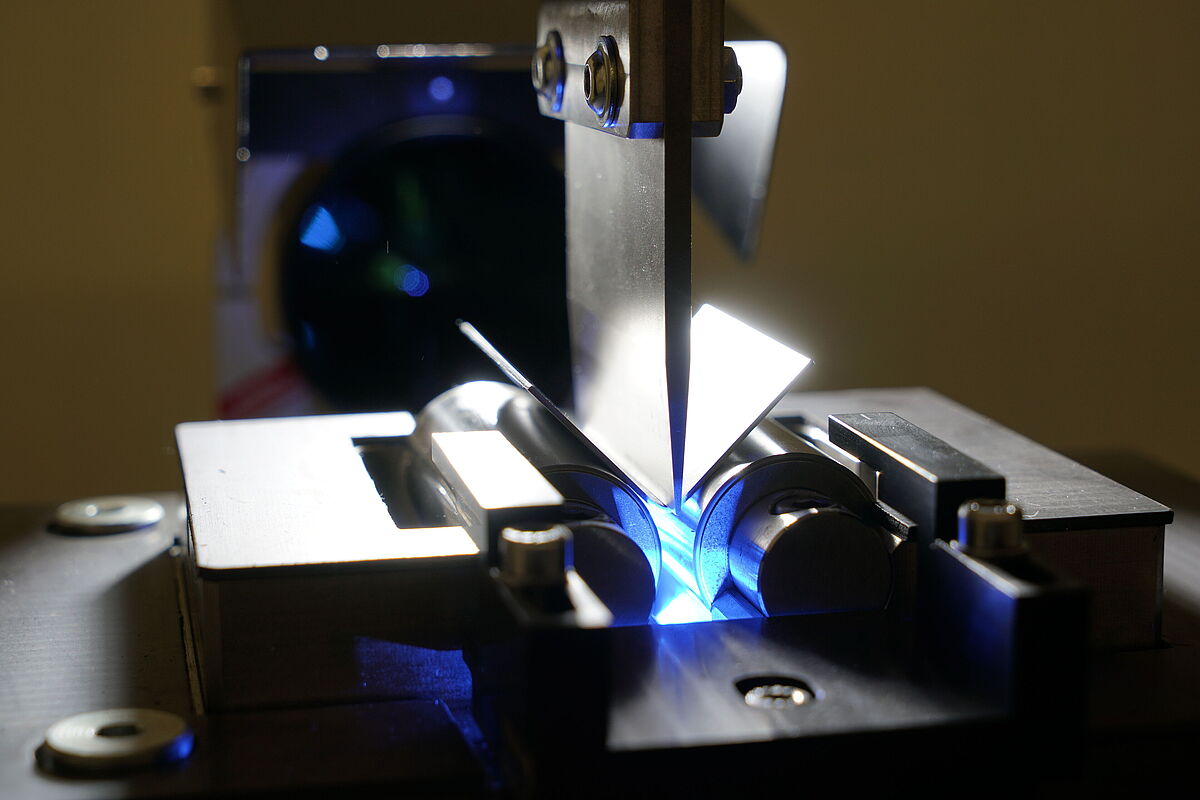

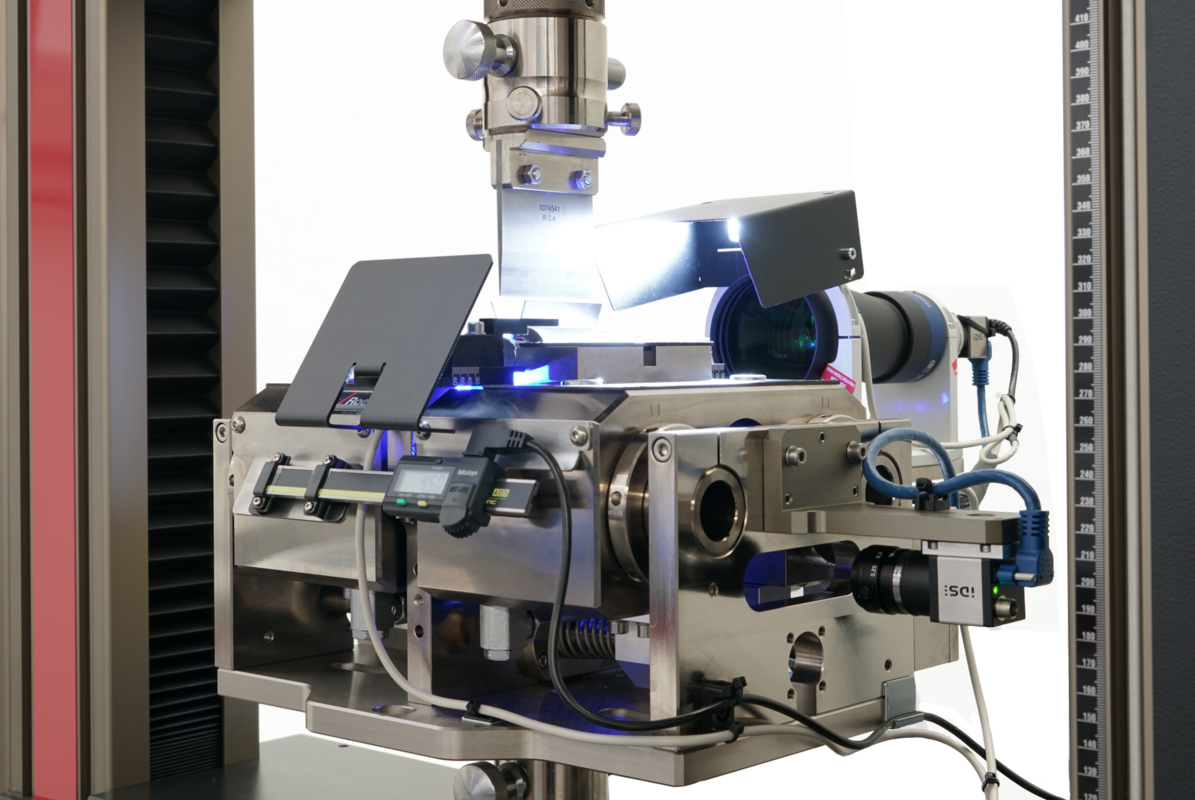
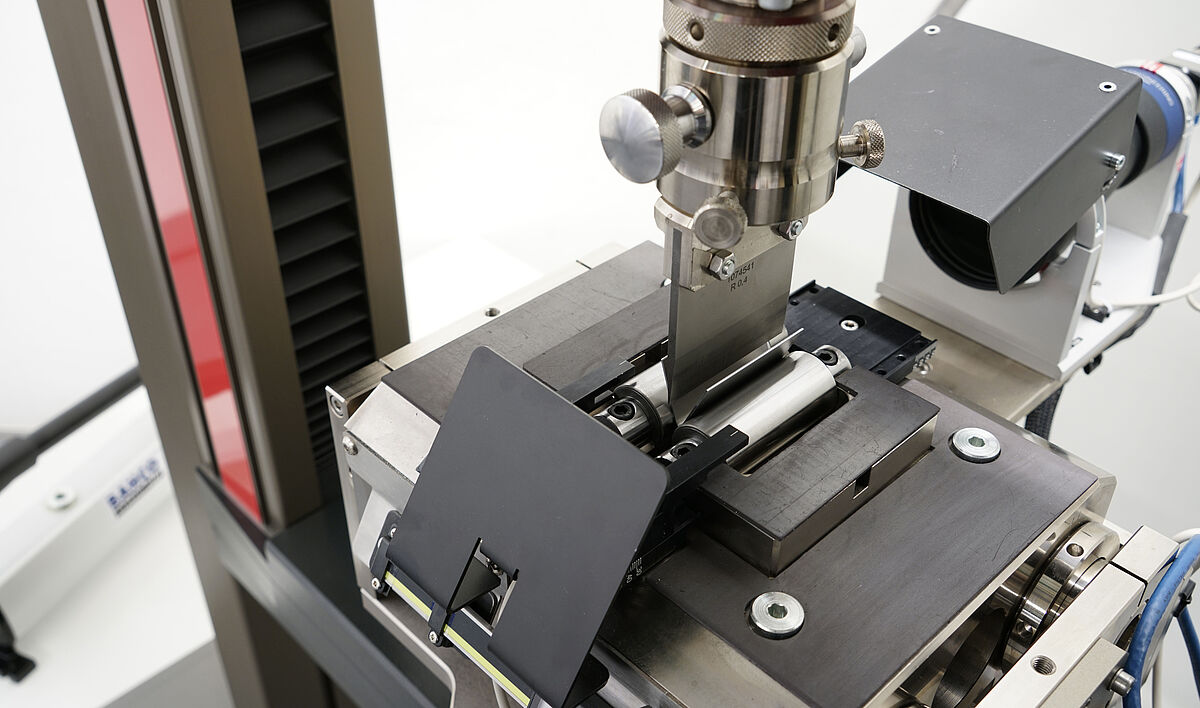
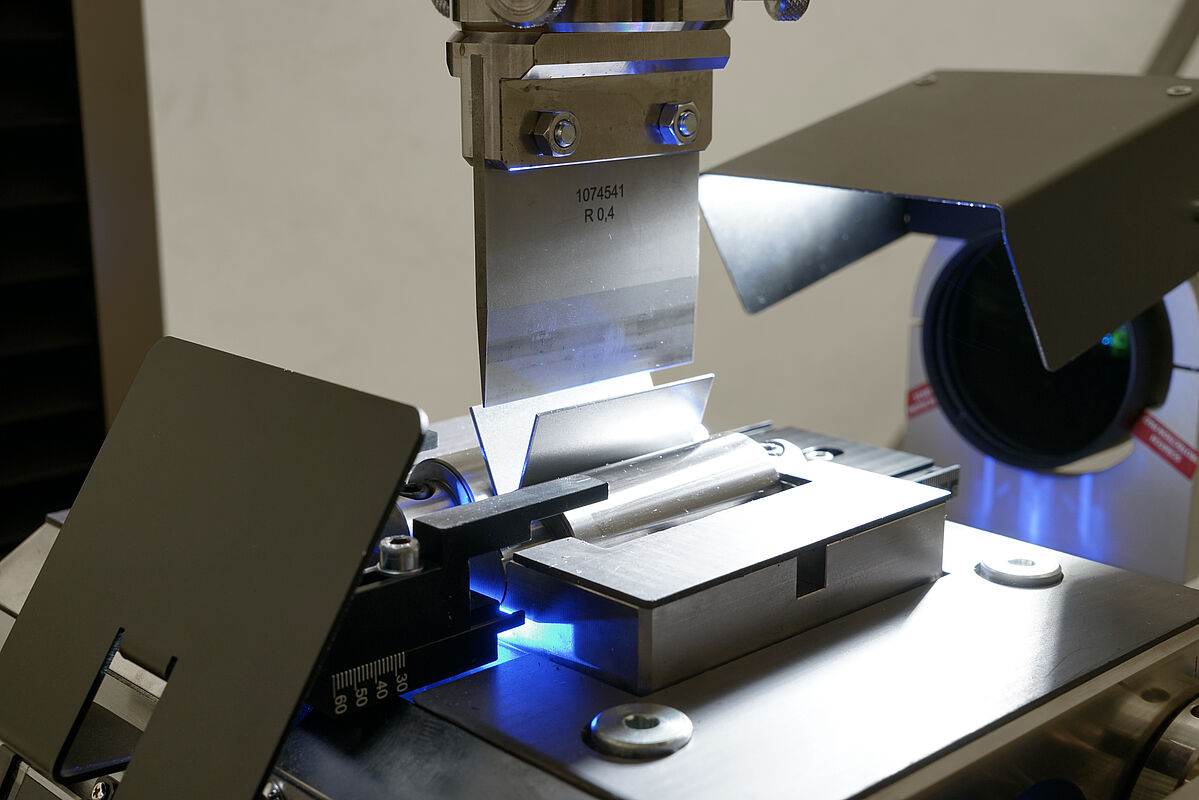
ツビックローエルの小型プレート曲げ試験キットは、大手自動車メーカーとの協力のもと開発されました。VDA 238-100およびGMW 15421の要件を満たすだけでなく、日常的な試験にも最適:取り扱いが容易で、オペレーターへの影響を最小限に抑え、光学測定および分析オプションによるスマートなサポートを提供します。
試験機を他の用途にも使用していますか?試験治具を取り外す必要はありません。アダプターを使用して、様々な試験片ホルダーや試験ツールを小板曲げ試験治具に直接取り付けることができます。

「業界をリードする企業との緊密な連携を通じて、高い曲げ角度が高品質の材料の重要な基準であることを認識しています。そのため、試験治具の高い剛性が不可欠です。まさにそれが開発の焦点でした。しかし、シンプル、迅速、そして安全な操作も私たちにとって重要でした。なぜなら、それによって試験治具が日常使用の要求を満たすことが保証されるからです。」当社はお客様と協力して試験治具を徹底的にテストし、さらに開発してきました。その結果、技術的な精度に加えて、何よりも本物の実用的な専門知識を提供する製品が生まれました。」
金属用静的試験システム製品マネージャー、エアハルト・ライマン博士
さらに詳しくお知りになりたいでしょうか? Contact us

VDA 238-100 試験治具の剛性要件
試験治具の剛性は試験結果を決定づける重要な要素です。剛性が低いと、試験治具の変形が測定された曲げ角度に影響を与え、実際の曲げ角度よりも低い角度で測定されてしまいます。「曲げ角度αset > 130°の場合、試験治具の剛性を検証する必要があります。パンチ力が3000 Nの場合、ローラーの総膨張量は0.1 mmを超えてはなりません。」(出典:VDA 238-100:2020-07、第4章「試験装置および試験設備」、発行元:VDA [ドイツ自動車工業会])。
当社の試験治具は、小型板曲げ試験に必要な高い剛性を最高の精度で実現しています。
VDA 238-100 試験準備
曲げ試験キットは、ローラーが平行で金型の真下に位置するように、±0.05 mmの許容誤差で引張試験機内に配置されます。ローラー距離は、計算された目標曲げ角度αsetの関数としてVDA 238-100で定義されています:
| 目標曲げ角度αsetの関数としてのローラー距離 | |
|---|---|
| 鉄 | 2 tm + 0.5 mm |
| アルミニウム合金αset ≤ 130° | 2 tm |
| アルミニウム合金αset > 130° | 2 tm + 0.5 mm for t ≤ 2.0 mm |
tm = 試験前の試験片の厚さ、t = 公称厚さ
試験片は、支持距離の中央のダイに力を加えることができるように、ローラー上で対称に配置する必要があります。試験片の材質と厚さに応じて、ダイの半径は次のように選択されます。
| ダイの半径 | |
|---|---|
| 鋼 (Rm ≥ 780 MPa) | 0.4 mm |
| アルミニウム合金 | 0.2 mm の場合 t ≤ 2.0 mm 0.4 mm の場合 t > 2.0 mm |

曲げ角度の測定
VDA 238-100では、評価のための曲げ角度の測定方法が3つ記載されています。
- 附属書Cに基づく手動(αₘ):曲げ試験治具から試験片を取り出した後、分度器を用いて曲げ角度αを手動で測定します。この場合、塑性変形のみが測定されます。
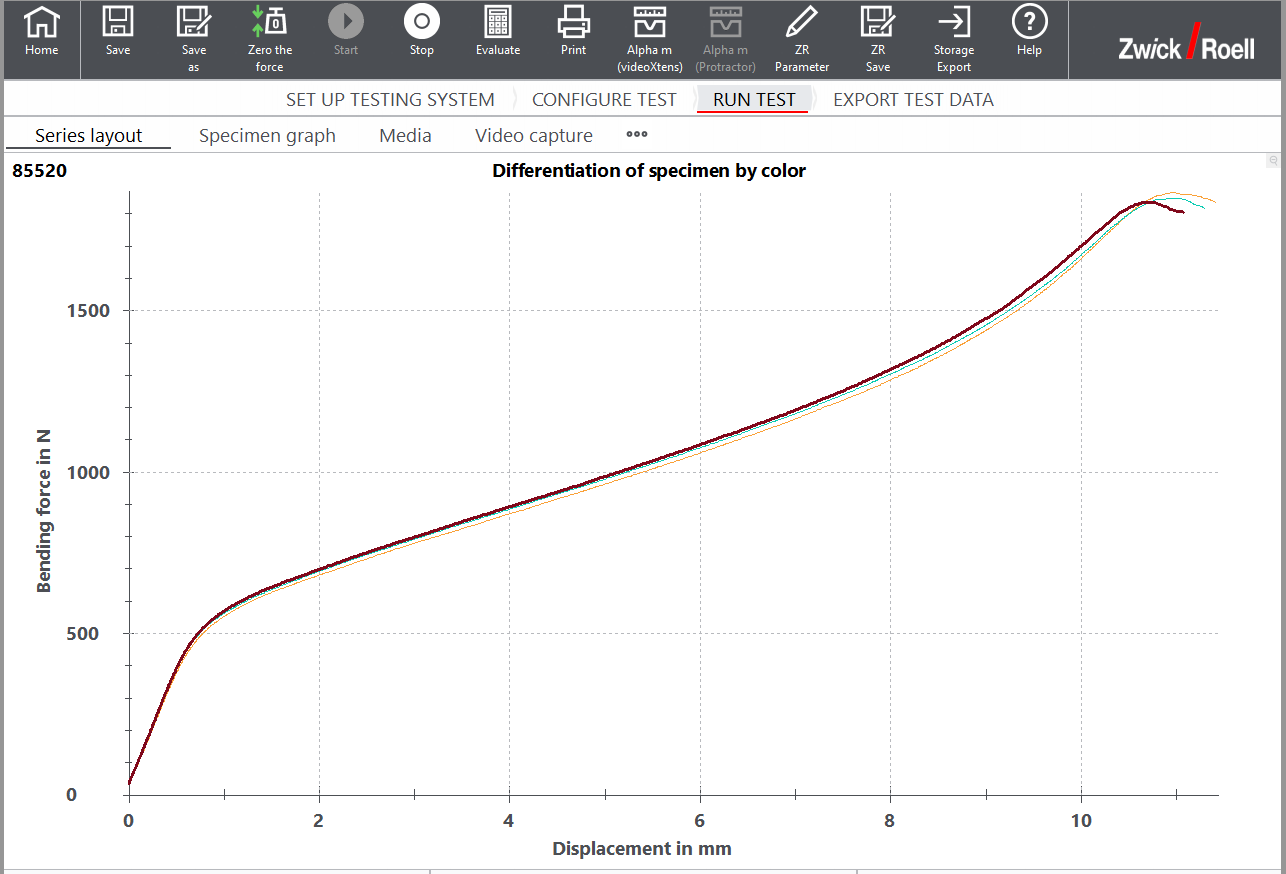
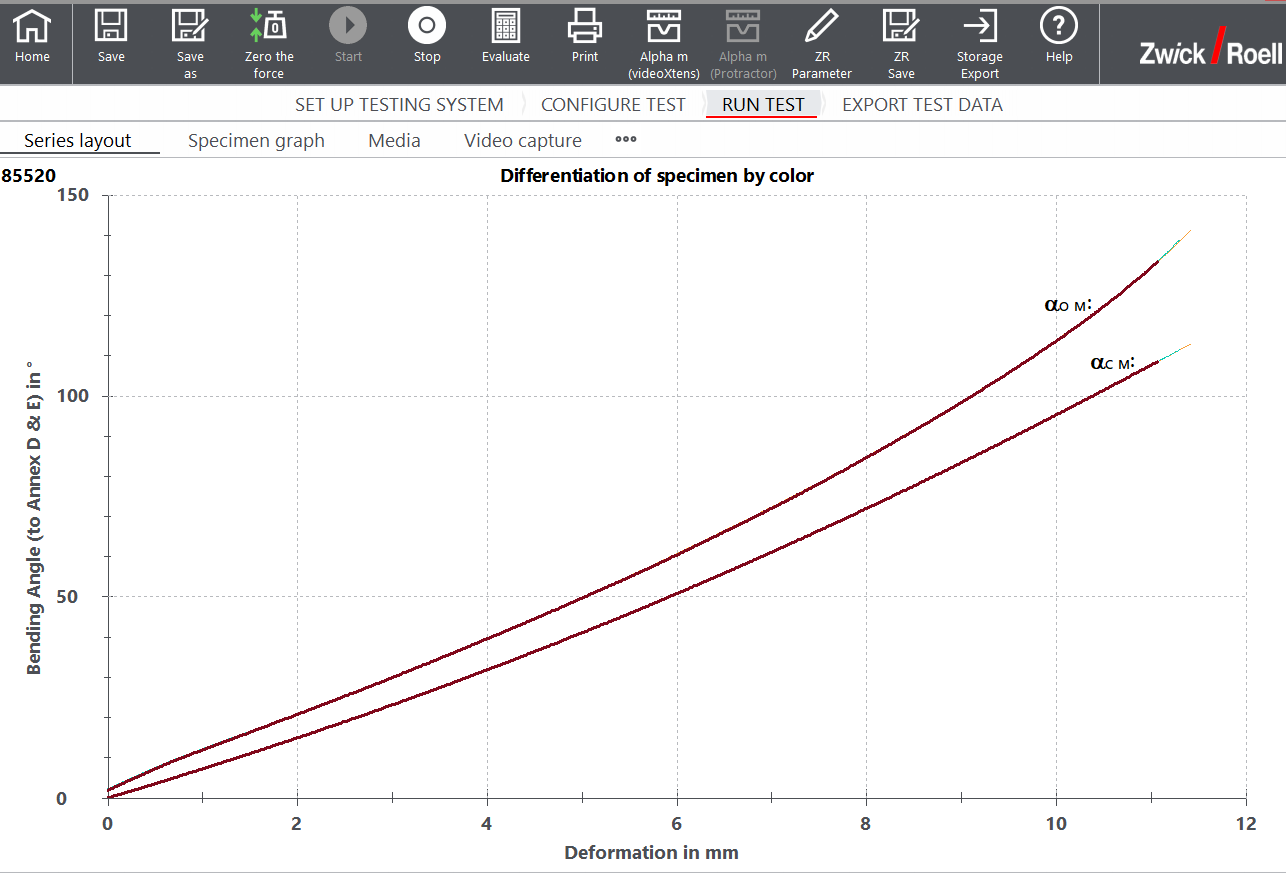
- 附属書Dに基づく計算(α꜀):曲げ角度α꜀は、クロスヘッドの移動に基づいてソフトウェアサポートを用いて計算されます。曲げ角度には、塑性変形と弾性変形が含まれます。
- 附属書Eに基づく光学的変形(αₒ):曲げ角度 αₒ は、試験片を載せている間に高精度カメラシステムを使用して決定されます。試験中、カメラが試験片の曲げ角度を直接測定します。この試験では、塑性変形と弾性変形を測定します。

自動スモールプレート曲げ試験
特に信頼性が高く正確なテスト結果を得るために、小板曲げテストも自動化できます。
ZwickRoell のロボット試験システム roboTest N では、ロボットが試験片を取り扱い、曲げ試験キットに試験片を正確に挿入します。手の温度や手の湿度などのオペレーターの影響、および金属試料の斜め挿入や不正確な挿入は、ロボットによって完全に排除されます。
リーダーは最初に板金試験片の ID コードをスキャンし、試験片データがテスト結果に正確に割り当てられていることを確認します。
小板曲げ試験はさまざまな厚さのシートに対して実行できるため、次のステップは厚さ測定ステーションで試験片の厚さを決定することです。ロボットは試験片の厚さに適したダイを選択し、それを試験治具に挿入します。さらに、曲げテストキットのローラー距離はダイに合わせて自動的に調整されます。
VDA 238-100 に準拠した小板曲げ試験を自動化すると、資格のあるラボ担当者は日常的な作業から解放され、より複雑な作業に集中できるようになります。