
主なポイントを一覧でご紹介
- ISO 527-1は、プラスチックおよびプラスチック複合材料の引張特性を決定するための引張試験の一般原則を規定しており、ISO 527-2は、成形材料および押出材料の試験条件を規定しています。
- とりわけ、引張応力、ひずみ、引張弾性率、降伏点、破断点、そして必要に応じてポアソン比が測定されます。これらの特性値は、材料の比較、品質保証、経年劣化や媒体の保管による影響の評価などに使用されます。
- 試験片の寸法、形状、位置合わせ、固定方法、予荷重、試験速度、およびひずみ測定は特に重要です。わずかなずれでも、弾性率、応力、伸びに測定可能な影響を与える可能性があります。
- 弾性率の測定には特に厳しい要件が適用されます:伸び率は0.05%から0.25%の範囲で測定されるため、非常に小さな伸びの変化も確実に検出する必要があります。そのため、適切な伸び計を選ぶことが非常に重要です。
- プラスチックは粘弾性挙動を示します。したがって、試験速度は機械的特性値に影響を与えるため、試験シーケンス全体を通して一貫して維持し、記録する必要があります。
- ツビックローエルは、適切な材料試験機、試験片グリップ、伸び計、断面積測定装置、testXpert試験ソフトウェア、および自動化機能を組み合わせることで、オペレーターの影響を軽減し、再現性の高い試験手順を保証します。

ISO 527-1/-2の実践例:一般的なエラーの原因と、それが試験結果に及ぼす影響
引張試験がISO 527-1/-2に正式に準拠して実施されたとしても、試験結果はラボラトリー、場所、または作業者によって大きく異なる可能性があります。したがって、規格への準拠が重要であるだけでなく、個々の試験手順を適切に管理して実施することも同様に重要です。
- 試験片形状と試験片準備:試験片の種類を選択すること、および射出成形された試験片と機械加工された試験片の違いは、試験結果に影響を与える可能性があります。さらに、配向効果、残留応力、および機械加工の影響は、強度、弾性率、および伸びに直接影響を与えます。
- 試験片断面の測定:応力に関連するすべての特性値は、初期断面積に基づいて計算されます。厚さや幅の測定値にわずかなずれがあるだけでも、引張強度、弾性率、降伏応力、および応力-ひずみ曲線に直接影響を与えます。射出成形された試験片の場合、ヒケや抜き勾配によって測定誤差がさらに生じる可能性があります。
- 試験片の位置合わせと固定:クランプ時のずれや力の不均一な印加は、追加の曲げ荷重を発生させ、特に弾性率の測定に影響を与えます。わずかなずれでも、ラボラトリーによって結果が大きく異なる可能性がありまする。
- 締め付け時の予応力:グリップの作業中に、意図せず試験片に力が加わる可能性があります。これらの予応力は試験の開始点をずらし、特に剛性の高い材料の場合、測定される弾性率の値に影響を与える可能性があります。
- 試験速度とひずみ速度:プラスチックは粘弾性特性を持つため、ひずみ速度の変化に敏感です。試験速度や実際に達成されるひずみ速度の違いは、弾性率、降伏応力、破断ひずみの値のばらつきにつながる可能性があります。
- 試験片グリップの選定: 実際のひずみ速度は、クロスヘッド速度だけで決まるわけではありません。ウェッジグリップの動きや不適切なクランプシステムは、荷重伝達を変化させ、結果の比較可能性を損なう可能性があります。
- 伸び計の選定: 弾性率は、ISO 527-1/-2に基づいて0.05%から0.25%という非常に狭いひずみ範囲内で測定します。したがって、不適切なひずみ測定や精度が不十分な伸び計を使用すると、引張弾性率に大きな誤差が生じる可能性がります。
- コンディショニングと試験環境: 温度と湿度は、多くのプラスチックに直接的な影響を与えます。コンディショニング、保管、または試験条件の違いにより、剛性、強度、および伸びに顕著な変化が生じる可能性があります。
- 試験シーケンスにおけるオペレーターの影響:試験片の寸法、クランプ、伸び計の位置決め、およびデータ入力に伴う手動ステップにより、結果のばらつきが大きくなります。手順の標準化とプロセスの自動化により、試験結果の信頼性が向上します。
再現性のある結果を得るためには、試験片、測定機器、材料試験機、試験片グリップ、伸び計、ソフトウェア、そして試験条件を相互に適切に調整する必要があります。こうした課題に対して、ツビックローエル の試験ソリューションが有効です。

ツビックローエル による 527-1/-2に準拠した引張試験の実施
重要な試験手順とツビックローエルのソリューション:
試験片の寸法 ロードフレームと伸び計 試験片グリップ 予応力と試験開始 試験速度 伸び計 コンディショニングと環境条件 自動化オプション 試験ソフトウェア
ISO 527-1/-2試験の実施方法
ISO 527-1/-2 に準拠した引張試験では、標準化されたプラスチック試験片に、降伏点、規定レベルの伸び、または破断に達するまで一軸応力を加えます。
- 試験を行う前に、試験片の種類、幅、厚さを決定します。応力に関連するすべての特性値は、初期試験片の断面に基づいて算出されるからです。
- 次に、試験片を適切な試験片グリップに固定し、中央に位置合わせした後、規格で規定された予応力を加えます。
- 試験は、高精度ひずみ測定を用いて、指定された試験速度における引張弾性率を測定することから始めます。
- 弾性率の測定が完了した後、材料の挙動に基づいて試験速度を上げ、試験片が降伏点または破壊点に達するまで荷重をかけていきます。
- 試験中、材料試験機と伸び計は、力、伸び、およびクロスヘッドの移動量を連続的に記録します。
- 測定データは、引張応力、引張弾性率、降伏応力、降伏ひずみ、引張強さ、破断点ひずみ、およびオプションでポアソン比などの特性値を計算するために使用します。
- 材料や試験目的によっては、コンディショニング、温度試験、経年劣化試験などの追加的な項目を考慮する必要があります。
- testXpert を使用することで、試験パラメータ、速度変更、測定データ、評価結果を標準化された形で制御・記録できます。

試験片寸法の測定:エラーはたびたの試験開始前に発生する
ISO 527-1/-2に準拠した引張試験では正確な測定が高い信頼性の基礎です。応力に関連するすべての特性値は、初期試験片の断面に基づいています。したがって、幅や厚さの測定におけるわずかな誤差でさえ、引張弾性率、引張応力、および降伏応力に直接影響を与えます。例えば、厚さ4mmの試験片の場合、0.1mmの測定誤差でも、応力に関連するすべての特性値において約2.5%の偏差が生じます。特に射出成形された試験片の場合、ヒケや抜き勾配によって測定誤差がさらに生じる可能性があります。
ツビックローエルのCMU 30断面測定装置のような自動測定システムは、testXpertへの直接データ転送により、オペレーターによるデータ送信エラーを削減し、処理速度を向上させ、トレーサビリティを改善し、試験シーケンス全体を通して一貫した入力値で全ての試験を行うことが出来ます。


荷重フレームと荷重セルの選定
材料試験機の選定は、最大試験荷重のみに基づいて行うべきではありません。最適な試験システムは、材料の種類、想定される荷重範囲、試験片形状、求められる自動化レベル、そして伸び計の構成によって決まります。
ISO 527-1/-2に準拠した試験では、材料試験機とロードセルは、関連する力の範囲を正確に測定する必要があります。この目的のために、規格では一般的に、測定値の±1%以内の精度での力測定が要求されています(ISO 7500-1のクラス1)。ツビックローエルのは、測定範囲の1/1000から必要な測定精度を実現できます。これにより、ロードセルを頻繁に交換することなく、同じ試験構成で多くの材料の弾性率や引張応力を高精度に測定できます。


試験片グリップの選定
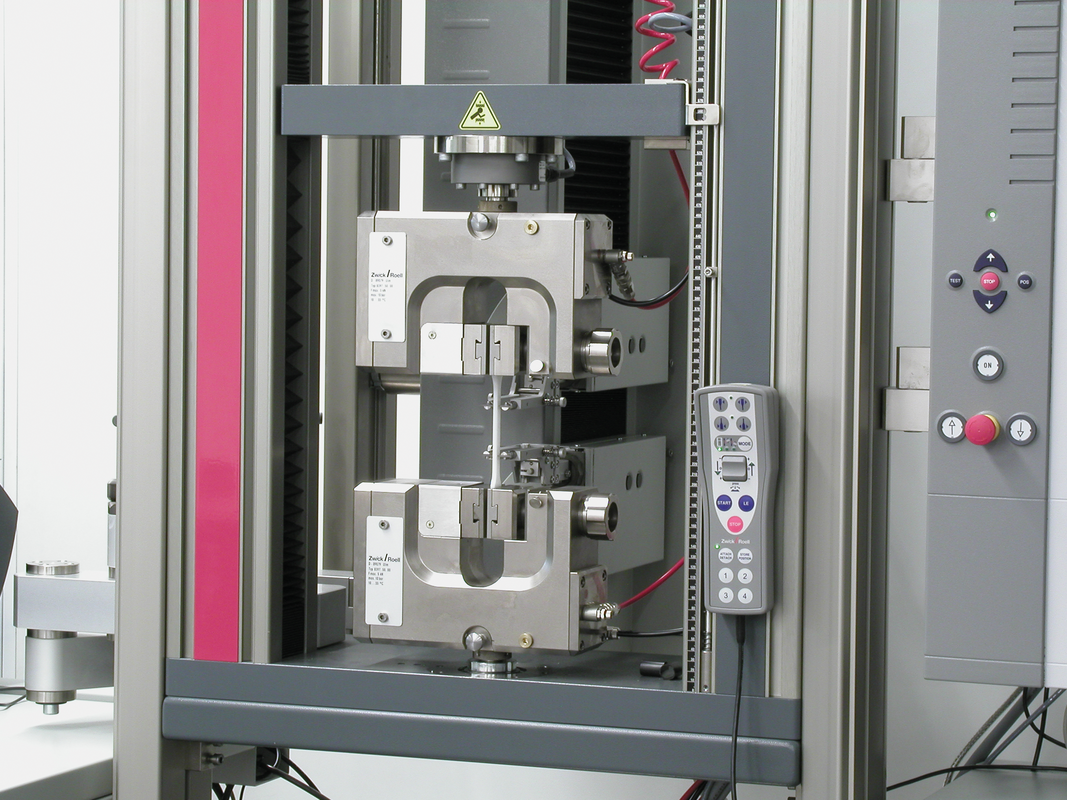
クランプの誤差は、試験結果に直接影響を与えます。ISO 527-1/-2に準拠した信頼性の高い結果を得るには、試験片の正確な位置合わせと再現性のある力の印加が不可欠です。試験片や荷重軸のわずかなずれでも、追加の曲げ荷重が発生し、弾性率の測定に影響を与える可能性があります。規格に従って試験片を位置合わせし、適切なグリップ システムを使用することで、力が再現可能な方法で加えられ、結果のばらつきを軽減することが出来ます。
異なる試験要件には、異なるグリップ原理が必要:
- ボタンを押すと空気圧グリップ が閉じるため、規定のグリップ力と試験速度の試験片への均一な伝達が可能になります。高い再現性が求められるアプリケーションや、1日に多数の試験を行う場合、あるいは自動試験片供給が必要な場合に最適です。
- スクリュー式クランプ は、ネジを回すことで手動で閉じられるため、高い再現性を持つクランプが求められる多くのプラスチック用途において、堅牢なソリューションです。
- くさびグリップはレバー操作によって手動で閉じるので、頻繁な試験に適しています。グリップ力は試験中のみ加えられるため、ひずみ速度が変化する可能性があります。したがって、再現性に対する要求が低い社内品質保証用途に特に適しています。
- ボディオーバーウェッジグリップ は手動バージョンと空気圧バージョンがあり、特に硬質プラスチックから高強度プラスチックに適しています。これは、試験片の確実な固定と安定した力の印加が可能です。手動式は、手頃な価格で堅牢かつシンプルな構造のため、日常的なルーチン試験に適したソリューションです。空気圧式バージョンは、オペレーターの影響を軽減し、高頻度の試験に最適です。


予応力と試験開始:出発点は再現可能でなければなりません
実際の試験が始まる前であっても、クランプ中に試験片に力が加わる可能性があります。これらの意図しない予応力 は、ひずみ測定の開始点に影響を与え、特に引張弾性率を決定する際に誤差を生じさせる可能性があります。
規定された予応力により、再現性のある試験開始と、同等の初期条件が可能です。testXpert の力一定保持ソフトウェア機能は、グリップの手順中に発生する力を自動的に補正し、設定された一定の予応力を維持します。これにより、試験片にかかる初期応力が低減され、試験結果の再現性が向上します。
ISO 527-1/-2 の引張試験において、試験速度が重要な理由
プラスチックの機械的特性は、ひずみ速度に大きく依存します。意図したひずみ速度からわずかにずれるだけでも、弾性率の値やひずみ特性値に違いが生じる可能性があります。したがって、ISO 527-2では、試験片タイプA1およびA2の弾性率測定における試験速度を1 mm/分と規定しています。弾性率の決定後、ISO 527-2に準拠して、試験時間を材料の挙動に合わせて調整するために、速度を5 mm/分または50 mm/分に上げることができます。
重要なのは、材料試験機で設定した速度だけではなく、試験片で実際に達成されるひずみ速度です。これは、特に、試験片の位置合わせと使用するグリップ システムによって影響されます。弾性率の測定結果の再現性を確保するためには、規定のひずみ速度をできる限り一定に保つ必要があります。
testXpert では、試験速度と速度変更が試験プログラムに保存し自動的に制御し記録します。これによりオペレーターによるエラーが減少し、同一のパラメータで標準に準拠した試験を確実に実施できます。
伸び計の選択
弾性率は、非常に狭いひずみ速度範囲内でISO 527-1/-2に基づいて測定します。ゲージ長が50mmの場合、0.05%から0.25%の範囲は、100µmの伸びの変化に相当します。わずか数マイクロメートルのずれでも、弾性率の値に顕著な影響を与える可能性があります。そのため、ISO 527 の試験構成において、伸び計は最も重要なコンポーネントとなります。
- 手動式 クリップオン伸び計 は、50mmや75mmといった一定のゲージ長を測定する際に費用対効果の高いソリューションであり、多くの硬質プラスチックに適しています。しかし、手作業による塗布や、軟質材料への潜在的な影響については考慮する必要があります。
- makroXtensのようなセンサーアーム式伸び計は自動装着で、広い歪み範囲をカバーできます。伸びは試験片の両側で測定し、その平均値を算出します。本システムは温度チャンバーと併用することも可能です。multiXtensは特に、非常に大きな伸び率に対応できます。2本の測定アームはそれぞれ独立して動くことができるため、測定変位を大幅に大きくすることが可能です。
- videoXtensのような光学式伸び計は、非接触で光学的に測定を行い、弾性率測定に関するISO 527-1の厳しい要件を満たしています。適切な不透明な試験片であれば、表面の自然な質感を利用してひずみを測定することができ、追加のゲージマークは不要です。高い精度、大きな伸びへの対応、自動試験シーケンス、温度チャンバー内での使用、そしてオプションの2D DICにより、videoXtensはISO 527に準拠した多くの用途において最適なソリューションとなっています。


ISO 527-1/-2に準拠した自動試験
試験片数が多いほど、反復的な手作業が効率とプロセスの信頼性に与える影響は大きくなります。ISO 527-1/-2の場合、これは例えば、試験片の識別、寸法測定、挿入、固定、開始、取り外し、およびデータ送信などです。自動試験システムは、これらの影響を軽減し、試験手順を標準化することができます。
ISO 527-1/-2 に基づく引張試験では、1日に試験片が10本以上になる場合、自動化ソリューションの導入が有効となる場合があります。ALEX 試験システムは、シンプルなピック&プレース作業を自動で行い、試験室の運用を低コストでサポートします。
大量の試験を必要とする試験室には、ロボット試験システム roboTest L をおすすめします。
プラスチック試験の大量処理に適したこの主力モデルは、最大 450 本の試験片を収納できます。ISO 527-1/-2に従って、試験片の断面測定と引張試験を独立して実施します。試験終了後、別のグリッパーによって試験片グリップから破断後の試験片を除去します。
当社の自動化試験システムは、他の試験片形状や他の試験方法にも問題なく対応できます。roboTest Nおよび roboTest R は、より高度な自動化試験システムで、2台目・3台目の材料試験機に加え、センタリングステーションや −80°C 〜 +360°C の温度チャンバーなどの追加装置を接続できます。これにより試験片の処理能力が向上し、複数の試験を同時に実施することが可能となり、迅速で信頼性の高い結果が得られます。


testXpert試験ソフトウェアでのISO 527-1/-2 効率的で信頼性の高い試験
testXpert試験ソフトウェアは、ラボラトリーがISO 527-1/-2に準拠した試験を標準化しトレーサブルな方法でオペレーターの影響を最小限に抑えて実施するのに役立つ:
- 保存された規格試験プログラム:ISO 527-1/-2 規格で定義されている特性値や各種パラメータは、標準試験プログラム内に保存されています。これにより、規格に基づく試験の実装が容易になり、手動でパラメータを設定する手間を大幅に削減できます。
- ステップバイステップガイド:試験シーケンスは、ユーザーが迷わず進められるよう順を追って案内します。これにより、短時間での習熟が進み、個々の試験ステップを失念してしまうリスクも低減されます。
- ユーザ管理:ユーザー管理機能により、あなたの役割や権限に関連する作業だけが画面に表示されます。これにより、ユーザーインターフェースの標準化が進み、アクセス権の管理も明確になります。
- 周辺機器の接続:試験片寸法は、測定機器から testXpert へ直接転送できます。これにより、時間を節約し、誤った入力を防止します。
- 試験パラメータの記録:試験速度、測定データ、結果、そして試験条件が明確に記録されます。
- 試験方法間の比較可能性:引張、曲げ、衝撃、押出し試験などのデータは、対応するアプリケーションを使用している場合、試験室内で一元管理し、評価することができます。
- トレンド分析と品質モニタリング:評価とトレンド分析は、品質保証とシリーズ試験におけるばらつきを早期に特定するのに役立ちます。

ISO 527-1/-2に準拠した引張試験の典型的なアプリケーション
ISO 527-1/-2に準拠した引張試験は、規定された条件下における成形材料および押出材料の基本的な機械的特性を決定するために用います。
- 材料比較と選定:引張弾性率、引張応力、降伏点、破断ひずみを用いることで、異なる成形材料の配合や組成を比較することができます。
- 品質保証とバッチ間比較:同一の試験条件下で引張試験を繰り返すことで、異なる試験片またはバッチの機械的特性を比較することが可能です。最も重要なのは、試験片の形状、調整方法、試験速度、およびひずみ測定に関して、再現性のある条件を確保することです。
- 受入れ検査:顆粒、半製品、または採取した試験片の試験により、供給された材料が必要な機械的特性を満たしているかどうかを確認します。
- 限られた量の試験片を用いた試験:好ましい試験片A1およびA2に加えて、現行規格ではより小型の試験片形状も認められています。これらは、希望するサイズの試験片を作成するのに十分な材料が入手できない場合に使用できます。
- 部品から採取した試験片:部品から望ましいA1またはA2形状の試験片を入手できない場合は、より小型の試験片形状を使用することができます。
- 経年劣化、媒体貯蔵、および耐候性試験:ISO 527-1/-2は、規定された経年劣化プロセス後のポリマーの機械的特性の変化を試験するのに適しています。例えば、初期状態における特性値を、熱や媒体による経年劣化後、あるいは風化後に得られた結果との比較です。
- サイト間相互検証:ISO 527-1/-2は、ラボラトリー、企業、国境を越えた再現性を確保するように設計されているため、世界的に確立された試験プロセスに特に適しています。

ISO 527に関するよくある質問
ISO 527-1/-2は、厚さ1mmを超えるプラスチック成形材料および押出成形材料の引張試験について規定しています。これには特に、熱可塑性樹脂および熱硬化性樹脂の成形材料が含まれています。この試験は、射出成形、プレス加工、または機械加工された試験片に対して実施できます。
他のタイプのプラスチックまたは材料グループには、ISO 527 標準シリーズの追加部分が適用:
- 厚さ1mm未満のプラスチックフィルムおよびシート:ISO 527-3
- プラスチック 繊維強化複合材: ISO 527-4, ISO 527-5
ISO 527-1は、プラスチックの引張試験に関する一般原則を規定しています。どのような試験片形状が用いられるかは、ISO 527規格シリーズの特定の部分と試験対象の材料によって異なります。
ISO 527-2に準拠する成形材料および押出材料については、現行規格における推奨試験片は、ISO 20753で規定されている試験片と整合しています。
ISO 527-2は、成形材料および押出材料の引張試験に使用する様々な試験片を規定しています。好ましい標本はタイプ A1およびタイプ A2(以前の名称:タイプ 1Aおよびタイプ 1B)です。特殊な用途向けに、縮小サイズまたは代替サイズの標本もご用意できます。
- A1試験片(旧タイプ 1A):射出成形プラスチックに最適な試験片。これはISO 20753で規定されている多目的試験片に準拠しており、異なるラボラトリー、場所、または企業間で再現性のある結果が必要な場合に使用されます。推奨されるゲージ長は75mmですが、品質保証用途では50mmを使用することも可能です。
- A2試験片(旧タイプ 1B):一般的には、プレス加工、鋳造、または機械加工された板材から作ります。ゲージ長は50mmです。射出成形試験片の製造工程や材料の配向は異なる可能性があるため、A1およびA2試験片の結果は直接再現できません。
- A22およびA25試験片:標準試験片の縮小版。これらは、入手可能な材料の量が限られている場合や、小さな部品しか入手できない場合に使用されます。
- 5Aおよび5B試験片:試験片材料が非常に限られている用途向けの、小型のダンベル型試験片。これらの形状は、エラストマーに関するISO 37のタイプ 2およびタイプ 4に相当します。これらの試験片から得られた結果は、標準試験片から得られた結果と直接比較することはできません。
- 1BAおよび1BB試験片:タイプ A2の比例的縮少した異形。これらは、標準的な試験片を作成または採取できない場合に使用されます。試験を行う際には、試験速度を適切に調整する必要があります。
- CPおよびCW試験片:これらの試験片は、経年劣化試験、風化試験、または媒体浸漬試験によく用いられます。特に、CWタイプはA1またはA2試験片の中央部から作製できるため、環境要因への曝露後の比較研究に適しています。
一般に、ISO 527-2 では、試験結果間の最高レベルの再現性が可能なため、標準 A1 または A2 試験片の使用を推奨しています。標準形状の試験片が入手できない場合、または技術的に使用が困難な場合にのみ、縮小サイズの試験片を使用できます。

ISO 527-1/-2と同等かつ再現性のある試験結果を得るためには、試験片の調整が不可欠です。プラスチックは温度や湿度に反応し、引張弾性率、降伏応力、引張強度、伸びなどの特性値が変化する可能性があります。
したがって、この規格では、試験シリーズにおける試験片は、同一の条件下で準備、調整、および試験されなければならないと規定しています。これは、結果の差異が環境条件の変動ではなく、材料そのものに起因することを確実にする唯一の方法です。
したがって、有意義な材料比較を行うためには、コンディショニングと試験条件を常に一貫して遵守し、記録しておく必要があります。
ISO 527-1/-2 に準拠した多くの試験タスクにとって、クリップオン伸び計は規格に準拠した経済的なソリューションです。ツビックローエルのクリップオン伸び計は、ゲージ長50mmと75mmの2種類を用意しています。これらは、日常的な試験はもちろんのこと、引張弾性率やひずみ特性値の測定にも特に適しています。
クリップオン伸び計は、特に以下のような用途に適しています:
- 品質管理用
- 硬質および中硬質熱可塑性樹脂
- 適度な伸びを持つ材料
- 引張弾性率、降伏強度、引張強度の標準測定値
高ひずみ、多様な材料クラス、または自動試験シーケンスの場合、センサーアーム式伸び計と光学システムにはどちらもさらなる利点があります。これらのシステムは、より広い測定範囲にわたる自動ひずみ測定を可能にし、弾性率決定に関するISO 527-1/-2の高い要件を満たしています。
必要な材料試験機の能力は、試験対象の材料と想定される試験荷重によって異なります。しかしながら、ISO 527-1/-2 に基づく引張試験においては、最大試験荷重だけが決定的な要因ではありません。同様に重要なのは、測定精度と、その精度が達成される力範囲です。ISO 527では、力測定はISO 7500-1の要件に準拠し、通常は測定値の±1%(クラス1)の精度を満たすことが求められています。
ISO 527-1/-2のほとんどの適用例において、以下が適用されます:
- 1kNから5kNまでのシステムは、強度の低い材料や小型の試験片に適しています。
- 10kNシステムは、プラスチックの日常的な試験によく使用されます。
- 高度に強化された材料や、通常よりも大きな断面積を持つ材料の場合は、より高い耐荷重能力が必要になる場合があります。
最も重要な点は、最大荷重だけでなく、想定される荷重範囲全体にわたって十分な測定分解能と精度を有する試験機とロードセルを選択することです。適切なサイズのロードセルを使用することで、特に弾性率の測定や強度の低い材料の試験において、測定精度が向上します。
ASTM D638とISO 527は、プラスチックの引張試験において世界で最も一般的に使用されている規格です。これらの規格はどちらも、引張弾性率、降伏強度、引張強度、伸びなどの機械的特性値を決定するために使用されます。しかし、試験方法や評価方法がいくつかの点で異なるため、試験結果を直接再現することはできません。
最も重要な違いは以下のとおりです:
- 試験片形状とゲージ長:ASTM D638では5種類の標準化された試験片が使用されており、タイプIは硬質プラスチックに推奨される試験片です。比較可能な結果を得るために、ISO 527では主にタイプ A1(射出成形)とタイプ A2(機械加工)の試験片を推奨しています。A1の場合、ゲージ長は75mmが好ましいが、A2の場合はゲージ長は50mmが用いられます。さらに、ISOは、より小型の試験片や用途に特化した試験片についても規定しています。
- ひずみ測定の要件
- 試験速度の定義
- 結果の判定: これらの規格は、個々の特性値の決定方法と、降伏点後の伸びの評価方法において異なります。その結果、同じ材料でも、ASTM D638とISO 527で試験した場合、異なる結果が生じる可能性があります。
ASTM D638は主に北米で使用されているのに対し、ISO 527は国際的に広く採用されています。そのため、グローバル市場を持つ企業は、両方の規格に対応した試験能力を維持している場合が多いです。ASTM D638とISO 527に基づいて得られた結果は、方法論の違いを考慮した場合にのみ比較すべきです。
ISO 527シリーズには、ポリマーマトリックス複合材料専用の部品が含まれています。ISO 527-2は、成形および押出成形用コンパウンドの試験条件を規定しています。ISO 527-4 は等方性および直交異方性繊維強化プラスチックの試験を対象としており、ISO 527-5 は一方向繊維強化プラスチックの試験を対象としています。
CFRPやGFRPなどの長繊維強化材料は、繊維の配向、積層構造、製造プロセスによって異なる機械的特性を示します。このため、これらの材料には、ISO 527シリーズの関連部分で定義されているように、特別な試験片形状と試験条件が用いられます。
北米では、ASTM D3039 も複合材料の引張試験によく使用されます。しかし、ASTM D3039およびISO 527-4/-5に基づく結果は、試験条件の違いにより、直接再現することはできません。
引張弾性率の決定は、ISO 527-1/-2 に基づく引張試験において最も難しい部分の一つです。引張弾性率は、応力 - ひずみ曲線の直線部分、伸び 0.05% ~ 0.25% で決定します。規格では回帰直線を用いた計算を推奨しています。これは、この方法が2つの個々の測定点を評価するよりも統計的に信頼性の高い結果をもたらすためです。
弾性率を測定するために、ISO 527-2では、推奨される試験片タイプA1およびA2に対して1mm/minの試験速度を規定しており、これは約1%/minのひずみ速度に相当します。
ひずみ測定の精度は特に重要です。ゲージ長が75 mmの場合、測定範囲は約150 µmの長さの変化のみであり、ゲージ長が50 mmの場合は約100 µmであるため、ISO 527-1/-2では伸び計に追加の要件が課せられています。弾性率を決定するためには、長さの変化を±1%の精度、または±1µmから±1.5µmの精度で測定する必要があります。
引張強度とは、ISO 527に準拠した引張試験において、試験片が到達する最大の引張応力のことです。これは、初期試験片の断面に基づいて測定された最大力から算出されます。
多くの熱可塑性樹脂では、最大応力は降伏点で発生します。この場合、引張強度は降伏点における応力と等しいです。他の材料では、最大応力は破壊直前に達します。引張強度は、試験片が破壊する直前に達した最大応力として決定します。
ポアソン比は通常、ISO 527に準拠した引張試験によって測定します。このプロセスでは、試験片の縦方向と横方向のひずみを同時に測定し、相互に比較します。引張弾性率、引張強度、降伏強度といった特性値に加えて、ポアソン比も求めることができます。
試験前に試験片の幅と厚さを正確に決定する必要があります。なぜなら、引張弾性率、引張応力、降伏応力など、応力に関連するすべての特性値は、試験片の初期断面に基づいて算出するためです。
射出成形品の厚さ測定には特に注意を払う必要があります。なぜなら、ヒケによって測定誤差が生じる可能性があるからです。試験片の厚さが4mmの場合、わずか0.1mmのずれでも約2.5%の誤差につながる可能性があります。このため、ISO 527-1/-2 ではマイクロメーターを使用した厚さ測定を推奨しています。
試験片の幅は、抜き勾配の影響を最小限に抑え、代表的な断面積値を得るために、規格で指定された位置で測定する必要があります。
ひずみ測定は、ISO 527-1/-2に準拠した試験において最も重要な要素の一つです。特に引張弾性率を測定する際には、0.05%から0.25%の範囲の伸びを非常に高い精度で測定する必要があります。
この範囲での伸びの変化はわずか100~150µm程度であるため、ISO 527-1/-2では、伸び計の一般要件に加えて、弾性率の決定に関する追加仕様を規定しています。ひずみ測定の精度が不十分だと、弾性率の結果に大きな影響を与える可能性があります。
したがって、ISO 527-1/-2 に準拠した試験には、要求される測定精度を満たすひずみ測定システムのみが適しています。例えば、クリップオン伸び計、センサーアーム式伸び計、または光学式測定システムなどが挙げられます。


ISO 527-1/-2のダウンロード
- 業種別パンフレット: プラスチック&ゴム PDF 9 MB
- 製品情報:CMU 30 および CMU 80 PDF 718 KB
- プロダクトインフォメーション:zwickiLine Fmax 5kNまで PDF 820 KB
- 製品情報:ProLine、Fmax 5-100 kN PDF 1 MB
- 製品情報:AllroundLine、Fmax 5-100 kN PDF 1 MB
- 製品情報:空圧式グリップ、Fmax 10 kN/20 kN PDF 2 MB
- 製品情報:スクリューグリップ、Fmax 5 kN/10 kN PDF 485 KB
- 製品情報:くさびグリップ、Fmax 10 kN/20 kN PDF 713 KB
- 製品情報:くさびグリップ「ボディーオーバーウエッジ」、Fmax 10 kN PDF 690 KB
- プロダクトインフォメーション:デジクリップ伸び計 PDF 590 KB
- 製品情報:クリップオン伸び計 PDF 525 KB
- 製品情報:makroXtens 伸び計 PDF 637 KB
- 製品情報:videoXtens 2-150 HP PDF 1 MB


