
ASTM D638に準拠したプラスチック材料の引張特性
ASTM D638に準拠した引張試験は、熱可塑性樹脂および熱硬化性成形材料の機械的特性評価において、最も一般的に用いられる試験方法の一つです。
しかし実際には、引張強さ、弾性率、降伏応力、伸びといった特性値は、試験室やオペレーター、試験システムの違いによって大きくばらつくことがよくあります。原因が材料試験機単体にのみあるというケースはまれです。試験片の作製方法、寸法測定、伸び計の選定、環境条件下でのコンディショニング、グリップの選択、試験速度などの違いが、試験結果に影響を及ぼします。
ツビックローエルは、統合された試験システム、インテリジェントなソフトウェア、自動化されたワークフロー、そして業界をリードするひずみ測定技術により、試験結果のばらつきを最小限に抑えるよう試験室をサポートします。
誤差の主な要因 試験プロセス 適用領域 よくある質問資料ダウンロード 技術相談のご依頼
ASTM D638:キーポイント
- ASTM D638は、強化プラスチックおよび非強化プラスチックに対する一軸引張試験 を規定しており、引張応力、伸び、引張弾性率、引張強さ、降伏点、破断点、さらにオプションでポアソン比を求めるための方法を示しています。
- 厚さ1mm~14mmの範囲で使用する試験片の種類。1mm未満のフィルム、エラストマー、長繊維複合材料、または発泡体については、他のASTM規格の方がより適切です。
- プラスチックは粘弾性挙動を示すため、材料特性は試験速度の影響を直接受けます。
- 信頼性の高い弾性率を得るためには、適切な伸び計の選定は極めて重要であり、精密ひずみ測定が不可欠です。
- 吸湿性ポリマーでは、環境条件下でのコンディショニングが試験結果に大きな影響を及ぼすことがあります。
- 試験片断面の自動測定および試験シーケンスの自動化は、試験結果の再現性を高め、オペレーターによるばらつきを低減します。
- ツビックローエル は、材料試験機、試験片グリップ、伸び計、試験ソフトウェア、各種自動化機能を含むASTM D638 に対応した総合的な試験ソリューションを提供しています。

ASTM D638の実践例:一般的なエラーの原因と、それが試験結果に及ぼす影響
試験が形式的には ASTM D638 に準拠していても、試験室間、オペレーター間、さらには試験システム間で結果が大きくばらつくことがあります。そのため、試験シーケンスが規格に準拠していることに加えて、各試験ステップを厳密に管理しながら実施することが重要となります:
- 試験片の準備と試験片品質:試験の品質は試験片の準備から始まります。ばらつきの原因としては、成形条件の不一致、スプルー位置の影響、内部残留応力、機械加工による損傷、ノッチや表面欠陥、厚さのばらつきなどが挙げられます。
- 適切な試験片タイプの選択:適切な試験片タイプの選択:ASTM D638 では複数の試験片タイプが定義されています。不適切な試験片タイプを使用すると、破断が狭い平行部で発生しなくなったり、ひずみ測定が信頼できなくなる可能性があります。試験片の選定は、小型部品、軟質ポリマー、あるいは厚肉シートの場合に特に重要となります。
- 試験片断面の測定:応力に関連するすべての値は、試験片の元の断面積に基づいて算出されます。厚さや幅の測定におけるわずかな誤差でも、引張強さ、弾性率、降伏強さ、応力‐ひずみ曲線など、すべての応力関連結果に直接影響します。厚さ測定に 0.1 mm の誤差が生じるだけで、結果に 2.5% の誤差が発生する可能性があります。自動化された、または試験機に直接接続された測定機器は、入力ミスを減らし、測定データのトレーサビリティを向上させます。
- 試験速度:一般的な金属材料とは異なり、プラスチックは粘弾性特性を有するため、ひずみ速度の影響を強く受けます。試験速度が異なると、引張弾性率、降伏応力、引張強さ、破断時ひずみに影響を及ぼします。そのため、材料や伸び特性に応じて ASTM D638 では異なるクロスヘッド速度が規定されており、これらは一貫して設定し、記録し、規格に従って実施する必要があります。
- 伸び計の選定: ひずみ測定は、ASTM D638 における試験の中でも特に重要な項目です。不適切な伸び計を選定すると、弾性率、降伏ひずみ、ひずみ測定の精度に大きな影響を及ぼします。軟質ポリマー、衝撃改質材料、剛性材料、薄肉試験片の試験では、特有の試験上の課題が発生します。ASTM D638 に基づく試験セットアップでは、適切なひずみ測定技術の選定が、最も重要な個別の判断となることがよくあります。
- 試験片グリップの選定と試験片アライメント:不適切なクランプは、滑り、つかみ部での早期破断、曲げ応力の発生、アライメント誤差、さらにくさびグリップなどの動作による試験速度の不正確さを招く可能性があります。適切なクランプシステムを選ぶことで、試験片に均一な荷重が作用し、破断が標点間で発生するように制御できます。
- 規定された環境条件下でのコンディショニング:温度と湿度は、多くのポリマーに大きな影響を及ぼします。例として、ポリアミド、PET、PBT、TPU、さらにバイオベースポリマーが含まれます。不十分なコンディショニングは、剛性、強度、伸びに大きなばらつきを引き起こす可能性があります。
- 試験シーケンスにおけるオペレーターの影響:手作業によるプロセスは、試験片寸法、伸び計のセットアップ、試験の段取り、データ解析、さらにはデータ転送においてばらつきを増大させます。標準化された試験シーケンス、とりわけ自動化は、試験結果の信頼性を向上させます。
再現性のある結果を得るためには、試験片、測定機器、材料試験機、試験片グリップ、伸び計、ソフトウェア、そして試験条件を相互に適切に調整する必要があります。こうした課題に対して、ツビックローエル の試験ソリューションが有効です。

ASTM D638 に基づく引張試験の実施手順:
ASTM D638 に基づく引張試験では、標準化されたプラスチック試験片に一軸引張応力を加え、降伏点、規定された伸び量、または破断に達するまで負荷を与えます。
- 試験前には、試験片の種類・幅・厚さを測定します。すべての応力関連の特性値は、初期の断面積を基準として算出されるためです。
- 次に、試験片を適切なグリップに固定し、中央に位置合わせします。
- 試験中、材料試験機と伸び計は、荷重、クロスヘッドの移動量、および試験片のひずみを記録します。応力‐ひずみ曲線は、引張応力、引張弾性率、降伏応力、降伏ひずみ、引張強さ、破断時ひずみ、そして必要に応じてポアソン比といった特性値の算出に用いられます。
- 材料や試験目的に応じて、試験速度、コンディショニング条件、そしてひずみ測定方法が異なります。
- testXpert を使用することで、試験パラメータ、速度変更、測定データ、評価結果を標準化された形で制御・記録できます。

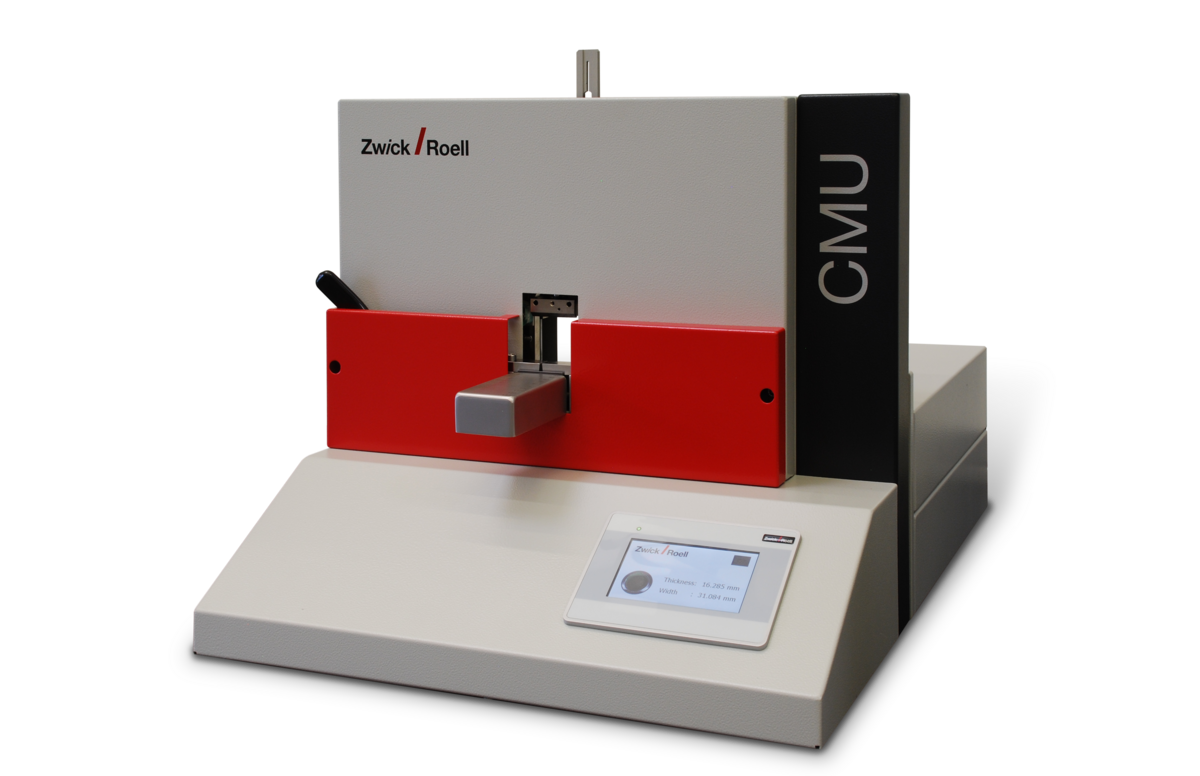
試験片寸法の測定:わずかな寸法測定誤差でも、特性値に直接影響します
正確な寸法測定は、信頼性の高い引張試験の基盤となります。厚さ測定に 0.1 mm の誤差が生じるだけで、結果に 2.5% の誤差が発生する可能性があります!
ツビックローエル のCMU 30 断面測定装置は、testXpert への直接データ転送により、オペレーターによる入力ミスを低減し、作業効率を向上させ、トレーサビリティを改善し、すべての試験を一貫した入力値で実施できるようにします。

荷重フレームと荷重セルの選定
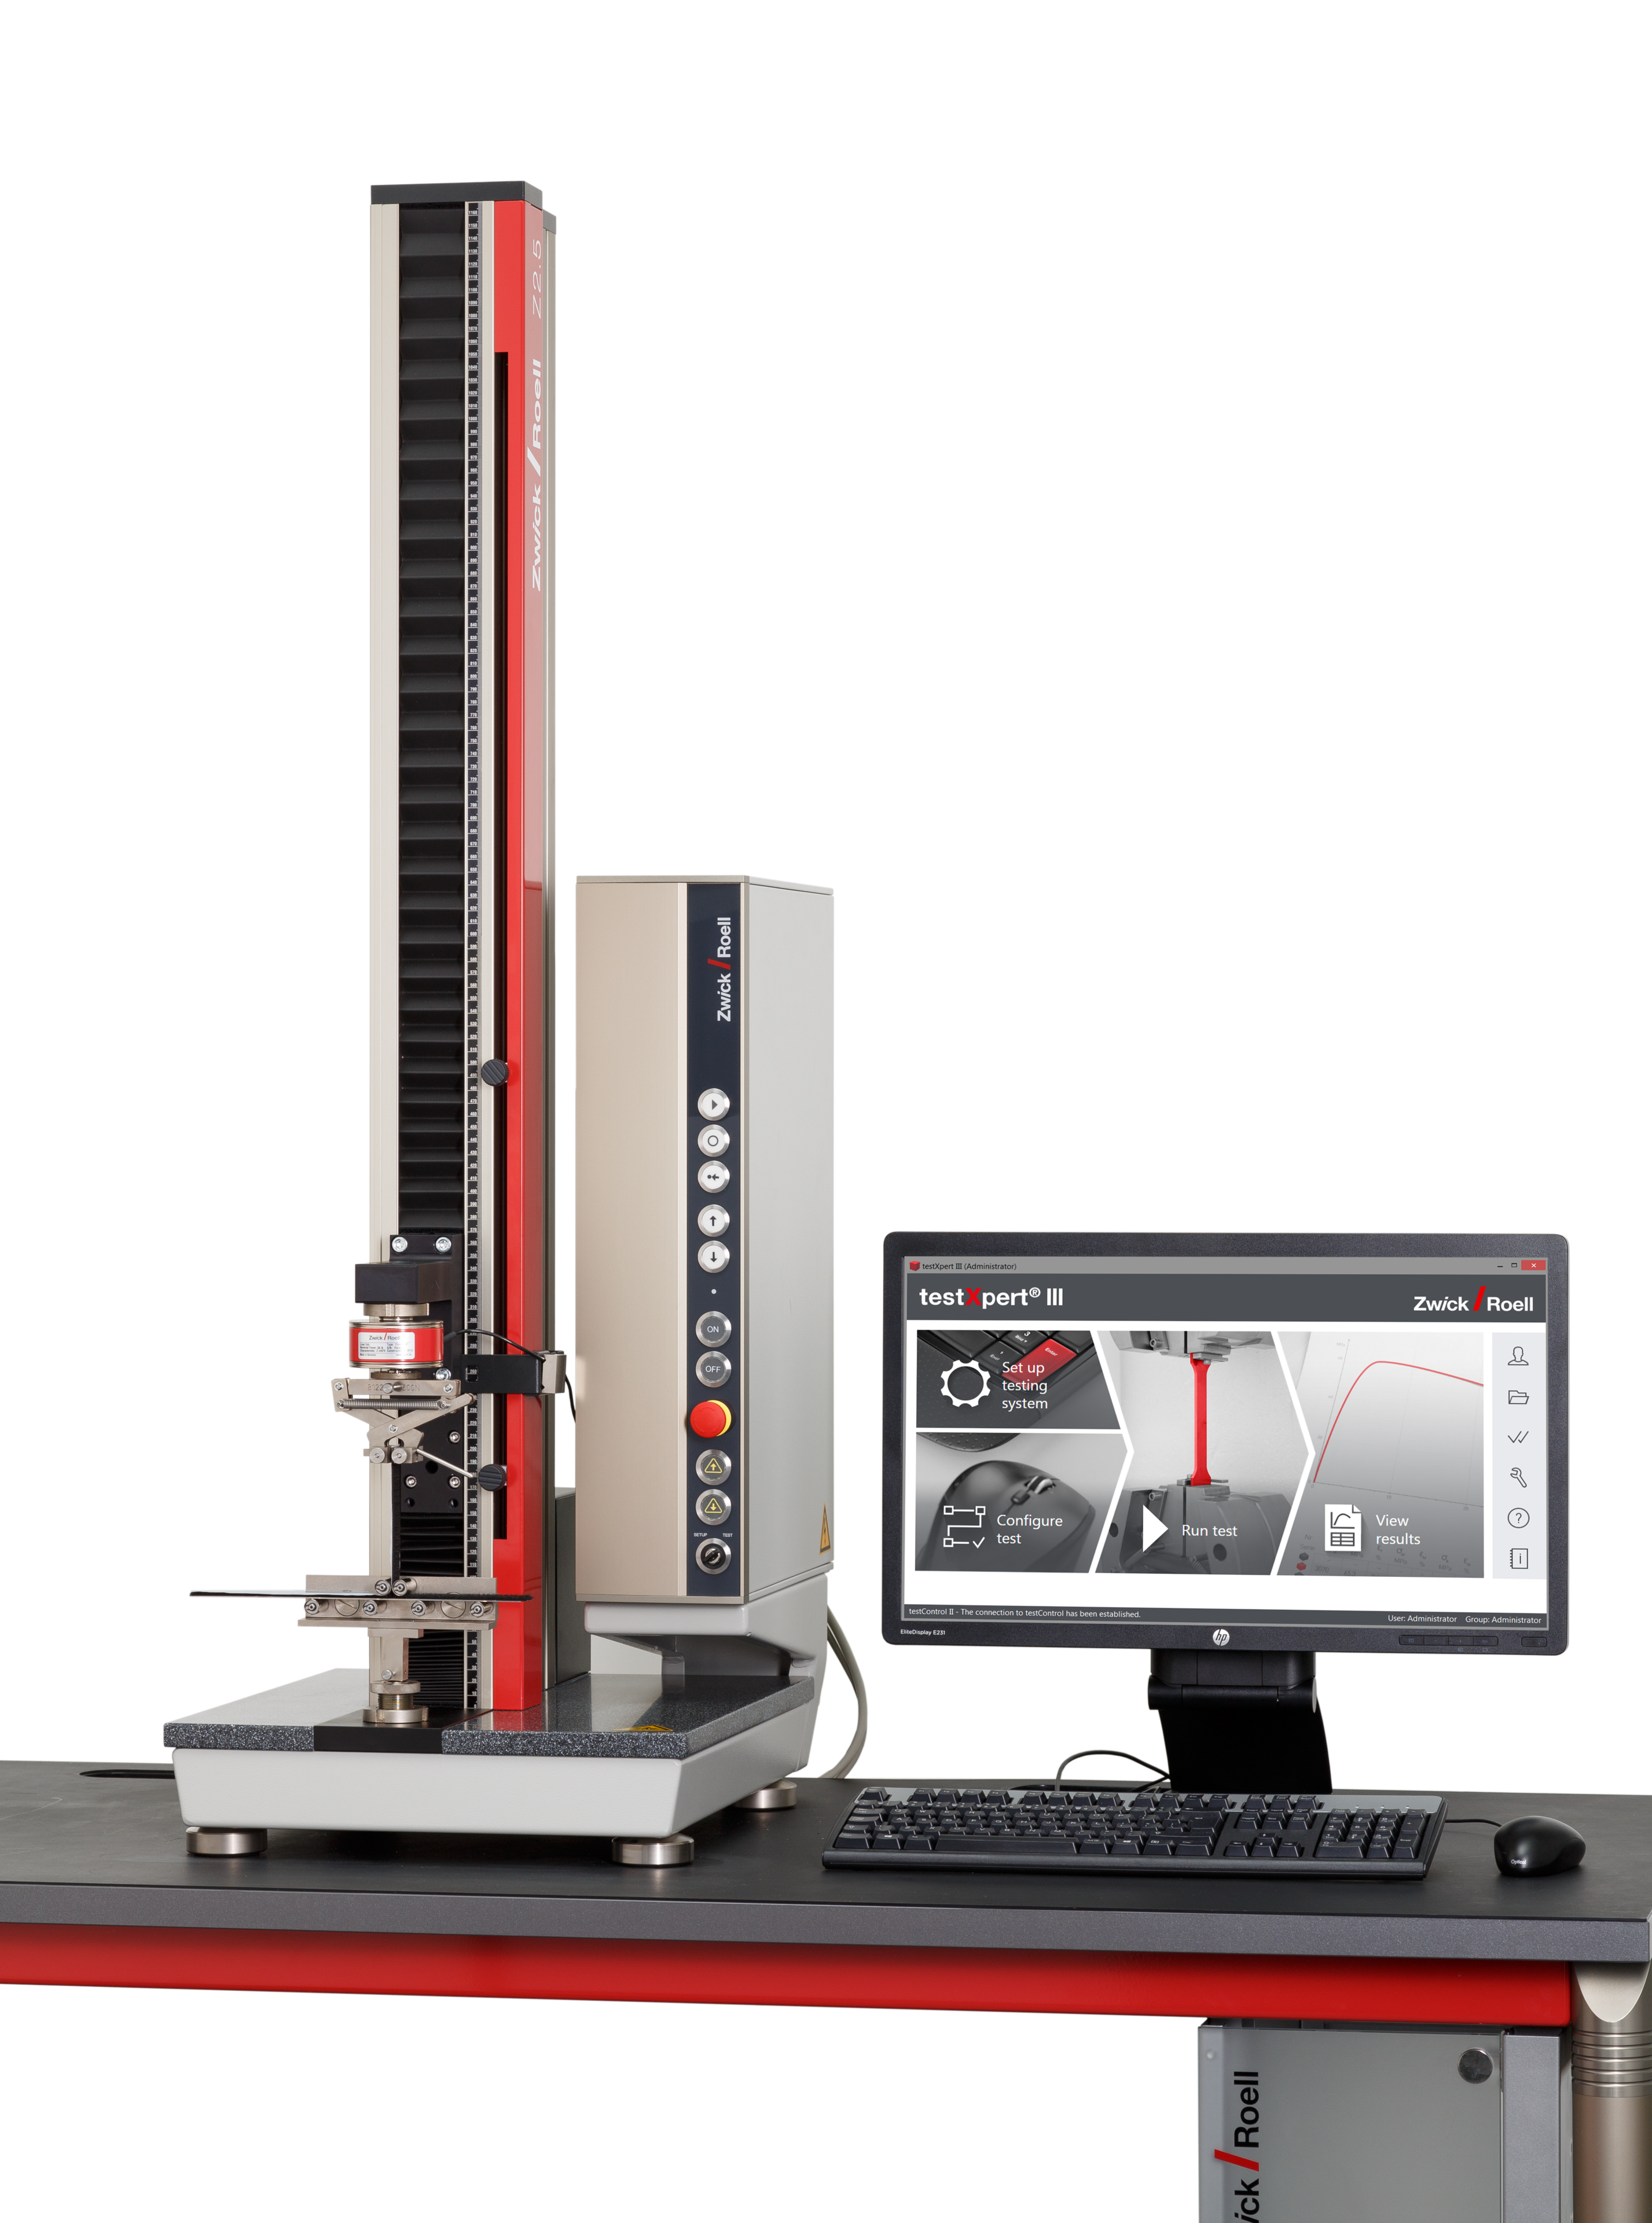
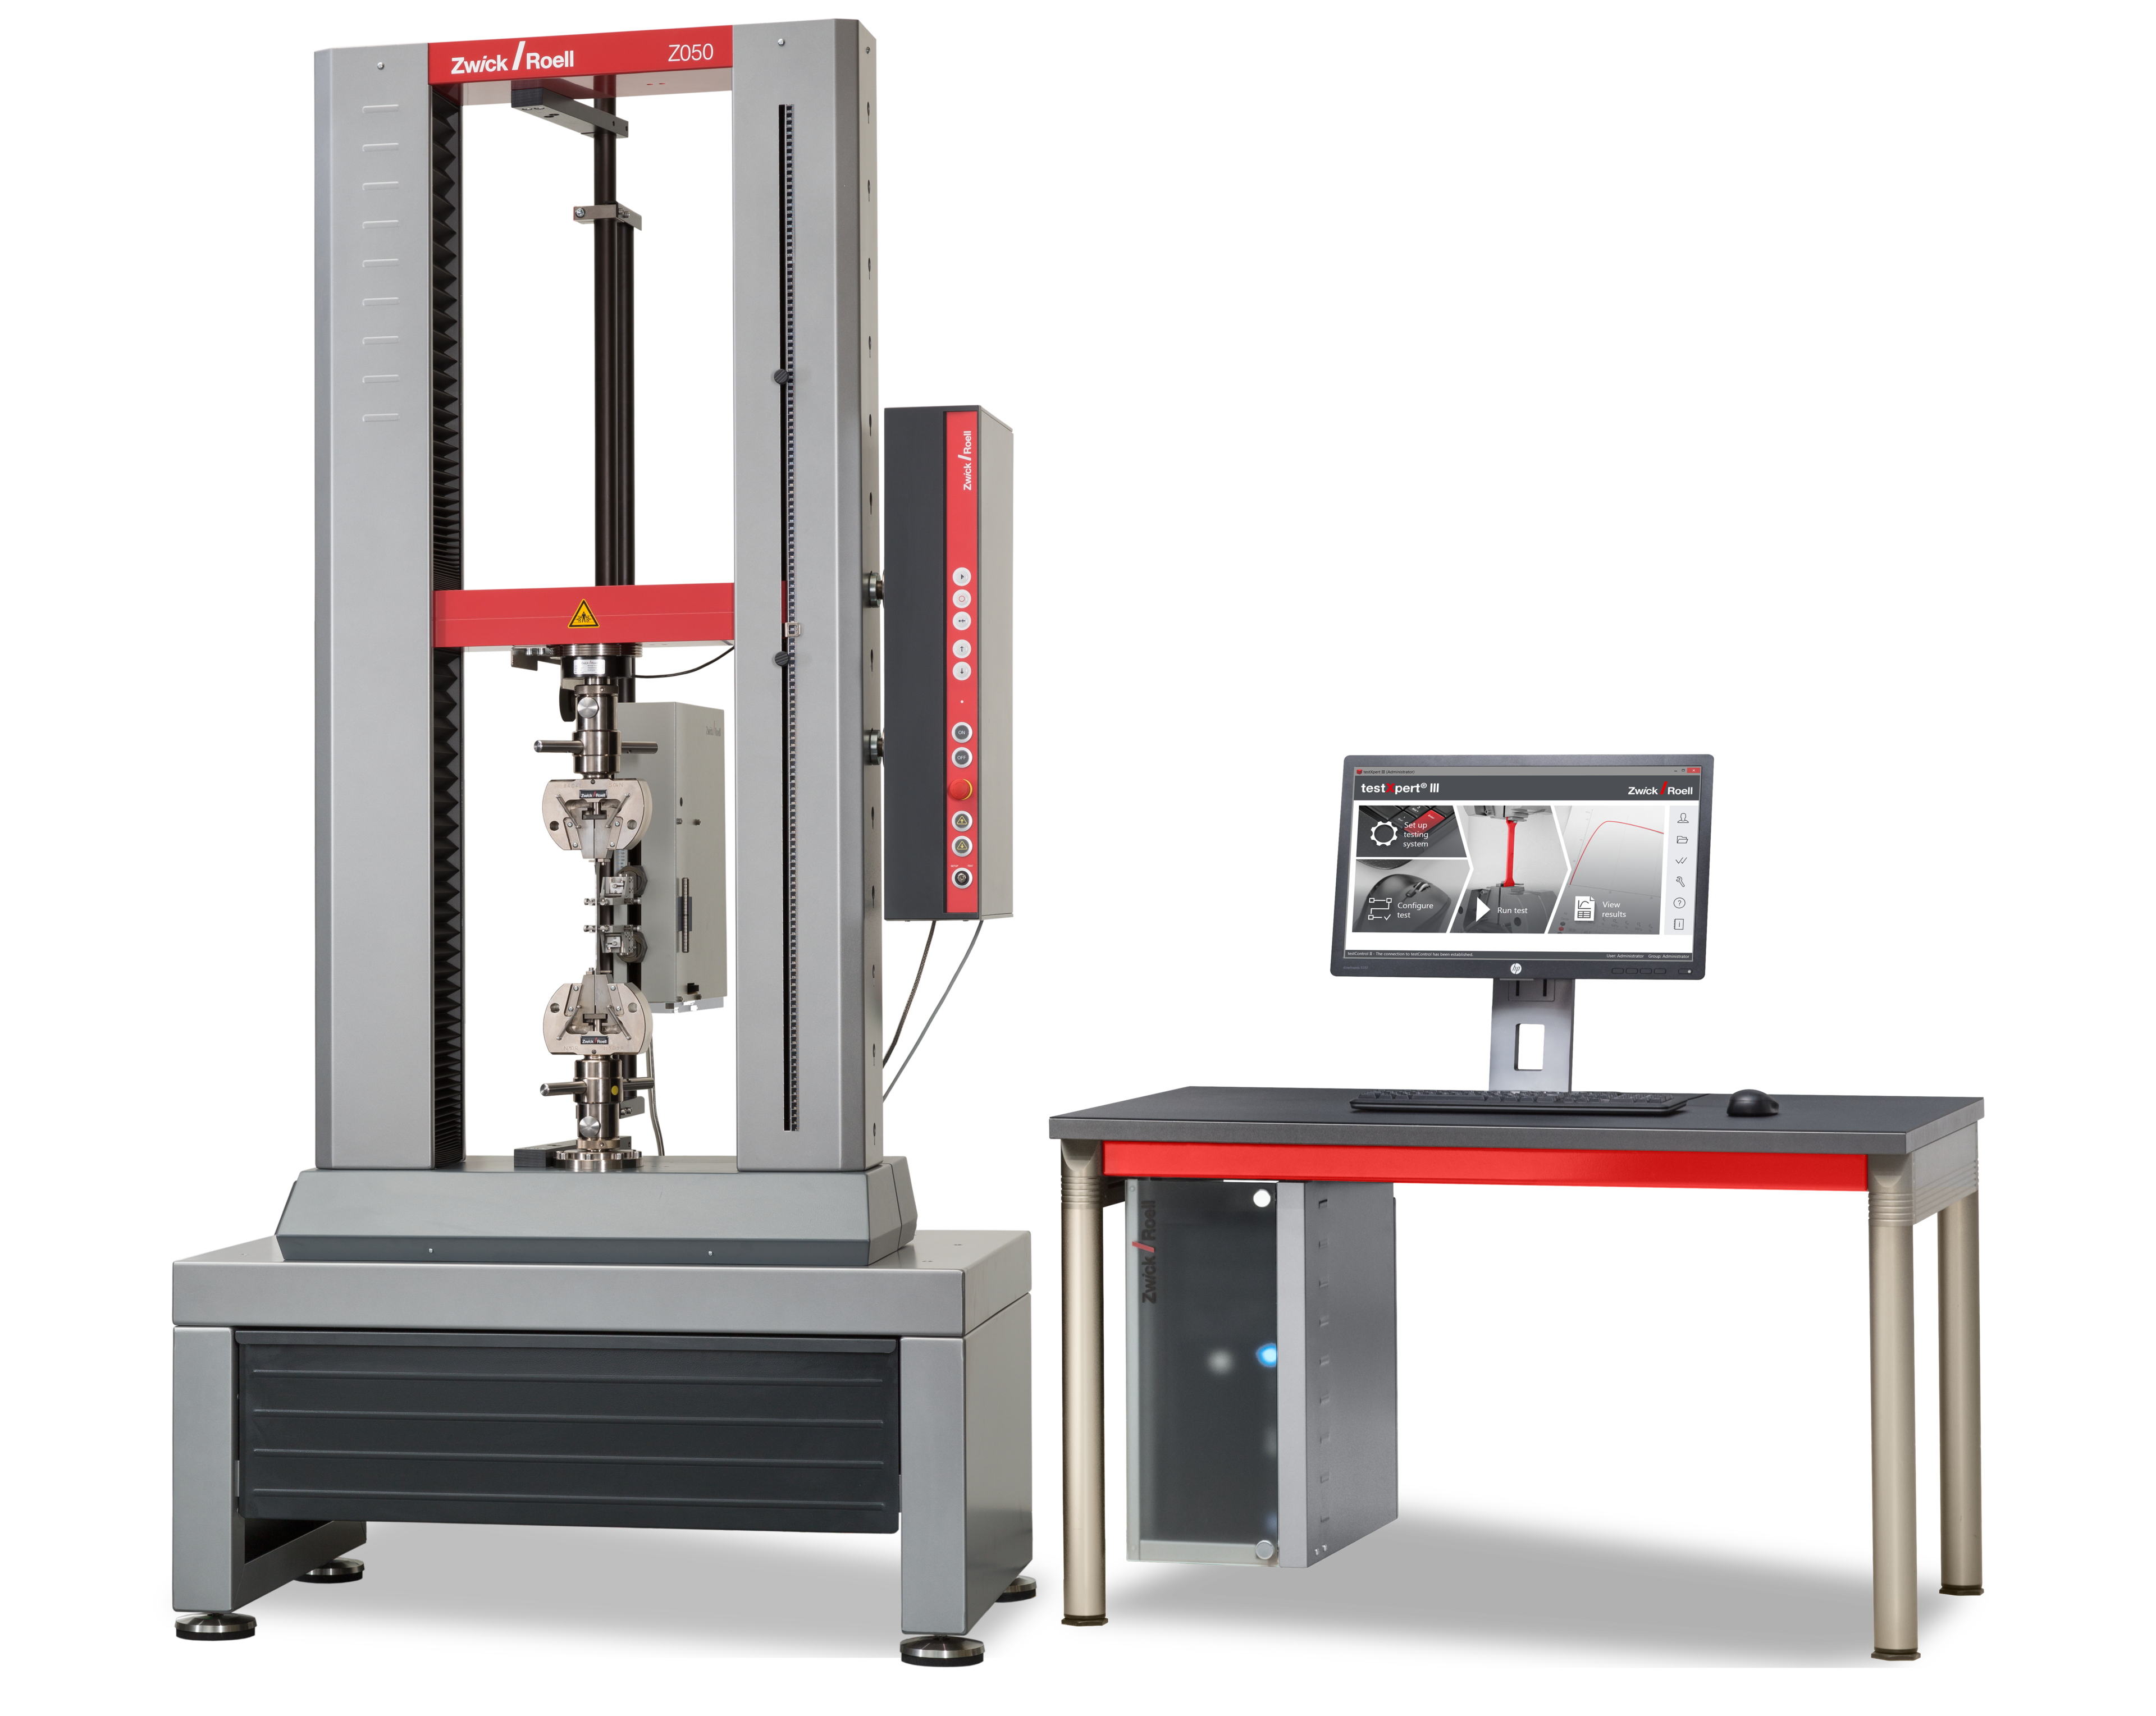
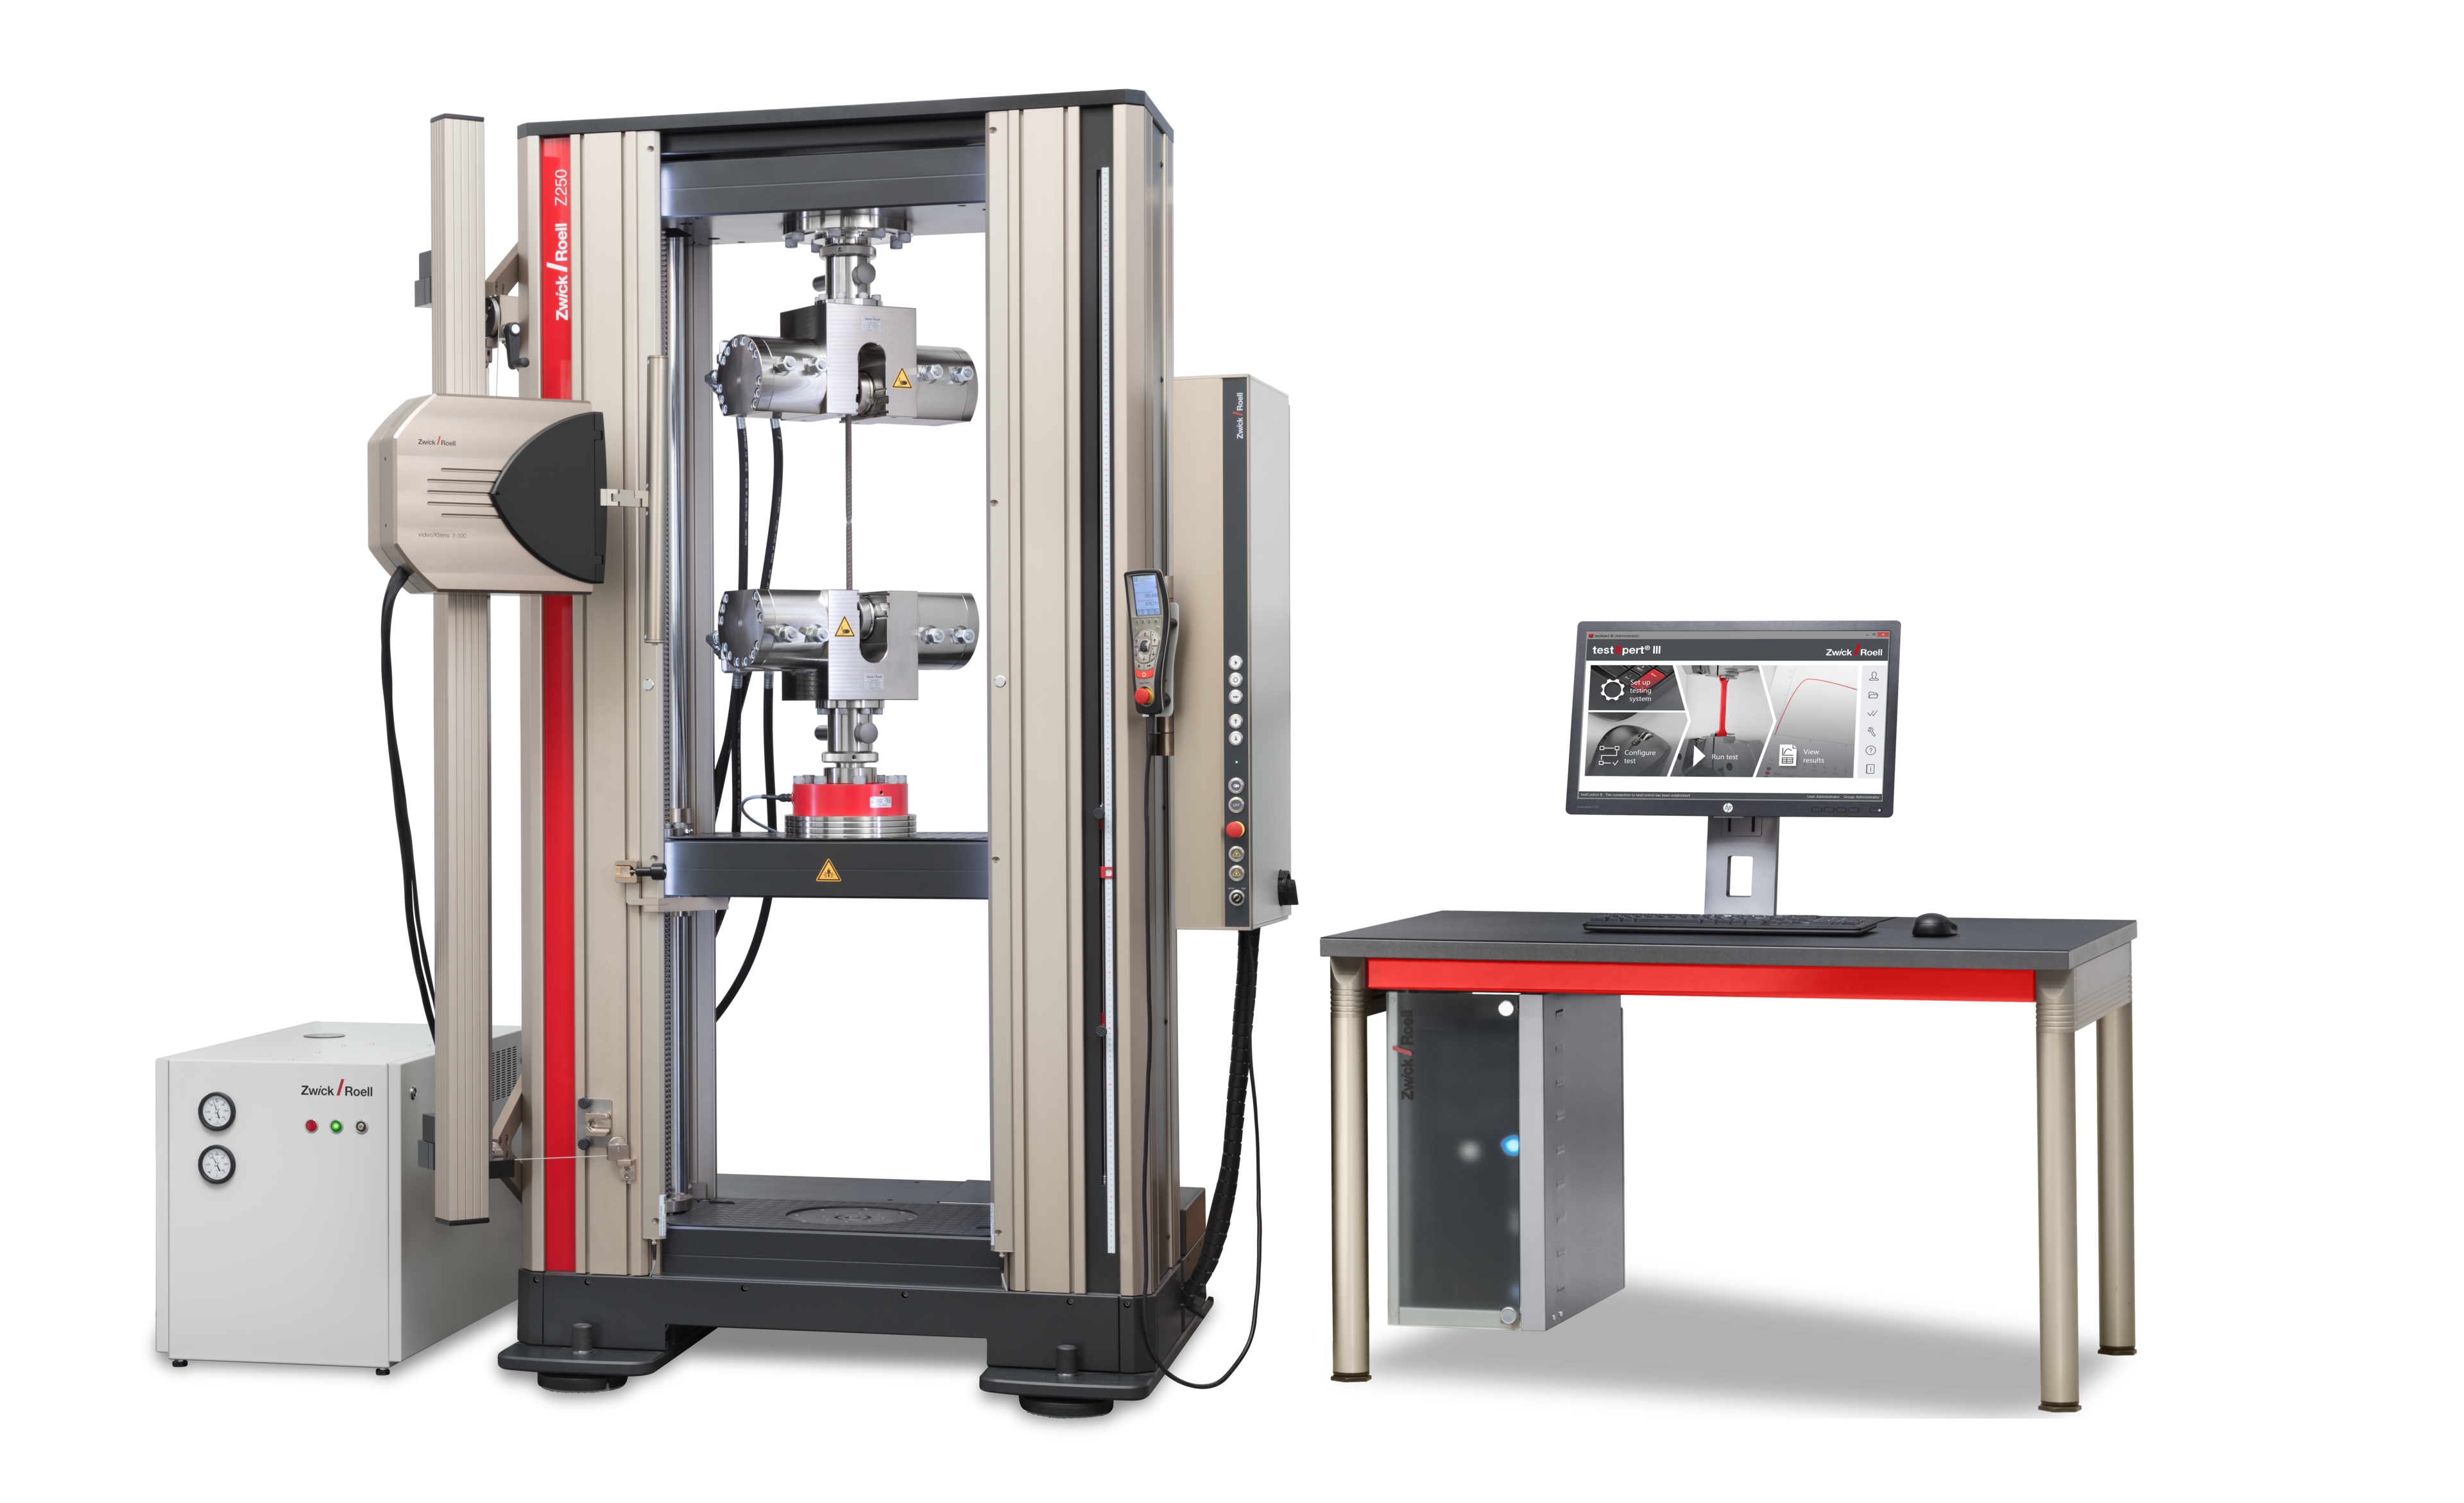
試験機の選定では、最大試験荷重を選ぶだけでは十分ではありません。最適な試験システムは、材料の種類、想定される荷重範囲、試験片形状、求められる自動化レベル、そして伸び計の構成によって決まります。
ツビックローエルのモジュラー式万能試験機は、単一のプラットフォームで幅広いプラスチック材料の試験に対応します。
しかし、重要なのは最大試験荷重だけではなく、低荷重域での測定精度です。ASTM D638 では、各測定値に対して ±1% の測定精度が求められます。ツビックローエルの試験機は、測定範囲の 1/1000 の荷重から、ASTM D638 が要求する測定精度を達成できます。これにより、ロードセルを頻繁に交換することなく、同じ試験構成で多くの材料の弾性率や引張応力を高精度に測定できます。
試験片グリップの選定
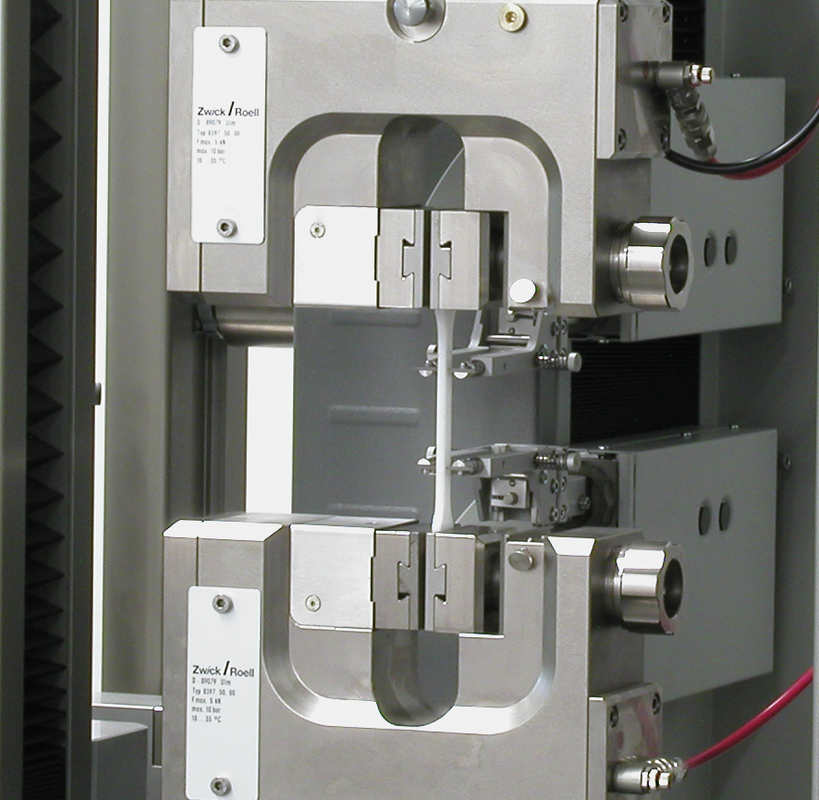
材料の種類や試験量に応じて、適切なグリップ方式は異なります。代表的な例として、空圧グリップ、ねじ式グリップ、くさびグリップがあります。重要なのは、試験片を損傷させることなく、常に確実なクランプを実現することです:
- 空圧グリップ:空圧グリップはボタン操作で開閉でき、クランプ力を精密に調整することができます。空圧グリップは非常に広範な用途に対応し、軟質ポリマーから硬質ポリマーまで幅広い材料に適しています。空圧グリップはクロスヘッド速度を試験片へ直接伝達でき、高い再現性が求められる場合や、1日に多数の試験を行う場合、さらには試験片の自動供給が必要な場合に特に有効です。
- ネジ式グリップ:ねじ式グリップは、ねじ込み動作によって手動で閉じます。ねじ式グリップは、 半硬質から硬質プラスチックに適しており、手動操作が許容される場合には、高い再現性が求められる試験にも有効です。
- くさびグリップ:くさびグリップはレバー操作によって 手動で閉じられ、頻繁な試験に適しています。くさび効果によって引張試験中に保持力が増加するため、試験片のひずみ速度が変化することがあります。試験結果の比較や再現性要件の評価にあたっては、この影響を考慮する必要があります。他の試験室の測定値との再現性要求が低い、社内品質保証向けの業務に特に適しています。
- ボディーオーバーウエッジグリップ:ボディ・オーバー・ウェッジグリップは、手動式と空圧式の両タイプがあり、高剛性から高強度のプラスチックに対する引張試験に適しています。 試験片の確実な位置決めと、安定した力の伝達 が重要となる用途で特に有効です。手動式は、手頃な価格で堅牢かつシンプルな構造のため、日常的なルーチン試験に適したソリューションです。空圧式は、頻繁な試験や試験片の処理量が多い場合に利点があり、オペレーターの影響を低減し、より均一な保持力を実現します。


ASTM D638 において試験速度が重要となる理由
プラスチックの機械的応答は、ひずみ速度に大きく依存します。試験速度が上がると、剛性(弾性率)が高くなり、強度も高くなる傾向があり、伸びは低下することがあります。ASTM D638 では、材料の挙動や予想される伸びに応じて、異なる試験速度が規定されています。信頼性のある比較を行うためには、試験速度および速度変更を一貫して実施し、適切に記録する必要があります。
testXpert では、試験速度と速度変更が試験プログラムに保存され、自動的に制御され、記録されます。これによりオペレーターによるエラーが減少し、同一のパラメータで標準に準拠した試験を確実に実施できます。


伸び計の選択
不適切な伸び計の選定は、弾性率、降伏伸び、破断ひずみの測定値を大きくゆがめる恐れがあります。軟質ポリマー、極薄試験片、大きな伸びを示す材料、あるいは接触力に敏感な試験片では、そのリスクがさらに高まります。そのため、ASTM D638 の試験構成において、伸び計は最も重要なコンポーネントとなることが多いのです。
- クリップオン伸び計の利点には、コスト効率の高さ、高い精度、 多くの硬質プラスチックへの適用性が含まれます。制限事項としては、手動での取り付けが必要であり、軟質材料に影響を及ぼす可能性があります。
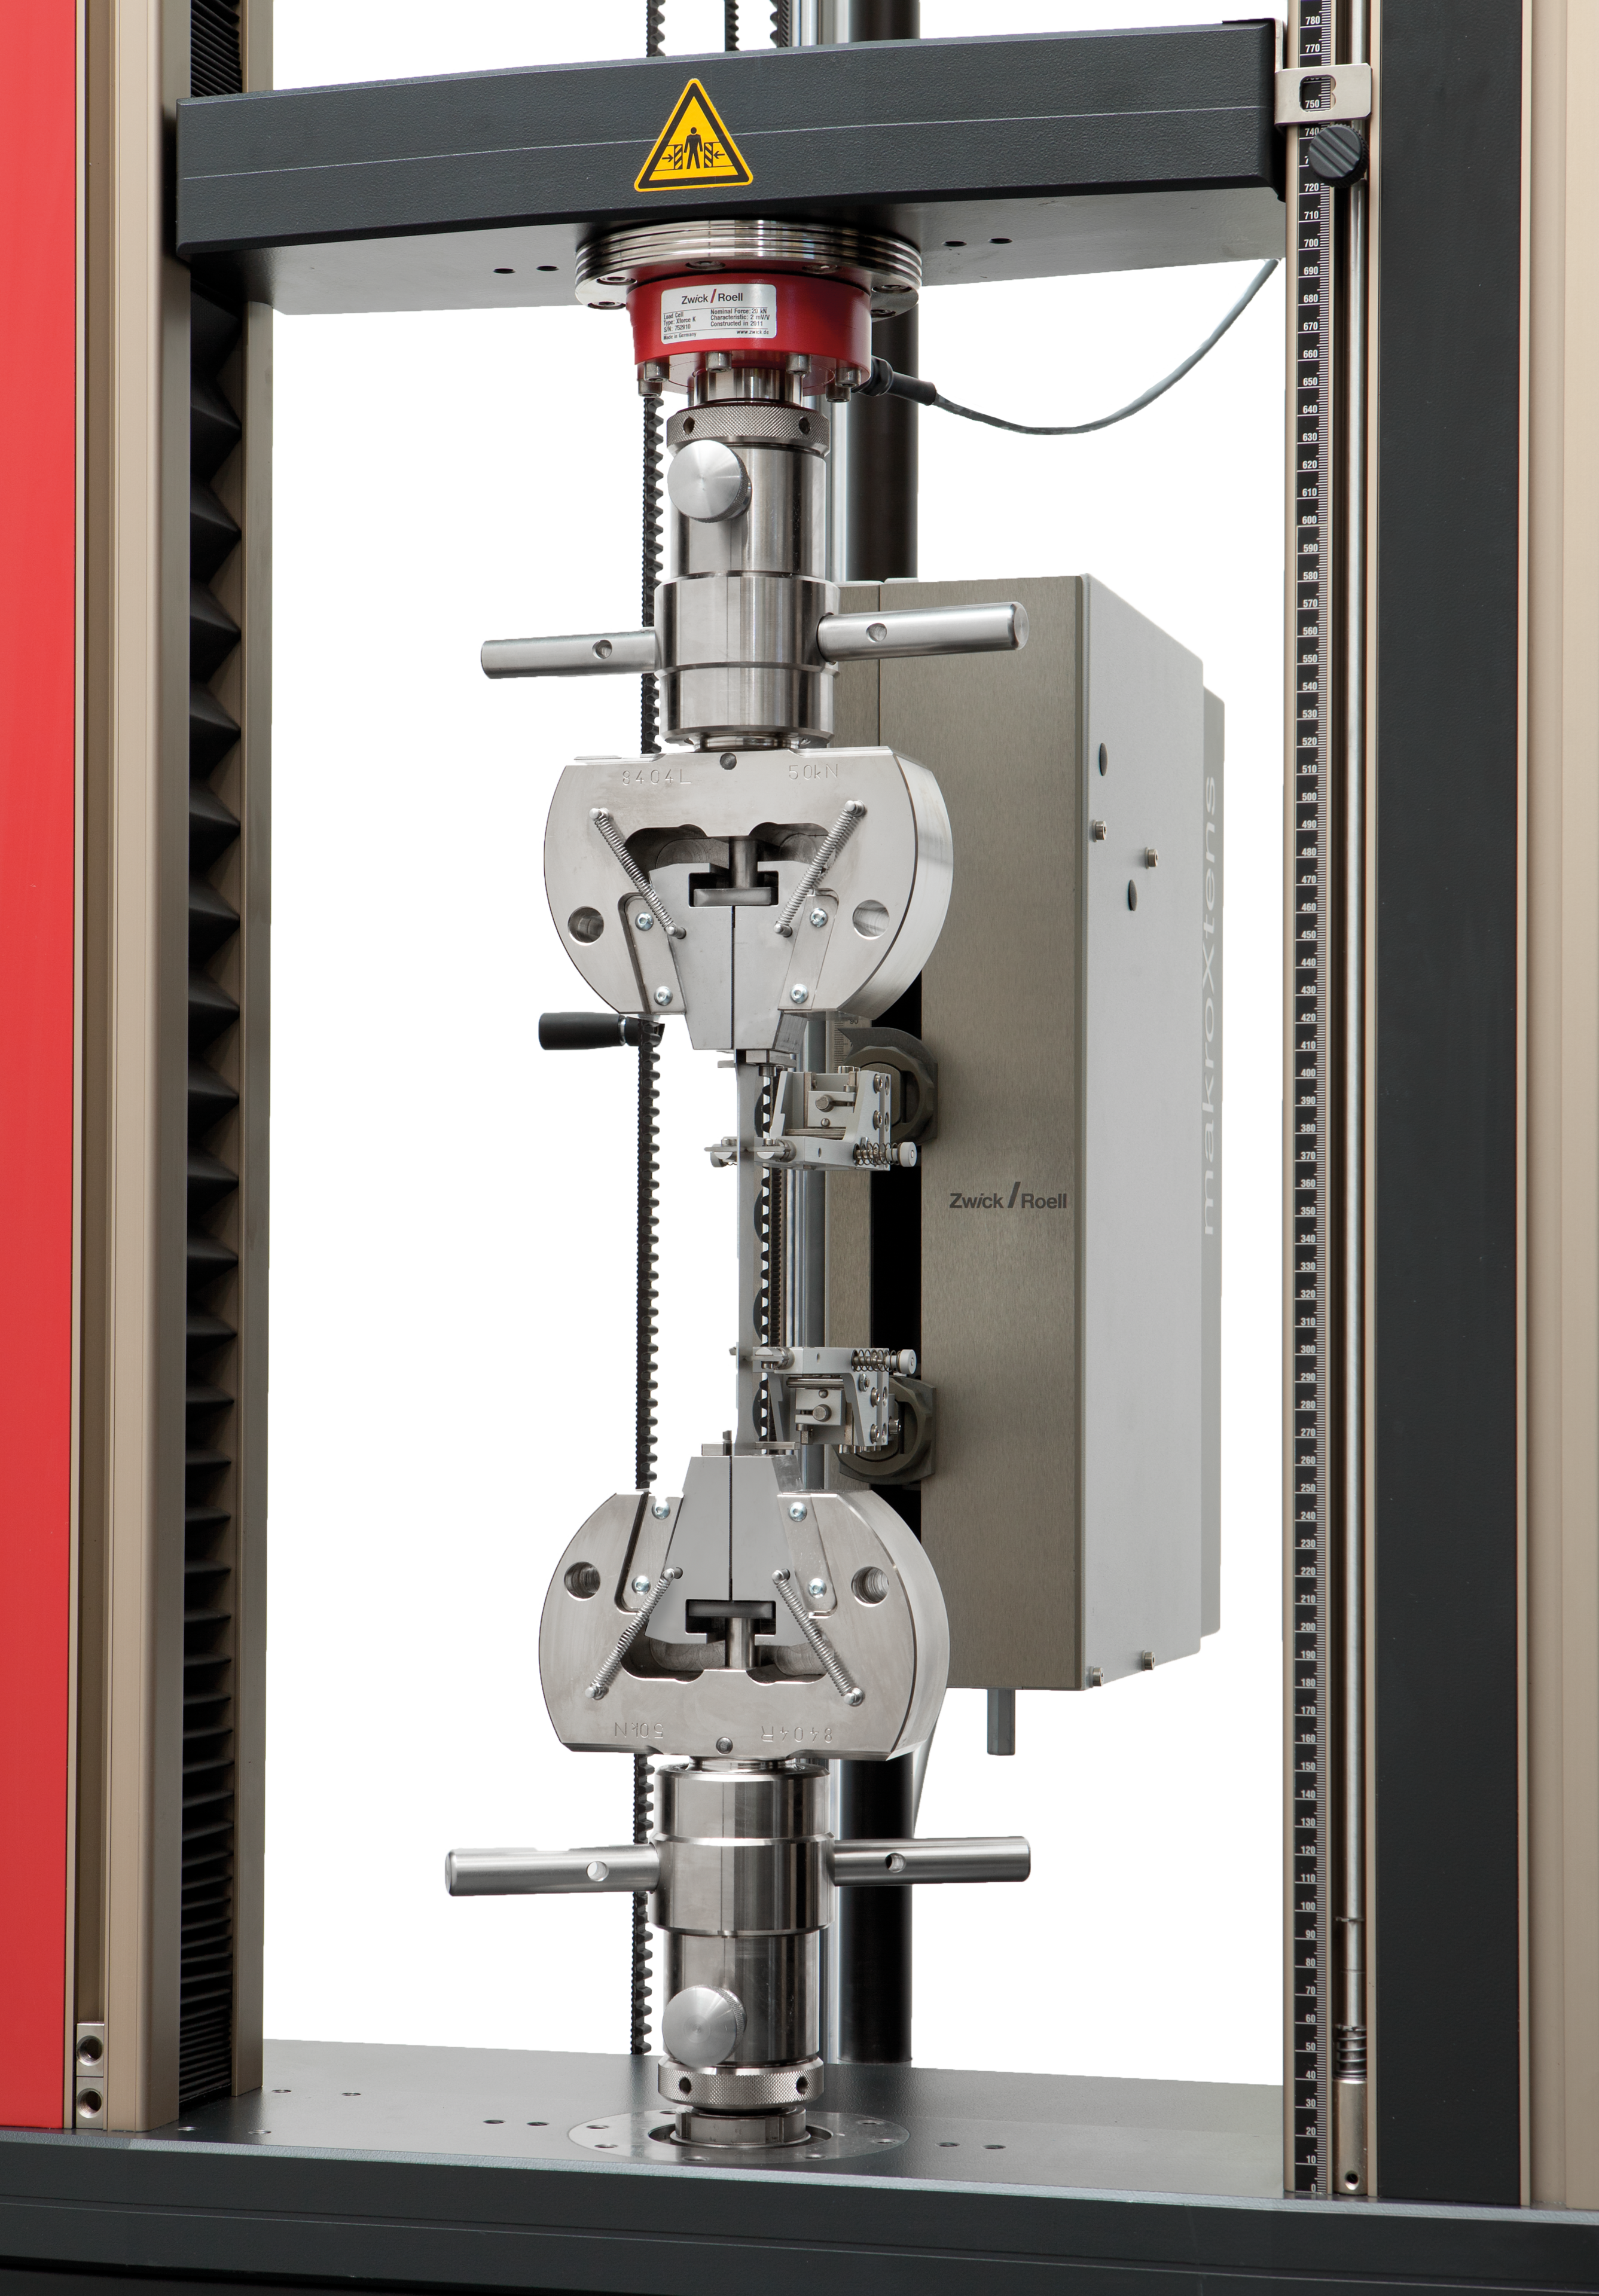
- センサアーム伸び計: makroXtens のようなセンサーアーム式伸び計は、完全自動運転が可能で、試験片が破断するまで取り付けたままにできるという利点を備えています。横ひずみ測定を統合し、温度チャンバーを 使用するオプションが用意されています。 脆いプラスチックや、非常に大きな伸びを示すエラストマーなど、特性の大きく異なる材料を試験する場合には、multiXtens を代替として使用できます。
- 光学式伸び計 videoXtensは、ASTM D638 に関連する多くの用途で優先的に選ばれるソリューションです。利点として、非接触測定による試験片への影響の排除、試験片へのマーキング不要、弾性率の高精度な算出、高ひずみ領域への適用性が挙げられます。これらは、2D DICオプションも含めた自動化にとって理想的な条件です。


ASTM D638 試験の自動化オプション
ASTM D638 に基づく引張試験では、1日に試験片が10本以上になる場合、自動化ソリューションの導入が有効となる場合があります。ALEX 試験システムは、シンプルなピック&プレース作業を自動で行い、試験室の運用を低コストでサポートします。
大量の試験を必要とする試験室には、ロボット試験システム roboTest L をおすすめします。
プラスチック試験の大量処理に適したこの主力モデルは、最大 450 本の試験片を収納できます。本システムは、ASTM D638 に基づく試験片断面測定および引張試験を自動で実施します。試験終了後、別のグリッパーによって試験片グリップから破断後の試験片を除去します。
当社の自動化試験システムは、他の試験片形状や他の試験方法にも問題なく対応できます。roboTest Nおよび roboTest R は、より高度な自動化試験システムで、2台目・3台目の材料試験機に加え、センタリングステーションや −80°C 〜 +360°C の温度チャンバーなどの追加装置を接続できます。これにより試験片の処理能力が向上し、複数の試験を同時に実施することが可能となり、迅速で信頼性の高い結果が得られます。
roboTest N To roboTest L To roboTest R なぜ自動化するのか?


ASTM D638とtestXpert試験ソフトウェア – 効率的で信頼性の高い試験
testXpert 試験ソフトウェアは、ASTM D638 試験を標準化し、トレーサブルで、かつオペレーターの影響を最小限に抑えて実施できるよう試験室をサポートします:
- 保存された規格試験プログラム:ASTM D638 規格で定義されている特性値や各種パラメータは、標準試験プログラム内に保存されています。これにより、規格に基づく試験の実装が容易になり、手動でパラメータを設定する手間を大幅に削減できます。
- ステップバイステップガイド:試験シーケンスは、ユーザーが迷わず進められるよう順を追って案内します。これにより、短時間での習熟が進み、個々の試験ステップを失念してしまうリスクも低減されます。
- ユーザ管理:ユーザー管理機能により、あなたの役割や権限に関連する作業だけが画面に表示されます。これにより、ユーザーインターフェースの標準化が進み、アクセス権の管理も明確になります。
- 周辺機器の接続:試験片寸法は、測定機器から testXpert へ直接転送できます。これにより、時間を節約し、誤った入力を防止します。
- 試験パラメータの記録:試験速度、測定データ、結果、そして試験条件が明確に記録されます。
- 試験方法間の比較可能性:引張、曲げ、衝撃、押出し試験などのデータは、対応するアプリケーションを使用している場合、試験室内で一元管理し、評価することができます。
- トレンド分析と品質モニタリング:評価とトレンド分析は、品質保証とシリーズ試験におけるばらつきを早期に特定するのに役立ちます。
testXpert 試験ソフトウェアについて詳しくはこちらをご覧ください
ASTM D638の典型的なアプリケーション
ASTM D638は、プラスチックの引張特性を確実に測定、比較、または記録する必要があるあらゆる場面で使用されます:
- 材料開発とコンパウンドの比較:異なるポリマー、充填剤、添加剤、または配合物を、引張弾性率、降伏応力、引張強度、および破断ひずみに基づいて比較することができます。
- 量産における品質保証:ASTM D638試験は、一貫した機械的特性をモニターし、バッチ間、原材料間、または加工条件間のばらつきを早期に検出するのに役立ちます。
- 受入れ検査:納入された顆粒、仕掛かり製品、または成形用コンパウンドの機械的特性を検査することができます。
- 切り出し試験片による部品試験:部品内部の実材料特性を確認するため、完成品または射出成形品から試験片を直接切り出して採取できます。
- 少量の材料の試験:試作品、追加製造部品、損傷解析など、使える材料が少量しかない場合は、タイプVのような小型の試験片が適しています。
- 経年劣化および風化試験:ASTM D638は、経年劣化、熱や媒体への曝露、風化後の機械的特性の変化を評価するのに適しています。
- 材料承認および仕様検証:決定された特性値は、材料承認、供給契約、および技術仕様の基礎となります。
- グローバルでの相互検証:グローバルなサプライチェーンを持つ企業は、顧客の様々な仕様を満たすために、ASTM D638およびISO 527に準拠した試験能力を必要とすることが多い。

ASTM D638に関するよくある質問
ASTM D638は、強化プラスチックおよび非強化プラスチックの引張特性を測定するために使用します。この規格は、熱可塑性樹脂および熱硬化性成形材料から作られた射出成形、圧縮成形、押出成形、および機械加工された試験片によ適用します。
代表的な材料は、以下の通り:
- ポリプロピレン(PP)
- ポリエチレン(PE)
- ポリカーボネート(PC)
- ABS
- ポリアミド (PA / ナイロン)
- PBT
- PET
- PVC
- PEEK
- PPS
- 短繊維強化プラスチック
- 熱硬化性成形コンパウンド
ASTM D638は、一般的に厚さが約1mmから14mmまでの試験片を持つ材料に適用されます。1mm未満の薄膜やシートは通常ASTM D882に従って試験を行い、連続繊維強化複合材料は通常ASTM D3039に従って試験します。
ASTM D638に準拠した試験に使用される試験片はタイプによって分類されます:
- ASTM D638 Type I - 推奨される試験片はダンベルタイプIで、厚さ3.2 mm(1/8インチ)、ゲージ長50 mm(2インチ)で、一般的なコンポーネント材料の厚さと比較的類似しており、同時に 良好なレベルのひずみ測定精度に最適です。
- ASTM D638 Type II - タイプIの試験片を使用することにより、試験片の平行部に破断が発生しない場合、ASTM D638は、平行部幅が大幅に狭くされたタイプIIの試験片の使用を推奨しています。
- ASTM D638 Type III - 材料の厚さが7 mmを超える試験片が機械加工によって得られる場合は、試験片タイプ III が使用されます。ここでは、狭い平行セクションの幅、ショルダー幅、および全長が増加するため、試験片の厚さは幅よりも小さくなります。板厚14mm以上は機械加工にて板厚調整を行います。
- ASTM D638 Type IV - 試験片タイプIVは、非常に柔らかいポリマー(ゴムなど)の試験に理想的であり、柔らかいポリマーとより硬いポリマーを比較する時に使用されます。
- ASTM D638 Type V - 使用できる材料の量が少ない場合、またはコンポーネントから切出しても大きな試験片が使用できない場合は、タイプVの試験片が使用され、これは、タイプIに比べてすべての寸法が小さくなっています。
ASTM D638によると、タイプV試験片は、利用可能な材料の量が限られている場合、または評価対象の部品から大きな試験片を採取できない場合に使用することを目的としています。
- 代表的なアプリケーションとしては以下のようなものがあります:
- 材料開発プロジェクト
- 試作コンポーネント
- 追加生産からの試験片
- 小型成形部品
- 損傷解析
- 完成部品から加工した試験片
タイプ試験片は、標準的なタイプI試験片に比べて断面積が著しく小さく、ゲージ長も短いため、正確で再現性のある結果を得るためには、試験片の位置合わせ、固定、およびひずみ測定に特に注意を払う必要があります。
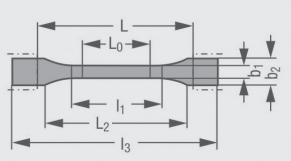
L0標線間距離
L チャック間距離
l1 平行部の長さl /内径
l2掴み部間距離
l3 全長 / 外径
b2 肩部の幅
b1標線エリアの試験片幅
h 厚さ
| 規格 | 試験片のタイプ | 注記 | l3 mm | l1 mm | b2 mm | b1 mm | h mm | L0 mm | L mm |
|---|---|---|---|---|---|---|---|---|---|
| ASTM D638 | タイプI | 硬質プラスチックの好ましい試験片 | ≥ 165 | 57±0.5 | 19+6.4 | 13±0.5 | 3.2±0.4 | 50±0.25 | 115±5 |
| ASTM D638 | タイプ II | 狭い断面でタイプIが 破損しない場合に好ましい | ≥ 183 | 57±0.5 | 19+6.4 | 6±0.5 | 3.2±0.4 | 50±0.25 | 135±5 |
| ASTM D638 | タイプ III | 試験片の厚さが7mmを超える場合 (硬質プラスチックおよび軟質プラスチック) | ≥ 246 | 57±0.5 | 29+6.4 | 19±0.5 | 7 ...14 | 50±0.25 | 115±5 |
| ASTM D638 | タイプ IV | 硬質プラスチックと 軟質プラスチックの比較 | ≥ 115 | 33±0.5 | 19+6.4 | 6±0.05 | 3.2±0.4 | 25±0.13 | 65±5 |
| ASTM D638 | タイプV | 部品からの小さなサンプル | ≥ 63.5 | 9.53 | 9.53+3.1 | 3.18±0.5 | 3.2±0.4 | 7.62 | 25.4±5 |
一貫性があり比較可能なASTM D638試験結果を得るためには適切な試験片のコンディショニングが不可欠です。多くのポリマーは、水分含有量と温度に敏感です。コンディショニングの違いにより、以下の特性値に大きく影響を与える可能性があります:
- 引張弾性率
- 降伏応力
- 引張強さ
- 破断時のひずみ
これは、ポリアミド(PA)、PET、PBT、および多くのバイオベースポリマーなどの吸湿性材料にとって特に重要です。
ASTM D638は標準的な試験室の条件を規定しており、材料仕様で要求されている場合は、試験前に試験片を調整することを推奨しています。試験室間で意味のある比較を行うためには、常に同一のコンディショニング手順を用いる必要があります。
ASTM D638に準拠した多くの日常的な用途においては伸び計は十分な精度を有し、広く使用されているソリューションであるべきです。
クリップオン伸び計は、特に以下のような用途に適しています:
- 品質管理用
- 硬質サーモプラスチック
- 適度な伸びを持つ材料
- 引張強度と弾性率の標準的な測定
しかし、クリップオン伸び計は手動での取り付けが必要であり、非常に柔らかい、薄い、または伸びやすい試験片の挙動に影響を与える場合があります。最大限の再現性、高いスループット、あるいは要求の厳しい材料の試験を必要とする試験室にとって、センサーアームや光学式伸び計を用いたひずみ測定は、しばしば大きなメリットをもたらします。
必要な材料試験機の能力は、主に試験片の断面積と材料の予想される引張強度によって決まります。
ASTM D638に基づくほとんどの用途において、以下が適用されます:
- 1kNから5kNまでのシステムは、強度の低い材料や小型の試験片に適しています。
- 10kNシステムは、プラスチックの日常的な試験によく使用されます。
- 高度に強化された材料や、通常よりも大きな断面積を持つ材料の場合は、より高い耐荷重能力が必要になる場合があります。
最も重要な点は、最大荷重だけでなく、想定される荷重範囲全体にわたって十分な測定分解能と精度を有する試験機とロードセルを選択することです。適切なサイズのロードセルを使用することで、特に弾性率の測定や強度の低い材料の試験において、測定精度が向上します。
ASTM D638とISO 527は、プラスチックの引張試験において最も一般的に使用されている規格です。ASTM D638は引張特性の実践的な測定を記載しているのに対して、ISO 527規格の指針となる原則は、試験室、企業、および国境を越えた試験結果の高いレベルの再現性です。両者とも類似した機械的特性を測定するものの、試験方法は直接互換性があるわけではありません。
最も重要な違いは以下のとおりです:
- 試験片形状とゲージ長:ASTM D638 タイプ Iは、全長 165 mm、厚さ 3.2 mm (1/8 インチ)、ゲージ長 50 mm (2 インチ)のダンベル形状の硬質プラスチック用試験片として推奨されており、一般的な部品材料の厚さと比較的類似していると同時に、高いレベルのひずみ測定精度が確保されています。ISO 527-2に準拠する推奨ダンベル試験片は、全長170mm、厚さ4mm、ゲージ長75または50mmのタイプ1A(射出成形)です。ASTM規格では5種類の試験片が規定されていますが、ISO規格では比較精度を高めるために試験片の種類を2種類に限定しています。
- ひずみ測定の要件
- 試験速度の定義
- 試験結果を決定する方法
ASTM D638は主に北米で使用されていますが、ISO 527は国際的に広く指定されています。
これらの違いは、弾性率、降伏応力、引張強度、伸びなどの測定値に影響を与える可能性があるため、方法論の違いを完全に理解し文書化しない限り、ASTM D638に従って得られた結果をISO 527に従って得られた結果と直接比較すべきではありません。
製品を世界中に出荷する企業では、一般的にASTM D638とISO 527の両方の試験能力を持っています。
CFK などの長繊維強化プラスチックは、ASTM D3039 に準拠した引張試験で測定します。これらの材料は、ラミネートまたはファブリックの方向と構造によって、非常に異なった特性値となります。そのため、多くの場合、特別な試験片と試験方法が必要となります。
ASTM E132 規格がは、室温下でのポアソン比を測定するための試験方法を指定しています。 ただし、強化されていないプラスチックの場合、ポアソン比の値はほぼ一定であるため、通常は計算目的で固定値を使用します。
ASTM D638は、試験片の形状に加えて、試験片の寸法をどの程度の精度で測定しなければならないかについても規定しています。
- プラスチック試験片の幅は、ノギス、マイクロメーター、または断面測定装置を使用して測定します
- プラスチック試験片の厚さは、マイクロメーターまたは断面測定装置で測定します
- 測定力は5~15Nで、測定面は平坦な円形であり、通常は直径が6.35mm(6.5mm)です。他のコンタクト部位の測定も可能
- 測定は、試験片の中央部、かつゲージ長の範囲内で行ないます。射出成形された試験片は、ゲージ長の中心から5mm以内の範囲で測定します。
- 厚さ測定に 0.1 mm の誤差が生じるだけで、結果に 2.5% の誤差が発生する可能性があります!
ASTM D638に従って測定した値には、クロスヘッドの移動量、すなわちクランプ距離の変化量、および直接測定された試験片の伸び量が含まれています。クロスヘッドの移動量の測定について、ASTM D638では、それぞれの測定値に対して ± 10% の精度が要求されます。クロスヘッドの移動量は、特に公称破断ひずみを測定する際に用いられるため、測定する距離が比較的大きくなります。
引張弾性率は伸び計による直接測定で決定されます。ひずみ測定の許容誤差は 0.0002 [mm/mm] に指定されています。これは、0.02% のひずみ誤差、すなわち - ゲージ長 50 mmでの - 許容変位誤差 0.01 mm に相当します。
降伏点および約20%までの小さな伸びの測定については、ASTM D638では、校正規格ASTM E83に従ってCに準拠することが求められています。最大10% の伸びの場合、0.1% の伸びに対応する 0.001 [mm/mm] のひずみ決定で設定された最大許容誤差値を意味します。より高い伸びの測定では、それぞれの測定値の相対誤差が± 1%を超えてはなりません。
20%を超える伸びの測定では、ASTM D638は±20%の相対測定誤差を許容しており、これは比較的シンプルな伸び計でも達成できます。


ASTM D638に関連したダウンロード
- 業種別パンフレット: プラスチック&ゴム PDF 9 MB
- 製品情報:CMU 30 および CMU 80 PDF 718 KB
- プロダクトインフォメーション:zwickiLine Fmax 5kNまで PDF 820 KB
- 製品情報:ProLine、Fmax 5-100 kN PDF 1 MB
- 製品情報:AllroundLine、Fmax 5-100 kN PDF 1 MB
- 製品情報:空圧式グリップ、Fmax 10 kN/20 kN PDF 2 MB
- 製品情報:スクリューグリップ、Fmax 5 kN/10 kN PDF 485 KB
- 製品情報:くさびグリップ、Fmax 10 kN/20 kN PDF 713 KB
- 製品情報:くさびグリップ「ボディーオーバーウエッジ」、Fmax 10 kN PDF 690 KB
- プロダクトインフォメーション:デジクリップ伸び計 PDF 590 KB
- 製品情報:クリップオン伸び計 PDF 525 KB
- 製品情報:makroXtens 伸び計 PDF 637 KB
- 製品情報:videoXtens 2-150 HP PDF 1 MB
