
ISO 527-1 & ISO 527-2 Essai de traction Plastique
L’essai de traction selon ISO 527-1 et ISO 527-2 fait partie des méthodes les plus utilisées pour déterminer les principales caractéristiques mécaniques des plastiques destinés au moulage et à l’extrusion de plus de 1 mm d’épaisseur.
En pratique, des détails tels que la géométrie d’éprouvette, la mesure de section, le serrage, la précontrainte, la vitesse d’essai et l’extensomètre sont néanmoins décisifs pour la comparabilité effective des résultats.
ZwickRoell aide les laboratoires à maîtriser ces facteurs d’influence de manière contrôlée, conforme aux normes et traçable.
Sources d’erreur fréquentes Réalisation de l’essai et moyens d’essai Domaines d’application FAQ Téléchargements Demander conseil Essais inter-laboratoires/essais Round Robin selon ISO 527-2
les points essentiels
- La norme ISO 527-1 décrit les principes généraux de l’essai de traction pour la détermination des propriétés de traction des plastiques et plastiques composites, alors que la norme ISO 527-2 détermine les conditions d’essai pour les plastiques destinés au moulage et à l’extrusion.
- La contrainte de traction, l’allongement, le module de traction, la limite d’élasticité, le point de rupture et, de manière facultative, le coefficient de Poisson, sont notamment calculés. Ces caractéristiques sont notamment utiles à la comparaison de matériaux, à l’assurance qualité et à l’évaluation des effets du vieillissement ou d’une exposition à un environnement chimique.
- Les données suivantes sont particulièrement critiques : mesure des éprouvettes, forme d’éprouvette, alignement, serrage, serrage initial, vitesse d’essai et mesure de l’allongement. Même les plus petits écarts peuvent influer de manière mesurable sur le module, la tension ou l’allongement.
- L’acquisition du module est soumise à des exigences particulièrement élevées : l’allongement est déterminé dans une plage comprise entre 0,05 % et 0,25 %, ce qui nécessite de mesurer de manière fiable les très petites déformations. Dans ce contexte, il est primordial de choisir l’extensomètre adapté.
- Les plastiques présentent un comportement viscoélastique. La vitesse d’essai influe donc sur les caractéristiques mécaniques et doit être respectée et documentée tout au long de l’essai.
- ZwickRoell associe des machines d’essais, mâchoires, extensomètres, mesure de section, logiciel d’essai testXpert et automatisation adaptés, afin de réduire l’influence de l’opérateur et de réaliser des séquences d’essai reproductibles.

ISO 527-1/-2 en pratique : les sources d’erreurs fréquentes et leur influence sur les résultats d’essais
Même si l’essai de traction est formellement réalisé conformément à la norme ISO 527-1/-2, les résultats peuvent varier d’un laboratoire à l’autre, d’un site à l’autre ou d’un opérateur à l’autre. Ce qui est donc déterminant, ce n’est pas seulement la conformité à la norme, mais la mise en œuvre contrôlée de chaque étape de l’essai.
- Forme d’éprouvette et préparation des éprouvettes : le choix du type d’éprouvette ainsi que les différences entre les éprouvettes moulées par injection et celles usinées mécaniquement peuvent influer sur les résultats d’essai. En outre, les effets d’orientation, les contraintes internes ou les influences de traitement influent directement sur la résistance, le module et l’allongement.
- Mesure de la section transversale : toutes les caractéristiques liées à la contrainte sont calculées à partir de la section transversale initiale. Même de faibles écarts dans la mesure d’épaisseur ou de largeur ont un impact direct sur la résistance à la traction, le module, la contrainte d’élasticité et le diagramme de contrainte-allongement. Des dépressions en surface et bourrelets de démoulage présents sur les éprouvettes moulées par injection peuvent provoquer des erreurs de mesure supplémentaires.
- Alignement et serrage de l’éprouvette : une légère inclinaison lors du serrage ou une introduction de force irrégulière génèrent des contraintes de flexion supplémentaires et influencent particulièrement la mesure du module. Même de légers défauts d’alignement peuvent entraîner d’importantes différences dans les résultats d’un laboratoire à l’autre.
- Précontrainte au serrage : lors du processus de serrage, des forces peuvent agir involontairement sur les éprouvettes. Ces précontraintes décalent le point de départ de l’essai et peuvent influer, en particulier pour les matériaux rigides, sur les valeurs de module calculées.
- Vitesse d’essai et taux d’allongement : en raison de leur comportement viscoélastique, les plastiques réagissent fortement aux variations de vitesse d’allongement. Les variations de la vitesse d’essai ou du taux d’allongement effectivement atteint peuvent provoquer des valeurs de module, des contraintes d’élasticité et des allongements à la rupture divergents.
- Choix des mâchoires : le taux d’allongement effectif n’est pas uniquement déterminé par la vitesse de la traverse. Les mouvements des mors à coins ou des systèmes de serrage inadaptés peuvent modifier le transfert de charge et entraver la comparabilité des résultats.
- Choix de l’extensomètre : la détermination du module selon ISO 527-1/-2 est réalisée sur une très petite plage d’allongement comprise entre 0,05 % et 0,25 %. Une mesure de l’allongement inadaptée ou un extensomètre présentant une précision insuffisante peuvent ainsi être à l’origine de graves erreurs sur le module de traction.
- Conditionnement et conditions ambiantes : la température et l’humidité ont une influence directe sur de nombreux plastiques. Des différences lors du conditionnement, du stockage ou liées aux conditions d’essai peuvent induire des modifications perceptibles en termes de rigidité, de résistance et d’allongement.
- Influence de l’opérateur sur le déroulement de l’essai : les étapes réalisées manuellement lors des opérations de mesure des éprouvettes, de serrage, de positionnement de l’extensomètre et de saisie des données augmentent la dispersion des résultats. Les procédures standardisées et les processus automatisés améliorent la fiabilité des résultats d’essai.
Pour obtenir des résultats reproductibles, les éprouvettes, les équipements de mesure, la machine d’essai, les mâchoires, les extensomètres, les logiciels et les conditions d’essai doivent être coordonnés. C’est précisément là qu’interviennent les solutions d’essai de ZwickRoell.

Réalisation de l’essai de traction selon ISO 527-1/-2 avec ZwickRoell
Étapes d’essai critiques et solutions ZwickRoell :
Mesure des éprouvettes Bâti de charge et capteur de force Mâchoires Précontrainte et démarrage de l’essai Vitesse d’essai Extensomètre Conditions ambiantes et de conditionnement Options d’automatisation Logiciel d’essai
Voici comment se déroule l’essai selon ISO 527-1/-2
Lors d’un essai de traction selon la norme ISO 527-1/-2, une éprouvette en plastique normalisée est soumise à une contrainte uniaxiale jusqu’à la limite d’élasticité, un allongement défini ou la rupture.
- Avant l’essai, le type, la largeur et l’épaisseur de l’éprouvette sont déterminés, car toutes les caractéristiques liées à la contrainte sont basées sur la section éprouvette initiale.
- L’éprouvette est ensuite serrée dans des mâchoires adaptées, centrée et soumise à la précontrainte définie par la norme.
- L’essai démarre par la détermination du module de traction à une vitesse d’essai définie et une mesure de l’allongement très précise.
- Une fois la mesure de module terminée, la vitesse d’essai est augmentée selon le comportement du matériau et l’éprouvette est soumise à une contrainte jusqu’à la limite d’élasticité ou jusqu’à la rupture.
- Lors de l’essai, la machine d’essai des matériaux et l’extensomètre mesurent la force, l’allongement et la course de la traverse en continu.
- À partir des données de mesure, des valeurs caractéristiques telles que la contrainte de traction, le module de traction, la contrainte d’élasticité, l’allongement à la traction, la résistance à la traction, l’allongement à la rupture et, de manière facultative, le coefficient de Poisson sont calculées.
- En fonction du matériau et de l’objectif d’essai, le conditionnement, les essais à température ou les études de vieillissement peuvent être pris en compte.
- testXpert permet de contrôler et de documenter de manière standardisée les paramètres d’essai, les changements de vitesse, les données de mesure et l’évaluation.

Mesure des éprouvettes : l’erreur intervient souvent avant même de démarrer l’essai
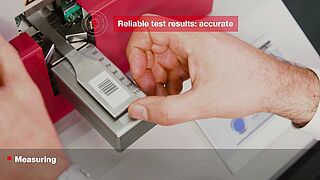
Une détermination précise des dimensions constitue la base d’essais de traction fiables selon ISO 527-1/-2. Toutes les caractéristiques liées à la contrainte sont basées sur la section de l’éprouvette initiale. Même de faibles écarts dans la mesure d’épaisseur ou de largeur ont un impact direct sur le module de traction, la contrainte de traction et la contrainte d’élasticité. À titre d’exemple, sur une éprouvette de 4 mm d’épaisseur, une erreur de mesure de 0,1 mm crée un écart d’environ 2,5 % sur toutes les caractéristiques liées à la contrainte. Des dépressions en surface ou des bourrelets de démoulage présents sur les éprouvettes moulées par injection en particulier peuvent provoquer des incertitudes de mesure supplémentaires.
Les systèmes de mesure automatisés, tels que le mesureur de section CMU 30 de ZwickRoell, réduisent les risques d’erreurs liés à l’intervention de l’opérateur grâce à la transmission directe des données vers testXpert, accélèrent les processus, améliorent la traçabilité et garantissent des valeurs de saisie cohérentes sur l’ensemble du déroulement de l’essai.


Choix des bâtis de charge et des capteurs de force
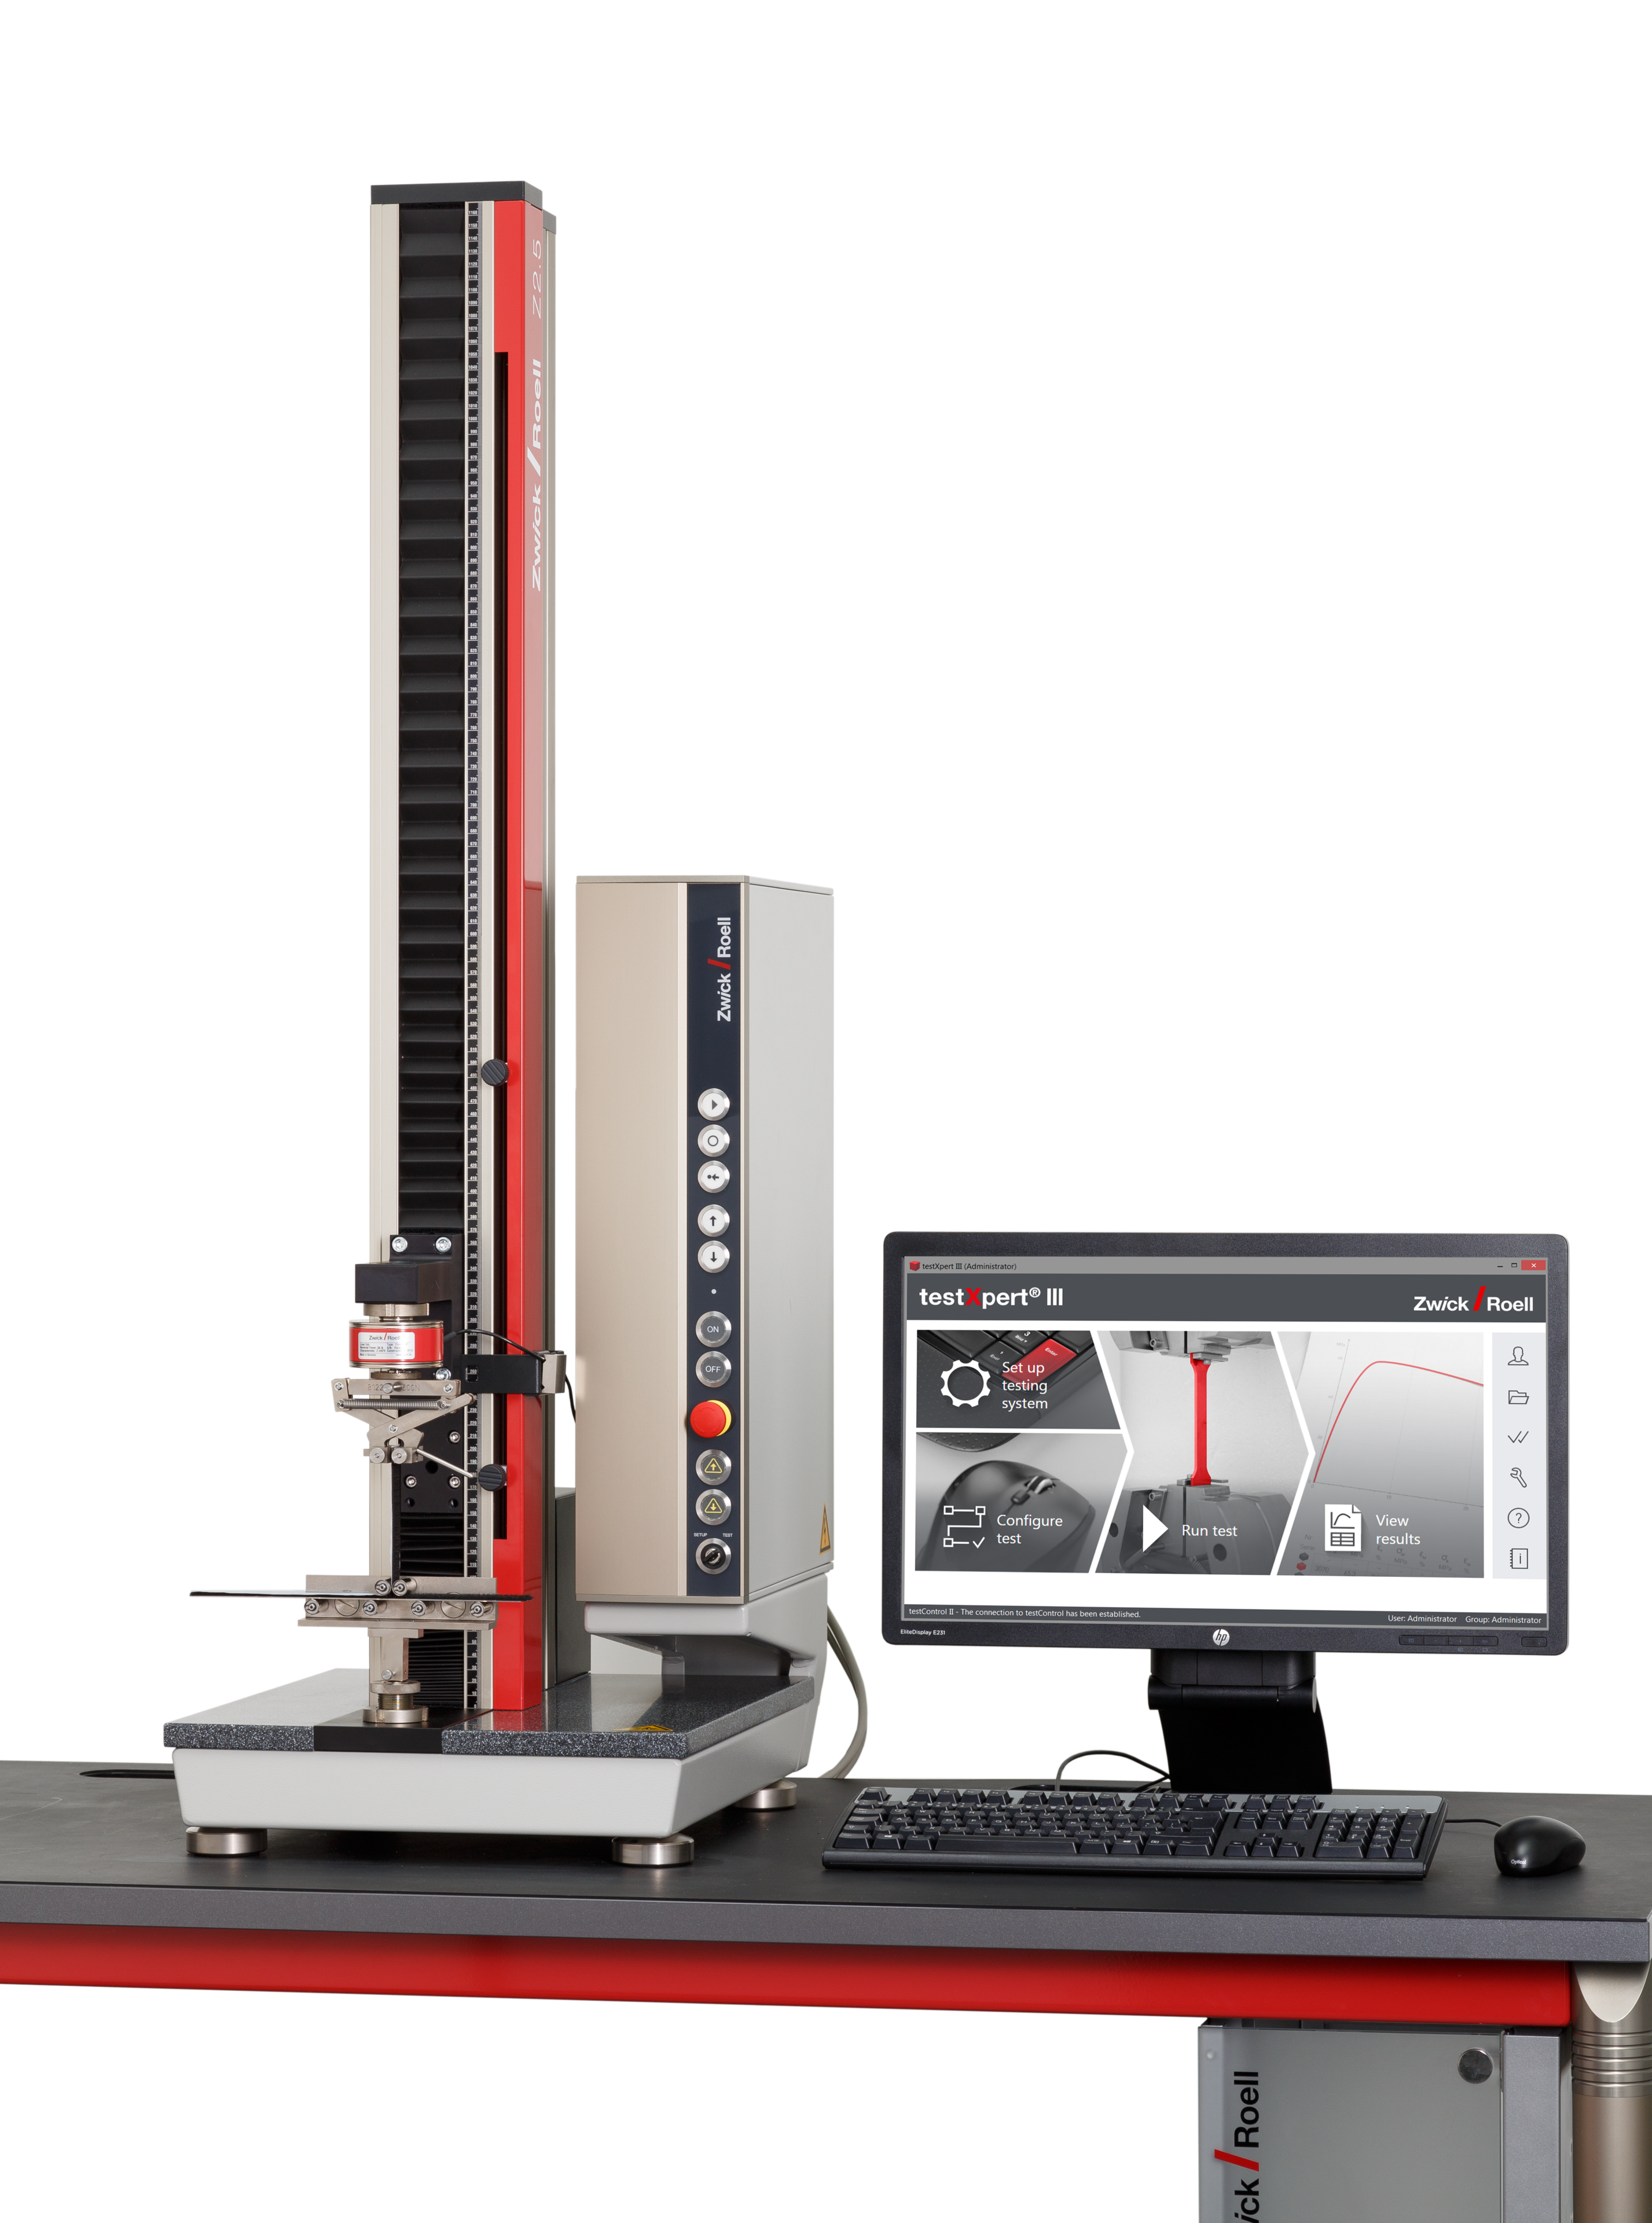
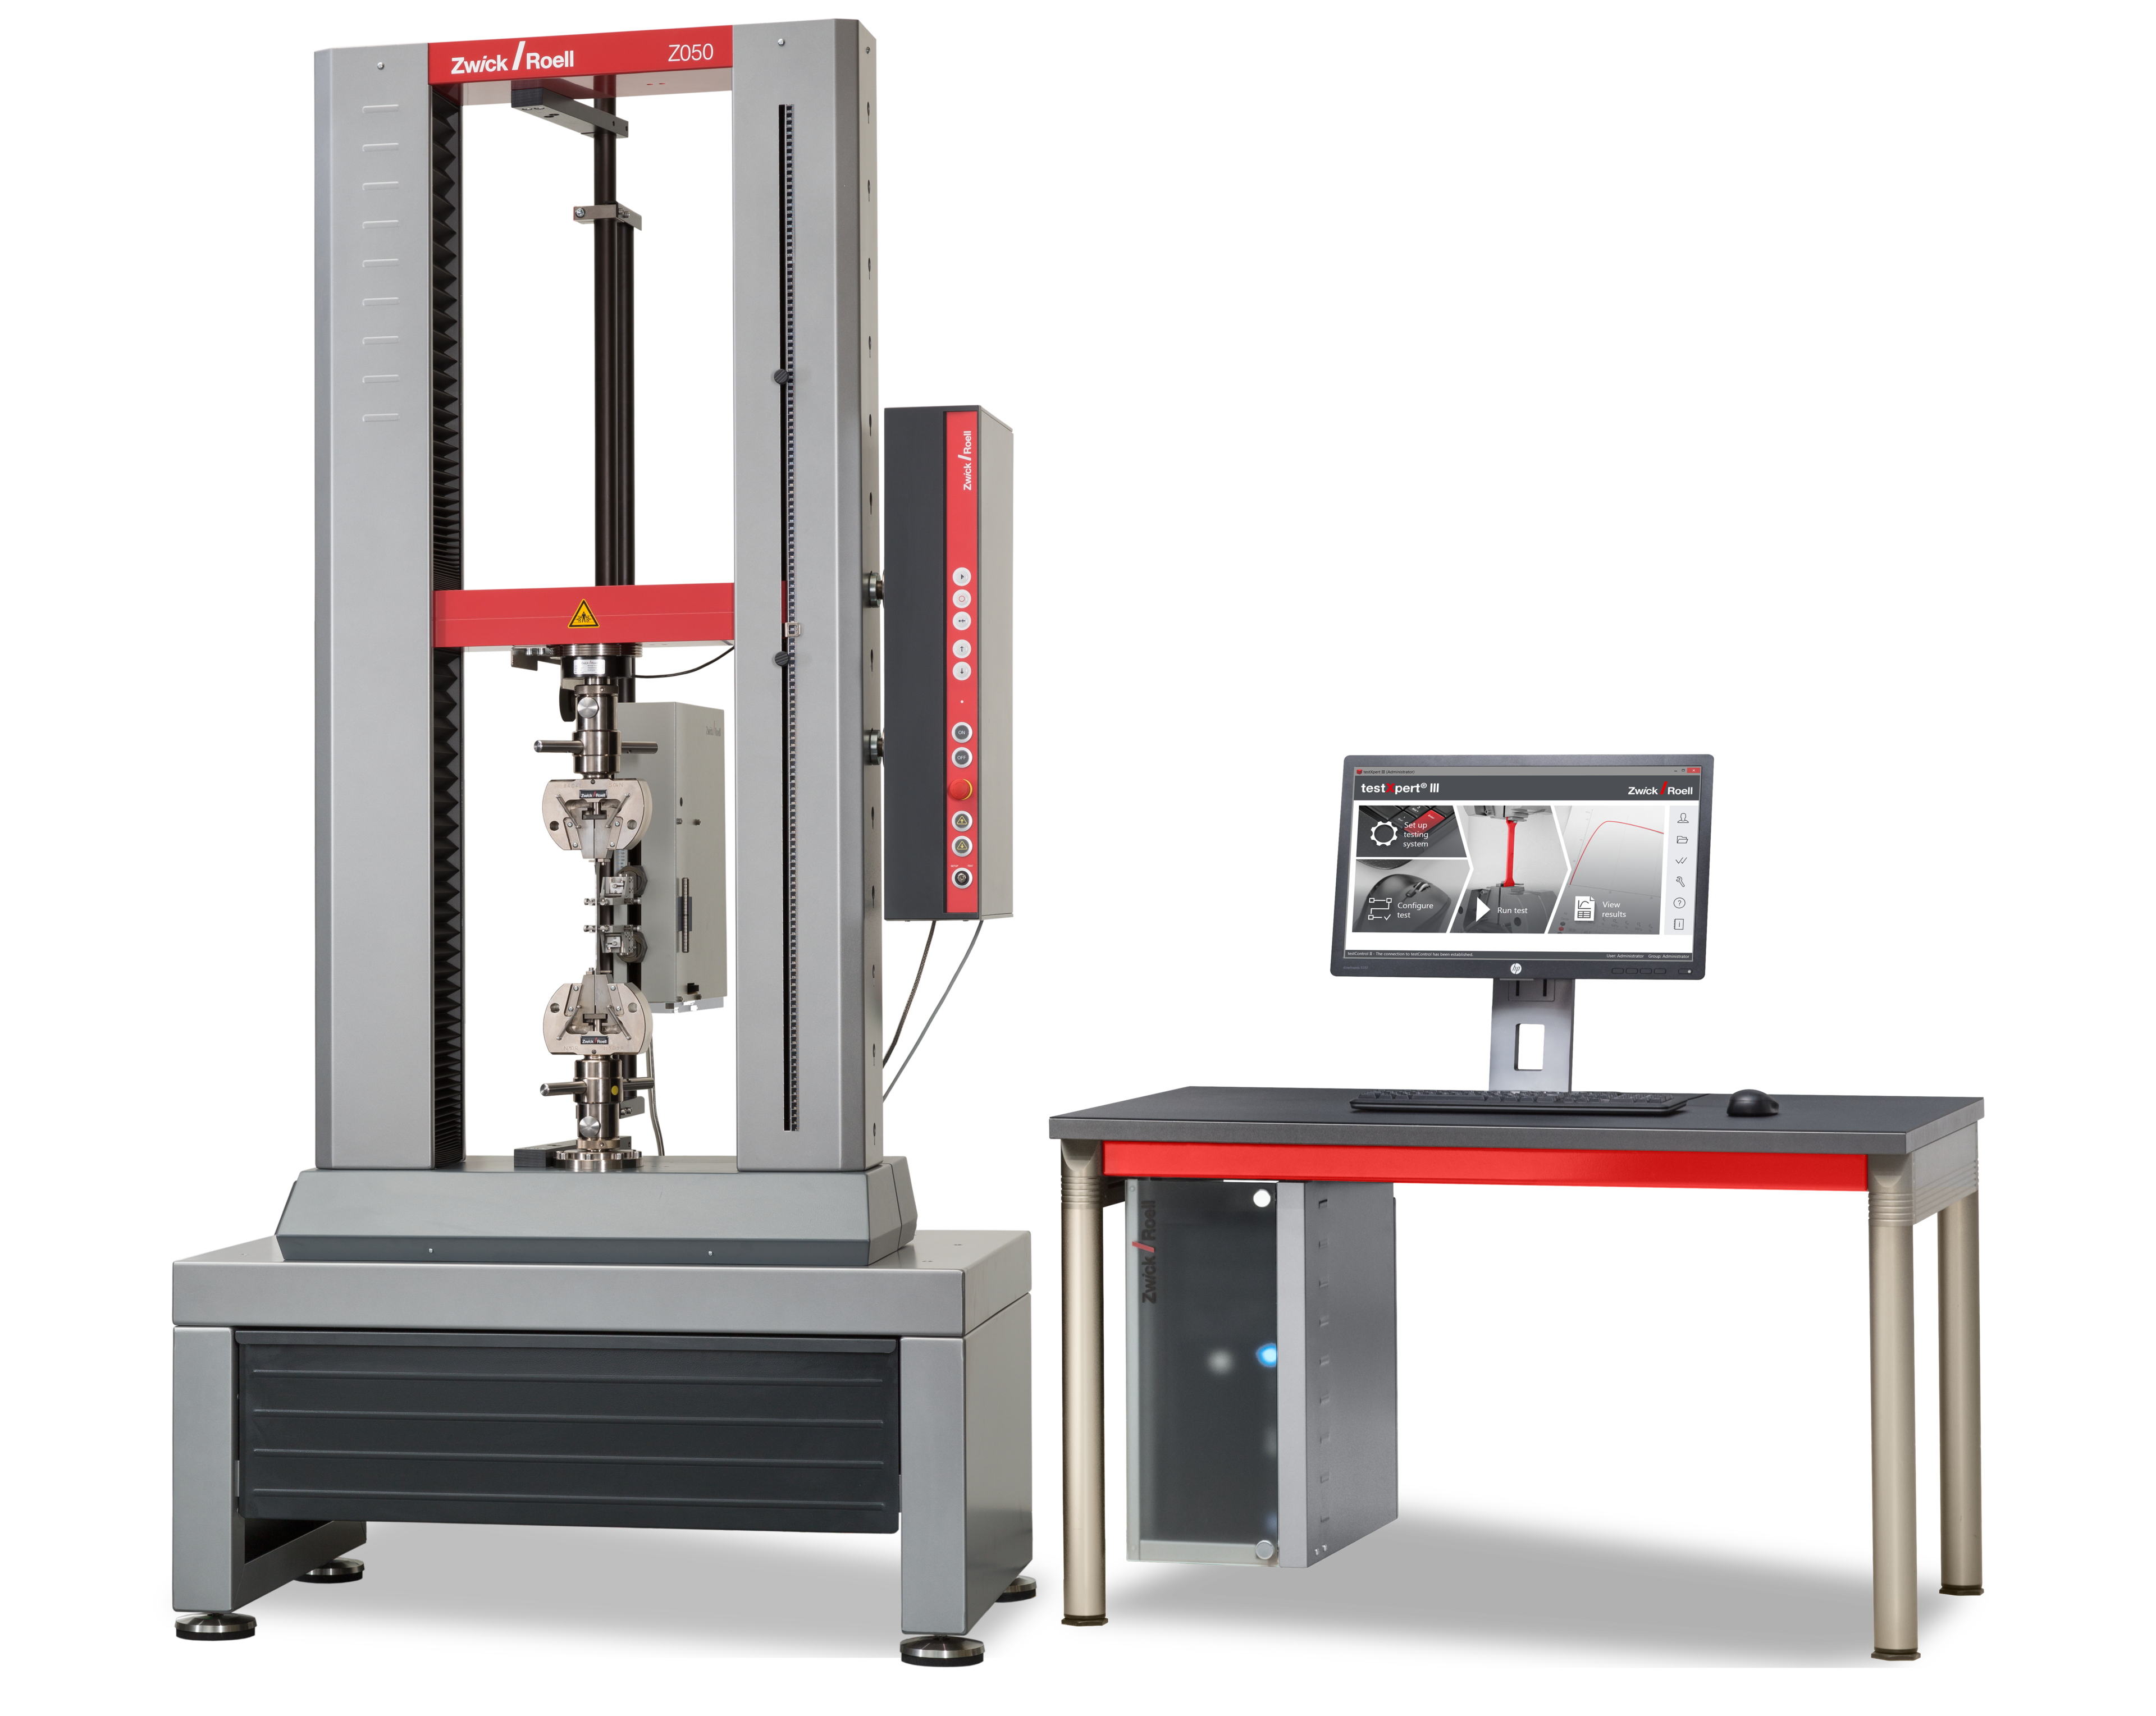
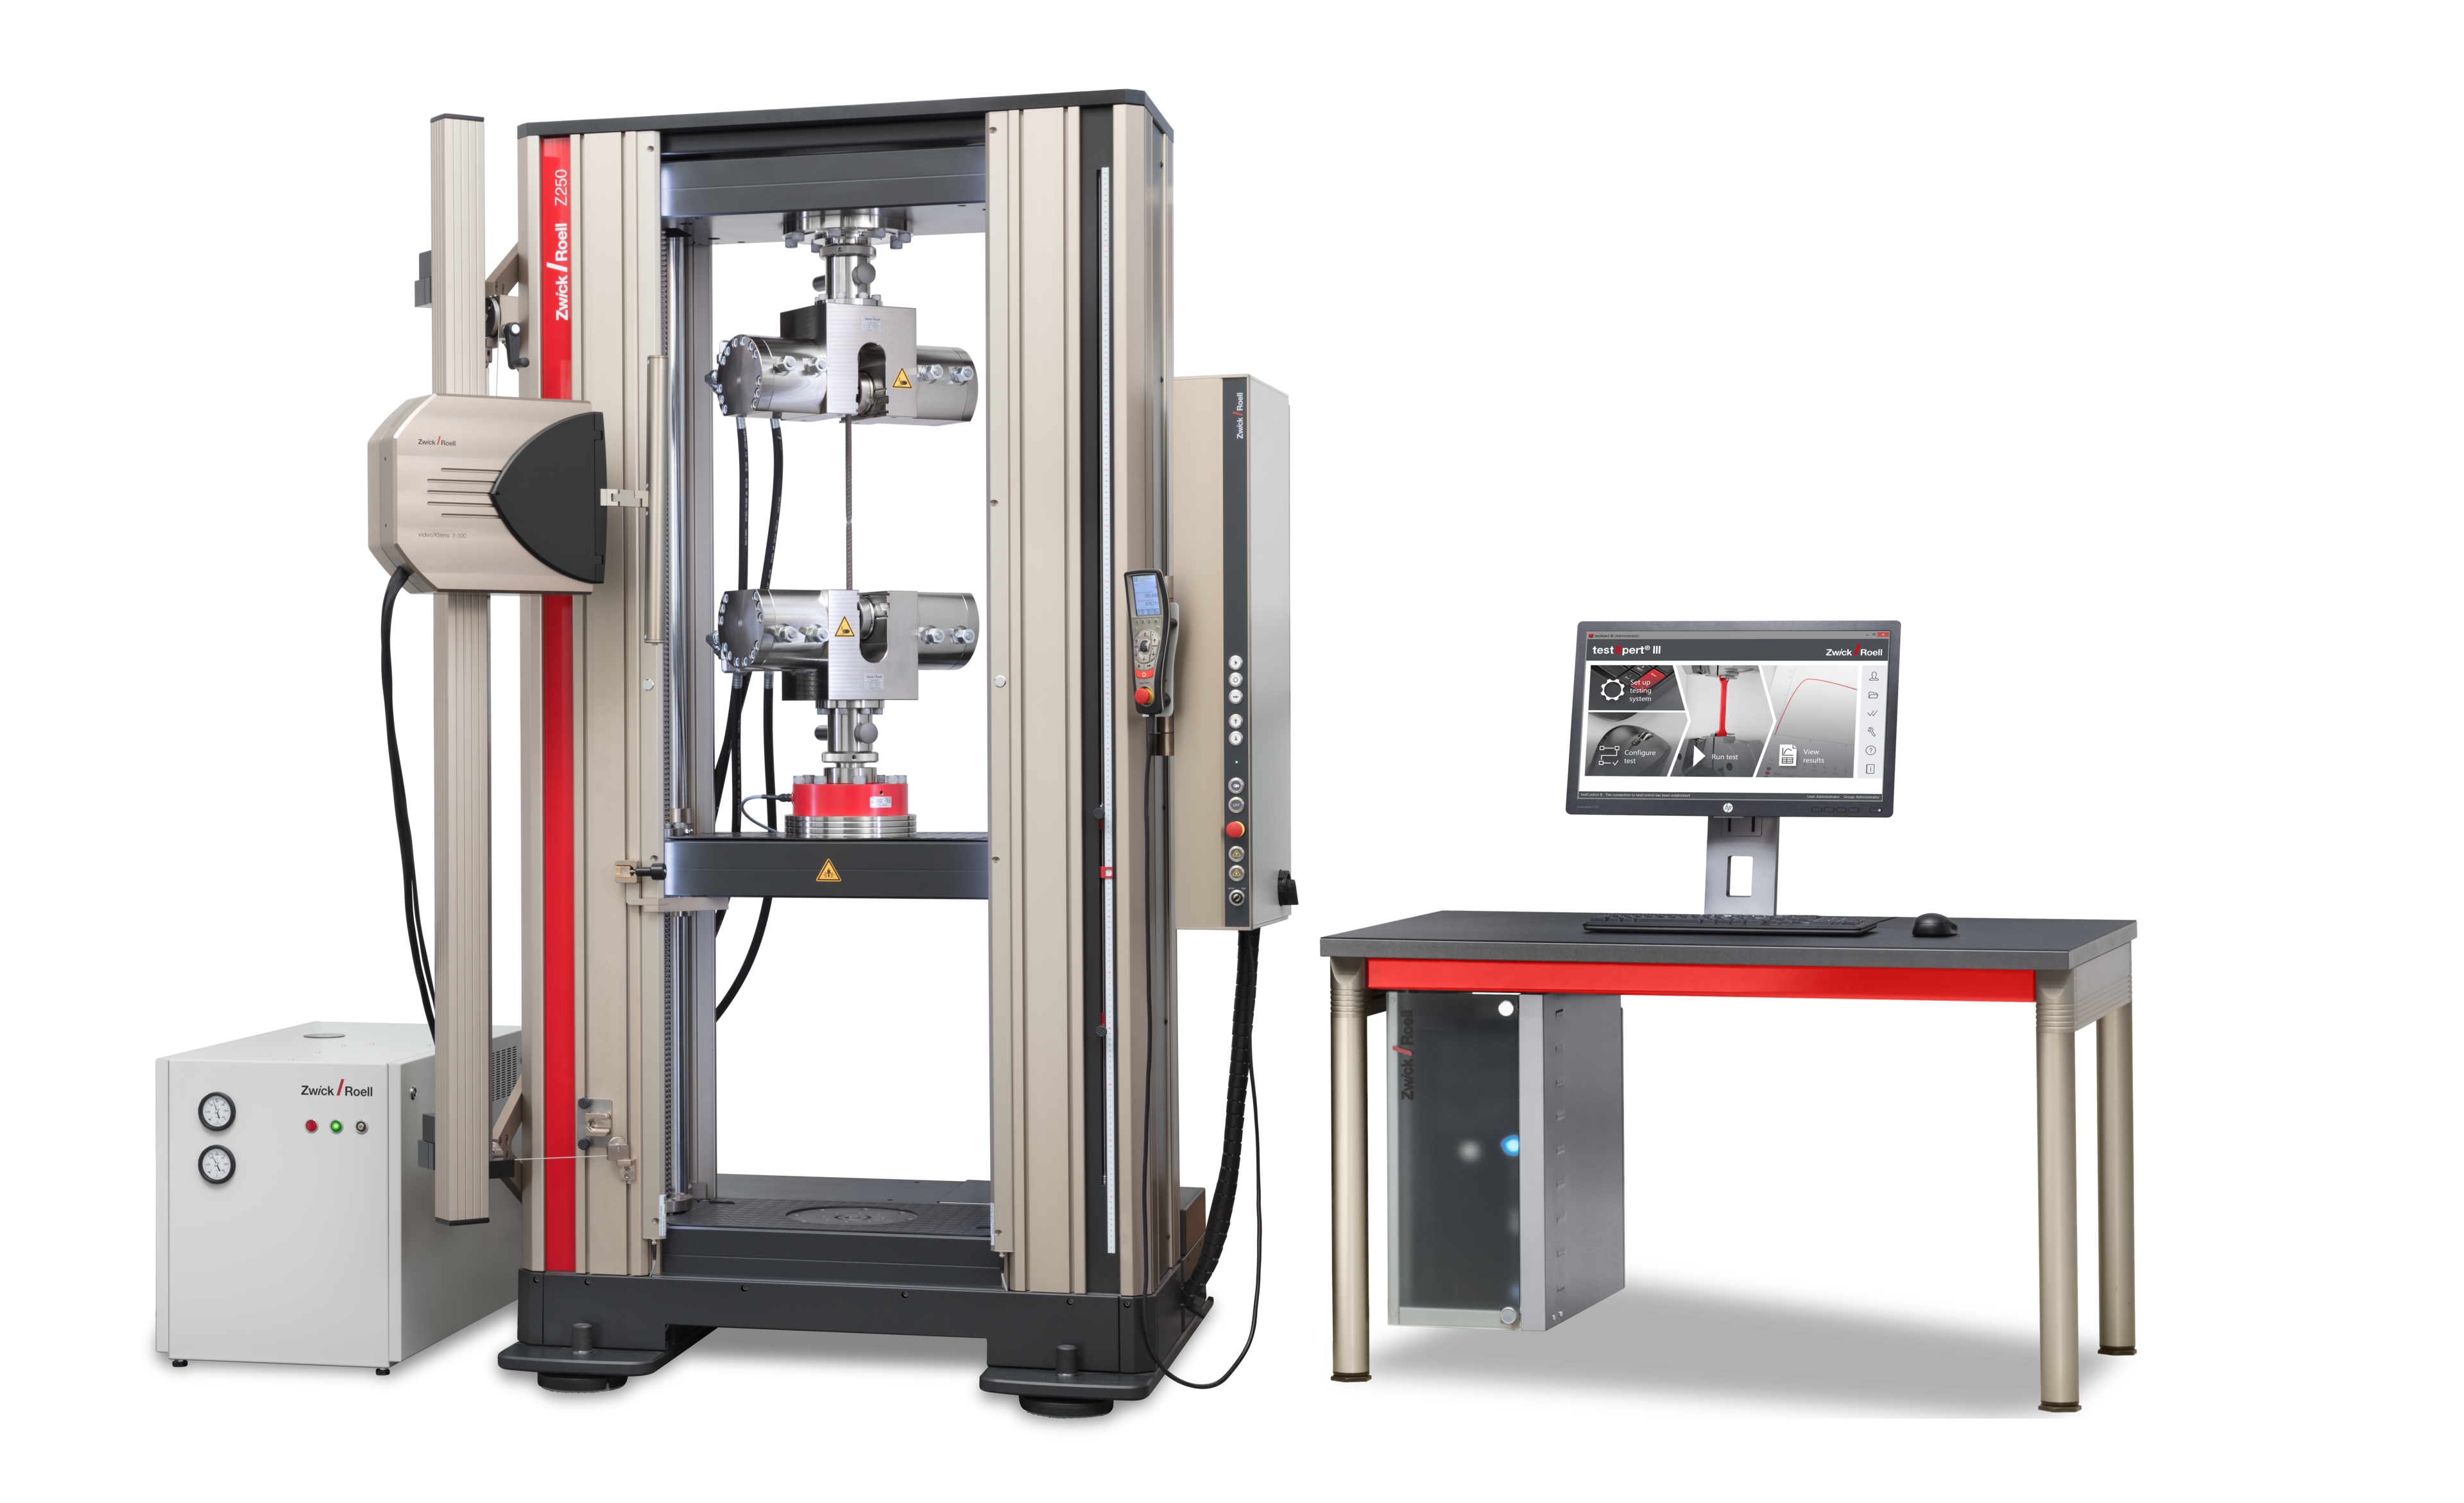
Le choix de la machine d’essai des matériaux ne doit pas reposer uniquement sur la force d’essai maximale. Un système optimal dépend du type de matériau, de la plage de force attendue, de la géométrie de l’éprouvette, du degré d’automatisation souhaité et de la configuration de l’extensomètre.
Pour les essais selon ISO 527-1/-2, la machine d’essai des matériaux et le capteur de force doivent mesurer dans la plage de force concernée avec une précision suffisante. La norme prévoit pour cela généralement une précision de la mesure de force de ±1 % de la valeur de mesure (classe 1 selon ISO 7500-1). Les machines d’essai universelles modulaires de ZwickRoell sont capables d’atteindre cette précision à partir de 1/1000 de la plage de mesure. Cela permet de mesurer avec précision les valeurs de module et les contraintes de traction de nombreux matériaux à l’aide d’un même montage d’essai, sans avoir à changer fréquemment le capteur de force.
Choix des mâchoires
Des erreurs lors du serrage agissent directement sur les résultats d’essai. Un alignement précis de l’éprouvette et une introduction de force reproductible sont déterminants pour l’obtention de résultats fiables selon ISO 527-1/-2. Même de faibles inclinaisons de l’éprouvette ou de l’axe de chargement peuvent provoquer des contraintes de flexion supplémentaires et influer sur la détermination du module. Un alignement conforme à la norme de l’éprouvette et un système de serrage adapté assurent une introduction de force reproductible et réduisent la dispersion des résultats.
Les exigences d’essai variées requièrent différents principes de serrage :
- Les mâchoires pneumatiques se ferment par simple pression sur un bouton et permettent une force de serrage définie et une transmission uniforme de la vitesse d’essai sur l’éprouvette. Elles sont idéales pour les applications avec des exigences élevées en matière de reproductibilité ou encore en cas de multiples essais par jour ou une alimentation automatique en éprouvettes.
- Les mâchoires à vis se ferment manuellement par un mouvement de vissage et représentent une solution robuste pour de nombreuses applications sur plastiques ayant des exigences élevées en matière de serrage reproductible.
- Les mâchoires à coins se ferment manuellement à l’aide d’un levier et conviennent aux essais fréquents. La force de serrage se développant seulement au cours de l’essai, le taux d’allongement est susceptible de varier. Ces mâchoires sont donc plus adaptées aux applications AQ internes ayant de faibles exigences en matière de reproductibilité.
- Les mâchoires mécaniques coiffe sur coins sont disponibles en version manuelle ou pneumatique et particulièrement adaptées aux plastiques rigides à très résistants. Elles garantissent un maintien sûr et une introduction stable de la force. La version manuelle constitue une solution économique, robuste et simple pour les essais de routine. La variante pneumatique réduit l’influence de l’opérateur et convient parfaitement aux fréquences d’essai importantes.

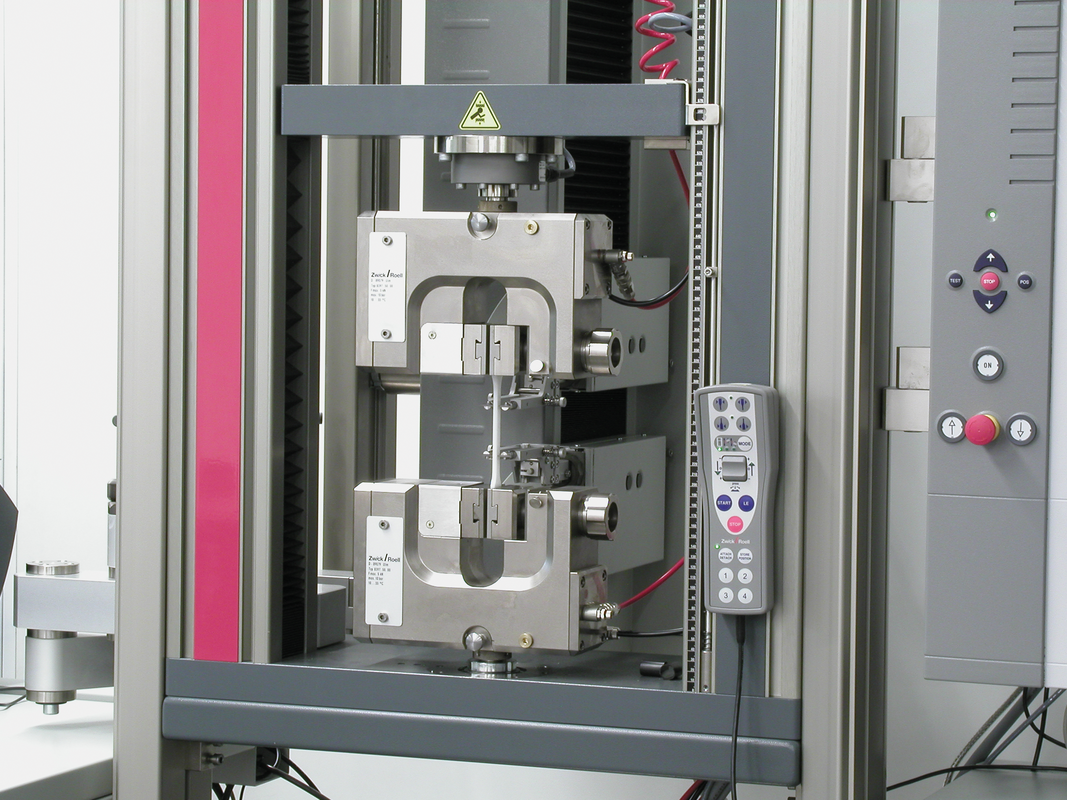

Précontrainte et démarrage de l’essai : la nécessité d’un point de départ reproductible
Avant même le démarrage de l’essai effectif, des forces peuvent être introduites sur l’éprouvette lors du serrage. Ces précontraintes involontaires influent sur le point de départ de la mesure de l’allongement et peuvent provoquer des écarts, en particulier à la détermination du module de traction.
Une précontrainte définie assure un démarrage de l’essai reproductible et des conditions initiales comparables. La fonction logicielle Force Constant Hold dans testXpert compense automatiquement les forces générées pendant le serrage et maintient constante la précontrainte réglée. Les précontraintes dans l’éprouvette sont alors réduites et la comparabilité des résultats d’essai est améliorée.
L’importance de la vitesse d’essai pour l’essai de traction selon ISO 527-1/-2
Les propriétés mécaniques des plastiques dépendent fortement du taux d’allongement. Même de faibles écarts par rapport au taux d’allongement prévu peuvent conduire à des différences de valeurs de module et de caractéristiques de tension. Pour la détermination du module, la norme ISO 527-2 définit une vitesse d’essai de 1 mm/min pour les types d’éprouvette A1 et A2. Une fois le module déterminé, la vitesse peut être augmentée à 5 mm/min ou 50 mm/min selon la norme ISO 527-2, afin d’adapter la durée d’essai au comportement du matériau.
À cette fin, la vitesse réglée pour la machine d’essai, mais également le taux d’allongement effectif atteint dans l’éprouvette, sont déterminants. Ce dernier dépend notamment de l’alignement de l’éprouvette et du système de serrage utilisé. Pour obtenir une détermination reproductible du module, le taux d’allongement prescrit doit être maintenu aussi constant que possible.
Avec testXpert, les vitesses d’essai et les changements de vitesse sont définis dans le programme d’essai, puis contrôlés et documentés automatiquement. Cela réduit les erreurs de manipulation et garantit que les essais sont réalisés selon les mêmes paramètres, conformément à la norme.
Choix de l’extensomètre
L’acquisition du module selon ISO 527-1/-2 est réalisée sur une très petite plage d’allongement. Avec une longueur de mesure de 50 mm, la plage comprise entre 0,05 % et 0,25 % correspond à une déformation de 100 µm. Un écart de quelques micromètres peut influencer la valeur de module de manière visible. L’extensomètre est donc souvent le composant le plus important d’un montage d’essai conforme à la norme ISO 527.
- Le capteur à fixation manuelle/l’extensomètre « Clip-On » représentent une solution économique pour les longueurs de mesure définies de 50 ou 75 mm par exemple et conviennent à de nombreux plastiques rigides. Il convient néanmoins de considérer la fixation manuelle et une potentielle influence sur les matériaux souples.
- Le capteur à palpeur de type makroXtens s’installe automatiquement et couvre une plus grande plage d’allongement. L’allongement est mesuré sur les deux faces de l’éprouvette et la moyenne est calculée. Le système peut également être combiné à une enceinte thermique. multiXtens convient aux allongements particulièrement importants. Les deux bras de mesure peuvent bouger indépendamment l’un de l’autre afin de garantir une course de mesure beaucoup plus grande.
- Un extensomètre optique de type videoXtens réalise des mesures optiques et sans contact et répond aux exigences strictes de la norme ISO 527-1 en termes de mesure de module. Avec des éprouvettes adaptées et non transparentes, la structure naturelle de la surface peut servir à la mesure de l’allongement, évitant ainsi la réalisation de marques de mesure supplémentaires. La précision élevée, l’adéquation aux allongements importants, les déroulements d’essai automatisés et l’utilisation d’une enceinte thermique ainsi que le dispositif 2D-DIC en option, font de videoXtens la solution privilégiée pour de nombreuses applications réalisées selon ISO 527.

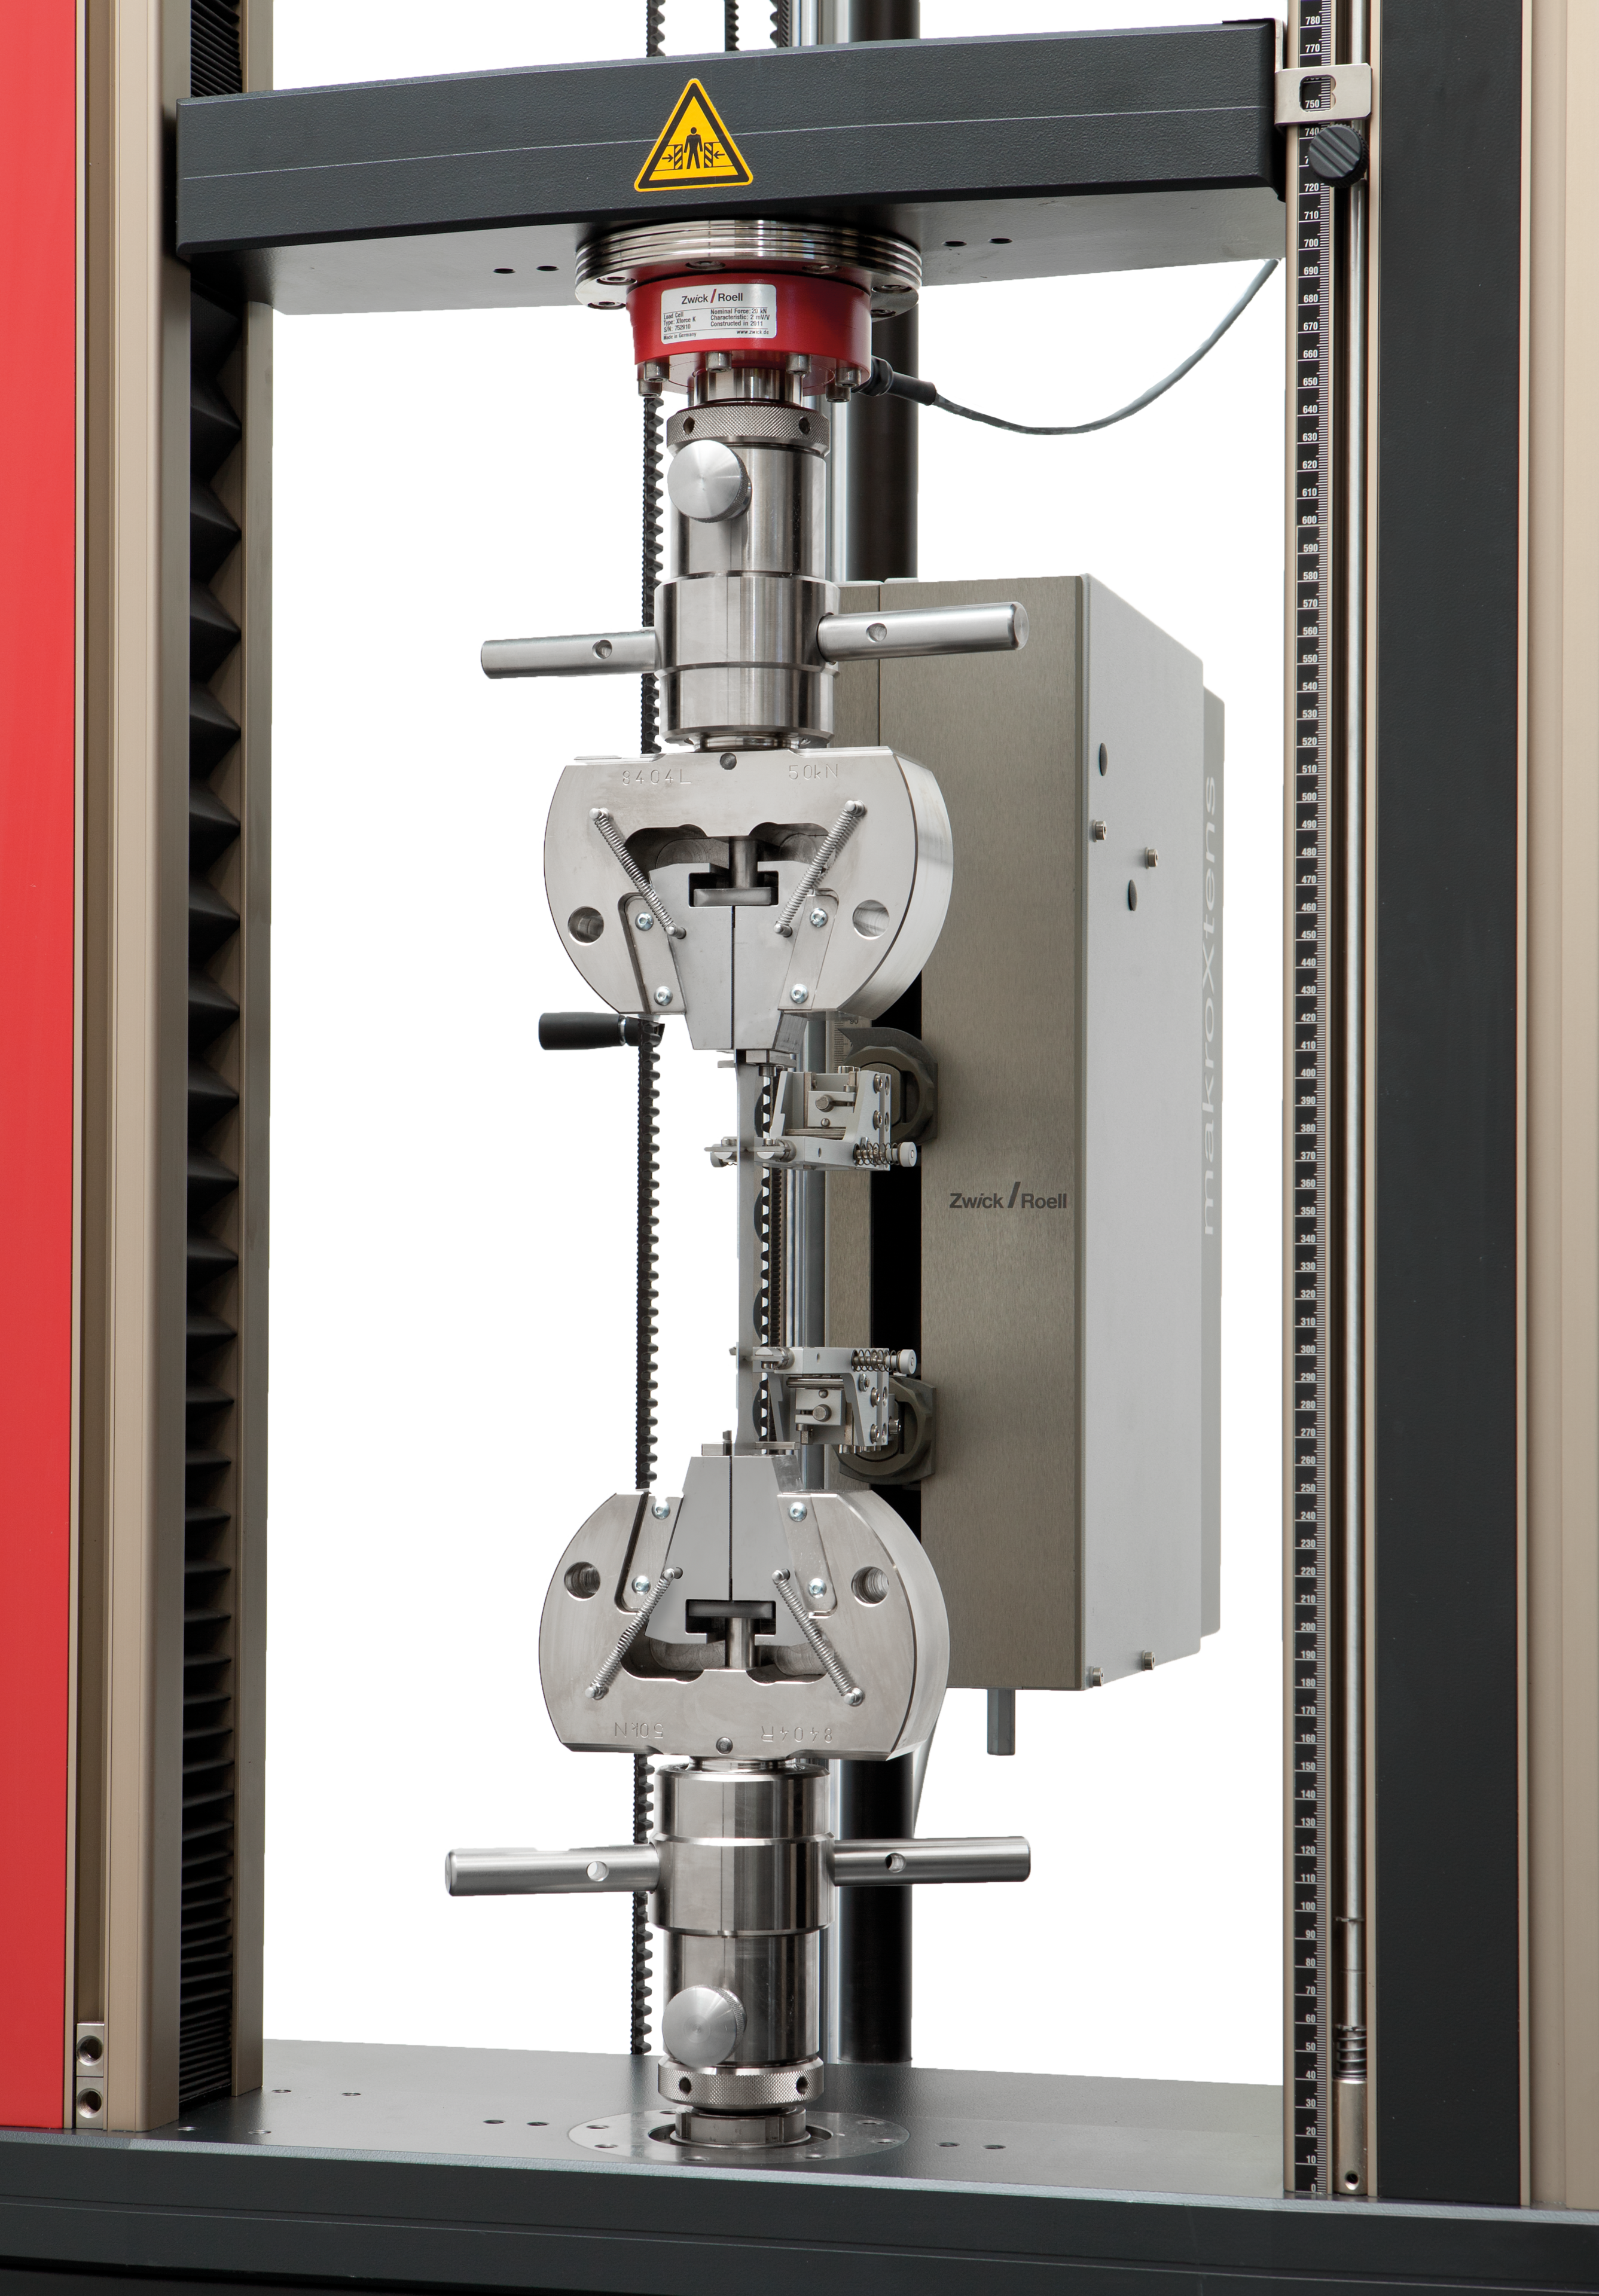

ISO 527 Essai de traction à basses ou hautes températures
Les propriétés mécaniques des plastiques dépendent de la température. Les essais de traction selon ISO 527-1/-2 peuvent donc être réalisés en atmosphère normée mais aussi à basses ou hautes températures. Afin de garantir la comparabilité des résultats, il est primordial de respecter les conditions ambiantes définies pour chaque essai et ce, de façon reproductible.
L’enceinte thermique ZwickRoell offre une plage de température comprise entre -80 °C et +360 °C. Ce système entièrement intégré garantit une utilisation efficace, fiable et simple. Grâce à la solution porte-dans-porte, la consommation d’azote et le givrage sont considérablement réduits lors des essais au froid, ce qui permet de réaliser les essais à moindre coût.
Automatisation des essais selon ISO 527-1/-2
Plus le nombre d’éprouvettes est élevé, plus les étapes manuelles récurrentes ont un impact important sur l’efficacité et la fiabilité du processus. Avec la norme ISO 527-1/-2, cela concerne notamment l’identification des éprouvettes, la mesure des dimensions, l’insertion, le serrage, le démarrage, le retrait et la transmission des données. Les systèmes d’essai automatisés peuvent réduire ces influences et standardiser le déroulement de l’essai.
Pour les essais de traction selon ISO 527-1/-2, une solution automatisée peut s’avérer rentable dès 10 éprouvettes par jour. Notre système d’essai ALEX prend en charge les tâches simples de type pick and place et apporte un soutien rentable au laboratoire d’essai.
Pour les laboratoires ayant des demandes d’essai élevées, nous recommandons notre système d’essai robotisé roboTest L. Notre « bourreau de travail » pour les essais sur plastiques en grande série peut accueillir 450 éprouvettes. Il effectue de manière autonome la mesure de section transversale des éprouvettes et les essais de traction selon la norme ISO 527-1/-2. Une fois les essais terminés, des grappins de retrait distincts retirent les résidus d’éprouvettes des mâchoires.
Nos systèmes d’essai automatisés s’adaptent également sans difficulté à d’autres formes d’éprouvettes ou à d’autres méthodes d’essai. Les systèmes d’essai automatisés roboTest N et roboTest R sont plus complexes et permettent de raccorder une deuxième ou une troisième machine d’essai ainsi que des équipements supplémentaires tels qu’une station de centrage ou une enceinte thermique dans une plage comprise entre -80 °C et +360 °C. Cela augmente non seulement le débit d’éprouvettes, mais vous offre également la possibilité d’effectuer différents essais en parallèle, pour des résultats d’essai rapides et fiables.
Système d’essai ALEX roboTest L roboTest N roboTest R Pourquoi automatiser ?


Vous réalisez fréquemment des essais sur de larges séries d’éprouvettes selon ISO 527-1/-2 et souhaitez passer à l’automatisation ?
Votre expert ZwickRoell local vous aide à choisir le niveau d’automatisation adapté à votre application.
Demander conseil maintenant sans engagement
Des essais efficaces et sûrs selon ISO 527-1/-2 avec le logiciel d’essai testXpert
Le logiciel d’essai testXpert aide les laboratoires à réaliser des essais selon ISO 527-1/-2 de manière standardisée et traçable, avec une influence réduite de l’opérateur :
- Programme d’essai standard enregistré : les valeurs caractéristiques et les paramètres de la norme ISO 527-1/-2 sont enregistrés dans le programme d’essai standard. Cela facilite la mise en œuvre conforme à la norme et réduit le fastidieux paramétrage manuel.
- Guidage étape par étape : les utilisateurs sont guidés tout au long du déroulement de l’essai. Cela favorise une prise en main rapide et réduit le risque d’oublier certaines étapes de l’essai.
- Gestion des utilisateurs : grâce à la gestion des utilisateurs, seules les tâches et fonctions qui concernent l’opérateur sont visibles. Cela permet de standardiser les concepts d’utilisation et de contrôler clairement les droits d’accès.
- Connexion de périphériques : les dimensions des éprouvettes peuvent être transférées directement vers testXpert depuis les appareils de mesure. Cela permet de gagner du temps et d’éviter les erreurs de saisie.
- Documentation des paramètres d’essai : les vitesses d’essai, les données de mesure, les résultats et les conditions d’essai sont documentés de manière traçable.
- Comparabilité entre les différentes méthodes d’essai : les données issues d’essais de traction, de flexion, de choc ou de fluage peuvent être gérées et analysées de manière centralisée dans la mesure où les applications correspondantes sont utilisées au sein du laboratoire.
- Analyses de tendances et contrôle qualité : les évaluations et les analyses de tendances facilitent la détection précoce des divergences dans le cadre de l’assurance qualité et des essais de série.
en savoir plus sur le logiciel d'essais testXpert

Comment vous assurer que vos mesures sont vraiment correctes ?
Utilisez la plateforme labXplore de ZwickRoell dédiée aux essais inter-laboratoires afin d’optimiser vos processus d’essai et de vérifier l’aptitude de votre laboratoire – pour une précision et une qualité maximales dans les essais de matériaux !
Domaines d’application typiques de l’essai de traction selon ISO 527-1/-2
L’essai de traction selon ISO 527-1/-2 est utilisé pour déterminer les principales propriétés mécaniques des plastiques destinés au moulage et à l’extrusion dans des conditions définies.
- Comparaison de matériaux et sélection des matériaux : le module de traction, la contrainte de traction, la limite d’élasticité et l’allongement à la rupture permettent la comparaison de différentes matières à mouler, composés ou formulations.
- Assurance qualité et comparaison de charges : les essais de traction récurrents dans des conditions d’essai identiques permettent de comparer entre elles les valeurs caractéristiques mécaniques de diverses éprouvettes ou charges. Des conditions reproductibles pour les géométries d’éprouvette, le conditionnement, la vitesse d’essai et la mesure de l’allongement sont donc déterminantes.
- Contrôle de réception : les essais sur granulés, produits semi-finis ou éprouvettes prélevées garantissent que les matériaux livrés répondent aux propriétés mécaniques requises.
- Essai lorsque la quantité de matériau d’éprouvette est limitée : en plus des éprouvettes A1 et A2 privilégiées, la norme actuelle prévoit de plus petites géométries. Celles-ci peuvent être utilisées lorsqu’il n’y a pas assez de matériau pour réaliser une éprouvette dans la taille privilégiée.
- Essai en cas d’éprouvettes prélevées sur un composant : les plus petites géométries peuvent servir en cas d’impossibilité à prélever une éprouvette sur un composant dans les géométries A1 ou A2 privilégiées.
- Essais de vieillissement, d’exposition à un environnement chimique et aux intempéries : la norme ISO 527-1/-2 permet d’étudier les modifications des propriétés mécaniques d’un polymère selon des processus de vieillissement définis. Pour cela, les valeurs caractéristiques à l’état initial sont notamment comparées aux résultats après stockage à chaud ou exposition à un environnement chimique ou encore après exposition aux intempéries.
- Essais de comparaison entre sites : la norme ISO 527-1/-2 veille à garantir la comparabilité entre les laboratoires, les entreprises et au-delà des frontières nationales et convient donc particulièrement aux processus d’essai définis à l’international.

Questions fréquemment posées sur la norme ISO 527
La norme ISO 527-1/-2 décrit l’essai de traction sur plastiques destinés au moulage et à l’extrusion de plus de 1 mm d’épaisseur. Cela inclut notamment les thermoplastiques et matières thermodurcissables. L’essai peut être réalisé aussi bien sur des éprouvettes moulées par injection que des éprouvettes pressées ou usinées mécaniquement.
Pour toute autre forme de plastique ou groupe de matériau, d’autres parties de la série de normes ISO 527 s’appliquent :
- Films et feuilles plastique d’une épaisseur inférieure à 1 mm : ISO 527-3
- Plastiques composites renforcés de fibres : ISO 527-4 et ISO 527-5
La norme ISO 527-1 définit les principes généraux pour l’essai de traction sur plastiques. Le choix de la géométrie d’éprouvette utilisée dépend de la partie concernée de la série de normes ISO 527 et du matériau à tester.
Pour les plastiques destinés au moulage et à l’extrusion selon ISO 527-2, les éprouvettes privilégiées dans la version actuelle de la norme sont harmonisées avec les éprouvettes conformes à la norme ISO 20753.
La norme ISO 527-2 définit différents types d’éprouvettes pour l’essai de traction sur plastiques destinés au moulage et à l’extrusion. Les éprouvettes privilégiées sont celles des types A1 et A2 (appelés auparavant types 1A et 1B). Des éprouvettes réduites ou alternatives sont possibles pour des applications spéciales.
- Éprouvette A1 (auparavant : type 1A) : l’éprouvette privilégiée pour les plastiques moulés par injection. Elle correspond à l’éprouvette polyvalente selon ISO 20753 et est utilisée lorsque les résultats doivent pouvoir être aussi comparables que possible d’un laboratoire, d’un site ou d’une entreprise à l’autre. La longueur de mesure privilégiée est de 75 mm, des modèles de 50 mm pouvant être utilisés pour les applications AQ.
- Éprouvette A2 (auparavant : type 1B) : généralement fabriquée à partir de plaques pressées, coulées ou usinées mécaniquement. La longueur de mesure est de 50 mm. Le procédé de fabrication et le choix du matériau pouvant se distinguer des éprouvettes moulées par injection, les résultats des éprouvettes A1 et A2 ne sont pas directement comparables.
- Éprouvettes A22 et A25 : variantes réduites des éprouvettes standard. Elles sont utilisées lorsque la quantité de matériau disponible est limitée ou lorsque seuls des composants de petit format sont disponibles.
- Éprouvettes 5A et 5B : petites haltères pour les applications avec une quantité très limitée de matériau d’éprouvette. Ces géométries correspondent aux types 2 et 4 de l’ISO 37 pour les élastomères. Les résultats de ces éprouvettes ne sont pas directement comparables avec les éprouvettes standard.
- Éprouvettes 1BA et 1BB : variantes proportionnellement réduites du type A2. Elles sont employées lorsqu’il est impossible de fabriquer ou de prélever des éprouvettes standard. Les vitesses d’essai doivent être adaptées en conséquence.
- Éprouvettes CP et CW : ces éprouvettes sont généralement utilisées pour les études de vieillissement, d’exposition aux intempéries ou à un environnement chimique. Le type CW est notamment fabriqué à partir de la partie centrale d’une éprouvette A1 ou A2 et convient ainsi aux analyses comparatives suite aux influences environnementales.
En principe, la norme ISO 527-2 recommande d’utiliser les éprouvettes standard A1 ou A2 dans la mesure où elles garantissent la meilleure comparabilité des résultats d’essai. Les éprouvettes réduites ne doivent être utilisées que lorsque les géométries standard sont indisponibles ou techniquement irréalisables.

Le conditionnement des éprouvettes est déterminant pour assurer des résultats d’essai comparables et reproductibles selon ISO 527-1/-2. Les plastiques sont sensibles aux températures et à l’humidité, des facteurs susceptibles de modifier des caractéristiques telles que le module de traction, la contrainte d’élasticité, la résistance à la traction et l’allongement.
La norme exige donc de réaliser les étapes de préparation, de conditionnement et d’essai des éprouvettes d’une même série d’essais dans des conditions identiques. Cela permet de garantir que les différences de résultats sont bien liées au matériau et non aux différentes conditions ambiantes.
Pour réaliser des comparaisons de matériaux significatives, les conditions de conditionnement et d’essai doivent donc être systématiquement respectées et documentées.
Pour de multiples tâches d’essai selon ISO 527-1/-2, un extensomètre « Clip-On » représente une solution économique et conforme à la norme. Les extensomètres « Clip-On » de ZwickRoell sont prévus pour les longueurs de mesure de 50 mm et 75 mm et conviennent particulièrement aux essais de routine et à la détermination du module de traction et des caractéristiques de tension.
Les extensomètres Clip-On sont particulièrement adaptés aux :
- Applications de contrôle qualité
- Thermoplastiques rigides et semi-rigides
- Matériaux à allongements modérés
- Mesures standard du module de traction, de la contrainte d’élasticité et de la résistance à la traction
Pour les allongements élevés, les classes de matériaux variables ou les déroulements d’essai automatisés, les extensomètres à palpeur de mesure et les systèmes optiques apportent des avantages supplémentaires. Ces systèmes permettent de réaliser la mesure automatique de l’allongement sur de plus larges plages de mesure et répondent aux exigences élevées de l’ISO 527-1/-2 pour la détermination du module.
La capacité nécessaire pour la machine d’essai dépend du matériau à tester et des charges d’essai attendues. Pour les essais de traction selon ISO 527-1/-2, la force d’essai maximale n’est pas le seul critère déterminant. La précision de mesure et la plage de force permettant d’atteindre cette précision sont tout aussi importantes. Pour la mesure de la force, la norme ISO 527 requiert le respect des exigences de la norme ISO 7500-1, généralement avec une précision de ±1 % de la valeur de mesure (classe 1).
Pour la plupart des applications selon la norme ISO 527-1/-2 :
- Les systèmes de 1 kN à 5 kN conviennent aux matériaux de faible résistance et aux petites éprouvettes.
- Les systèmes de 10 kN sont souvent utilisés pour les essais de routine sur les plastiques.
- Des capacités plus élevées peuvent être nécessaires pour les matériaux hautement renforcés ou les sections transversales inhabituellement grandes.
Le plus important n’est pas seulement la force maximale, mais le choix d’une machine d’essai et d’un capteur de force qui fournissent une résolution de mesure et une précision suffisantes sur toute la plage de force attendue. Un capteur de force correctement dimensionné améliore la qualité de la mesure, en particulier lors de la détermination du module et lors des essais sur des matériaux à faible résistance.
Les normes ASTM D638 et ISO 527 sont les normes internationales les plus utilisées pour les essais de traction sur plastiques. Les deux normes permettent de déterminer les caractéristiques mécaniques telles que le module de traction, la contrainte d’élasticité, la résistance à la traction et l’allongement. Les résultats ne sont néanmoins pas directement comparables étant donné que la méthode d’essai et l’évaluation divergent sur plusieurs points.
Les principales différences sont les suivantes :
- Géométries des éprouvettes et longueurs de mesure : la norme ASTM D638 utilise cinq types d’éprouvettes standardisés où le type I représente l’éprouvette privilégiée pour les plastiques rigides. La norme ISO 527 recommande en premier lieu l’usage des types d’éprouvette A1 (moulées par injection) et A2 (usinées mécaniquement) pour obtenir des résultats comparables. Une longueur de mesure de 75 mm est privilégiée pour A1, alors qu’une longueur de mesure de 50 mm est utilisée pour A2. L’ISO définit en outre d’autres éprouvettes réduites ou spécifiques à l’application.
- Exigences relatives à la mesure de l’allongement
- Définition de la vitesse d’essai
- Détermination des résultats : les normes se distinguent par la détermination des caractéristiques individuelles et l’évaluation des allongements après la limite d’élasticité. Par conséquent, des matériaux identiques conformes aux normes ASTM D638 et ISO 527 peuvent fournir des résultats distincts.
La norme ASTM D638 est principalement utilisée en Amérique du Nord, tandis que la norme ISO 527 est plus souvent spécifiée à l’échelle internationale. Les entreprises actives sur les marchés internationaux disposent ainsi souvent de capacités d’essai pour les deux normes. Les résultats selon ASTM D638 et ISO 527 peuvent ainsi être comparés entre eux à condition de considérer les différences méthodiques.
Pour les films et feuilles plastiques d’une épaisseur inférieure à 1 mm, il convient d’appliquer la norme ISO 527-3. Cette partie de la série de normes ISO 527 considère les exigences particulières en matière de films et de feuilles minces et prévoit à cet effet des éprouvettes et des conditions d’essai adaptées.
Pour les essais de traction sur films, la norme ASTM D882 est fréquemment utilisée, notamment en Amérique du Nord. Les résultats selon ASTM D882 et ISO 527-3 ne sont néanmoins pas directement comparables en raison de conditions d’essai et de méthodes d’évaluation divergentes.
Pour les composites à matrice polymère, la série de normes ISO 527 propose des parties distinctes. Alors que la norme ISO 527-2 décrit les conditions d’essai pour les plastiques destinés au moulage et à l’extrusion, la norme ISO 527-4 régit l’essai sur plastiques renforcés de fibres, isotropes et anisotropes et la norme ISO 527-5 décrit l’essai sur plastiques renforcés de fibres unidirectionnelles.
Les matériaux renforcés de fibres longues, tels que le PRFC ou le PRV, présentent des propriétés mécaniques différentes en fonction de l’orientation des fibres, de la structure du stratifié et du procédé de fabrication. Des géométries et des conditions d’essai spéciales sont donc appliquées pour ces matériaux et définies dans les parties correspondantes de la série de normes ISO 527.
En Amérique du Nord, la norme ASTM D3039 est habituellement appliquée pour les essais de traction sur matériaux composites. Les résultats selon ASTM D3039 et ISO 527-4/-5 ne sont néanmoins pas directement comparables en raison de conditions d’essai divergentes.
La détermination du module de traction constitue l’une des parties les plus exigeantes de l’essai de traction selon ISO 527-1/-2. Le module de traction est calculé dans la plage linéaire de la courbe de force-déformation entre 0,05 % et 0,25 % d’allongement. La norme privilégie à cet effet le calcul selon une droite de régression offrant des résultats statistiquement plus fiables que l’évaluation à partir de deux points de mesure distincts.
Pour la mesure de module, la norme ISO 527-2 prévoit une vitesse d’essai de 1 mm/min pour les types d’éprouvette privilégiés A1 et A2, ce qui correspond à un taux d’allongement de 1 % par minute environ.
La précision de la mesure de l’allongement est particulièrement importante. La mesure ne portant que sur une déformation d’environ 150 µm pour une longueur de mesure de 75 mm (et d’environ 100 µm pour une longueur de mesure de 50 mm), la norme ISO 527-1/-2 impose des exigences supplémentaires à l’extensomètre. Pour la détermination du module, la déformation doit être mesurée avec une précision de ±1 % ou ±1 µm à ±1,5 µm.
La résistance à la traction est la contrainte de traction la plus élevée atteinte par une éprouvette lors d’un essai de traction selon ISO 527. Elle est calculée à partir de la force maximale mesurée par rapport à la section transversale initiale de l’éprouvette.
Sur de nombreux thermoplastiques, la contrainte maximale est atteinte à la limite d’élasticité. Dans ce cas de figure, la résistance à la traction correspond à la contrainte à l’étirement. Pour les autres matériaux, la contrainte maximale est atteinte juste avant la rupture. La résistance à la traction est alors déterminée comme contrainte maximale avant la rupture de l’éprouvette.
Le coefficient de Poisson est généralement déterminé dans le cadre d’un essai de traction réalisé selon la norme ISO 527. Pour cela, l’allongement longitudinal et l’allongement transverse de l’éprouvette sont mesurés simultanément et mis en relation. Le coefficient de Poisson peut alors être calculé en plus des caractéristiques telles que le module de traction, la résistance à la traction et la contrainte d’élasticité.
Il convient de déterminer avec précision la largeur et l’épaisseur de l’éprouvette en amont de l’essai car toutes les caractéristiques liées à la contrainte telles que le module de traction, la résistance à la traction et la contrainte d’élasticité s’appuient sur la section initiale de l’éprouvette.
Une attention particulière doit être accordée à la mesure de l’épaisseur des éprouvettes moulées par injection car des dépressions en surface (Sink Marks) peuvent être à l’origine d’erreurs de mesure. Un simple écart de 0,1 mm sur une épaisseur d’éprouvette de 4 mm peut représenter une erreur d’env. 2,5 %. La norme ISO 527-1/-2 recommande donc d’effectuer la mesure de l’épaisseur à l’aide d’un micromètre.
La largeur d’éprouvette doit également être mesurée aux positions déterminées par la norme afin de limiter l’influence des bourrelets de démoulage et d’obtenir des valeurs de section représentatives.
La mesure de l’allongement fait partie des facteurs d’influence les plus critiques pour l’essai réalisé selon ISO 527-1/-2. En particulier pour la détermination du module de traction, l’allongement doit être mesuré de manière très précise dans une plage comprise entre 0,05 % et 0,25 %.
Les déformations mesurées dans cette plage s’élevant seulement à 100-150 µm, la norme ISO 527-1/-2 complète les exigences générales de l’extensomètre avec des spécifications supplémentaires pour la détermination du module. Une précision insuffisante de la mesure de l’allongement peut influencer considérablement le résultat du module.
Pour l’essai selon ISO 527-1/-2, seuls des systèmes de mesure de l’allongement capables d’atteindre la précision de mesure exigée sont ainsi utilisés ; p. ex. les extensomètres « Clip-On », les extensomètres à palpeur de mesure ou les systèmes de mesure optiques.
Webinaire : Essai de traction sur plastiques selon ISO 527 : Conseils et astuces pour des essais efficaces
Ce webinaire permet de se familiariser avec les exigences principales de la norme ISO 527 pour l’essai de traction sur plastiques et de bénéficier de conseils concrets s’appuyant sur des cas pratiques pour éviter les sources d’erreur typiques et réaliser des essais efficaces et conformes à la norme.


Téléchargements pour ISO 527-1/-2
- Brochure sur le secteur d’activité: Plastique & Caoutchouc PDF 9 MB
- Information produit : CMU 30 et CMU 80 PDF 718 KB
- Information Produit: zwickiLine jusqu’à Fmax 5 kN PDF 820 KB
- Information produit : ProLine, Fmax 5-100 kN PDF 1 MB
- Information produit : AllroundLine, Fmax 5-100 kN PDF 1 MB
- Information produit : Mâchoires pneumatiques, Fmax 10 kN / 20 kN PDF 2 MB
- Information produit : Mâchoires à vis, Fmax 5 kN / 10 kN PDF 485 KB
- Information produit : Mâchoires à coins, Fmax 10 kN / 20 kN PDF 713 KB
- Information produit : Mâchoires à coins „Coiffe sur coins“, Fmax 10 kN PDF 690 KB
- Information Produit: digiClip PDF 590 KB
- Information produit : extensomètre Clip-On PDF 525 KB
- Information produit : extensomètre makroXtens PDF 637 KB
- Information Produit: videoXtens 2-150 HP PDF 1 MB


