
BUPシートメタル試験機
ダウンロード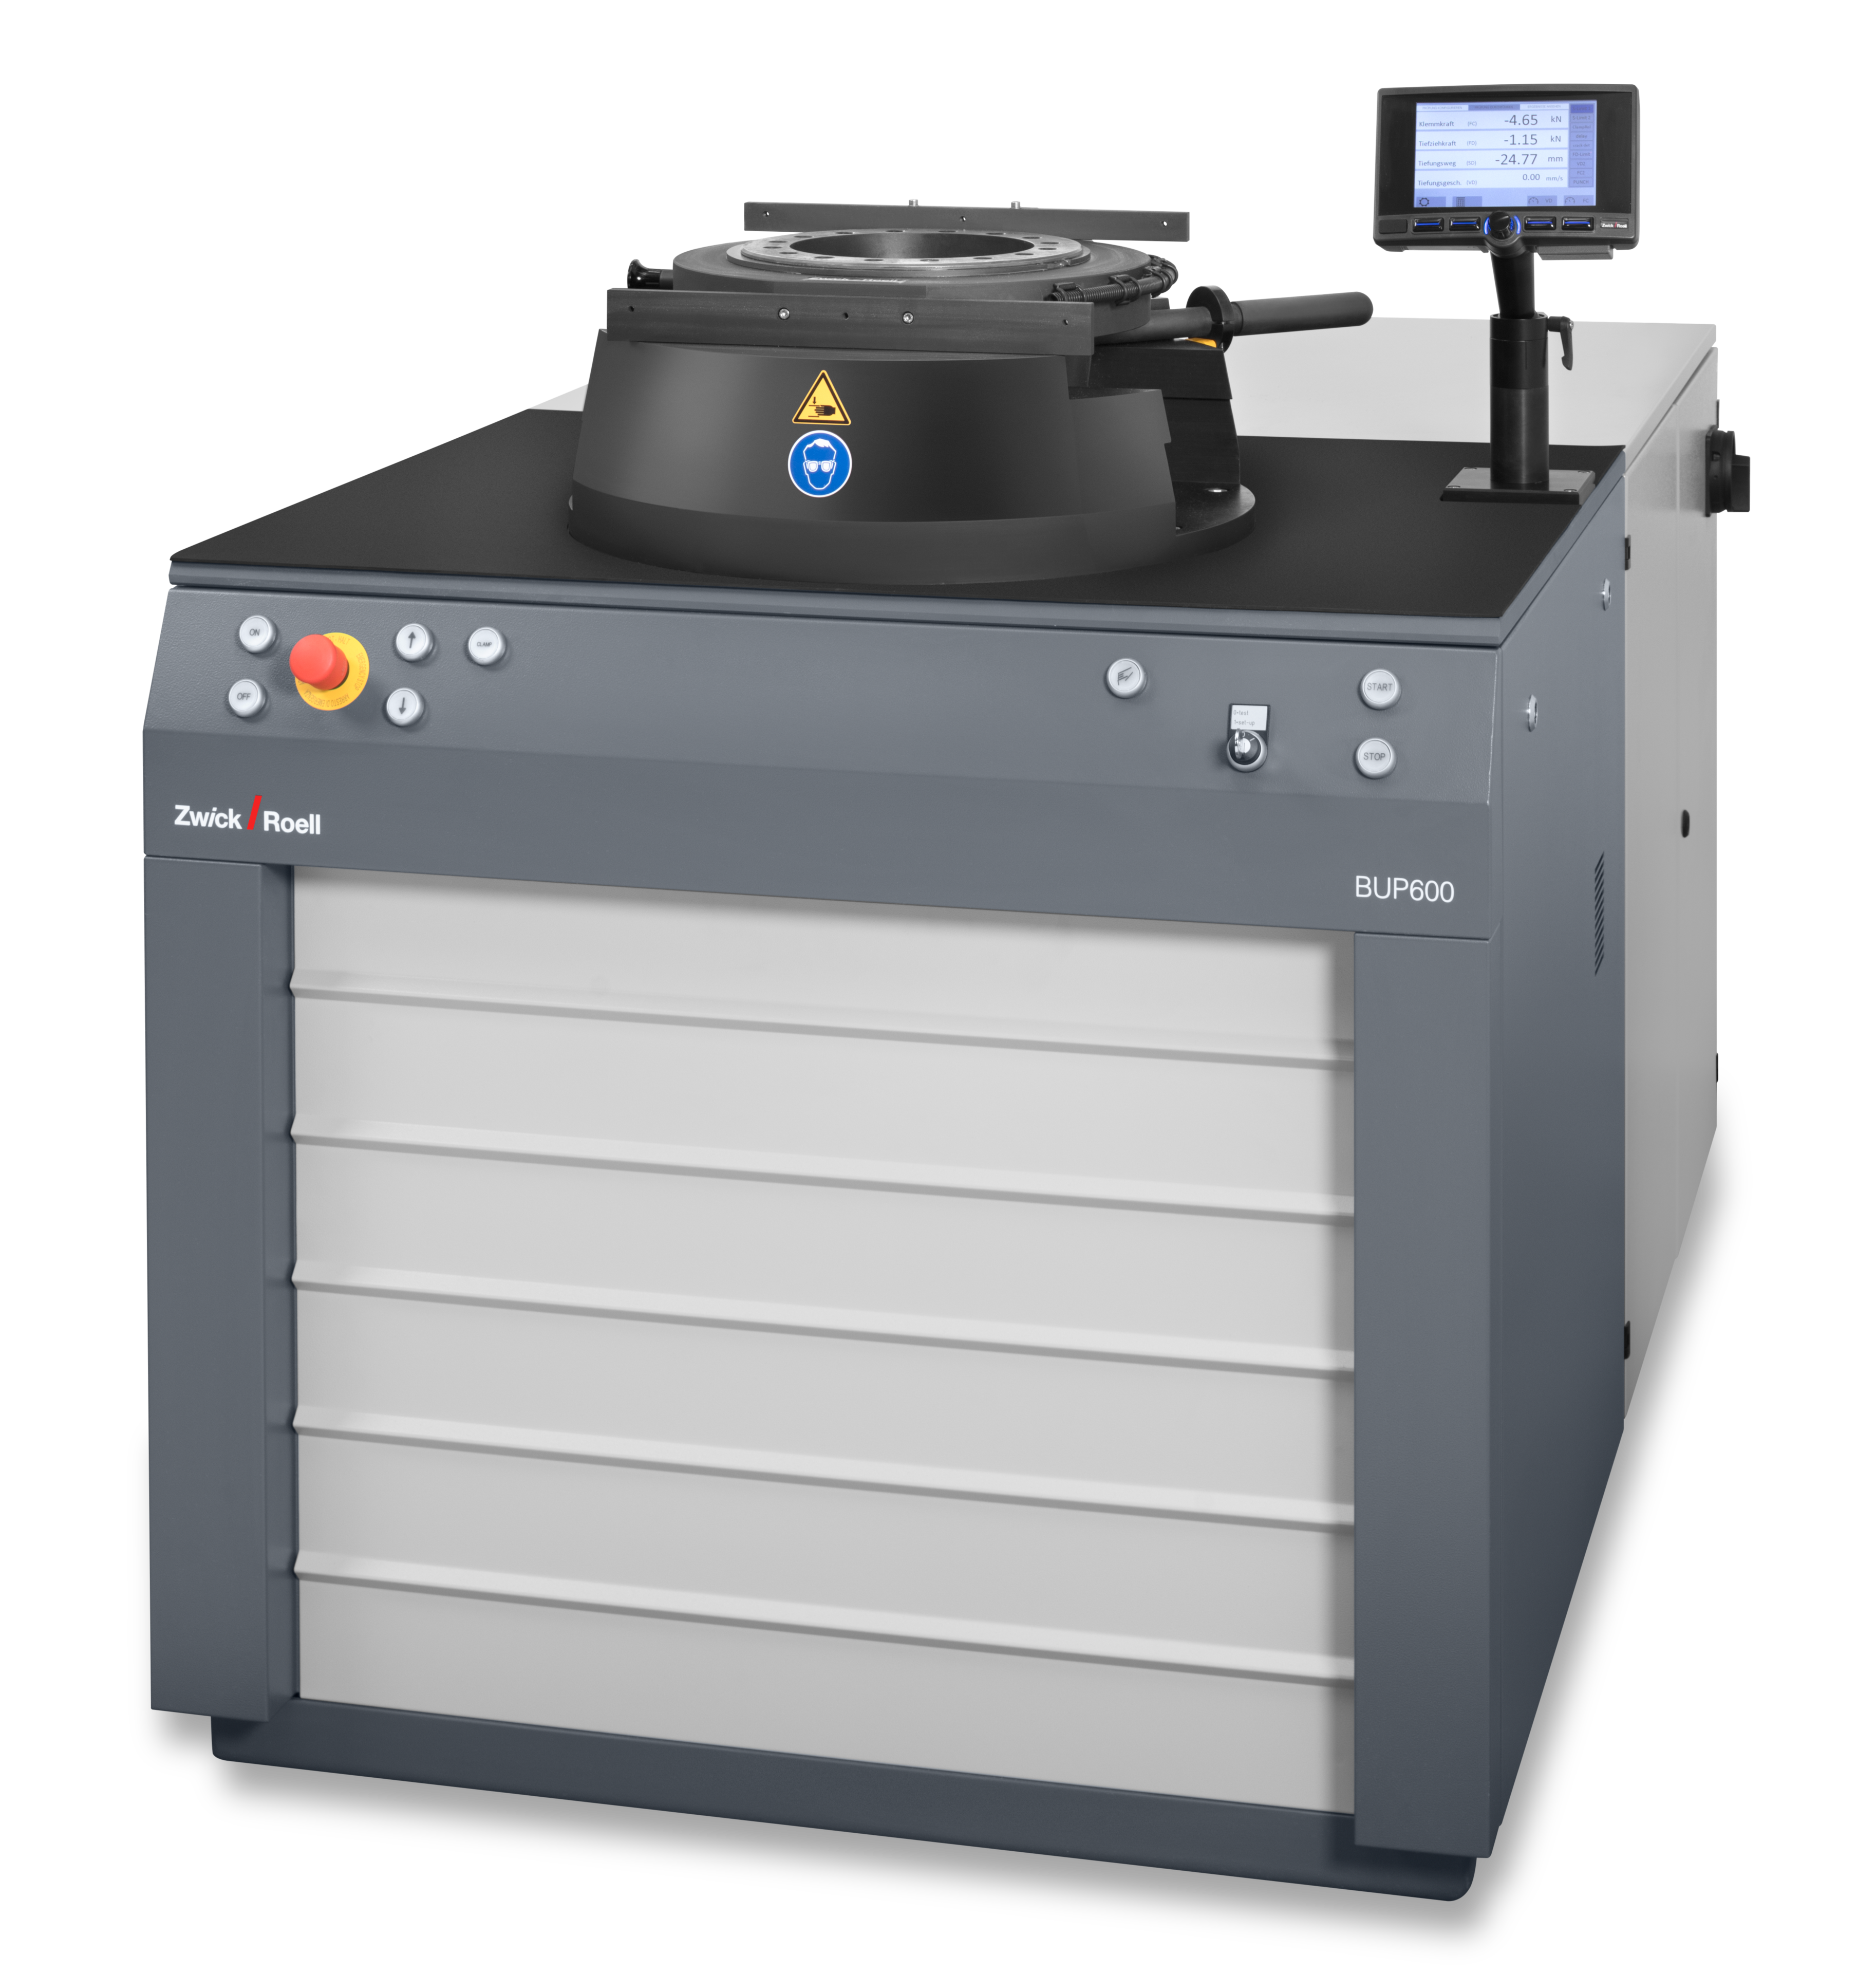
- 金属
- 100から1,000 kN
- カッピング試験
- イヤリング試験
- 穴拡げ試験
- 成形限界曲線:
- ISO 20482
- DIN EN 1669
- ISO 12004
- ISO 16630

穴拡げ試験: AIによる亀裂検出
亀裂が真に亀裂とみなされるのはどのような場合でしょうか?ISO 16630 の穴拡張試験 (HET) では、まさにこの瞬間が試験結果を決定づけます。幅広いテスト画像で学習させたこのシステムは、亀裂が発生する決定的な瞬間をリアルタイムで検出し、迅速で一貫性があり、再現性の高い結果が得られます。
その他のアドバンテージ:AIは事前テストを必要としません。試験片を挿入し、試験を開始します。事前学習済みモデルは、パラメータを一切必要としません。これにより、時間の節約、試験の手間の軽減、そして穴拡張試験の効率化がこれまで以上に可能となります。

テクニカルオーバービュー
| タイプ | BUP 100 | BUP 200 | |
| アイテムナンバー | 1043578 | ||
| 試験力, max. (ラムフォース, max.) | 130 | 200 | kN |
| マシン寸法 | |||
| 合計高さ、約 | 1255 | 1255 | mm |
| テーブル高さ | 903 | 903 | mm |
| 幅 | 850 | 850 | mm |
| 奥行き | 1200 | 1200 | mm |
| 重量、約 | 650 | kg | |
| パンチ力、max. | 275 | 275 | kN |
| クランピング力、max. | 275 | 275 | kN |
| 試験片寸法 | |||
| ブランク(パンチ用径) | Ø 118 | Ø 118 | mm |
| ブランク挿入出来る径、max. | Ø 165 | Ø 165 | mm |
| ブランク挿入出来る径(センタリングフィギャーと)、max. | Ø 105 | Ø 105 | mm |
| シートメタルストリップ幅、max. | 128 | 128 | mm |
| シート厚さ、max. | 6.4 | 6.4 | mm |
| ツール寸法 | |||
| 絞りダイ 外径、max. | Ø 155 | Ø 155 | mm |
| 絞りパンチ径、max | Ø 60 | Ø 60 | mm |
| 読取り精度、ラムストローク | 0.01 | 0.01 | mm |
| 読取り精度、ラム力 | 0.01 | 0.01 | kN |
| 読取り精度、クランプ力 | 0.01 | 0.01 | kN |
| 読取り精度、深絞りスピード | 0.01 | 0.01 | mm/s |
| ラムストローク(深絞りピストンの変位) | 0 to 80 | 0 to 80 | mm |
| 深絞りスピード、max. | 1200 | 1200 | mm/min |
| 冷媒ウオーター | |||
| クーリングウオーター接続 | G1/2" | G1/2" | |
| 20℃の水温での冷媒供給 | 4 | 4 | l/min |
| 電源仕様データ | |||
| 電源供給 | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| 電源供給 tCII オプション | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| 消費電力 | 10 | 10 | kVA |
| 周波数 | 50 | 50 | Hz |
| バックアップヒューズ | 32 | 32 | A |
| アイテムNo. | 1043580 | ||
| ウエイト、約 | 650 | ||
| タイプ | BUP 400 | BUP 600 | |
| アイテムナンバー | 1043581 | 1043583 | |
| 試験力, max. (ラムフォース, max.) | 400 | 600 | kN |
| マシン寸法 | |||
| 合計高さ、約 | 1380 | 1380 | mm |
| テーブル高さ | 983 | 983 | mm |
| ツールヘッド迄の高さ | 1185 | 1185 | mm |
| 幅 | 1100 | 1100 | mm |
| 奥行き | 1775 | 1775 | mm |
| 重量、約 | 1600 | 1600 | kg |
| パンチ力、max. | 400 | 600 | kN |
| クランピング力、max. | 400 | 600 | kN |
| 試験片寸法 | |||
| ブランク(パンチ用径) | Ø 250 | Ø 250 | mm |
| ブランク挿入出来る径、max. | Ø 250 | Ø 250 | mm |
| ブランク挿入出来る径(センタリングフィギャーと)、max. | Ø 220 | Ø 220 | mm |
| シートメタルストリップ幅、max. | 260 | 260 | mm |
| シート厚さ、max. | 10 | 10 | mm |
| ツール/治具寸法 | |||
| 絞りダイ 外径、max. | Ø 250 | Ø 250 | mm |
| 絞り-パンチ、max. | Ø 120 | Ø 120 | mm |
| 読取り精度、ラムストローク | 0.01 | 0.01 | mm |
| 読取り精度、ラム力 | 0.01 | 0.01 | kN |
| 読取り精度、クランプ力 | 0.01 | 0.01 | kN |
| 読取り精度、深絞りスピード | 0.01 | 0.01 | mm/s |
| ラムストローク(深絞りピストンの変位) | 0 ...120 | 0 ...120 | mm |
| 深絞りスピード、max. | 1000 | 1000 | mm/min |
| 冷媒ウオーター | |||
| クーリングウオーター接続 | G1/2" | G1/2" | |
| 20℃の水温での冷媒水量 | 7 | 7 | l/min |
| 電源仕様データ | |||
| 電源仕様 | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| 電源供給 オプションtCII | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| 消費電力 | 17.5 | 17.5 | kVA |
| 周波数 | 50 | 50 | Hz |
| バックアップヒューズ | 32 | 32 | A |
| タイプ | BUP 1000 | |
| アイテムNo. | 1043584 | |
| 試験力, max. (ラムフォース, max.) | 1000 | kN |
| マシン寸法 | ||
| 合計高さ、約 | 1522 | mm |
| テーブル高さ | 1104 | mm |
| ツールヘッドまでの高さ(保護スクリーン有り)、約 | 1361 | mm |
| 幅 | 1210 | mm |
| 奥行き | 1970 | mm |
| 重量、約 | 2100 | kg |
| パンチ力、max. | 1000 | kN |
| クランピング力、max. | 5 ...1000 | kN |
| 試験片寸法 | ||
| ブランク(パンチ可)、max. | Ø 250 | mm |
| ブランク、挿入出来る径、max. | Ø 250 | mm |
| ブランク、挿入出来る径(センタリングフィギャーと)、max. | Ø 270 | mm |
| シートメタルストリップ幅、max. | 260 | mm |
| シートメタル厚さ、max. | 10 | mm |
| 試験ツール測定 | ||
| 絞りダイ、外周、max. | Ø 250 | mm |
| 絞りパンチ、max. | Ø 120 | mm |
| 読み取り精度 | ||
| ラムストロークの読取り精度 | 0.01 | mm |
| ラム力の読取り精度 | 0.01 | kN |
| クランプ力の読取り精度 | 0.01 | kN |
| 読取り精度、深絞りスピード | 0.01 | mm/s |
| ラムストローク(深絞りピストンの変位) | 0 ...150 | mm |
| 深絞りスピード、max. | 750 | mm/min |
| 冷媒 | ||
| クーリングウオーター接続 | G1/2" | |
| 必要な冷却水温度 | 15 … 28 | ℃ |
| 25℃の水温での冷媒水量 | 10 | l/min |
| 接続荷重 | ||
| 電源接続 | 3 x 400 | V (3Ph, N, PE) |
| 電源接続 オプションtCII | 3 x 400 | V (3Ph, N, PE) |
| 消費電力(フル荷重)、約 | 19 | kVA |
| 周波数 | 50 | Hz |
| バックアップヒューズ | 32 | A |
自動穴拡げ試験
自動ロボット試験システムroboTest Nは、ISO 16630に準拠した穴拡張試験に対応しています。金属試験片はまず手作業でマガジンに装填します。プロセスが開始されると、システムは自動的に以降のすべての試験手順を実行します。これにより、オペレーターの作業負荷が軽減され、手作業による影響が最小限に抑えられ、試験プロセス全体を通して安全性が向上します。
AIによる亀裂検出機能を備えたツビックローエルのvideoXtensが、自動プロセスに組み込まれています。光学測定システムは、亀裂の発生をリアルタイムで自動的に検出します。これにより、試験のエンドポイントをより客観的に決定することが可能になり、試験結果のばらつきを大幅に低減できます。

BUPシートメタル試験機で最も重要な試験ツール

イヤリング試験

成形限界曲線(FLC)

エリクセン法によるカッピング試験 (ISO 20482)

穴拡げ試験
シートメタル成形の典型的な試験メソッド
シートメタル成形の一般的な試験方法には、エリクセン(ISO 20482)およびオルセン(ISO 20482)のカッピング試験、イアリング傾向を決定するイヤリング試験(ISO 11531 / EN 1669)、およびISO 16630の穴拡げ試験があります。
特に重要なのは、ISO 12004に準拠した成形限界曲線(FLC)の決定です。これは、2段階の試験で変形を生成し、実際のコンポーネントの既存の変形と比較して評価します。成形限界曲線が決定されると、それはコンポーネントの設計段階で使用され、成形の最適化をサポートし、開発プロセスをスピードアップさせています。


