
Machine d'essai d'emboutissage BUP
Téléchargement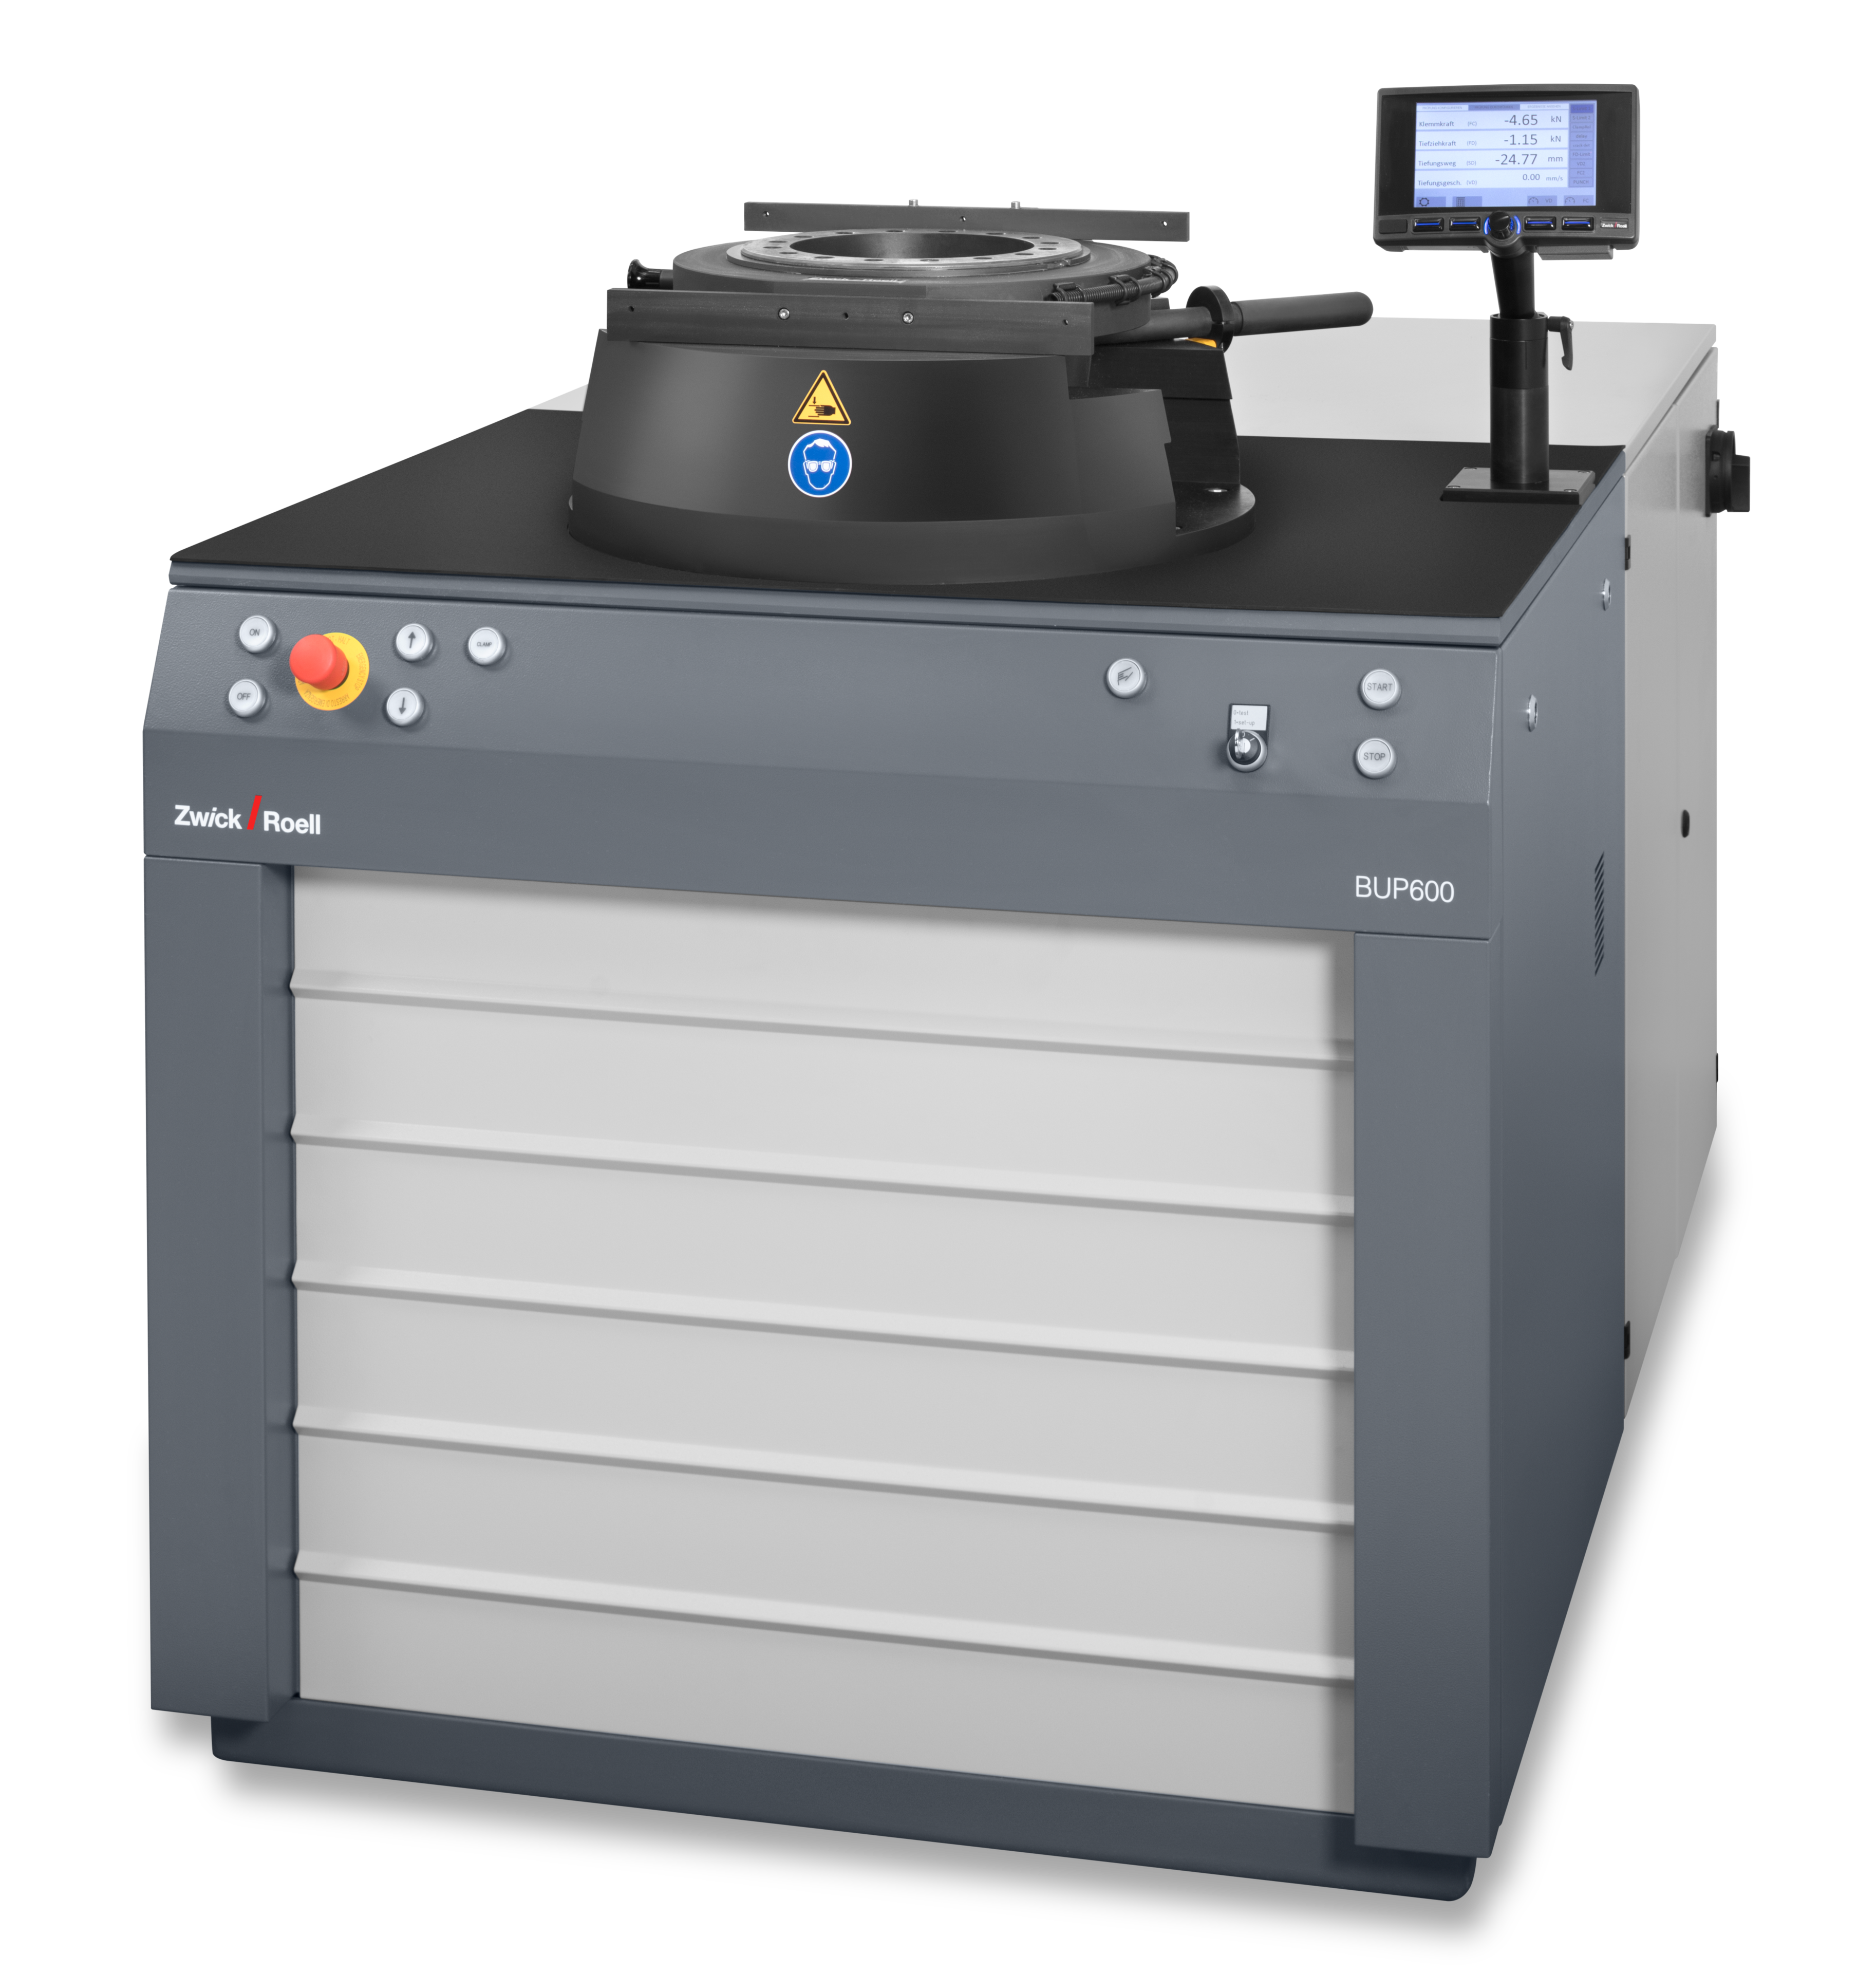
- Matériaux métalliques
- 100 - 1.000 kN
- Essai d’emboutissage
- Essai d'emboutissage en godets
- Essai d'expansion du trou
- Courbe limite de formage
- ISO 20482
- DIN EN 1669
- ISO 12004
- ISO 16630
Flexibilité de la solution d’essai pour emboutissage
Les machines d’essais d’emboutissage BUP permettent de déterminer et exploiter les grandeurs caractéristiques de l'emboutissage. En aidant à la caractérisation de nouveaux alliages et techniques de traitement de même qu'à la production en série, les machines d’emboutissage contribuent activement au processus de développement.
Les principaux avantages des machines d’essais d’emboutissage sont la souplesse d'usage, la rapidité et simplicité de remplacement des outils pour les différents essais et les diverses fonctions intégrées (contre-bouterolle, poinçon et éjecteur).

Essai d’élargissement de trou : détection des fissures avec l’IA
À quel moment une fissure est-elle considérée comme telle ?Pour l’essai d’élargissement de trou (HET) selon ISO 16630, cet instant détermine précisément le résultat d’essai. Entrainée avec de nombreuses images d’essai, elle détermine le moment décisif de la formation de fissures en temps réel et réalise une évaluation rapide, cohérente et reproductible.
Autre avantage : l’IA fonctionne sans essais préliminaires. Insertion de l’éprouvette, démarrage de l’essai : aucun paramétrage n’est requis pour le modèle entraîné. Cela permet de réaliser une économie de temps et rend l’essai d’élargissement de trou plus efficace que jamais.

Aperçu technique
| Type | BUP 100 | BUP 200 | |
| N° Article | 1043578 | 1043580 | |
| Charge d'essai, maxi (capacité, max.) | 130 | kN | |
| Dimensions de la machine | |||
| Hauteur totale, env. | 1208 | mm | |
| Hauteur de table | 903 | 903 | mm |
| Largeur | 850 | 850 | mm |
| Profondeur | 1200 | 1200 | mm |
| Hauteur totale, environ | 1255 | ||
| Poids, env. | 650 | 650 | kg |
| Force de découpe, maxi. | 275 | 275 | kN |
| Force de serre-flan, maxi. | 275 | 275 | kN |
| Dimensions de l'éprouvette | |||
| Rondelle insérée (à découper) | Ø 118 | mm | |
| Rondelle insérée maxi. | Ø 165 | mm | |
| Rondelle insérée (avec doigt centreur), maxi. | Ø 105 | mm | |
| Largeur des bandes de tôle, maxi. | 128 | 128 | mm |
| Épaisseur de tôle, maxi. | 6,4 | 6,4 | mm |
| Rondelle (poinçonnable) | Ø 118 | ||
| Rondelle insérable maxi. | Ø 165 | ||
| Rondelle insérable (avec doigt centreur), maxi. | Ø 105 | ||
| Dimensions des outils d'essais | |||
| Matrice d'étirage externe, maxi. | Ø 155 | mm | |
| Poinçon d'étirage, maxi. | Ø 60 | mm | |
| Matrice d'étirage extérieure, maxi. | Ø 155 | ||
| Poinçon d’étirage, maxi. | Ø 60 | ||
| Précision de lecture - Course d'emboutissage | 0,01 | 0,01 | mm |
| Précision de lecture - Force d'emboutissage | 0,01 | 0,01 | kN |
| Précision de lecture - Force de serre flan | 0,01 | 0,01 | kN |
| Précision de lecture, vitesse d'emboutissage | 0,01 | mm/s | |
| Course d'emboutissage (course de déplacement du piston d'emboutissage) | 0 ... 80 | 0 ... 80 | mm |
| Vitesse d'emboutissage, maxi. | 1200 | 1200 | mm/min |
| Eau de refroidissement | |||
| Raccordement en eau de refroidissement | G1/2" | G1/2" | |
| Consommation en eau, pour une température de l'eau de 20°C | 4 | 4 | l/min |
| Alimentation électrique | |||
| Raccordement électrique | 3 x 400 | V (3Ph, N, PE) | |
| Raccordement électrique avec option tC II | 3 x 400 | V (3Ph, N, PE) | |
| Puissance installée | 10 | 10 | kVA |
| Fréquence | 50 | 50 | Hz |
| Fusible de puissance | 32 | 32 | A |
| Branchement électrique | 3 x 400 | ||
| Branchement électrique avec Option tC II | 3 x 400 | ||
| Charge d'essais, maxi. (force d'emboutissage, maxi.) | 200 | ||
| Précision de lecture - Vitesse d'emboutissage | 0,01 | ||
| Refroidisseur d'air à l’arrière de la machine d'essai | - | ||
| Niveau de bruit à vide à 1,8 mètre de hauteur | 52 | ||
| Type | BUP 400 | BUP 600 | |
| N° Article | 1043581 | 1043583 | |
| Charge d'essai, maxi (capacité, max.) | 400 | 600 | kN |
| Dimensions de la machine | |||
| Hauteur totale, env. | 1739 | 1739 | mm |
| Hauteur de table | 983 | 983 | mm |
| Hauteur jusqu'à tête basculante | 1185 | 1185 | mm |
| Largeur | 1048 | 1048 | mm |
| Profondeur | 1775 | 1775 | mm |
| Poids, env. | 1600 | 1600 | kg |
| Force de découpe, maxi. | 400 | 600 | kN |
| Force de serre-flan, maxi. | 400 | 600 | kN |
| Dimensions de l'éprouvette | |||
| Rondelle insérée (à découper) | Ø 250 | Ø 250 | mm |
| Rondelle insérée maxi. | Ø 250 | Ø 250 | mm |
| Rondelle insérée (avec doigt centreur), maxi. | Ø 220 | Ø 220 | mm |
| Largeur des bandes de tôle, maxi. | 260 | 260 | mm |
| Épaisseur de tôle, maxi. | 10 | 10 | mm |
| Dimensions des outils d'essais | |||
| Matrice d'étirage externe, maxi. | Ø 250 | Ø 250 | mm |
| Poinçon d'étirage, maxi. | Ø 120 | Ø 120 | mm |
| Précision de lecture - Course d'emboutissage | 0,01 | 0,01 | mm |
| Précision de lecture - Force d'emboutissage | 0,01 | 0,01 | kN |
| Précision de lecture - Force de serre flan | 0,01 | 0,01 | kN |
| Précision de lecture, vitesse d'emboutissage | 0,01 | 0,01 | mm/s |
| Course d'emboutissage (course de déplacement du piston d'emboutissage) | 0 ... 120 | 0 ... 120 | mm |
| Vitesse d'emboutissage, maxi. | 1000 | 1000 | mm/min |
| Eau de refroidissement | |||
| Raccordement en eau de refroidissement | G1/2" | G1/2" | |
| Consommation en eau, pour une température de l'eau de 20 °C | 7 | 7 | l/min |
| Alimentation électrique | |||
| Raccordement électrique | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| Raccordement électrique avec option tC II | 3 x 400 | 3 x 400 | V (3Ph, N, PE) |
| Puissance installée | 17,5 | 17,5 | kVA |
| Fréquence | 50 | 50 | Hz |
| Fusible de puissance | 32 | 32 | A |
| Type | BUP 1000 | |
| N° d’article | 1043584 | |
| Charge d’essai, max. (capacité, max.) | 1000 | kN |
| Dimensions de la machine | ||
| Hauteur totale, env. | 1522 | mm |
| Hauteur de table | 1104 | mm |
| Hauteur jusqu’à tête basculante (sans écran de protection), env. | 1361 | mm |
| Largeur | 1210 | mm |
| Profondeur | 1970 | mm |
| Poids, env. | 2100 | kg |
| Force de découpe, max. | 1000 | kN |
| Force de serre-flan, max. | 5 à 1000 | kN |
| Dimensions de l’éprouvette | ||
| Rondelle (à découper), max. | Ø 250 | mm |
| Rondelle insérée, max. | Ø 250 | mm |
| Rondelle insérée (avec doigt centreur), max. | Ø 270 | mm |
| Largeur des bandes de tôle, max. | 260 | mm |
| Épaisseur de tôle, max. | 10 | mm |
| Dimensions des outils d’essais | ||
| Matrice d’étirage externe, max. | Ø 250 | mm |
| Poinçon d’étirage, max. | Ø 120 | mm |
| Précisions de lecture | ||
| Précision de lecture - Course d’emboutissage | 0,01 | mm |
| Précision de lecture - Force d’emboutissage | 0,01 | kN |
| Précision de lecture - Force de serre-flan | 0,01 | kN |
| Précision de lecture, vitesse d’emboutissage | 0,01 | mm/s |
| Course d’emboutissage (course de déplacement du piston d’emboutissage) | 0 à 150 | mm |
| Vitesse d’emboutissage, max. | 750 | mm/min |
| Eau de refroidissement | ||
| Raccordement en eau de refroidissement | G1/2" | |
| Température requise de l’eau de refroidissement | 15 … 28 | °C |
| Consommation en eau, pour une température de l’eau de 25 °C | 10 | l/min |
| Alimentation électrique | ||
| Raccordement électrique | 3 x 400 | V (3Ph, N, PE) |
| Raccordement électrique avec option tC II | 3 x 400 | V (3Ph, N, PE) |
| Puissance installée (pleine charge), env. | 19 | kVA |
| Fréquence | 50 | Hz |
| Fusible de puissance | 32 | A |
Essai d’élargissement du trou automatisé
Le système d’essai robotisé roboTest N permet de réaliser des essais d’élargissement de trou selon ISO 16630. Les échantillons métalliques sont d’abord triés à la main dans le magasin d’éprouvettes. Suite au démarrage, le système prend en charge automatiquement les autres étapes d’essai. Il soulage ainsi l’opérateur, réduit les influences manuelles et améliore la sécurité tout au long de l’essai.
Dans le processus automatisé, un videoXtens de ZwickRoell est intégré pour la détection de fissure assistée par IA. Le système de mesure optique détecte la formation de fissures de manière automatique et en temps réel afin de déterminer le point final de l’essai de manière plus objective et de réduire considérablement la dispersion des résultats d’essai.

Les principaux outils des machines d'essais d'emboutissage BUP

Essais en godets

Courbes limite de formage (FLC)

Essais d'emboutissage Erichsen (ISO 20482)

Essais d'élargissement du trou
Méthode d’essai typique de l’emboutissage
Les méthodes d’essais typiques de l’emboutissage sont l’essai d’emboutissage Erichsen (ISO 20482) et Olsen (ISO 20482), l’essai d’emboutissage en godets pour l’essai de corne (ISO 11531 / EN 1669) et les essais d’expansion du trou d’après ISO 16630.
La détermination d'une courbe limite de formage d’après ISO 12004, permettant d'introduire des changements de forme critiques dans une expérience en deux étapes, puis de les comparer avec des changements de forme existants sur de vrais composants, est particulièrement importante pour l'emboutissage. Une courbe limite de formage (FLC) déterminée aidera ainsi l'utilisateur à optimiser l'emboutissage - dès la phase de conception du composant - et donc à accélérer le processus de développement.


