
BUP – zkušební stroje pro tváření plechů
Ke stažení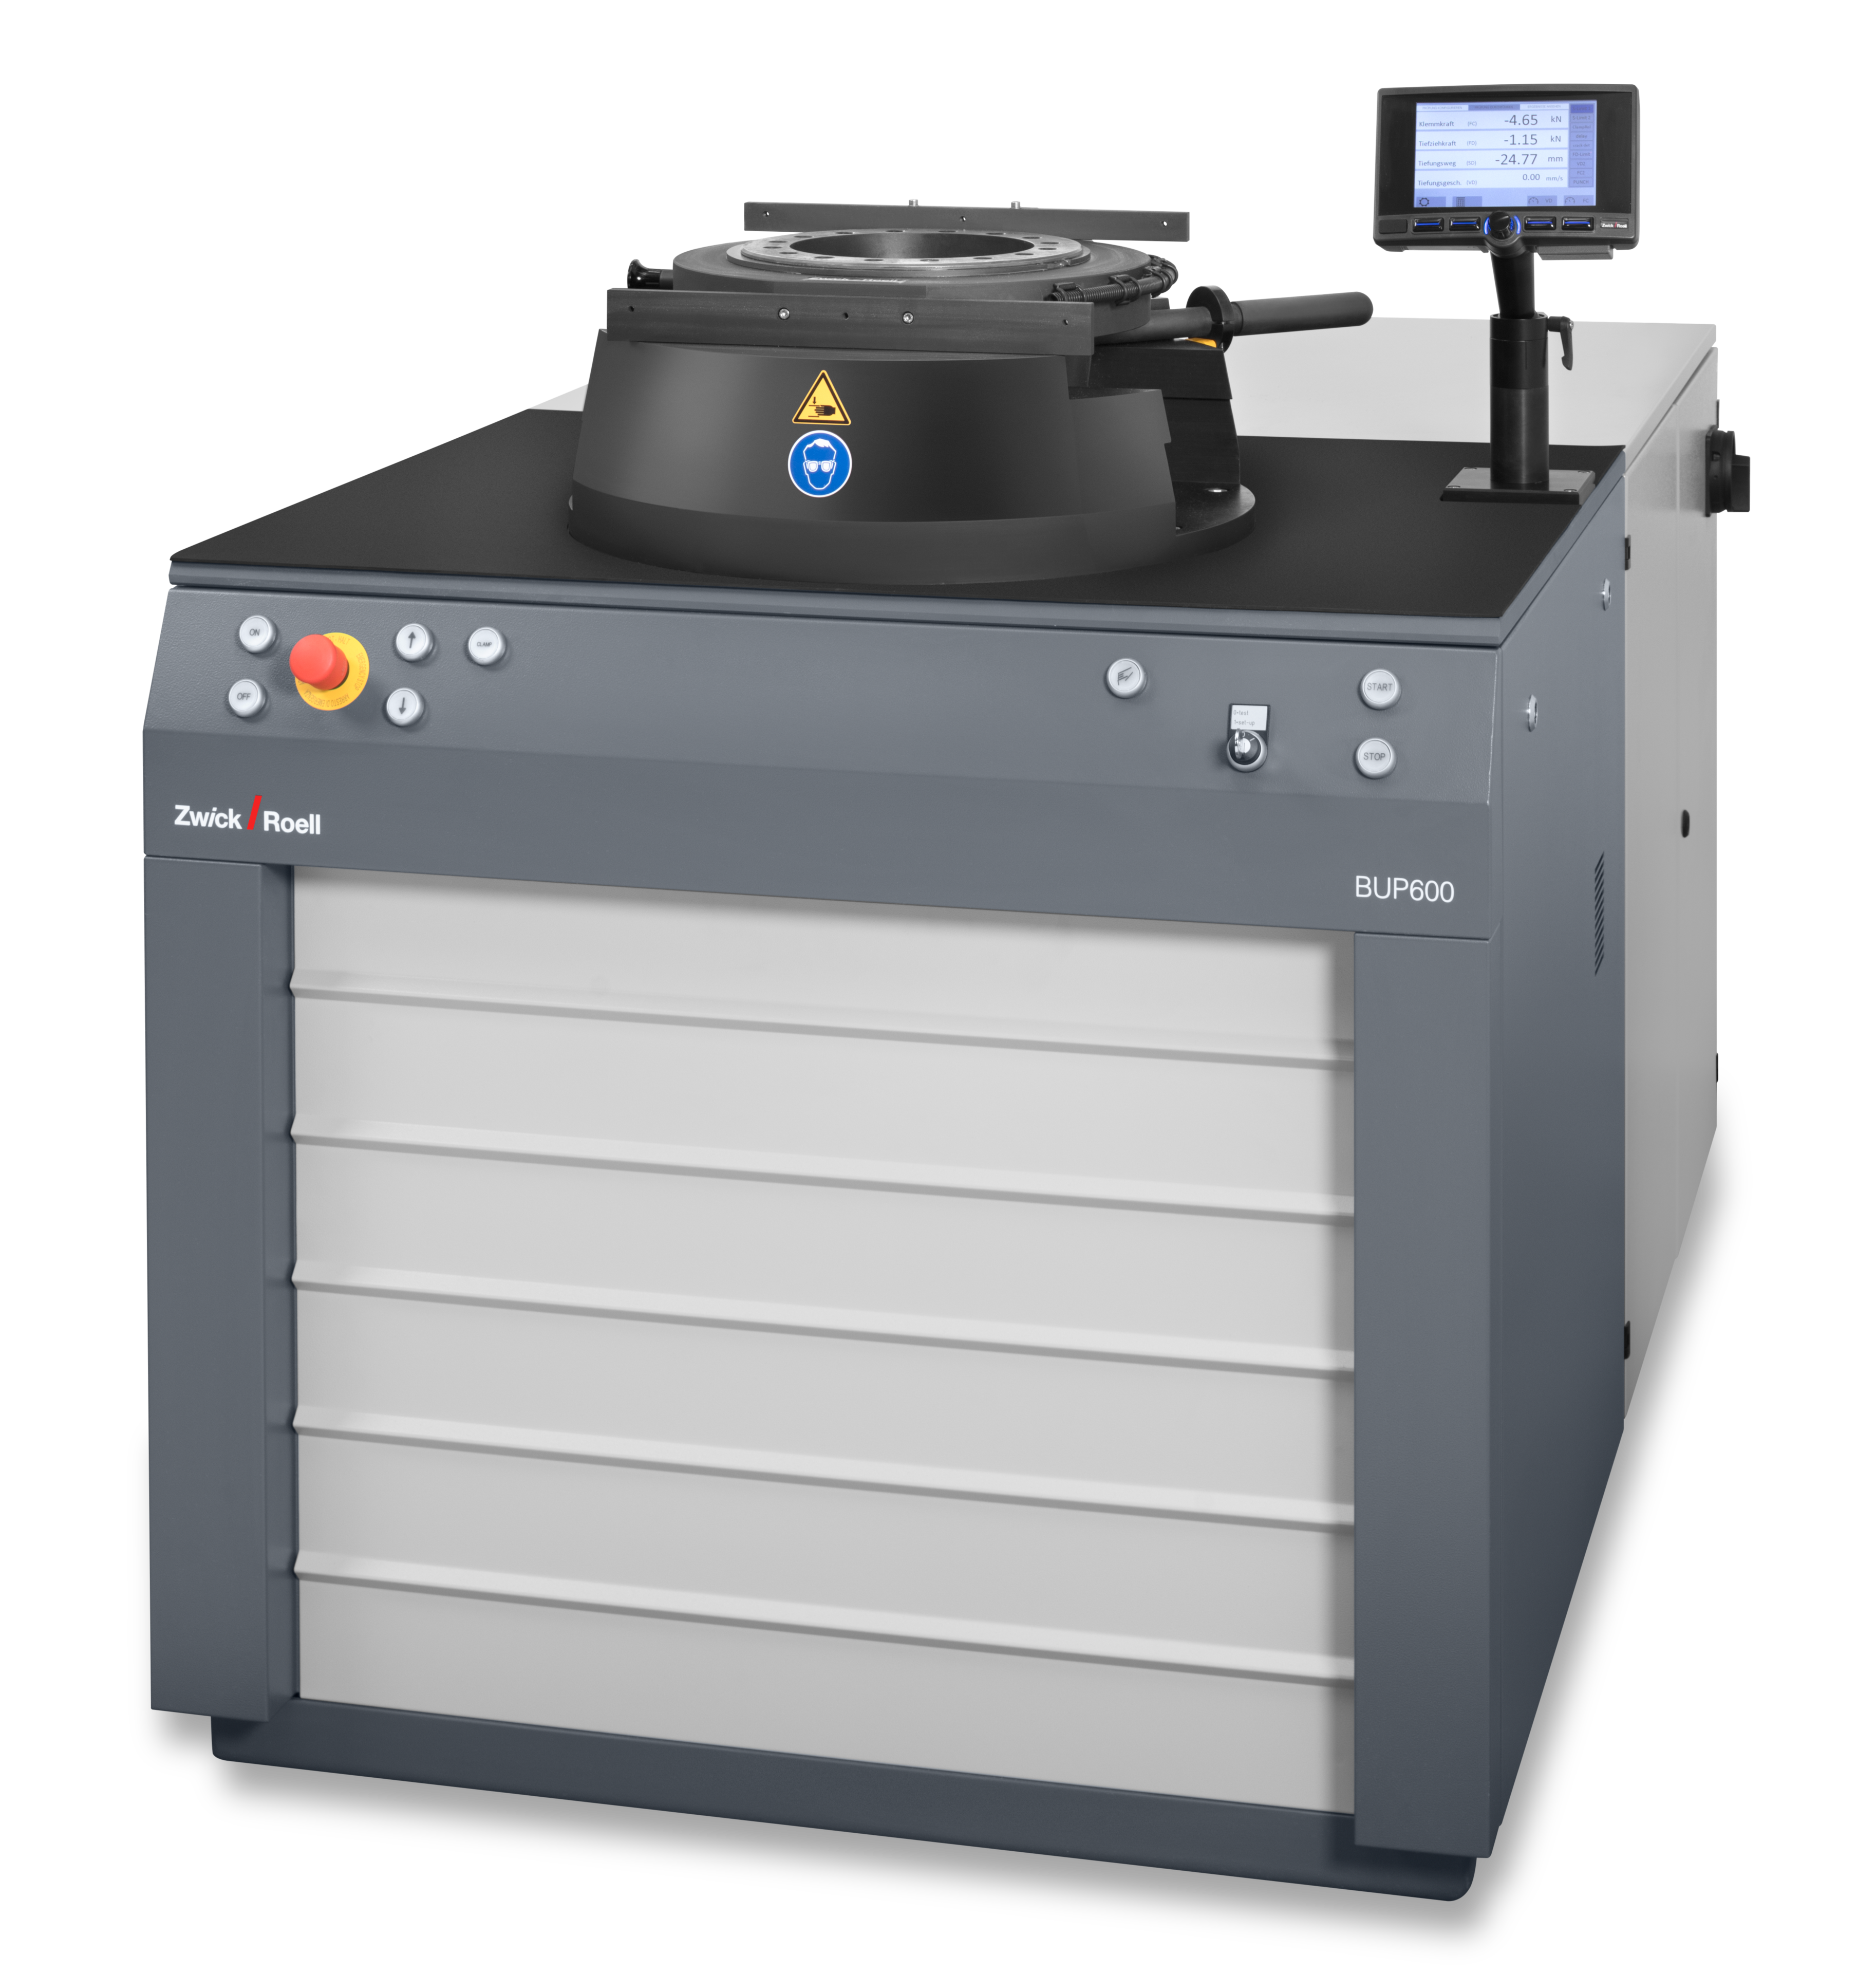
- Slitiny kovů
- 100 – 1 000 kN
- Zkouška hloubením
- Zkouška cípatosti
- Zkouška rozšiřováním otvoru
- Křivka mezní tvařitelnosti:
- ISO 20482
- ČSN EN 1669
- ISO 12004
- ISO 16630
Flexibilní řešení pro zkoušky tvařitelnosti kovových plechů a pásů
Zkušební stroje na tváření plechů (BUP) se používají ke stanovení a vyhodnocení charakteristických hodnot v oblasti tváření plechů. Tyto systémy hrají důležitou roli při vývojových procesech při určování charakteristických vlastností nových slitin, nových technik zpracování i při následné sériové výrobě.
Mezi výhody strojů pro zkoušení tváření plechů patří flexibilita či jednoduchá a rychlá výměna přípravků pro různé druhy zkoušek. Nabízí individuálně řízené integrované funkce, jako jsou přidržování, ražení, tažení a vyhození.

Zkouška rozšiřováním otvoru: Detekce trhlin s AI
Kdy lze trhlinu skutečně považovat za trhlinu? Při zkoušce rozšiřování otvoru podle normy ISO 16630 rozhoduje právě okamžik vzniku trhliny o výsledku zkoušky. Umělá inteligence, která se učila na velkém počtu různých zkušebních snímků, dokáže v reálném čase rozpoznat okamžik vzniku kritické trhliny. Umožňuje tak rychlé, konzistentní a reprodukovatelné vyhodnocení zkoušky.
Další výhody: Při využití AI nejsou zapotřebí žádné předběžné zkoušky. Stačí vložit vzorek a zahájit zkoušku. Model AI se již naučil rozpoznávat trhliny a nevyžaduje žádné nastavování parametrů. To šetří čas, snižuje nároky na testování a posouvá efektivitu zkoušky rozšiřováním otvoru na novou úroveň.

Technický přehled
| Typ | BUP 100 | BUP 200 | BUP 200 | |
| Č. výrobku | 1043578 | 1043580 | 3005322 | |
| Max. zkušební zatížení (max. tažná síla) | 130 | 200 | 200 | kN |
| Rozměry stroje | ||||
| Celková výška cca | 1 255 | 1 255 | 1 208 | mm |
| Výška stolu | 903 | 903 | 903 | mm |
| Šířka | 850 | 850 | 850 | mm |
| Hloubka | 1 200 | 1 200 | 1 200 | mm |
| Hmotnost cca | 650 | 650 | kg | |
| Tažná síla (max.) | 275 | 275 | 275 | kN |
| Přidržovací síla (max.) | 275 | 275 | 275 | kN |
| Rozměry zkušebního tělesa | ||||
| Kruhový výstřih (k tažení) | Ø 118 | Ø 118 | Ø 118 | mm |
| Kruhový výstřih ke vložení (max.) | Ø 165 | Ø 165 | Ø 165 | mm |
| Kruhový výstřih ke vložení (se středicím prvkem) max. | Ø 105 | Ø 105 | Ø 105 | mm |
| Max. šířka pásu plechu | 128 | 128 | 128 | mm |
| Max. tloušťka pásu plechu | 6,4 | 6,4 | 6,4 | mm |
| Rozměry zkušebních přípravků | ||||
| Raznice, vnější max. | Ø 155 | Ø 155 | Ø 155 | mm |
| Razník max. | Ø 60 | Ø 60 | Ø 60 | mm |
| Přesnost odečtu zdvihu razníku | 0,01 | 0,01 | 0,01 | mm |
| Přesnost odečtu tažné síly | 0,01 | 0,01 | 0,01 | kN |
| Přesnost odečtu přidržovací síly | 0,01 | 0,01 | 0,01 | kN |
| Přesnost odečtu tažné rychlosti | 0,01 | 0,01 | 0,01 | mm/s |
| Zdvih razníku (dráha posuvu) | 0 ... 80 | 0 ... 80 | 0 ... 80 | mm |
| Max. tažná rychlost | 1 200 | 1 200 | 1 200 | mm/min |
| Chladicí kapalina | ||||
| Připojení chladicí kapaliny | G1/2" | G1/2" | - | |
| Spotřeba chladicí kapaliny při teplotě kapaliny 20 °C | 4 | 4 | - | l/min |
| Vzduchový chladič za zkušebním strojem | - | - | x | |
| Hlučnost při volnoběhu ve výšce 1,8 m | 52 | 52 | 58 | dB(A) |
| Specifikace napájení | ||||
| Elektrické připojení | 3 x 400 | 3 x 400 | 3 x 400 | V (3 L, N, PE) |
| Elektrické připojení s možností tC II | 3 x 400 | 3 x 400 | 3 x 400 | V (3 L, N, PE) |
| Spotřeba energie | 10 | 10 | 10 | kVA |
| Frekvence | 50 | 50 | 50 | Hz |
| Jištění | 32 | 32 | 32 | A |
| Hmotnost, cca | 650 | |||
| Typ | BUP 400 | BUP 600 | |
| Č. výrobku | 1043581 | 1043583 | |
| Max. zkušební zatížení (max. tažná síla) | 400 | 600 | kN |
| Rozměry stroje | |||
| Celková výška cca | 1 380 | 1 380 | mm |
| Výška stolu | 983 | 983 | mm |
| Výška k hlavě pro upínání nástrojů | 1 185 | 1 185 | mm |
| Šířka | 1 100 | 1 100 | mm |
| Hloubka | 1 775 | 1 775 | mm |
| Hmotnost cca | 1 600 | 1 600 | kg |
| Tažná síla (max.) | 400 | 600 | kN |
| Přidržovací síla (max.) | 400 | 600 | kN |
| Rozměry zkušebního tělesa | |||
| Kruhový výstřih (k tažení) | Ø 250 | Ø 250 | mm |
| Kruhový výstřih ke vložení (max.) | Ø 250 | Ø 250 | mm |
| Kruhový výstřih ke vložení (se středicím prvkem) max. | Ø 220 | Ø 220 | mm |
| Max. šířka pásu plechu | 260 | 260 | mm |
| Max. tloušťka pásu plechu | 10 | 10 | mm |
| Rozměry zkušebních přípravků | |||
| Raznice, vnější max. | Ø 250 | Ø 250 | mm |
| Razník max. | Ø 120 | Ø 120 | mm |
| Přesnost odečtu zdvihu razníku | 0,01 | 0,01 | mm |
| Přesnost odečtu tažné síly | 0,01 | 0,01 | kN |
| Přesnost odečtu přidržovací síly | 0,01 | 0,01 | kN |
| Přesnost odečtu tažné rychlosti | 0,01 | 0,01 | mm/s |
| Zdvih razníku (dráha posuvu) | 0 ... 120 | 0 ... 120 | mm |
| Max. tažná rychlost | 1 000 | 1 000 | mm/min |
| Chladicí kapalina | |||
| Připojení chladicí kapaliny | G1/2" | G1/2" | |
| Spotřeba chladicí kapaliny při teplotě kapaliny 20 °C | 7 | 7 | l/min |
| Hlučnost při volnoběhu ve výšce 1,8 m | 53 | 53 | dB(A) |
| Specifikace napájení | |||
| Elektrické připojení | 3 x 400 | 3 x 400 | V (3 L, N, PE) |
| Elektrické připojení s možností tC II | 3 x 400 | 3 x 400 | V (3 L, N, PE) |
| Spotřeba energie | 17,5 | 17,5 | kVA |
| Frekvence | 50 | 50 | Hz |
| Jištění | 32 | 32 | A |
| Typ | BUP 1000 | |
| Č. výrobku | 1043584 | |
| Max. zkušební zatížení (max. tažná síla) | 1 000 | kN |
| Rozměry stroje | ||
| Celková výška cca | 1 522 | mm |
| Výška stolu | 1 104 | mm |
| Výška k hlavě pro upínání nástrojů (bez ochranného štítu) cca. | 1 361 | mm |
| Šířka | 1 210 | mm |
| Hloubka | 1 970 | mm |
| Hmotnost (cca) | 2 100 | kg |
| Tažná síla (max.) | 1 000 | kN |
| Přidržovací síla (max.) | 5 ... 1 000 | kN |
| Rozměry zkušebního tělesa | ||
| Kruhový výstřih (k tažení) max. | Ø 250 | mm |
| Kruhový výstřih ke vložení (max.) | Ø 250 | mm |
| Kruhový výstřih ke vložení (se středicím prvkem) max. | Ø 270 | mm |
| Max. šířka pásu plechu | 260 | mm |
| Max. tloušťka pásu plechu | 10 | mm |
| Rozměry zkušebních přípravků | ||
| Raznice, vnější (max.) | Ø 250 | mm |
| Razník max. | Ø 120 | mm |
| Přesnost odečtu | ||
| Přesnost odečtu zdvihu razníku | 0,01 | mm |
| Přesnost odečtu tažné síly | 0,01 | kN |
| Přesnost odečtu přidržovací síly | 0,01 | kN |
| Přesnost odečtu tažné rychlosti | 0,01 | mm/s |
| Zdvih razníku (dráha posuvu) | 0 ... 150 | mm |
| Max. tažná rychlost | 750 | mm/min |
| Chladicí kapalina | ||
| Připojení chladicí kapaliny | G1/2" | |
| Požadovaná teplota chladicí kapaliny | 15 … 28 | °C |
| Spotřeba chladicí kapaliny při teplotě kapaliny 25 °C | 10 | l/min |
| Připojené zatížení: | ||
| Elektrické připojení | 3 x 400 | V (3 L, N, PE) |
| Elektrické připojení s možností tC II | 3 x 400 | V (3 L, N, PE) |
| Příkon při plném zatížení (cca) | 19 | kVA |
| Frekvence | 50 | Hz |
| Jištění | 32 | A |
Automatizovaná zkouška rozšiřováním otvoru
Automatizovaný robotický zkušební systém roboTest N umožňuje provádět zkoušku rozšiřování otvoru podle ISO 16630. Vzorky z kovových materiálů se nejprve ručně vloží do zásobníků. Po spuštění zkoušky systém automaticky provede všechny následující kroky bez nutnosti dalšího manuálního zásahu. Tím se sníží zatížení obsluhy, omezí se vlivy lidského faktoru a zvýší se bezpečnost celého průběhu zkoušky.
Součástí automatizovaného procesu je optický měřicí systém ZwickRoell videoXtens pro detekci trhlin s podporou umělé inteligence. Systém dokáže automaticky rozpoznat vznik trhlin v reálném čase. To umožňuje objektivněji určit okamžik ukončení zkoušky a výrazně snížit rozptyl výsledků zkoušek.

Nejdůležitější zkušební přípravky pro BUP – zkušební stroje pro tváření plechů

Zkouška cípatosti

Křivky mezní tvařitelnosti (FLC)

Zkouška hloubením podle Erichsena (ISO 20482)

Zkouška rozšiřováním otvoru
Typické zkušební metody pro tváření plechů a pásů
Mezi typické zkušební metody v oblasti tvařitelnosti plechů a pásů patří zkouška hloubením podle Erichsena (ISO 20482) a Olsena (ISO 20482), zkouška anizotropie (cípatosti) podle ISO 11531 / ČSN EN 1669 a zkouška rozšiřováním otvoru podle ISO 16630.
Obzvláště důležité je pak stanovení křivky mezní tvařitelnosti (FLC) podle ISO 12004, která se používá ve dvoustupňovém testu k vytvoření kritických deformací při zkouškách, které se pak porovnávají s existujícími deformacemi na skutečných součástech a poté vyhodnocují. Křivka mezní tvařitelnosti se používá při vývoji součástí k optimalizaci tváření, čímž se urychluje proces vývoje.

