ISO 148-1: Kerbschlagbiegeversuch Metall nach Charpy
Der Kerbschlagbiegeversuch nach ISO 148 dient der Bestimmung der Schlagenergie und des Sprödbruchverhaltens metallischer Werkstoffe. Das Verfahren ist besonders relevant für Anwendungen, bei denen Werkstoffe Stoß- und Schlagbeanspruchungen sicher aufnehmen müssen. Es wird in Qualitätssicherung, Werkstoffentwicklung, Fertigungskontrolle und Akkreditierung eingesetzt.
In der Praxis entstehen Streuungen häufig durch ungenaue Probendimensionen, Kerbqualität, Temperaturabweichungen oder Bedienereinfluss. ZwickRoell unterstützt Sie mit passenden Pendelschlagwerken, Einlegehilfen, Temperierlösungen, der Prüfsoftware testXpert und Automatisierungsoptionen.
Das Prüfverfahren ist auch in der ASTM E23 beschrieben und festgelegt. Die ISO Norm ist wortgleich auch eine europäische Norm (EN ISO 148-1).
Häufige Fehlerquellen Versuchsdurchführung Automatisierungsmöglichkeiten FAQ's zur Norm Beratung anfordern

ISO 148-1 – das Wichtigste in Kürze
- ISO 148-1 beschreibt den Charpy-Kerbschlagbiegeversuch an gekerbten Metallproben mit U- oder V-Kerbe und dient der Bestimmung von Schlagenergie (Kerbschlagarbeit) und Schlagzähigkeit.
- Die Prüfung zeigt, ob ein Metall eher zäh oder spröde reagiert; zusätzlich kann der Zäh-Spröd-Übergang in Abhängigkeit von der Temperatur ermittelt werden.
- Die größten Fehlerquellen liegen in der Praxis bei Probendimensionen, Kerbtiefe, Kerbposition, Oberflächenqualität, falscher Probenlage und unzureichend kontrollierter Temperierung.
- Temperaturgeführte Prüfungen sind anspruchsvoll, weil die Probe nach der Entnahme aus der Temperierung innerhalb weniger Sekunden geprüft werden muss.
- Die richtige Pendelgröße, normgerechte Schlaggeschwindigkeit, kalibrierte Widerlager und kompensierte Reibungs- sowie Luftwiderstandsverluste sind entscheidend für vergleichbare Ergebnisse.
- ZwickRoell bietet für Prüfungen nach ISO 148 geeignete Pendelschlagwerke, Charpy-Schlagböcke, Einlegehilfen, Temperierlösungen und Automatisierung.
- Die Prüfsoftware testXpert unterstützt standardisierte Prüfabläufe, sichere Parametrierung, nachvollziehbare Dokumentation und die Integration der Prüfdaten in Laborprozesse.

ISO 148-1 in der Praxis: Häufige Fehlerquellen und Einfluss auf die Ergebnisse
In der Praxis entscheidet nicht allein das Pendelschlagwerk über die Qualität des Kerbschlagbiegeversuchs. Streuungen entstehen häufig bereits vor dem Schlag: bei der Probenherstellung, bei der Temperierung oder beim manuellen Einlegen. Genau diese Schritte bestimmen, ob Ergebnisse vergleichbar, reproduzierbar und belastbar sind.
Mögliche Fehlerquellen bei:
Probenherstellung & Probenqualität Einlegen & Ausrichten Temperatureinfluss Prüfsystem
Probenherstellung und Probenqualität
Typische Fehlerquellen:
- Nicht normgerechte Probenabmessungen: Standard Charpy-Proben haben die Abmessungen 10 × 10 × 55 mm. Abweichungen verändern das Bruchverhalten und erschweren den Vergleich mit Referenzwerten.
- Fehlerhafte oder ungleichmäßige Kerbe: Kerbtiefe und Kerbradius beeinflussen die gemessene Energie deutlich. Eine kleinere Kerbe kann zu höheren Schlagenergien führen, eine größere Kerbe zu niedrigeren Werten.
- Nicht mittige Kerbe: Beim Charpy-Versuch muss die Kerbe mittig sitzen, damit der Pendelhammer auf der gegenüberliegenden Seite definiert auftrifft.
- Verwechslung von V- und U-Kerben: V- und U-Kerben führen aufgrund unterschiedlicher Geometrien zu nicht vergleichbaren Ergebnissen.
- Oberflächenfehler und Riefen: Beschädigungen oder Riefen können die Rissausbreitung beeinflussen und im ungünstigen Fall auch die Widerlager beschädigen.
- Materialinhomogenität oder falsche Charge: Unterschiedliche Materialzustände wirken sich direkt auf die Kerbschlagarbeit und den Sprödbruchanteil aus.

Einlegen und Ausrichten der Probe
Die Probe muss mittig und mit korrekter Orientierung im Schlagbock liegen. Wird sie nicht mittig eingelegt, trifft das Pendel nicht exakt auf der gegenüberliegenden Seite der Kerbe. Das verändert die Biegebeanspruchung und kann zu falschen oder streuenden Ergebnissen führen.

Temperaturführung und Zeitfenster
Temperaturgeführte Prüfungen nach ISO 148 sind besonders kritisch, weil sich das Bruchverhalten metallischer Werkstoffe mit der Temperatur deutlich verändern kann. Vor allem bei niedrigen Temperaturen brechen viele Metalle spröder; deshalb muss die Probe zum Zeitpunkt des Schlags tatsächlich die geforderte Prüftemperatur haben.
Kritische Punkte sind:
- Homogene Temperierung der Probe: Die Probe muss vollständig durchtemperiert sein, nicht nur an der Oberfläche.
- Schneller Transfer zur Prüfung: Von der Entnahme aus der Temperierung über das Einlegen in den Schlagbock bis Auftreffen des Pendels dürfen maximal 5 Sekunden vergehen.
- Temperaturverlust durch Handling: Umgebungstemperatur, Handhabung und nicht temperierte Hilfsmittel können die Probentemperatur verändern.
- Mitgekühlte Greifzange: Bei Tieftemperaturprüfungen sollte auch die Zange temperiert sein, damit die Probe beim Greifen nicht erwärmt wird.
- Reproduzierbares Einlegen: Unter Zeitdruck steigt das Risiko, die Probe nicht exakt mittig oder nicht korrekt orientiert einzulegen.
Wird das vorgegebene Zeitfenster überschritten, ist nicht mehr sichergestellt, dass die Prüfung bei der definierten Temperatur erfolgt. Das kann zu Streuungen führen und die Vergleichbarkeit der Ergebnisse beeinträchtigen.

Pendelschlagwerk, Pendelvermögen und Schlaggeschwindigkeit
Auch das Prüfsystem selbst muss zur Norm und zur Prüfaufgabe passen:
- Die ISO 148 fordert eine Schlaggeschwindigkeit im Bereich von 5 bis 5,5 m/s.
- Auslösewinkel und Pendelhammer beeinflussen die Schlaggeschwindigkeit und damit die Vergleichbarkeit der Ergebnisse.
- Widerlager verschleißen durch die Prüfung und müssen regelmäßig kontrolliert und bei Bedarf gereinigt, gedreht oder getauscht werden.


Sie möchten ISO-148-Prüfungen sicherer, reproduzierbarer oder effizienter durchführen?
Wir unterstützen Sie bei der Auswahl von Pendelschlagwerk, Schlagbock, Temperierung, Software und Automatisierungsgrad – passend zu Werkstoff, Probenaufkommen, Prüftemperatur und Normanforderung.
Durchführung des Kerbschlagbiegeversuchs nach ISO 148-1 mit ZwickRoell
Kritische Prüfschritte und ZwickRoell Lösungen im Einzelnen erklärt:
Probenpositionierung Temperierung Auswahl Pendelschlagwerk Auswahl Schlagbock Energieverluste Automatisierungsmöglichkeiten
So läuft die Prüfung ab:
Beim Charpy-Kerbschlagbiegeversuch nach ISO 148 wird eine gekerbte Metallprobe auf zwei Auflager aufgelegt und mit einem Pendelhammer schlagartig gebrochen. Die Kerbe liegt dabei mittig, der Schlag erfolgt auf der gegenüberliegenden Seite.
Vor der Prüfung werden Probengeometrie, Kerbart, Kerbtiefe, Oberflächenzustand und gegebenenfalls die Prüftemperatur vorbereitet und kontrolliert. Bei temperaturgeführten Prüfungen muss die Probe homogen temperiert und nach der Entnahme innerhalb von 5 Sekunden eingelegt und geprüft werden.
Aus der Differenz zwischen Fallhöhe und Steighöhe des Pendels wird die Kerbschlagarbeit in Joule bestimmt. Ergänzend kann der Sprödbruchanteil an der Bruchfläche bewertet werden, beispielsweise manuell oder optisch. Die Ergebnisse dienen dem Materialvergleich, der Qualitätskontrolle und der Bewertung des Werkstoffverhaltens bei schlagartiger Beanspruchung.
Proben exakt positionieren
Das mittige Einlegen der Probe ist entscheidend für reproduzierbare Ergebnisse. Bereits kleine Lageabweichungen verändern den Auftreffpunkt des Pendelhammers und damit die lokale Beanspruchung. Zangen, Anschläge oder Zentrierhilfen erleichtern das schnelle und reproduzierbare Einlegen und reduzieren Abweichungen bei der manuellen Positionierung
Bei automatisierten Schlagversuchen übernimmt das Prüfsystem die Positionierung der Probe. Dadurch liegt sie bei jedem Versuch in derselben Position. Das schafft konstante Prüfbedingungen und bildet die Grundlage für vergleichbare und reproduzierbare Ergebnisse.
Temperatur sicher beherrschen
Bei temperierten Proben dürfen zwischen Probenentnahme und Auftreffen des Pendelhammers maximal 5 Sekunden vergehen. In dieser Zeit muss die Probe korrekt eingelegt, die Schutztür geschlossen und der Versuch durchgeführt sein. Kurze Wege, Einlegehilfen und ein Startknopf in Griffnähe unterstützen den manuellen Ablauf.
Automatisierung erhöht die Prozesssicherheit zusätzlich: Sie führt die Probe reproduzierbar in Prüfposition, reduziert Bedienereinfluss und unterstützt die sichere Einhaltung des Zeitfensters – besonders bei hohen Probenzahlen.
Auswahl des Pendelschlagwerks
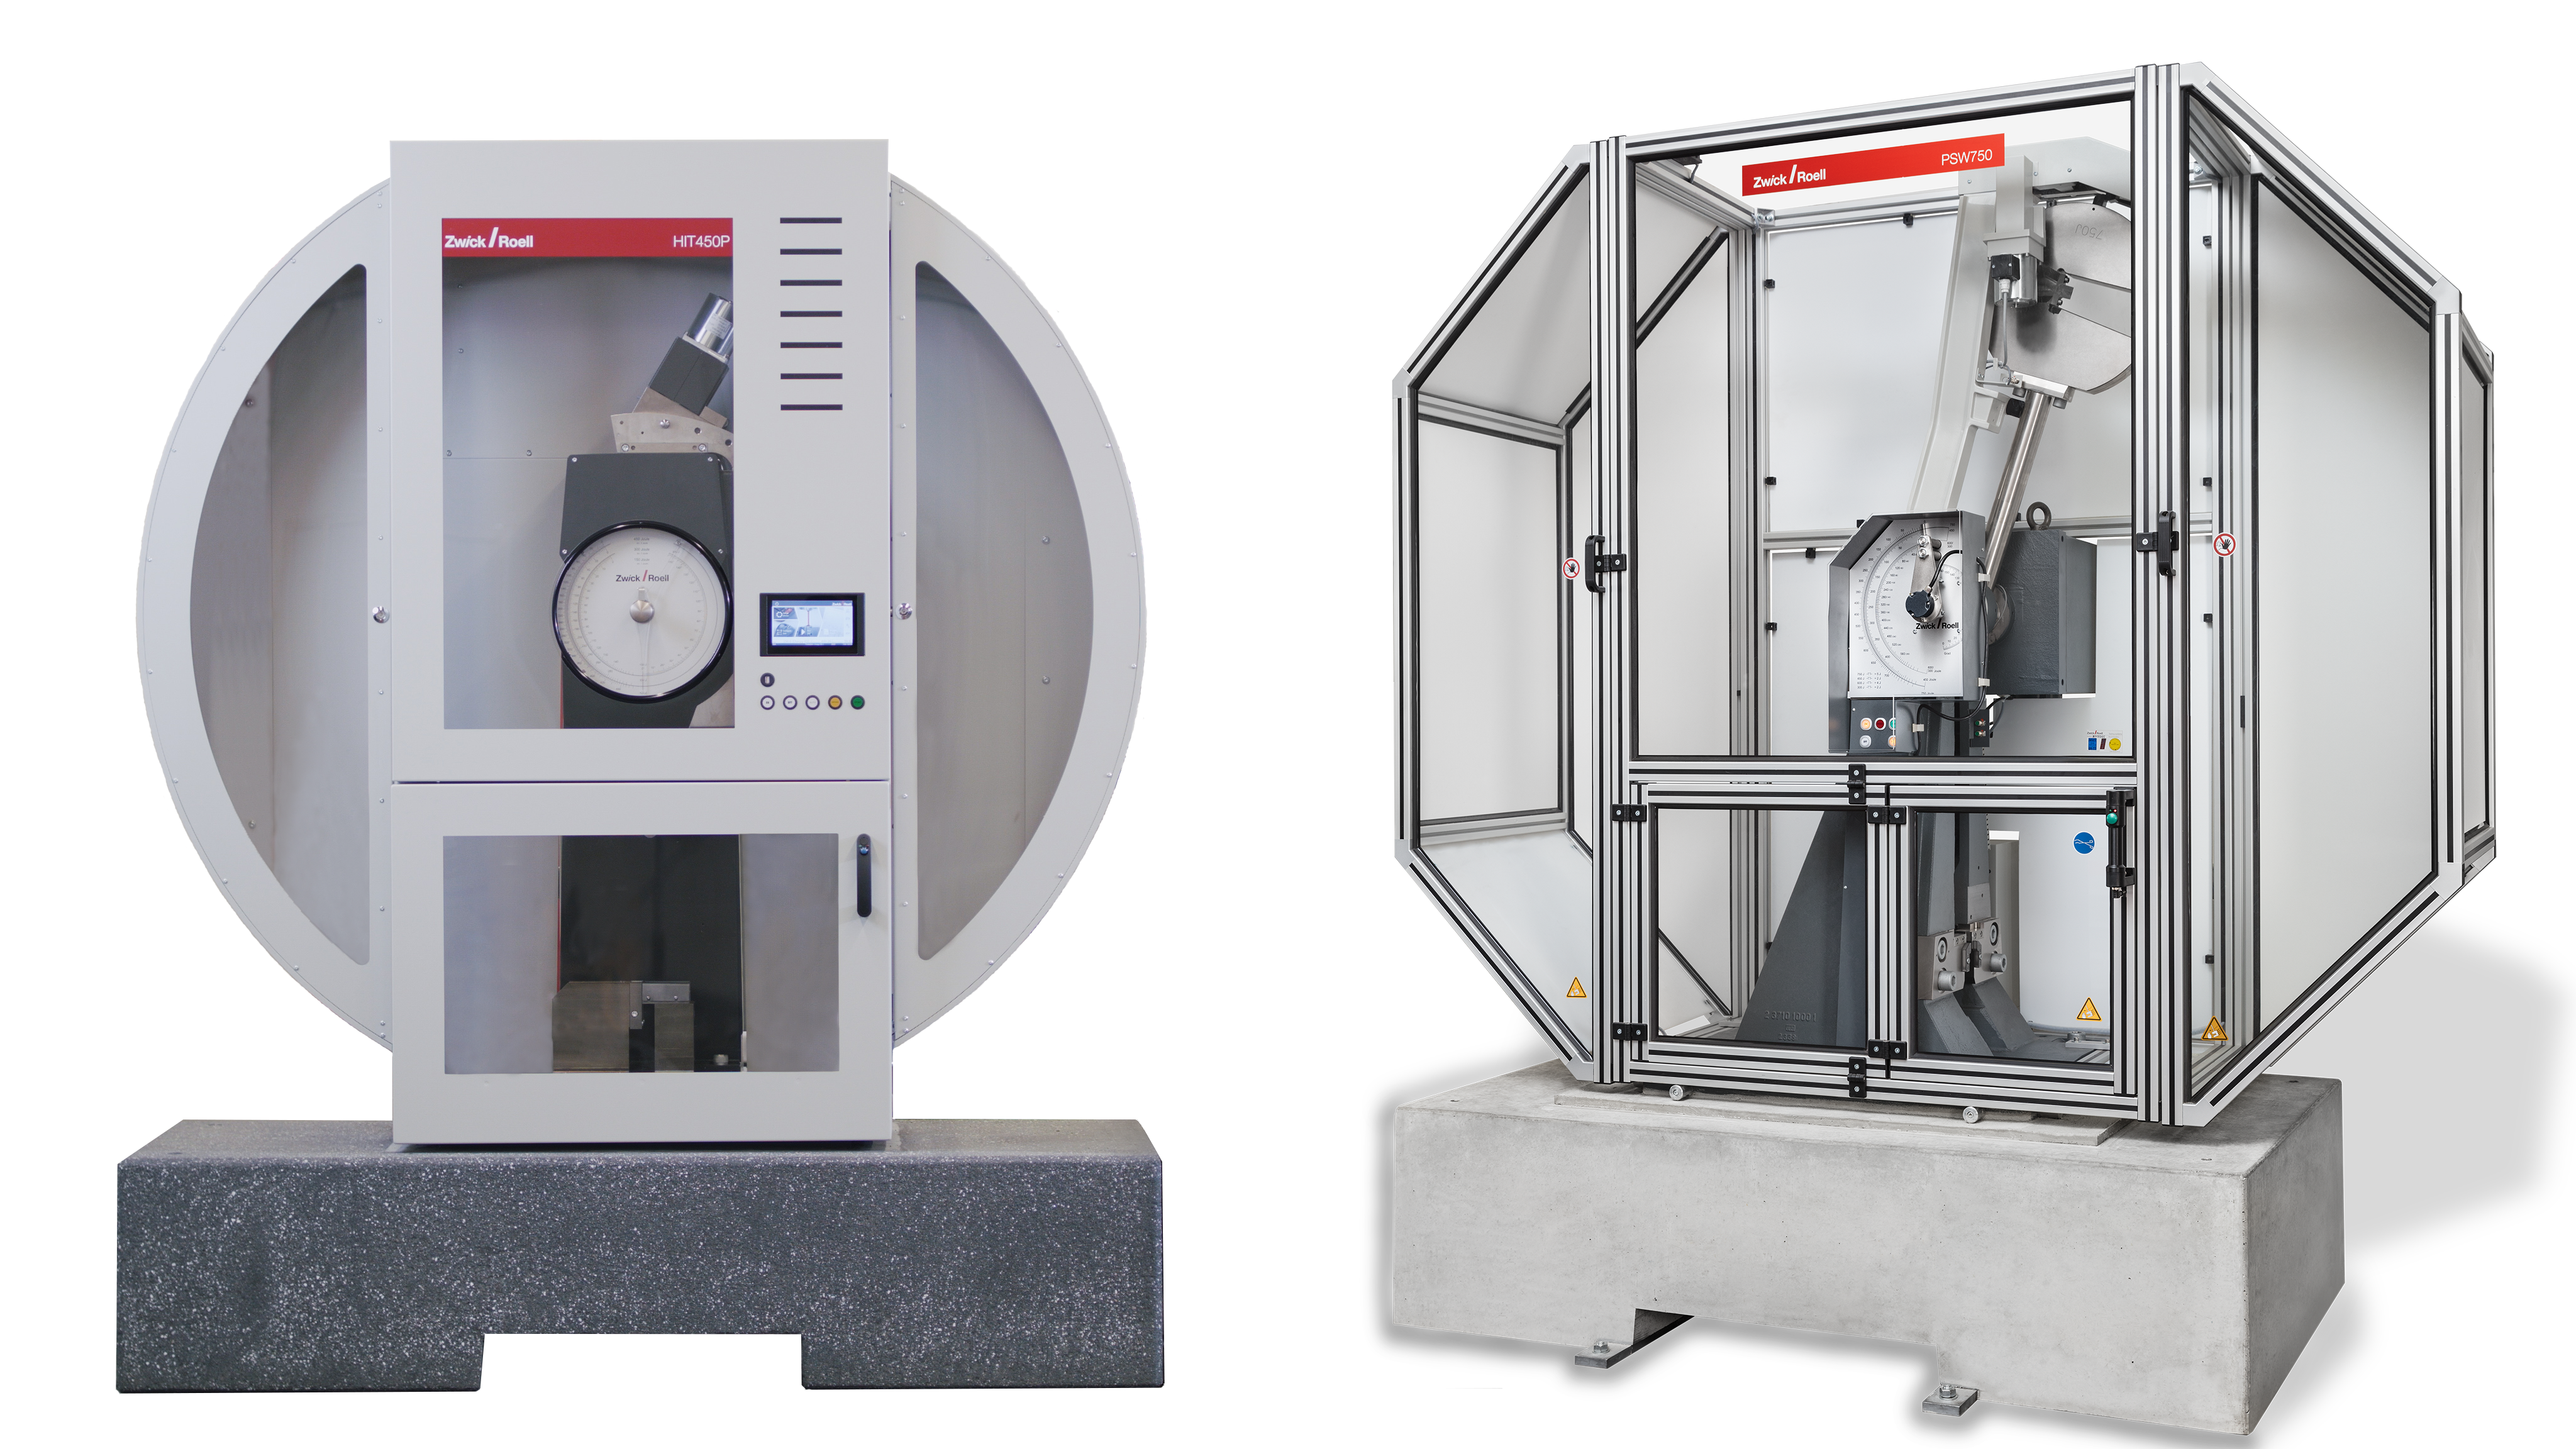
Für Prüfungen nach ISO 148 hat ZwickRoell die Pendelschlagwerke HIT300P, HIT450P und HIT750P im Prüfprogramm. Entscheidend ist, dass das Pendel zur erwarteten Schlagenergie passt und die Anforderungen der Norm erfüllt. Die ISO 148-1 nennt als Obergrenze 80 % des Pendelvermögens, aber keine Untergrenze. Bei einem HIT450P mit 450 Joule Pendelhammer kann demnach im Bereich von 0 Joule bis 360 Joule normgerecht geprüft werden.
Auswahl des Schlagbocks
Für die Pendelschlagwerke HIT300P und HIT450P bietet ZwickRoell zwei Schlagbock-Varianten: den Charpy-Schlagbock und den Universal-Schlagbock.
Der Charpy-Schlagbock ist speziell auf Charpy-Prüfungen ausgelegt. Seine Widerlager lassen sich drehen und zusätzlich von einer Seite auf die andere tauschen. Dadurch können die Widerlager vierfach verwendet werden, bevor ein Austausch erforderlich ist. Das reduziert den Verschleißbedarf im Laboralltag.
Der Universal-Schlagbock bietet mehr Flexibilität bei den Prüfarten. Bei Bedarf lässt er sich beispielsweise für Izod-Prüfungen oder auch Schlagzugversuche umrüsten. Damit eignet er sich besonders für Labore, in denen unterschiedliche Prüfverfahren mit einem Pendelschlagwerk durchgeführt werden sollen.
Beim Pendelschlagwerk HIT750P werden Auf- und Widerlager direkt im Gerät montiert, ein separater Schlagbock ist nicht erforderlich. Es eignet sich hauptsächlich für Charpy-Prüfungen, aber auch Schlagzugversuche sind möglich.
Energieverluste berücksichtigen
Reibung und Luftwiderstand treten bei Pendelschlagwerken immer auf. ZwickRoell Geräte ermöglichen die Ermittlung dieser Einflüsse, sodass sie bei unverändertem Aufbau kompensiert werden können. Das unterstützt eine genauere Zuordnung der gemessenen Energieaufnahme zur Probe statt zum Prüfsystem.
Automatisierte Kerbschlagbiegeversuche nach ISO 148-1
Automatisierung ist bei ISO 148 besonders sinnvoll, wenn viele Proben geprüft werden, wenn unter Temperatur geprüft wird oder wenn Bedienereinfluss reduziert werden soll. Automatisierte Prüfsysteme halten das Zeitfenster von maximal 5 Sekunden zwischen Verlassen der Temperierung und dem Schlagversuch sicher ein.
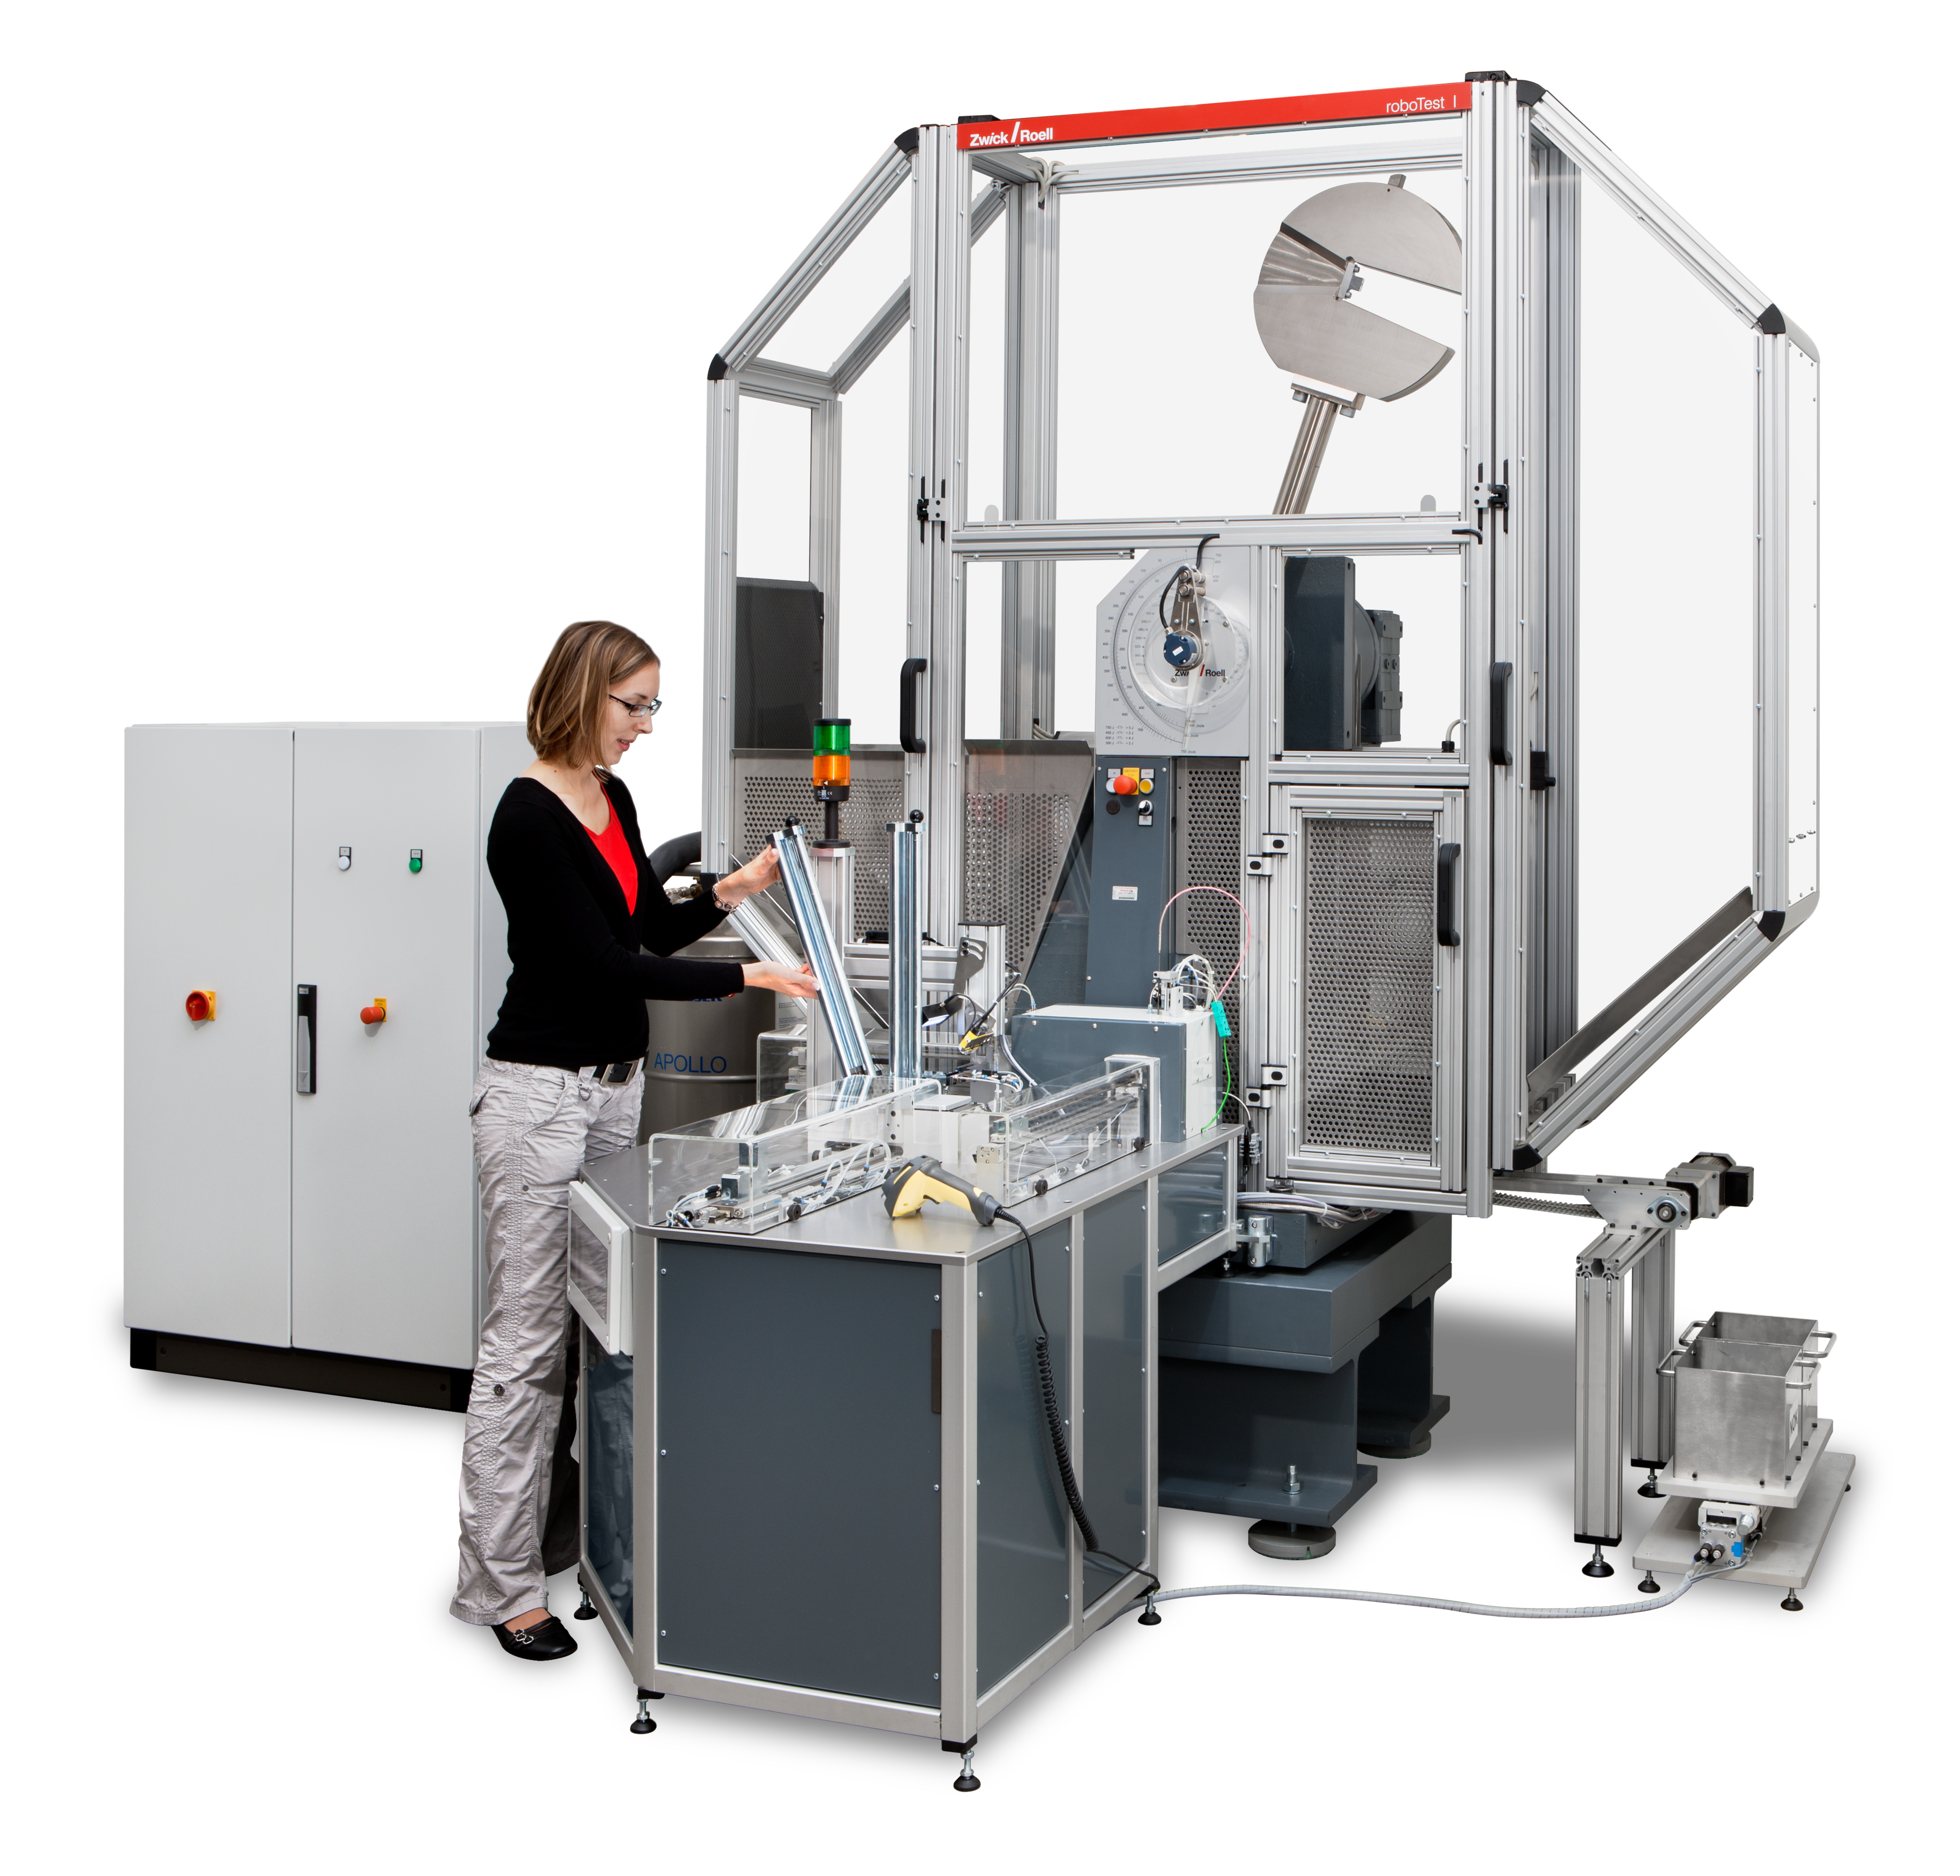
Mit dem automatisierten Prüfsystem roboTest I können bis zu 450 gekerbte Metallproben im Temperaturbereich von -180 °C bis +300 °C automatisiert geprüft werden.
ZwickRoell bietet hierfür unterschiedliche Varianten passend zum jeweiligen Pendelschlagwerk:
- Für das HIT450P steht eine semi-automatische Variante zur Verfügung, bei der der Bediener die Proben in die Temperierung einbringt und die Prüfung anschließend kontrolliert ausgelöst wird.
- Für das HIT750P sind semi-automatische und vollautomatische Lösungen möglich. In der vollautomatischen Variante befüllt der Anwender lediglich das Magazin. Die Proben werden nach Start des Systems zugeführt, temperiert, nach definierter Haltezeit geprüft und anschließend über ein optionales Entsorgungsband aus dem Prüfbereich transportiert.
Die Eingabe und Steuerung erfolgt über die bei allen Roboter-Prüfsystemen eingesetzte Automatisierungssoftware autoEdition3.
Weitere Optionen sind je nach Bedarf möglich:
- ID-Code-Scanner zur Zuordnung von Probe, Charge, Produktionsslot und Ergebnis
- Optionale Dimensionsmessung, insbesondere Kerbtiefe bzw. Resthöhe
- Magazine für bis zu 600 Proben
- Poka-Yoke-orientierte Probenaufnahme zur richtigen Kerbausrichtung
- Reinigung der Widerlager nach dem Versuch
- IntelliDrive zur automatisierten Pendelhöhenverstellung bei wechselnden Prüfbedingungen.
- Erweiterter Temperaturbereich bis zu +600 °C
- Entsorgungsband und optionale Sortierung der Probenreste
Damit eignet sich die Automatisierung nicht nur für temperaturgeführte Prüfungen, sondern auch für Labore mit hohem Probendurchsatz und standardisierten Prüfabläufen.




Sie prüfen viele Charpy-Proben oder müssen Temperaturfenster sicher einhalten?
Automatisierte ISO-148-Prüfsysteme von ZwickRoell reduzieren manuelle Eingriffe, entlasten das Laborpersonal und verbessern die Reproduzierbarkeit des Prüfablaufs.
Typische Einsatzbereiche der ISO 148-1
Die ISO 148 wird überall dort eingesetzt, wo das Verhalten metallischer Werkstoffe bei schlagartiger Beanspruchung, niedrigen Temperaturen oder spröd-duktilem Übergang bewertet werden muss.
Typische Use Cases:
- Qualitätssicherung metallischer Werkstoffe: Nachweis, dass Werkstoffe Spezifikationen erfüllen und Prüfergebnisse vergleichbar bleiben.
- Stahlwerke und Gießereien: Bestimmung von Materialkennwerten für Datenblätter, Kundenfreigaben und Qualitätskontrolle.
- Werkstoffentwicklung und Konstruktion: Auswahl geeigneter Materialien für Bauteile, die bei bestimmten Umgebungstemperaturen sicher eingesetzt werden müssen.
- Bewertung des Sprödbruchverhaltens: Untersuchung, ab welcher Temperatur ein Werkstoff spröder oder duktiler bricht.
- Kalibrier- und Akkreditierungsstellen: Überprüfung von Geräten, Prüfprozessen und Laboren.
- Forschung, Ausbildung und Universitäten: Vermittlung grundlegender Werkstoffprüfverfahren und Untersuchung des Bruchverhaltens metallischer Werkstoffe.
ISO 148-1 mit Prüfsoftware testXpert
Die Prüfsoftware testXpert unterstützt ISO-148-Prüfungen durch vordefinierte Prüfabläufe, standardisierte Einstellungen und nachvollziehbare Dokumentation mit Standard-Prüfvorschriften und Master-Prüfvorschriften. Je nach Aufbau kann testXpert direkt am Gerät über ein digitales Display oder mit PC-Anbindung genutzt werden. Die PC-Anbindung ist besonders relevant, wenn Ergebnisse umfassender dokumentiert, weiterverarbeitet oder in bestehende Datenstrukturen übertragen werden sollen.
Funktionaler Nutzen für Labore:
- Weniger Bedienereinfluss durch standardisierte Prüfabläufe
- Nachvollziehbare Erfassung von Prüfparametern und Ergebnissen
- Konsistente Auswertung wiederkehrender Prüfungen
- Bessere Dokumentation für QS, Akkreditierung und Kundenberichte
- Anschlussfähigkeit an digitale Labor- und Datenprozesse
Häufig gestellte Fragen zur ISO 148
Die ISO 148 beschreibt den Charpy-Kerbschlagbiegeversuch an gekerbten metallischen Proben. Die Prüfung dient dazu, die vom Werkstoff aufgenommene Schlagenergie zu bestimmen und das Bruchverhalten, insbesondere spröde oder duktile Anteile, zu bewerten.
Der zentrale Kennwert ist die verbrauchte Schlagenergie (Kerbschlagarbeit) in Joule. Zusätzlich kann der Sprödbruchanteil anhand der Bruchfläche bestimmt werden. In der Praxis wird dieser Anteil laut Interview manuell oder optisch anhand der Bruchfläche bewertet.
Typische Ursachen sind nicht normgerechte Probenabmessungen, fehlerhafte Kerben, eine nicht mittige Kerbposition, Oberflächenfehler, falsches Einlegen der Probe, unzureichende Temperierung, Überschreiten des Zeitfensters zwischen Temperierung und Schlag sowie nicht passend konfigurierte oder nicht korrekt kalibrierte Prüfmittel.
Versuche nach ISO 148 können mit den ZwickRoell Pendelschlagwerken HIT300P, HIT450P und HIT750P durchgeführt werden.
Nein. Das Pendelschlagwerk HIT50P erreicht die für ISO 148 erforderliche Schlaggeschwindigkeit von 5 bis 5,5 m/s nicht.
Nein, grundsätzlich nicht. Die ISO 148 legt lediglich eine Obergrenze fest: Die verbrauchte Schlagenergie darf maximal 80 % des Pendelvermögens betragen. Eine untere Grenze gibt die Norm nicht vor.
Beim HIT450P mit einem Pendelvermögen von 450 J können somit Schlagenergien von 0 bis 360 J geprüft werden.
Bei sehr kleinen Schlagenergien ist jedoch die ermittelte Reibung zu berücksichtigen. Liegt die Reibungsenergie in der Größenordnung der an der Probe gemessenen Schlagenergie oder sogar darüber, kann dies die Aussagekraft des Ergebnisses beeinträchtigen. In diesem Fall ist ein kleinerer Pendelhammer die geeignete Wahl.
Wenn die gleiche Probengeometrie verwendet werden muss, wird ein größeres Pendel benötigt. Alternativ können Untermaßproben mit geringerer Dicke verwendet werden, zum Beispiel 7,5 mm, 5 mm oder 2,5 mm. Für diese Dicken sind Unterlegplättchen verfügbar, damit die Probe Mittig vom Pendel getroffen wird.
Metallische Werkstoffe können bei niedrigen Temperaturen spröder brechen. Deshalb muss die Probe vollständig temperiert sein und nach Entnahme aus der Temperierung sehr schnell geprüft werden. Die ISO 148 gibt ein Zeitfenster von 5 bzw. 10 Sekunden vor, abhängig von der Temperaturdifferenz zur Umgebung.
V- und U-Kerben besitzen unterschiedliche Geometrien und erzeugen eine andere Spannungskonzentration an der Kerbe. Dadurch unterscheiden sich die Messergebnisse.
Automatisierung lohnt sich vor allem bei temperaturgeführten Prüfungen, engem Zeitfenster, hohem Probenaufkommen oder wenn Bedienereinfluss reduziert werden soll. Sie sorgt für gleichmäßigere Abläufe, reproduzierbares Einlegen und eine sichere Einhaltung der Zeit zwischen Temperierung und Schlag.
Unser Experte in der Metallprüfung

Passende Produkte zur Durchführung des Kerbschlagbiegeversuchs Metall nach ISO 148-1