

Essai sur aiguilles selon ISO 11608-2 : tester de grands volumes de manière reproductible et efficace
Dans le cadre de l’essai sur aiguilles selon la norme ISO 11608-2, un seul essai standard ne suffit souvent pas lorsqu’il faut prendre en compte conjointement des volumes de production élevés, des validations de lots et des exigences de qualité supplémentaires. Les séquences d’essai manuelles impliquant des changements d’outils deviennent alors rapidement chronophages, dépendantes de l’opérateur et difficilement évolutives. Un processus d’essai conçu sur mesure combine les exigences normatives et celles spécifiques au produit au sein d’un processus continu qui est de plus reproductible, documentable et plus proche de l’application réelle.
Essai par lots d’aiguilles pour stylos injecteurs dans le cadre du contrôle qualité
Les aiguilles pour stylos injecteurs sont produites en grandes quantités et validées par lots de taille définie. Pour l’assurance qualité, cela signifie que des éprouvettes sont prélevées sur un lot, puis contrôlées et évaluées. Ce qui est déterminant ici, ce n’est pas seulement le respect des exigences normatives. Les fabricants définissent en effet souvent leurs propres tolérances, afin de garantir le bon fonctionnement et la facilité de manipulation du produit lors de son utilisation ultérieure. L’essai sur aiguilles devient ainsi un élément incontournable du contrôle qualité pour la production et les lots. Si un périmètre d’essai défini ne satisfait pas les critères de validation, cela peut avoir des répercussions sur l’essai de contrôle, la validation des lots ou le flux de production.
Quand les séquences d’essai manuelles atteignent leurs limites
Pour les petites séries, les processus d’essai manuels suffisent souvent. Cependant, un goulot d’étranglement apparaît rapidement dans la production en série. Il faut insérer les éprouvettes, changer les outils, effectuer les étapes d’essai les unes après les autres et documenter les résultats. Chaque manipulation supplémentaire prend du temps et augmente l’influence de l’opérateur. Cela devient particulièrement critique dès lors que plusieurs valeurs doivent être contrôlées sur une aiguille pour stylo injecteur. On peut mentionner par exemple le vissage sur un gabarit de référence, le couple de serrage et de desserrage, le retrait de la canule de son embase, le retrait du conteneur, le retrait du capuchon d’aiguille ou la profondeur d’insertion de l’aiguille.
Des essais individuels peuvent certes être effectués séparément, mais pour de grands volumes, cette approche n’est que partiellement adaptée : le rendement reste faible, les transformations allongent la durée du processus et la répétabilité dépend fortement de la manipulation. À mesure que les volumes de production augmentent, la capacité d’essai disponible devient elle-même un facteur de qualité. Lorsque plusieurs essais doivent être effectués successivement ou que des transformations sont nécessaires entre les différentes étapes d’essai, le rendement potentiel diminue. Dans le même temps, le risque que les essais deviennent un goulot d’étranglement au sein du processus de validation augmente. Pour la production, cela signifie que la précision de mesure n’est pas le seul critère déterminant. Il est tout aussi important de disposer d’un processus d’essai capable de traiter de manière fiable les quantités requises dans les délais impartis.
L’ISO 11608-2 comme cadre normatif pour les aiguilles pour stylos injecteurs
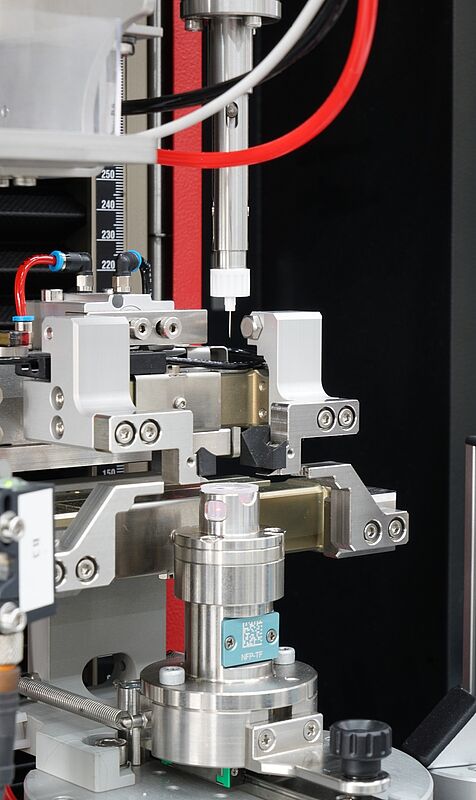
La norme ISO 11608-2 constitue la référence normative centrale pour les essais des aiguilles pour stylos injecteurs. La norme décrit notamment les exigences mécaniques et les méthodes d’essai, par exemple concernant l’adhérence entre la canule et son embase, le vissage et le dévissage sécurisés, ainsi que l’interaction fonctionnelle entre le stylo, l’aiguille et la carpule. Pour la mise en œuvre pratique, il est essentiel de noter que la norme décrit la procédure à suivre et les méthodes d’essai pertinentes. Les tolérances concrètes auxquelles un produit doit se conformer sont souvent définies en complément par le fabricant. Il en résulte une double mission pour l’assurance qualité : des essais conformes à la norme et une assurance qualité interne complémentaire.
Quand les essais normalisés ne suffisent pas à eux seuls
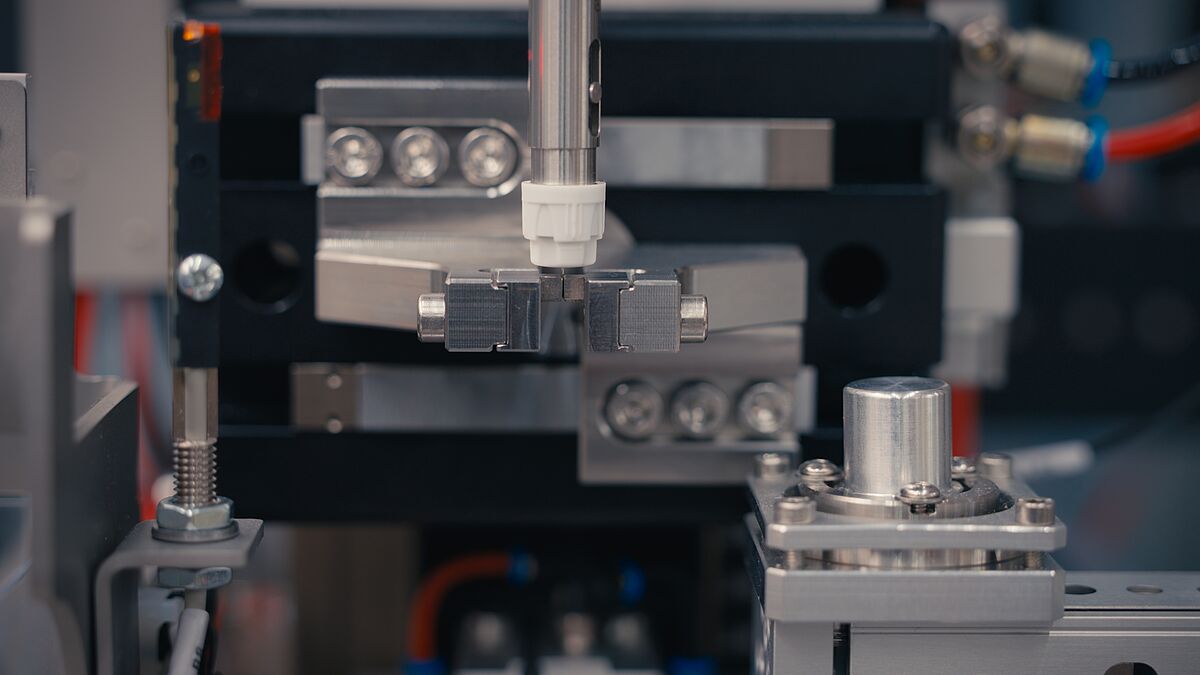
La norme ISO 11608-2 définit le cadre normatif pour les essais d’aiguilles pour stylos injecteurs. Dans la pratique, cependant, la tâche d’essai ne s’arrête souvent pas aux exigences de la norme, car de nombreux fabricants les complètent par des critères de qualité supplémentaires, importants pour le fonctionnement, la manipulation ou les processus de validation internes. Il en résulte des déroulements d’essai dans lesquels il faut évaluer à la fois les exigences normatives et les critères spécifiques au produit.
Le défi ne réside pas seulement dans la réalisation d’essais individuels. Il est essentiel de réunir ces deux niveaux au sein d’un processus reproductible. Ce n’est qu’ainsi que l’on obtient des résultats qui répondent à la fois aux exigences normatives et aux objectifs de qualité spécifiques d’un fabricant.
Quand des valeurs d’essai supplémentaires s’ajoutent aux exigences normatives
Dans la pratique, les fabricants ne se contentent pas de tester ce qui est exigé par la norme. Souvent, des valeurs supplémentaires sont enregistrées, car elles sont pertinentes pour l’application ultérieure. Le retrait du capuchon de protection en est un exemple. Le capuchon doit être bien fixé pour que l’aiguille reste protégée. Cependant, il doit pouvoir être retiré aisément, car les utilisateurs dont la force manuelle est limitée pourraient sinon rencontrer des difficultés. La courbe de force n’est donc pas seulement une valeur technique supplémentaire ; elle contribue à l’aptitude à l’emploi du produit. Il en va de même pour le retrait du capuchon de l’aiguille.
Le retrait de la canule de son embase permet de vérifier la bonne liaison entre les composants. Ces valeurs contribuent à garantir la qualité du produit au-delà de la simple conformité aux normes. Pour l’assurance qualité, cela se traduit par une tâche d’essai nettement plus complexe. Plus le nombre de paramètres à tester est élevé, plus il est important de disposer d’un processus d’essai qui réponde à ces exigences de manière reproductible, avec un minimum d’intervention manuelle.
Gabarit de référence et profondeur d’insertion de l’aiguille : de petits écarts, un grand impact
Une étape d’essai particulièrement importante consiste à visser l’aiguille pour stylo injecteur sur un gabarit de référence. Cela permet notamment de tester le couple avec lequel l’aiguille est vissée ou dévissée. De plus, la profondeur d’insertion de l’aiguille peut être mesurée. Cela s’explique par la conception des aiguilles pour stylos injecteurs : un côté de l’aiguille dépasse vers l’extérieur pour l’utilisation sur le patient, l’autre côté vers l’intérieur en direction du septum du réservoir de médicament.
Lors du vissage, il faut s’assurer que l’aiguille interne pénètre suffisamment profondément pour que le liquide puisse être inoculé de manière fiable. Pour le processus d’essai, cela signifie qu’il ne s’agit pas seulement de forces ou de couples, mais aussi d’une géométrie définie, d’un positionnement reproductible et de la garantie du bon fonctionnement ultérieur.

La personnalisation comme réponse aux tâches d’essai complexes
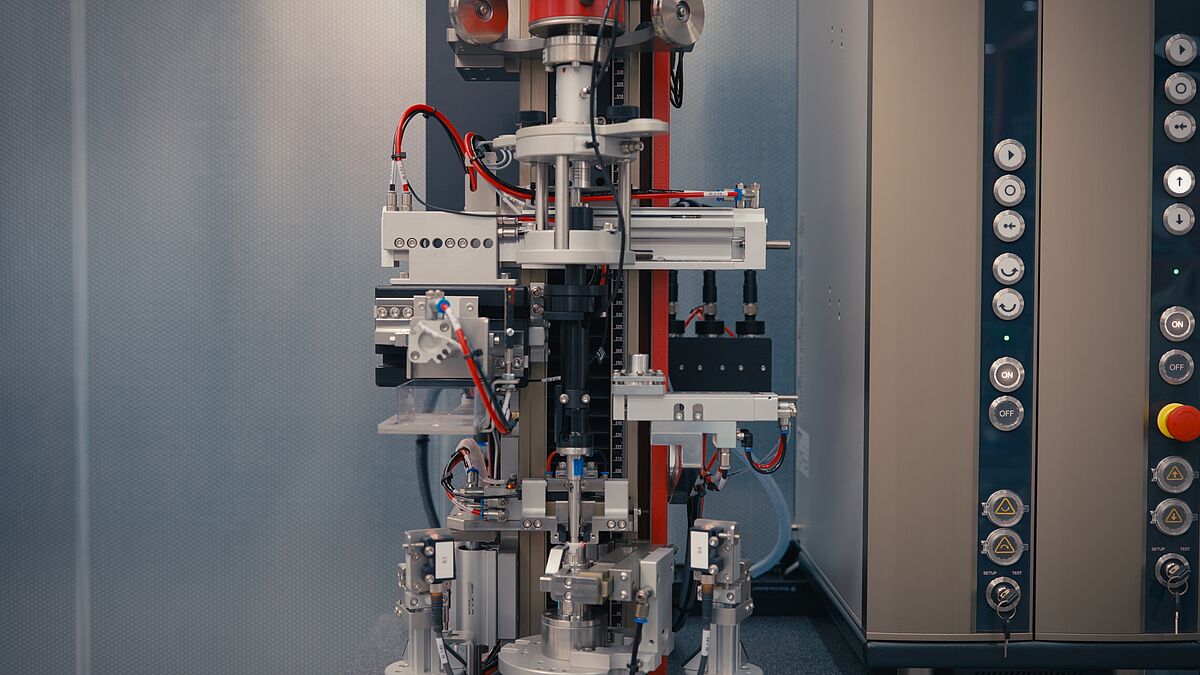
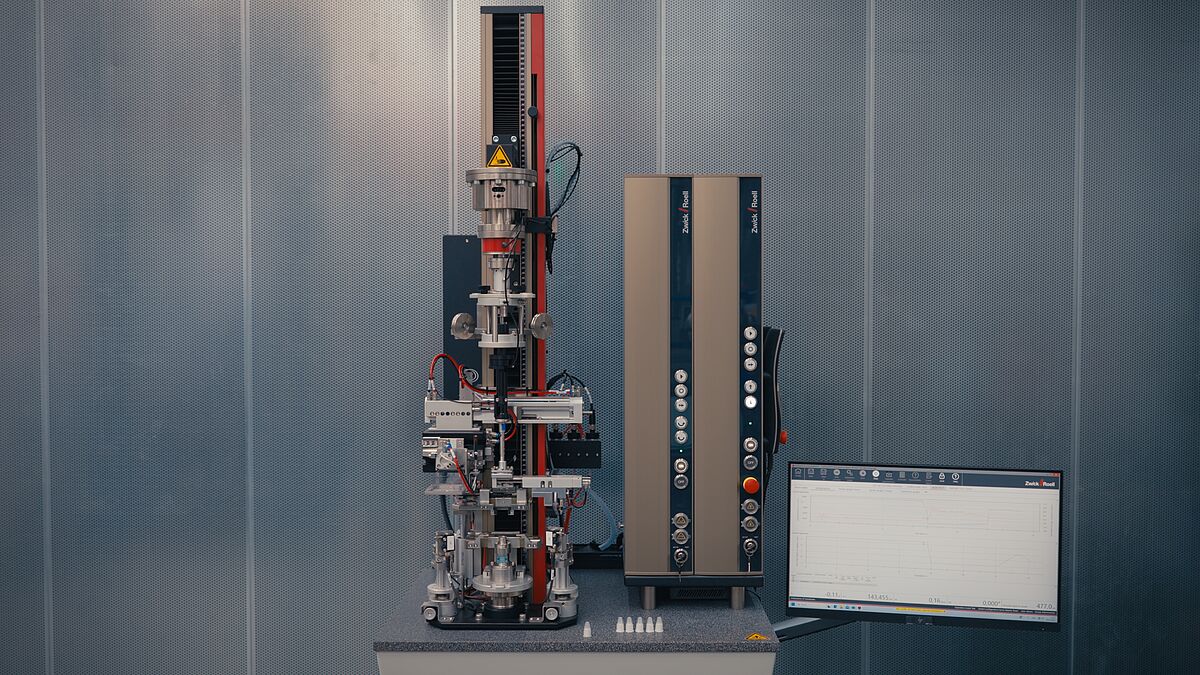
Pour regrouper plusieurs exigences d’essai au sein d’un même processus, il est nécessaire de combiner des essais de force et de couple. L’intégration d’un entraînement de torsion constitue une condition préalable essentielle à cet effet. Des essais, tels que les couples de vissage et de dévissage, peuvent ainsi être intégrés directement dans le processus global. En parallèle, cela libère de l’espace supplémentaire pour d’autres stations d’essai. Il est ainsi possible de reproduire différentes tâches d’essai – de l’essai de couple à la mesure de la profondeur d’insertion de l’aiguille ou des forces de retrait – dans un environnement d’essai commun. Cela réduit les temps de transformation et favorise la continuité des essais.
Lorsque les quantités à tester sont importantes et que les exigences d’essai sont multiples, un simple essai standard ne suffit souvent pas. Grâce à une personnalisation spécifique à l’application, il est possible de combiner des valeurs d’essai conformes aux normes et des valeurs d’essai spécifiques au client au sein d’un processus cohérent. Cela réduit les transformations manuelles ainsi que les influences de l’opérateur et améliore la reproductibilité. Parallèlement, les essais conformes aux normes et ceux spécifiques au client peuvent être pris en compte conjointement. ZwickRoell ne se contente pas de faciliter ces tâches à l’aide d’une machine isolée ; la mise en œuvre s’effectue dans le cadre d’un processus d’essai stable. Cela inclut des supports d’éprouvettes adaptés, la mesure de la torsion et de la force, un gabarit de référence, le guidage des mouvements, le logiciel, la documentation et, si nécessaire, des éléments de protection et de surveillance supplémentaires.
La fiabilité du processus également assurée par la protection de l’opérateur et de la machine
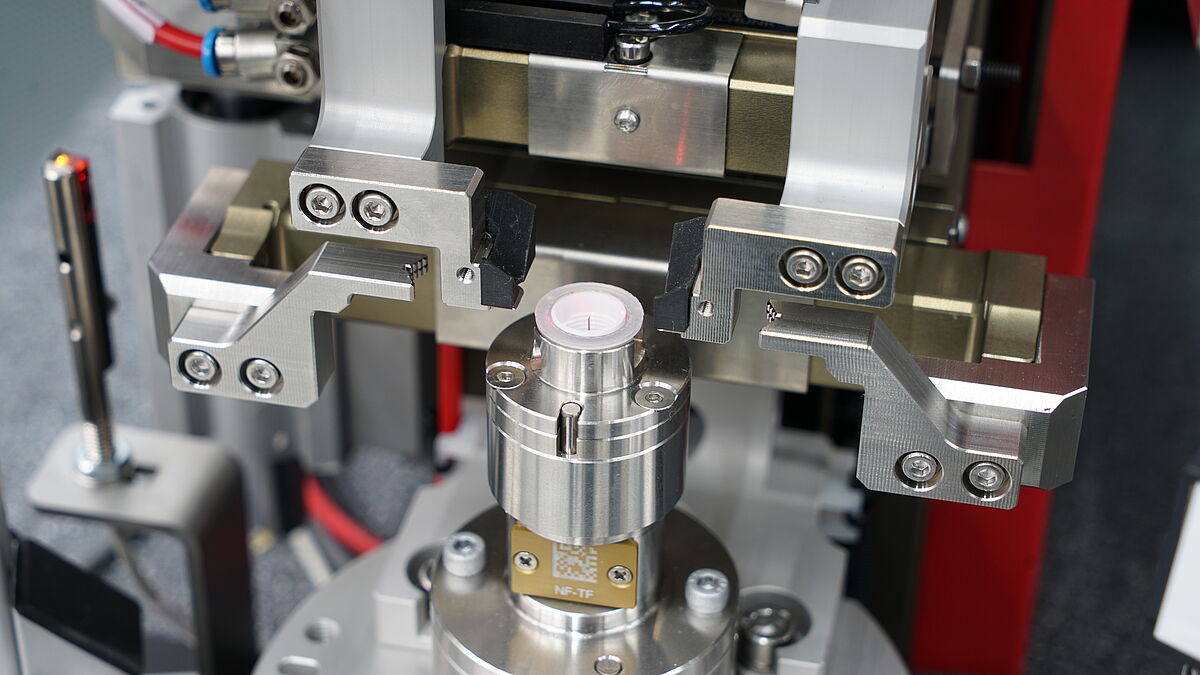
Le montage d’essai est très sensible pour les aiguilles filigranes et les valeurs de mesure faibles. Une insertion incorrecte, un positionnement inadapté ou un contact inattendu peuvent influencer les résultats de mesure ou perturber le déroulement de l’essai. C’est pourquoi les mécanismes de protection sont également importants pour la fiabilité du processus. Les systèmes de surveillance par capteurs, tels que les systèmes laser ou les détecteurs de proximité, peuvent contribuer à garantir le positionnement correct de l’éprouvette et à assurer la sécurité des états de la machine. Cela réduit les erreurs de manipulation et favorise un déroulement stable, en particulier lors d’essais en série récurrents.
La traçabilité numérique en parallèle de la production
Avec l’augmentation des volumes de production, le besoin de traçabilité numérique s’accroît. Les valeurs d’essai doivent non seulement être générées, mais aussi associées à la bonne éprouvette, au bon lot et à la bonne séquence d’essai. Les processus d’essai numériques permettent d’acquérir et de transmettre les résultats parallèlement au processus de production. Des interfaces avec des systèmes de niveau supérieur, tels que les LIMS ou d’autres environnements de données, peuvent contribuer à rendre les processus d’essai et de validation plus traçables.
Parallèlement, les procédures d’essai documentées numériquement constituent la base d’une meilleure comparabilité des résultats entre différents sites de production et d’assurance qualité. Dans les environnements réglementés, il est également essentiel que les modifications, les paramètres d’essai et les responsabilités soient documentés. Ainsi, la numérisation, loin de constituer un sujet secondaire, fait partie intégrante de l’assurance qualité : elle facilite les analyses des écarts, aide lors des validations et améliore la traçabilité.
Les avantages pour l’assurance qualité et la production
Pour l’assurance qualité, cela se traduit avant tout par une plus grande fiabilité de l’évaluation. Lorsque plusieurs valeurs d’essai sont enregistrées au cours d’un processus défini, les résultats peuvent être mieux comparés et les écarts classifiés plus rapidement. En ce qui concerne la production, c’est le rendement qui s’en trouve amélioré. La réduction des transformations manuelles et l’automatisation des processus permettent de mieux adapter les capacités d’essai à l’augmentation des volumes de production. Dans le même temps, un processus reproductible réduit l’influence des opérateurs.
Pour les décideurs, l’adaptabilité est également un facteur essentiel. Une solution d’essai qui combine les exigences normatives et celles spécifiques au client peut évoluer au rythme des nouvelles exigences, par exemple en cas d’augmentation des volumes de production, de valeurs d’essai supplémentaires ou de nouvelles exigences en matière de documentation.
Conclusion
L’essai sur aiguilles selon la norme ISO 11608-2 représente bien plus qu’une simple étape d’essai dans la production en série. Il fait partie intégrante du contrôle qualité, de la validation des lots et de la sécurité de la production. Avec l’augmentation des volumes de production, les processus manuels atteignent rapidement leurs limites. Les changements d’outils, les essais individuels séparés et la documentation manuelle prennent du temps et compliquent l’obtention de résultats reproductibles. Parallèlement, les fabricants souhaitent enregistrer, outre les exigences normatives, des critères de qualité supplémentaires, afin d’assurer un fonctionnement et une sécurité d’utilisation optimaux.
Un processus d’essai conçu sur mesure combine ces exigences au sein d’un processus cohérent. L’automatisation maximale à tout prix n’est pas la réponse adéquate. Ce qu’il faut, c’est une solution adaptée au produit, à la norme et aux réalités de la production. ZwickRoell aide les fabricants à mettre en œuvre ces tâches d’essai de manière reproductible, documentable et évolutive – de la méthode conforme aux normes à la solution de processus spécifique à l’application.

Intégration parfaite des essais sur aiguilles dans le processus de production
Lorsque les essais standard ne suffisent plus, un processus d’essai adapté au produit, à la norme et à la production est de mise. ZwickRoell vous aide à mettre en œuvre des essais sur aiguilles conformes à la norme ISO 11608-2 et à des exigences de qualité supplémentaires – de manière reproductible, traçable et évolutive.
En savoir plus sur la solution adaptée à vos essais sur aiguilles
Questions fréquemment posées sur les essais sur aiguilles selon ISO 11608-2
La norme ISO 11608-2 décrit les exigences et les méthodes d’essai destinées aux aiguilles pour stylos injecteurs et plus précisément les aiguilles à deux extrémités.
Les changements d’outils, la manipulation des éprouvettes et les essais individuels séparés prennent du temps et augmentent l’influence de l’opérateur.
Les fabricants définissent souvent leurs propres tolérances et critères de qualité, afin d’assurer un fonctionnement, une manipulation et des processus de validation optimaux.
La personnalisation permet de prendre en compte plusieurs valeurs d’essai liées à la norme et spécifiques au client dans un processus continu et reproductible.


