

ISO 11608-2'ye göre iğne testi: Yüksek adetlerdeki ürünleri tekrarlanabilir ve verimli bir şekilde test edin
ISO 11608-2 standardına göre yapılan iğne testinde, yüksek üretim hacimleri, parti bazında onaylar ve ek kalite gereklilikleri bir araya geldiğinde, tek bir standart test genellikle yeterli olmaz. Aparat değişimi gerektiren manuel test süreçleri, bu durumda hızla zaman alıcı, operatöre bağımlı ve ölçeklendirilmesi zor hale gelir. Müşteriye özel olarak tasarlanmış bir test süreci, standartlara dayalı ve ürüne özgü test gerekliliklerini tek bir kesintisiz akışta birleştirir – tekrarlanabilir, belgelenebilir ve gerçek kullanım koşullarına daha yakındır.
Kalite kontrolünün bir parçası olarak kalem enjektör iğnelerinin ürün parti testi
Kalem enjektör iğneleri büyük miktarlarda üretilir ve belirlenen parti büyüklüklerinde piyasaya sunulur. Kalite güvencesi açısından bu şu anlama gelir: Bir partiden numuneler alınır, test edilir ve değerlendirilir. Bu süreçte belirleyici olan sadece standart gerekliliklerinin karşılanıp karşılanmadığı değildir. Ayrıca üreticiler, ürünün ilerideki kullanımında işlevselliğini ve kullanım kolaylığını garanti altına almak için sıklıkla kendi toleranslarını belirler. Böylelikle iğne testi üretim ve parti bazlı kalite kontrolünün ayrılmaz bir parçası haline gelir. Tanımlanmış bir kontrol kapsamı onay kriterlerini karşılamıyorsa, bu durum yeniden kontrol, parti onayı veya üretim akışını etkileyebilir.
Manuel test süreçlerinin sınırlarına ulaştığı durumlar
Küçük ölçekli testlerde manuel test süreçleri genellikle yeterlidir. Ancak seri testte bu durum hızla bir dar geçite yol açar. Numuneler yerleştirilmeli, aletler değiştirilmeli, test adımları sırayla gerçekleştirilmeli ve sonuçlar belgelenmelidir. Her ek işlem zaman alır ve operatörün müdahalesini artırır. Bu durum, bir kalem enjektör iğnesinde birden fazla değerin test edilmesi gerektiğinde özellikle kritik hale gelir. Bunlar arasında örneğin referans kalıbına göre döndürmek, sıkma ve gevşetme torku, kanülün silindirden çıkarılması, konteynerin çıkarılması, iğne kapağının çıkarılması veya iğne taban derinliği sayılabilir.
Testler ayrı ayrı yapılabilir. Ancak bu yaklaşım, yüksek üretim adetleri için sınırlı ölçüde uygundur: Üretim verimi düşük kalır, düzenlemeler işlem süresini uzatır ve tekrarlanabilirlik, elle yapılan işlemlere daha fazla bağlıdır. Üretim miktarları arttıkça, mevcut test kapasitesi de bir kalite faktörü haline gelir. Birbirini izleyen birden fazla testin gerçekleştirilmesi gerektiğinde veya test aşamaları arasında düzenlemeler yapılması gerektiğinde, elde edilebilecek verim düşer. Aynı zamanda, onay sürecinde testlerin bir darboğaz haline gelme riski de artmaktadır. Üretim açısından bunun anlamı şudur: Sadece ölçüm hassasiyeti belirleyici değildir. Gerekli adetleri mevcut süre içinde güvenilir bir şekilde karşılayabilen bir test süreci de aynı derecede önemlidir.
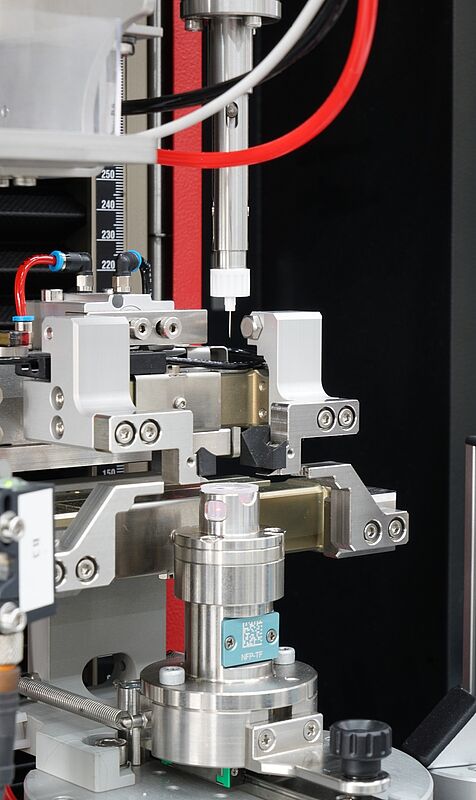
Kalem enjektör iğneleri için normatif çerçeve olarak ISO 11608-2 standardı
Kalem enjektör iğnelerinin test edilmesi için temel normatif referans ISO 11608-2 standardıdır. Bu standart, diğer hususların yanı sıra, örneğin kanülün tutunma kuvveti, güvenli takma ve sökme işlemleri ile kalem enjektör, iğne ve karpül arasındaki işlevsel etkileşim gibi mekanik gereklilikleri ve test yöntemlerini açıklamaktadır. Pratik sınıflandırma açısından belirleyici olan şudur: Standart, izlenecek prosedürü ve ilgili test yöntemlerini tanımlar. Bir ürünün uyması gereken somut toleranslar ise genellikle üretici tarafından ek olarak belirlenir. Bundan, kalite güvencesi açısından birleşik bir görev ortaya çıkmaktadır: standartlara uygun test ve bunu tamamlayıcı nitelikteki iç kalite güvencesi.
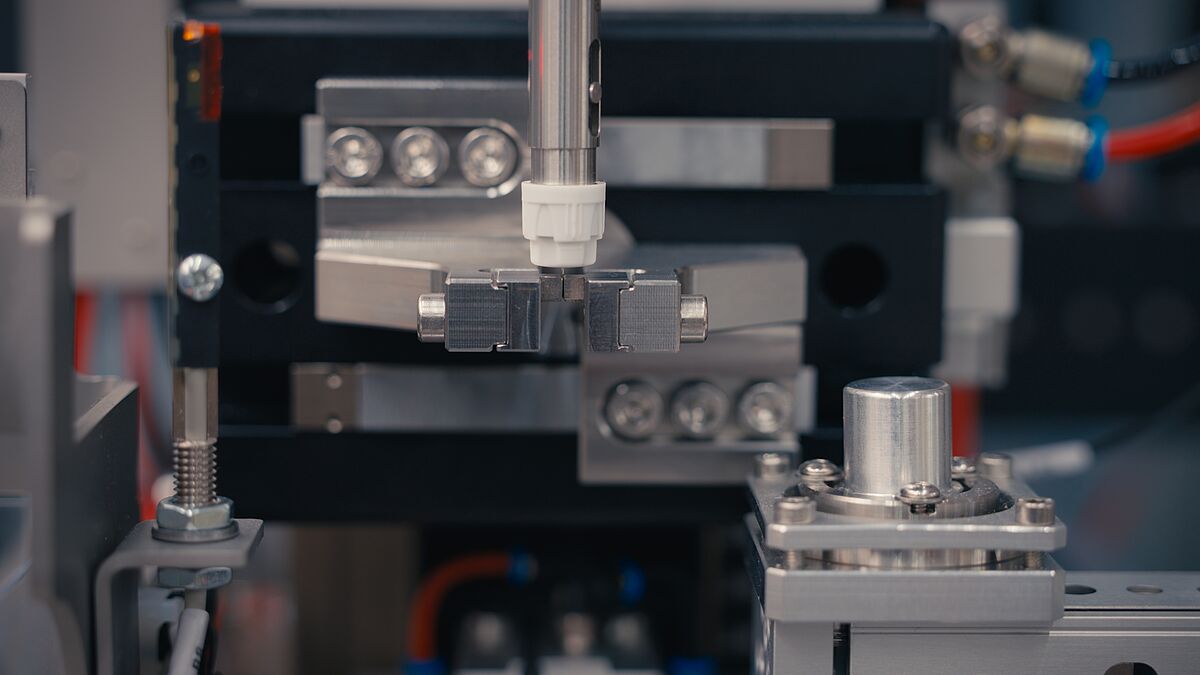
Standart testi tek başına yeterli olmadığında
ISO 11608-2 standardı, kalem enjektör iğnelerinin test edilmesine ilişkin normatif çerçeveyi tanımlamaktadır. Ancak uygulamada, test görevi genellikle standardın gereklilikleriyle sınırlı kalmaz; çünkü birçok üretici, standarda ilişkin testlere, işlevsellik, kullanım veya iç onay süreçleri açısından önemli olan ek kalite özelliklerini de ekler. Bu durum, hem normatif gerekliliklerin hem de ürüne özgü kriterlerin değerlendirilmesi gereken test süreçlerinin ortaya çıkmasına neden olur.
Buradaki zorluk, yalnızca tek tek testlerin gerçekleştirilmesiyle sınırlı değildir. Asıl önemli olan, her iki düzeyin de tekrarlanabilir ve sistematik bir süreç içerisinde bir araya getirilmesidir. Ancak bu şekilde, hem normatif gereklilikleri hem de üreticinin kendine özgü kalite hedeflerini karşılayan sonuçlar elde edilebilir.
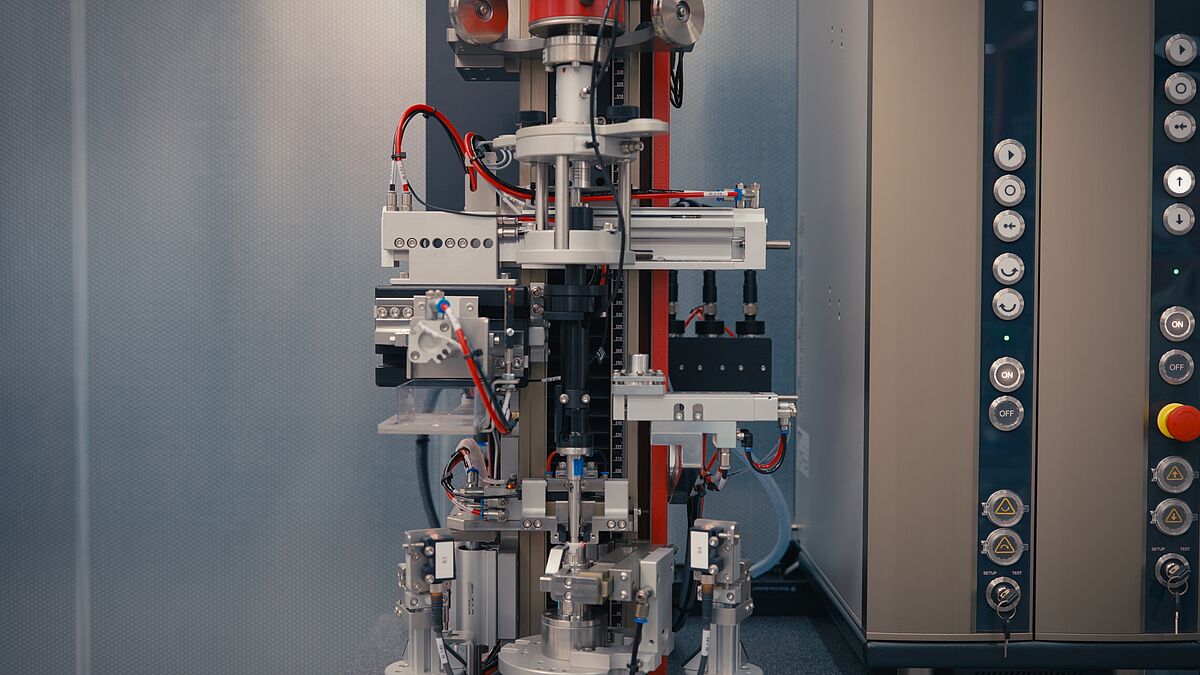
Standart gereklilikleri ve ek test değerleri bir araya geldiğinde
Uygulamada üreticiler yalnızca standartların gerektirdiği testlerle sınırlı kalmaz. Genellikle, daha sonraki kullanımlar açısından önemli oldukları için ek değerler kaydedilir. Buna örnek olarak koruyucu kapağın çıkarılması verilebilir. İğnenin korunması için kapağın sıkıca oturması gerekir. Aynı zamanda, çok fazla kuvvet uygulanmadan da çıkarılabilmelidir; aksi takdirde el gücü kısıtlı kullanıcılar zorluk yaşayabilir. Bu kuvvet dağılımının incelenmesi, bu nedenle sadece teknik bir artı değer olmakla kalmayıp, aynı zamanda kullanım uygunluğuna da katkıda bulunur. Aynı durum iğne kapağı çıkarma işlemi için de geçerlidir.
Kanülün silindirden çıkarılması, bileşenlerin doğru şekilde birleştiğini doğrular. Bu değerler, ürünün kalitesini sadece standartlara uygunluğun ötesinde güvence altına almaya yardımcı olur. Bu durum, kalite güvence açısından çok daha kapsamlı bir test sürecini beraberinde getirir. Kontrol edilmesi gereken değerlerin sayısı arttıkça, bu gereklilikleri tekrarlanabilir bir şekilde ve mümkün olan en düşük manuel işlem yüküyle bir araya getiren bir test süreci daha da önemli hale gelir.
Referans mastarı ve iğne tabanı derinliği: küçük mesafeler, büyük farklar
Özellikle önemli test adımlarından biri, kalem iğnesinin referans mastarına vidalanmasıdır. Bu sayede, diğerlerinin yanı sıra, iğnenin takılıp çıkarılması sırasında uygulanan tork da ölçülebilir. Ayrıca iğne tabanı derinliği de ölçülebilir. Bunun temelinde, kalem enjektör iğnesinin yapısı yer almaktadır: İğnenin bir ucu hastaya uygulanmak üzere dışa doğru çıkıntı yaparken, diğer ucu ise ilaç kabının septumuna doğru içe doğru uzanır.
Vidalanırken, sıvının güvenilir bir şekilde alınabilmesi için iç iğnenin yeterince derine girdiği kontrol edilmelidir. Test süreci açısından bu şu anlama gelir: Mesele sadece kuvvetler veya torklar değil, aynı zamanda tanımlanmış geometri, tekrarlanabilir konumlandırma ve ilerideki işlevselliğin güvence altına alınmasıdır.

Karmaşık test görevlerine çözüm olarak özelleştirme
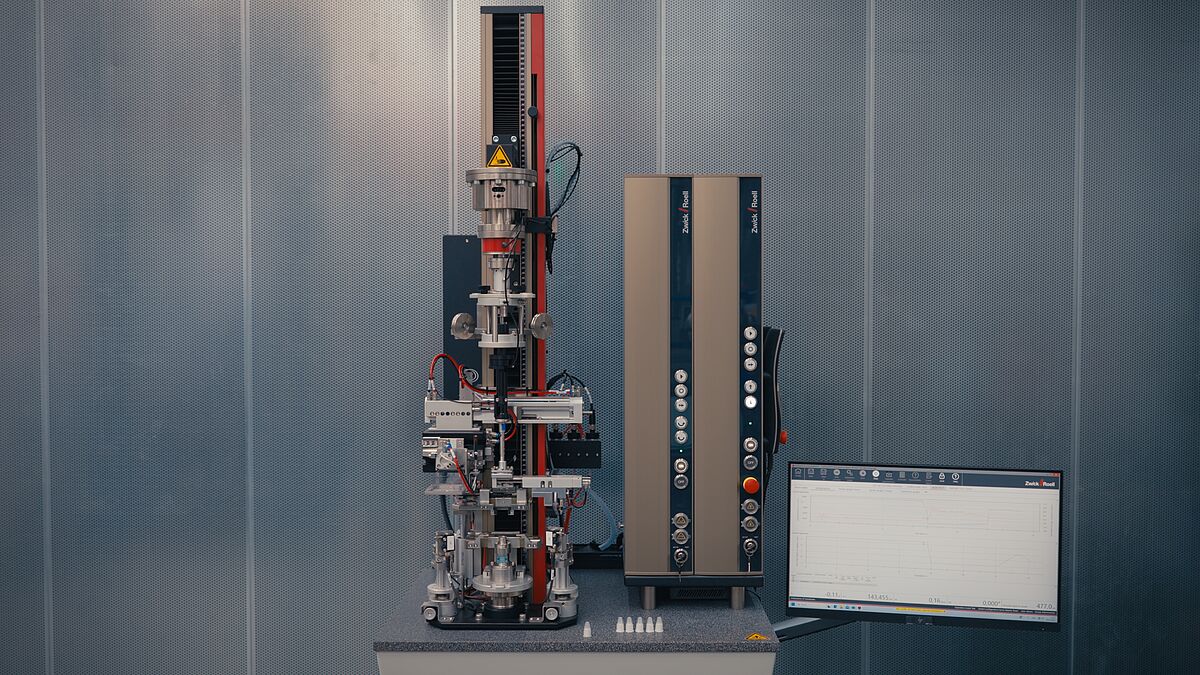
Birden fazla test gereksinimini tek bir süreçte birleştirmek için, kuvvet ve tork testlerinin birbiriyle birleştirilmesi gerekir. Bunun için önemli bir ön koşul, bir burulma tahrik sisteminin entegre edilmesidir. Bu sayede, sıkma ve gevşetme torku gibi testler doğrudan genel sürece entegre edilebilir. Aynı zamanda, yeni test istasyonları için ek alan da ortaya çıkmaktadır. Böylelikle, tork testinden iğne taban derinliğinin ölçülmesine veya çekme kuvvetlerinin ölçülmesine kadar çeşitli test görevleri, ortak bir test ortamında gerçekleştirilebilir. Bu, tadilat maliyetlerini azaltır ve kesintisiz bir test sürecini destekler.
Yüksek üretim adetleri ve çok sayıda test gereksinimi söz konusu olduğunda, sadece standart bir test genellikle yeterli olmaz. Uygulamaya özel özelleştirme sayesinde, standartlara uygun ve müşteriye özel test değerleri tek bir kesintisiz süreç içinde birleştirilebilir. Bu, manuel ayarlamaları azaltır, operatörün etkisini düşürür ve tekrarlanabilirliği artırır. Aynı zamanda, standartlara uygun ve müşteriye özel testler birlikte değerlendirilebilir. ZwickRoell, bu tür görevleri tek başına bir makineyle değil, istikrarlı bir test sürecinin uygulanmasıyla destekler. Buna uygun çeneler, burulma ve kuvvet ölçümü, referans kalıbı, hareket kılavuzu, yazılım, dokümantasyon ve gerektiğinde ek koruma ve izleme elemanları dahildir.
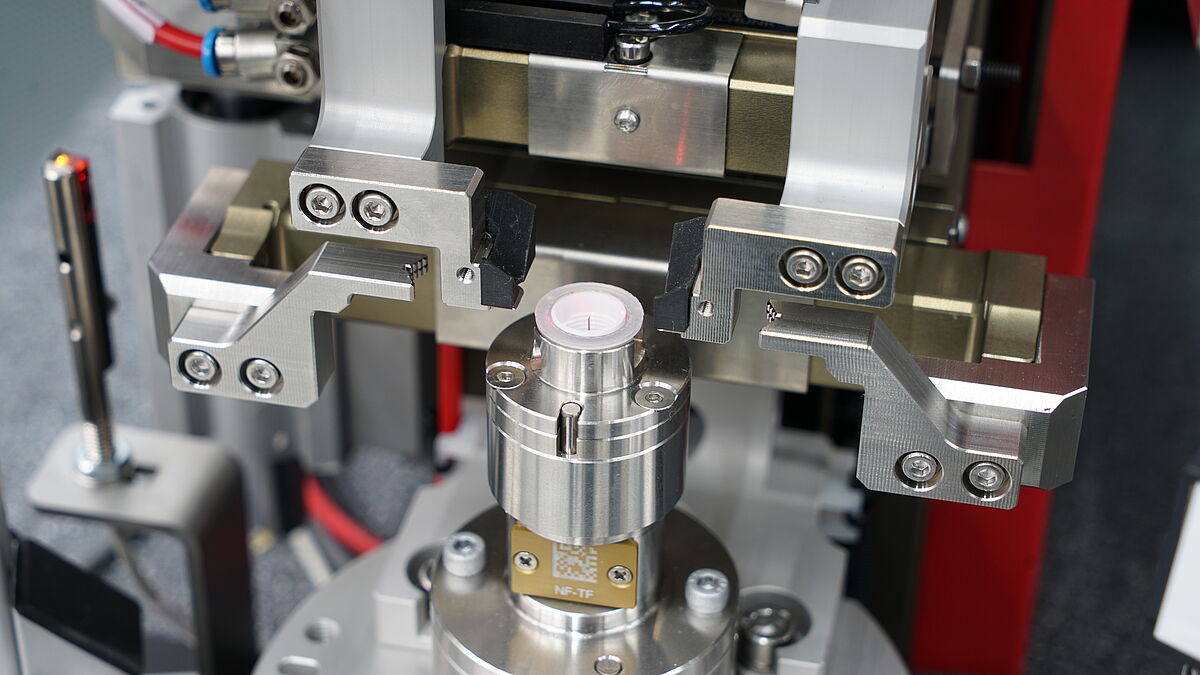
İşlem güvenliği, operatör ve cihaz koruması sayesinde de sağlanır
İnce yapılı iğneler ve küçük ölçüm değerleri söz konusu olduğunda, test düzeneği oldukça hassastır. İğnenin yanlış yerleştirilmesi, uygun olmayan konumlandırma veya beklenmeyen bir temas, ölçüm sonuçlarını etkileyebilir ya da test sürecinin aksamasına neden olabilir. Bu nedenle, süreç güvenliğinin sağlanması için koruyucu mekanizmalar da test sürecinin önemli bir parçasıdır. Lazer sistemleri veya yakınlık anahtarları gibi sensörlü izleme sistemleri, test edilen parçanın doğru konumunu ve cihazın güvenli çalışma koşullarını sağlamaya yardımcı olabilir. Bu, yanlış kullanımları azaltır ve özellikle tekrarlanan seri testlerde istikrarlı bir iş akışını destekler.
Üretimle paralel dijital izlenebilirlik
Üretim miktarlarının artmasıyla birlikte dijital izlenebilirliğe olan ihtiyaç da artmaktadır. Test değerleri sadece oluşturulmakla kalmamalı, aynı zamanda doğru test örneğine, doğru partiye ve doğru test prosedürüne atanmalıdır. Dijital test süreçleri, sonuçların üretim süreciyle paralel olarak kaydedilmesini ve aktarılmasını destekler. LIMS gibi üst düzey sistemlere veya diğer veri ortamlarına yönelik arayüzler, test ve onay süreçlerinin daha izlenebilir hale getirilmesine yardımcı olabilir.
Aynı zamanda, dijital olarak belgelenen test süreçleri, farklı üretim ve kalite güvence tesisleri arasında sonuçların daha iyi karşılaştırılabilmesi için bir temel oluşturur. Ayrıca, düzenlemelere tabi ortamlarda değişikliklerin, test parametrelerinin ve sorumlulukların belgelenmesi de önemlidir. Böylelikle dijitalleşme, ek bir konu olmaktan çıkıp kalite güvencesinin bir parçası haline gelir: Anormallik analizlerini kolaylaştırır, onay süreçlerini destekler ve izlenebilirliği artırır.
Kalite güvencesi ve üretim açısından sağlanan iyileştirmeler
Kalite güvencesi açısından, öncelikle değerlendirmede daha fazla güvenilirlik sağlanır. Tanımlanmış bir süreçte birden fazla test değeri kaydedildiğinde, sonuçlar daha iyi karşılaştırılabilir ve sapmalar daha hızlı bir şekilde sınıflandırılabilir. Üretimde verimlilik artar. Daha az manuel ayarlama ve otomatikleştirilmiş süreçler, test kapasitelerinin artan üretim hacimlerine daha iyi uyarlanmasına yardımcı olur. Aynı zamanda, tekrarlanabilir bir süreç, tek tek operatörlerin etkisini azaltır.
Karar vericiler için ölçeklenebilirlik de önemli bir faktördür. Standartlara uygun ve müşteriye özel gereksinimleri bir araya getiren bir test çözümü, değişen gereksinimlere uyum sağlayarak büyüyebilir – örneğin, daha yüksek üretim adetleri, ek test değerleri veya yeni belgeleme gereksinimleri gibi durumlarda.
Çözüm
ISO 11608-2 standardına göre yapılan iğne testi, seri üretimde tek bir test aşamasından ibaret değildir. Kalite kontrol, parti onay ve üretim güvenliği süreçlerinin bir parçasıdır. Üretim adetleri arttıkça, manuel işlemler hızla sınırlarına ulaşır. Takım değişimi, ayrı ayrı testler ve manuel belgeleme zaman alır ve tekrarlanabilir sonuçların elde edilmesini zorlaştırır. Aynı zamanda üreticiler, işlevselliği ve kullanım güvenliğini daha iyi sağlamak amacıyla, standart gerekliliklerin yanı sıra ek kalite özelliklerini de belirlemek istemektedir.
Müşteriye özel olarak tasarlanmış bir test süreci, bu gereksinimleri tek bir kesintisiz akışta birleştirir. Önemli olan, her ne pahasına olursa olsun maksimum otomasyon sağlamak değil, ürüne, standarda ve üretim koşullarına uygun bir çözüm bulmaktır. ZwickRoell, üreticilerin bu tür test görevlerini tekrarlanabilir, belgelenebilir ve ölçeklenebilir bir şekilde gerçekleştirmelerine destek olur – standartlara uygun yöntemlerden uygulamaya özel proses çözümlerine kadar.

İğne testlerini üretim sürecine tam uyumlu şekilde entegre edin.
Standart kontroller artık yeterli olmadığında, ürüne, standarda ve üretim akışına uygun bir kontrol süreci gerekir. ZwickRoell, ISO 11608-2 standardına uygun iğne testlerini ve ek kalite gerekliliklerini tekrarlanabilir, izlenebilir ve ölçeklenebilir bir şekilde gerçekleştirmenize destek olur.
İğne testiniz için uygun test çözümleri hakkında daha fazla bilgi edinin
ISO 11608-2'ye göre iğne testi hakkında sık sorulan sorular
ISO 11608-2 standardı, kalem iğneleri ve çift uçlu kalem iğneleri için gereklilikleri ve test yöntemlerini tanımlar.
Çünkü takım değişimi, manuel numune işleme ve ayrı ayrı testler zaman alır ve operatörün etkisini artırır.
Üreticiler, işlevselliği, kullanımı ve onay süreçlerini daha iyi güvence altına almak için genellikle kendi toleranslarını ve kalite özelliklerini belirler.
Özelleştirme, standartlara uygun ve müşteriye özel birçok test değerinin, tutarlı ve tekrarlanabilir bir süreç içinde yansıtılmasını sağlar.


