

符合 ISO 11608-2 标准的针头试验:大批量试验的可再现且高效执行
在符合 ISO 11608-2 标准的针头试验中,当面临大批量生产、批次审批以及额外质量要求时,单一标准试验通常是不够的。此时,需要更换工具的手动试验流程很快会变得耗时、依赖操作人员且难以扩展。定制化试验流程可将标准要求与产品特定试验要求整合到一个连续的流程中——从而实现可再现、可记录,并更贴近实际应用。
手动试验流程的局限所在
对于较小的试验范围,手动试验流程通常是足够的。然而,在批量生产中,瓶颈很快就会出现。试样必须完成装入、更换工装、依次执行各项试验步骤,并记录结果。每个额外步骤都会耗时,并增加操作人员影响。当需要对笔式注射器针头检测多个参数时,这一问题变得尤为严重。例如,这些参数包括:拧入参考量规、拧入和拧出扭矩、针管从针座中的拔出、容器移除、针帽移除以及针座深度。
各项试验均可单独执行。然而,这种方法仅在有限程度上适用于大批量检测:检测效率仍然较低,重新配置会增加流程时间,而重复性更依赖于操作方式。随着生产量的增加,可用试验能力本身也成为一个质量因素。如果需要连续进行多项试验,或在各个试验步骤之间进行重新配置,可实现的检测效率就会下降。同时,试验成为放行流程瓶颈的风险也会增加。对于生产,这意味着:至关重要的不仅仅是测量精度。同样重要的是,试验流程能够在可用时间内可靠地完成所需数量的试验。
ISO 11608-2 标准作为笔式注射器针头的规范性框架
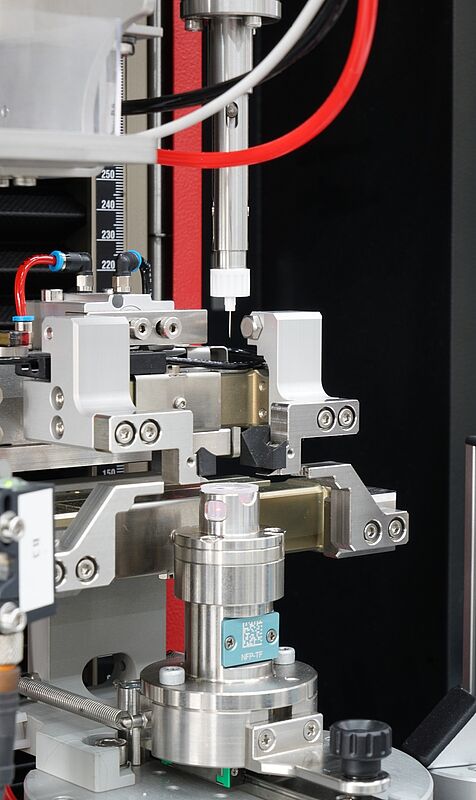
ISO 11608-2 标准是笔式注射器针头试验的关键规范性参考。除其他内容外,该标准还规定了机械要求和试验方法,例如针头与针座的连接、可靠的拧入和拧出,以及笔式注射器、针头与卡式瓶之间的功能性相互作用。对于实际分类,以下几点至关重要:该标准规定了试验流程和相关试验方法。产品必须满足的具体公差要求通常还会由制造商额外规定。因此,这为质量保证带来了一项综合性任务:既要按照标准开展试验,又要提供额外的内部质量保证。
当标准要求与附加试验参数并存时
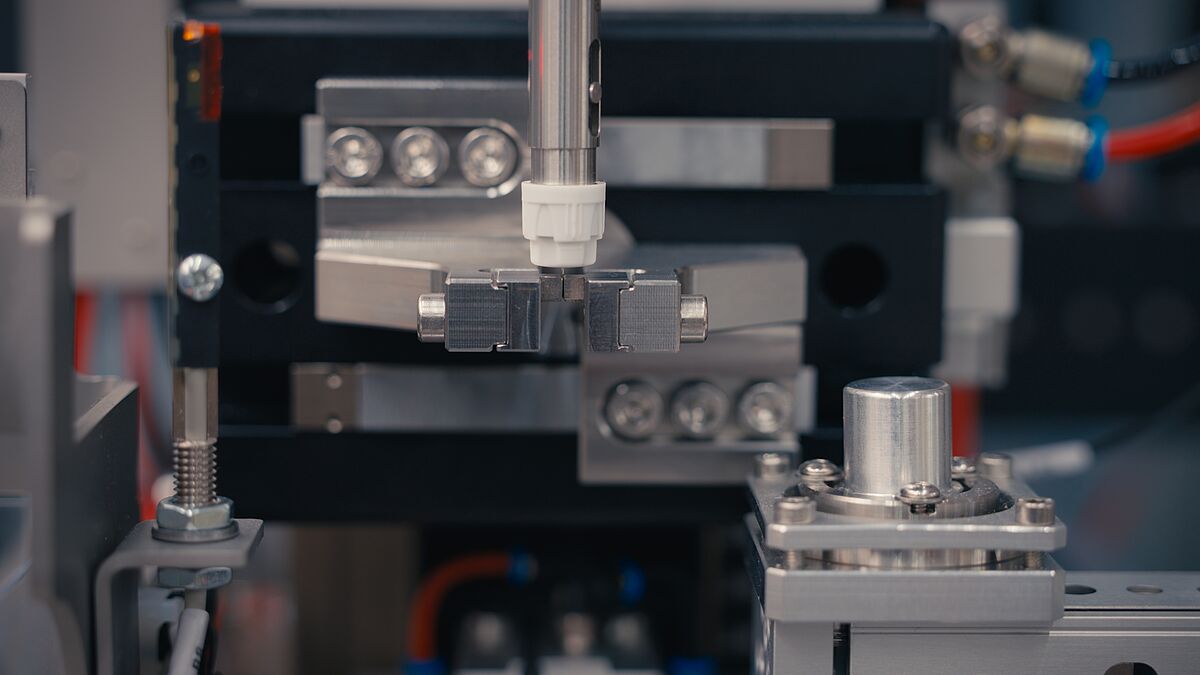
在实践中,制造商不仅会检查标准要求所涵盖的内容。通常还会记录额外参数,因为这些参数对于产品的后续使用具有重要意义。一个典型例子是保护帽的移除。保护帽必须牢固固定,以保护针头。同时,移除时所需的力也不应过大,否则会给手部力量有限的用户带来困难。因此,对这一力值曲线进行试验不仅仅是获取一个额外的技术参数,它也有助于提升设备的易用性。同样的情况也适用于针帽移除。
将针管从针座中拔出可检验各组件是否正确连接。这些参数有助于确保产品质量不仅仅停留在符合标准的层面。这也使质量保证中的试验任务变得更加复杂。需要试验的参数越多,采用能够以最少人工干预且可再现方式整合这些要求的试验流程就越重要。


定制化:应对复杂试验任务的解决方案
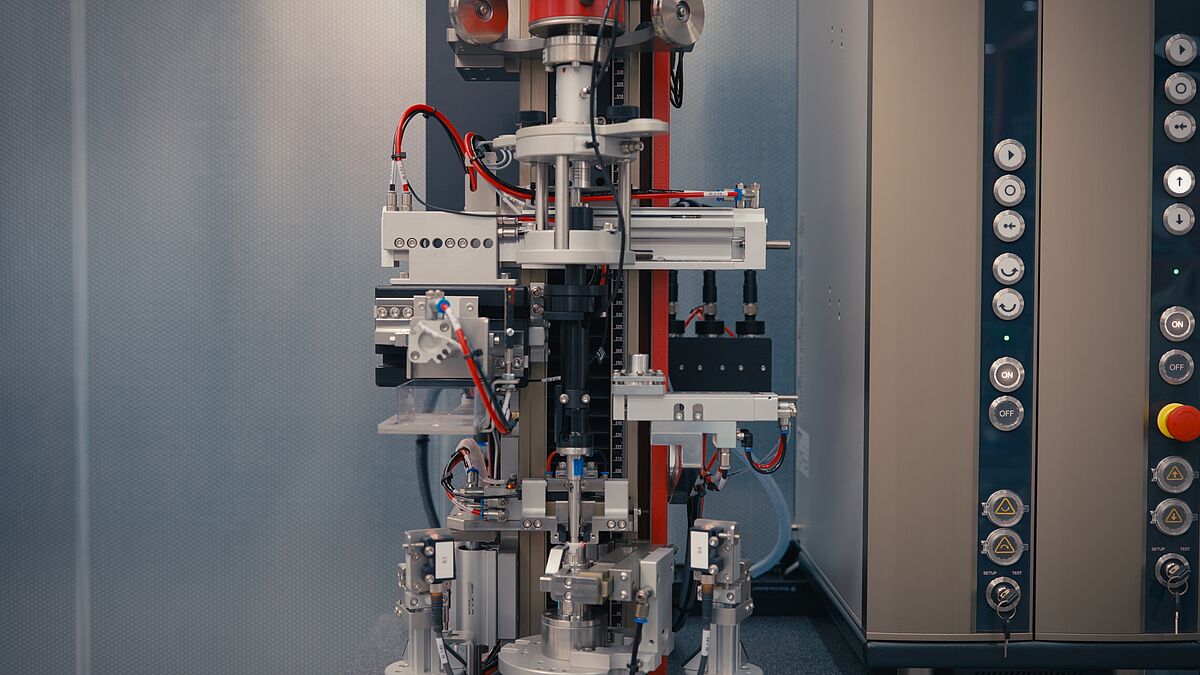
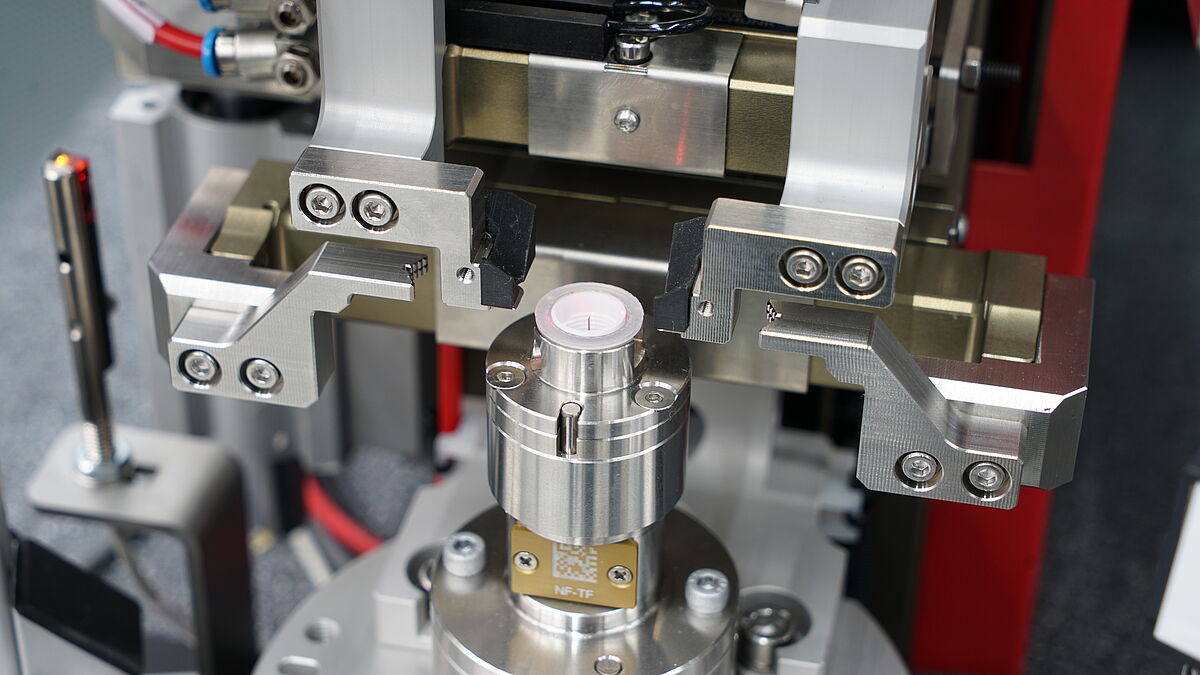
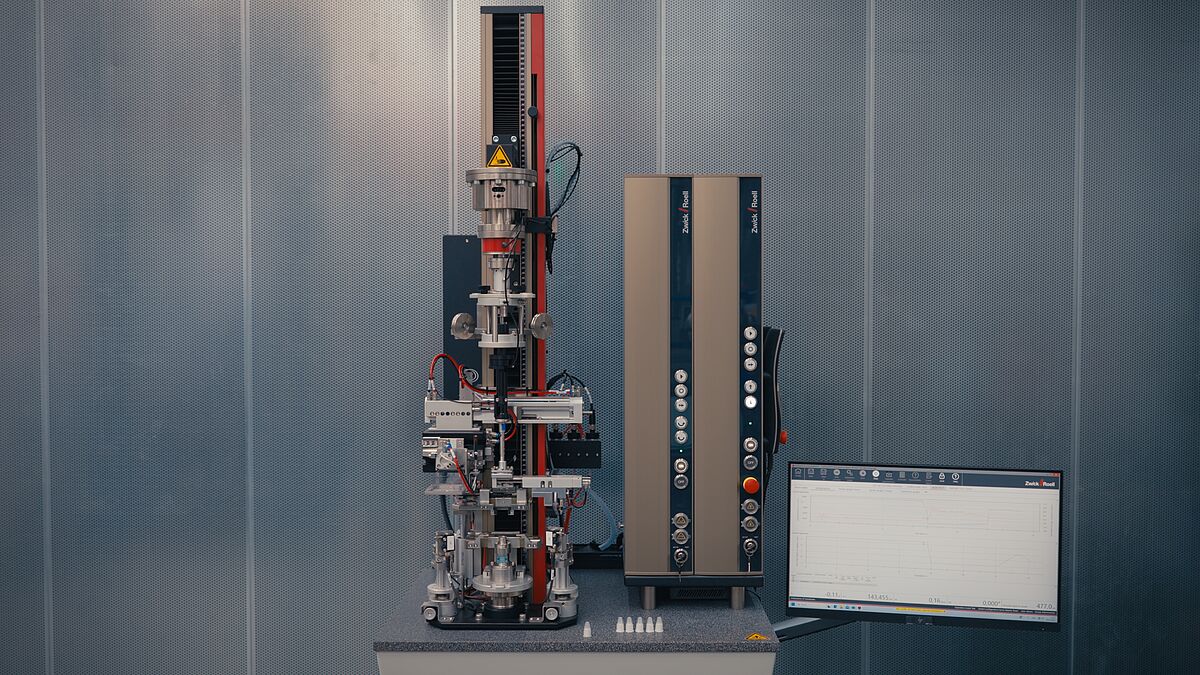
为了将多项试验要求整合到单一流程中,必须将力与扭矩试验相结合。为此,集成扭转驱动是一项关键要求。这使得拧入和拧出扭矩等试验能够直接集成到整体流程中。同时,也为增加更多试验工位创造了额外空间。因此,不同的试验任务——从扭矩试验到针座深度测量,再到拔脱力试验——都可在同一试验环境中完成。这减少了重新配置所需的工作量,并支持连续的试验流程。
在面对大批量和多项试验要求时,仅靠单一标准试验往往是不够的。通过针对应用的定制化方案,可将标准相关试验参数和客户特定试验参数整合到同一连续流程中。这减少了人工重新配置的工作量,降低了操作人员影响,并提高了可再现性。同时,还能够兼顾标准相关试验和客户特定试验。ZwickRoell 并非通过单一、孤立的试验机,而是通过落实稳定的试验流程来支持此类任务。这包括合适的试样夹具、扭矩与力测量、参考量规、运动控制、软件和文档记录,以及在需要时配置额外的防护和监测组件。
结论
在批量生产中,符合 ISO 11608-2 标准的针头试验已不仅仅是单一的试验步骤。它是质量控制、批次放行和生产可靠性的一部分。随着生产量的增加,手动流程很快就会达到极限。工具更换、单项试验分别进行以及人工记录文档都会耗费时间,并使获得可再现结果变得更加困难。同时,制造商希望在规范要求之外记录额外的质量特性,以更好地保障产品的功能性和应用安全性。
定制化试验流程将这些要求整合到一个无缝且连续的流程中。关键并不在于不惜一切代价实现最大程度的自动化,而在于提供一种符合产品、标准要求和实际生产需求的解决方案。ZwickRoell 支持制造商以可再现、可记录且可扩展的方式实施此类试验任务——从符合标准的方法到针对具体应用的工艺解决方案。


