
ASTM D790 Essais de flexion 3 points sur plastiques
L’essai de flexion 3 points selon ASTM D790 est l’une des principales méthodes d’essai pour la détermination du module de flexion, de la résistance à la flexion et des contraintes de flexion sur les plastiques, matériaux composites à fibres et matériaux d’isolation.
Dans la pratique, on constate cependant souvent la présence d’écarts de mesure. La technologie d’essai adaptée de ZwickRoell, les déroulements d’essai conformes à la norme et l’acquisition automatisée des données contribuent à réduire considérablement ces facteurs d’influence.
Sources d’erreur fréquentes Réalisation de l’essai et moyens d’essai FAQ Téléchargements Demander conseil
ASTM D790 : les points essentiels
- La norme ASTM D790 décrit l’essai de flexion 3 points pour la détermination des propriétés de flexion des plastiques non renforcés et renforcés, des matériaux composites à fibres à haut module et des matériaux d’isolation. Les résultats d’essai typiques selon ASTM D790 sont le module de flexion, les contraintes et allongements à la limite d’élasticité, la résistance à la flexion et l’allongement de rupture en flexion. Les essais sont utilisés pour les plastiques semi-rigides et rigides, ils sont cependant uniquement réalisés jusqu’à un allongement à la flexion de 5 % maximum.
- Les causes principales d’écarts de résultats ne sont généralement pas liées à la machine d’essai, mais à la mesure des éprouvettes, au rapport écartement entre appuis/épaisseur de l’éprouvette, à l’alignement du montage d’essai et au choix de la vitesse d’essai.
- Une erreur de mesure de 0,1 mm sur une éprouvette de 3,2 mm peut créer un écart de la contrainte de flexion calculée de plus de 5 %.
- La norme ASTM D790 prévoit plusieurs méthodes pour la mesure du fléchissement. Leur précision a une influence directe sur la détermination du module.
- Des dispositifs de flexion ajustables, des capteurs de course précis et des déroulements d’essai automatisés permettent de réduire les influences de l’opérateur et les dispersions.
- Le logiciel d’essai testXpert permet de réaliser un paramétrage conforme à la norme, un calcul automatique de la vitesse et l’évaluation centrale des données d’essai.

La norme ASTM D790 en pratique : sources d’erreurs fréquentes et influence sur les résultats d’essai
L’essai de flexion 3 points selon ASTM D790 semble facile à mettre en œuvre. Pourtant, dans la pratique, plusieurs facteurs d’influence sont à l’origine de dispersions accrues, de valeurs de module erronées ou de résultats non comparables :
- Mesure des éprouvettes : l’épaisseur de l’éprouvette étant prise en compte de manière quadratique dans le calcul de la contrainte de flexion selon ASTM D790, même les plus minces écarts de mesure agissent de manière disproportionnée sur le résultat. Une simple erreur de mesure de 0,1 mm sur une épaisseur d’éprouvette de 3,2 mm peut fausser de plus de 5 % la contrainte de flexion calculée et ainsi influencer la résistance à la flexion et les valeurs de module.
- Rapport épaisseur/distance entre appuis : le non-respect du rapport prescrit par la norme entre la distance entre appuis et l’épaisseur de l’éprouvette augmente les contraintes de cisaillement, les ruptures par cisaillement et les valeurs de module erronées. C’est particulièrement le cas des matériaux composites à fibres à faible résistance au cisaillement.
- Alignement du dispositif de flexion : les erreurs d’angle entre les appuis, ou entre les appuis et le poinçon de flexion, entraînent un contact ponctuel et non linéaire au début de l’essai. L’éprouvette se déforme tout d’abord en torsion, ce qui forme un pied de courbe visible dans le diagramme de contrainte-allongement et peut particulièrement influencer le module de sécante et de corde.
- Mesure du fléchissement : en l’absence de correction de la déformabilité du montage d’essai, les déformations machine sont prises en compte dans le résultat. La déformation machine effective est réduite, les modules de flexion sont faussés et il n’y a aucune comparabilité des différents systèmes d’essai.
- Vitesse d’essai : le taux d’allongement prescrit par la norme ASTM D790 ne doit pas être directement assimilé à la vitesse de la traverse, mais doit être calculé à partir de l’épaisseur de l’éprouvette, de l’écartement entre appuis et de la méthode A ou B. La présence d’erreurs lors de cette conversion peut falsifier les valeurs de module, la limite d’élasticité, les contraintes de flexion et la comparabilité des résultats.
- Limites des modèles de calcul normatifs : les formules de la norme ASTM D790 s’appliquent uniquement aux petits fléchissements. Sur les déformations plus importantes, les non-linéarités géométriques peuvent fausser le calcul de contrainte et d’allongement. C’est pourquoi la norme ASTM D790 limite la méthode B à un allongement à la flexion de 5 % maximum.

Vous souhaitez réaliser vos essais ASTM D790 de manière reproductible ou lever des incertitudes en matière de montage d’essai, de technique d’essai ou d’interprétation de la norme ?
Les experts ZwickRoell à proximité vous accompagnent dans le choix d’une solution adaptée au matériau, à la tâche d’essai et au volume d’essai.
Réalisation de l’essai de flexion 3 points selon ASTM D790 avec ZwickRoell
Étapes d’essai critiques et solution d’essai de ZwickRoell :
La norme ASTM D790 est appliquée pour toutes les applications nécessitant l’évaluation et la comparaison fiables des propriétés de flexion des plastiques ou des matériaux composites à fibres : du développement des matériaux à l’essai de validation des matériaux moulés par injection ou à l’évaluation des modifications de processus ou dues au vieillissement, en passant par le contrôle qualité dans la production en série. Les résultats étant comparés dans des contextes très variés, l’équipement adapté est indispensable pour les étapes d’essai décisives. ZwickRoell vous aide à écarter d’emblée les sources d’erreurs typiques :
Sélection du bâti de charge Mesure des éprouvettes Alignement du montage d’essai Mesure du fléchissement Détermination de la vitesse d’essai Options d’automatisation Logiciel d’essai testXpert
Déroulement de l’essai selon la norme ASTM D790
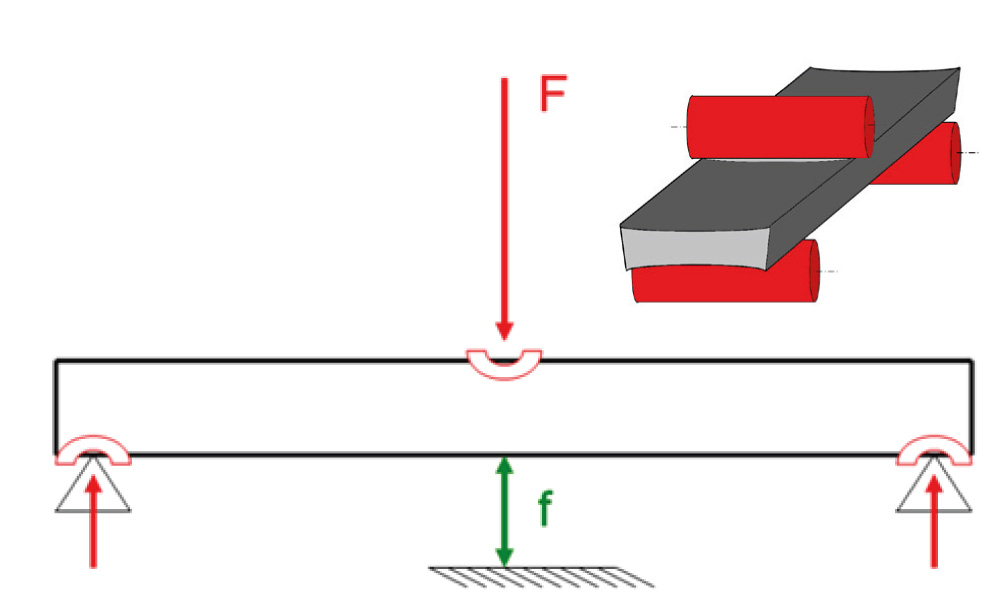
Pour l’essai de flexion 3 points selon ASTM D790, une éprouvette parallélépipédique est placée sur deux appuis et soumise à une contrainte avec un poinçon de flexion placé au centre à l’aide d’une machine d’essai à vitesse d’essai définie. Pendant l’essai, la force exercée par le poinçon de flexion ainsi que le fléchissement de l’éprouvette sous le poinçon de flexion sont mesurés et enregistrés en continu. Les valeurs mesurées ainsi que les dimensions de l’éprouvette et l’écartement entre appuis permettent de déterminer le module de flexion, la résistance à la flexion, les contraintes de flexion et les allongements à la flexion.
En fonction du matériau, l’essai est réalisé selon la méthode A ou B à des taux d’allongement différents. L’essai prend fin à la rupture de l’éprouvette ou au plus tard une fois un allongement à la flexion de 5 % atteint. Pour obtenir des résultats fiables, la géométrie d’éprouvette, le rapport d’appui, la vitesse d’essai et la mesure du fléchissement doivent être coordonnés conformément à la norme.

Sélection du bâti de charge
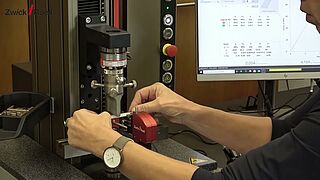
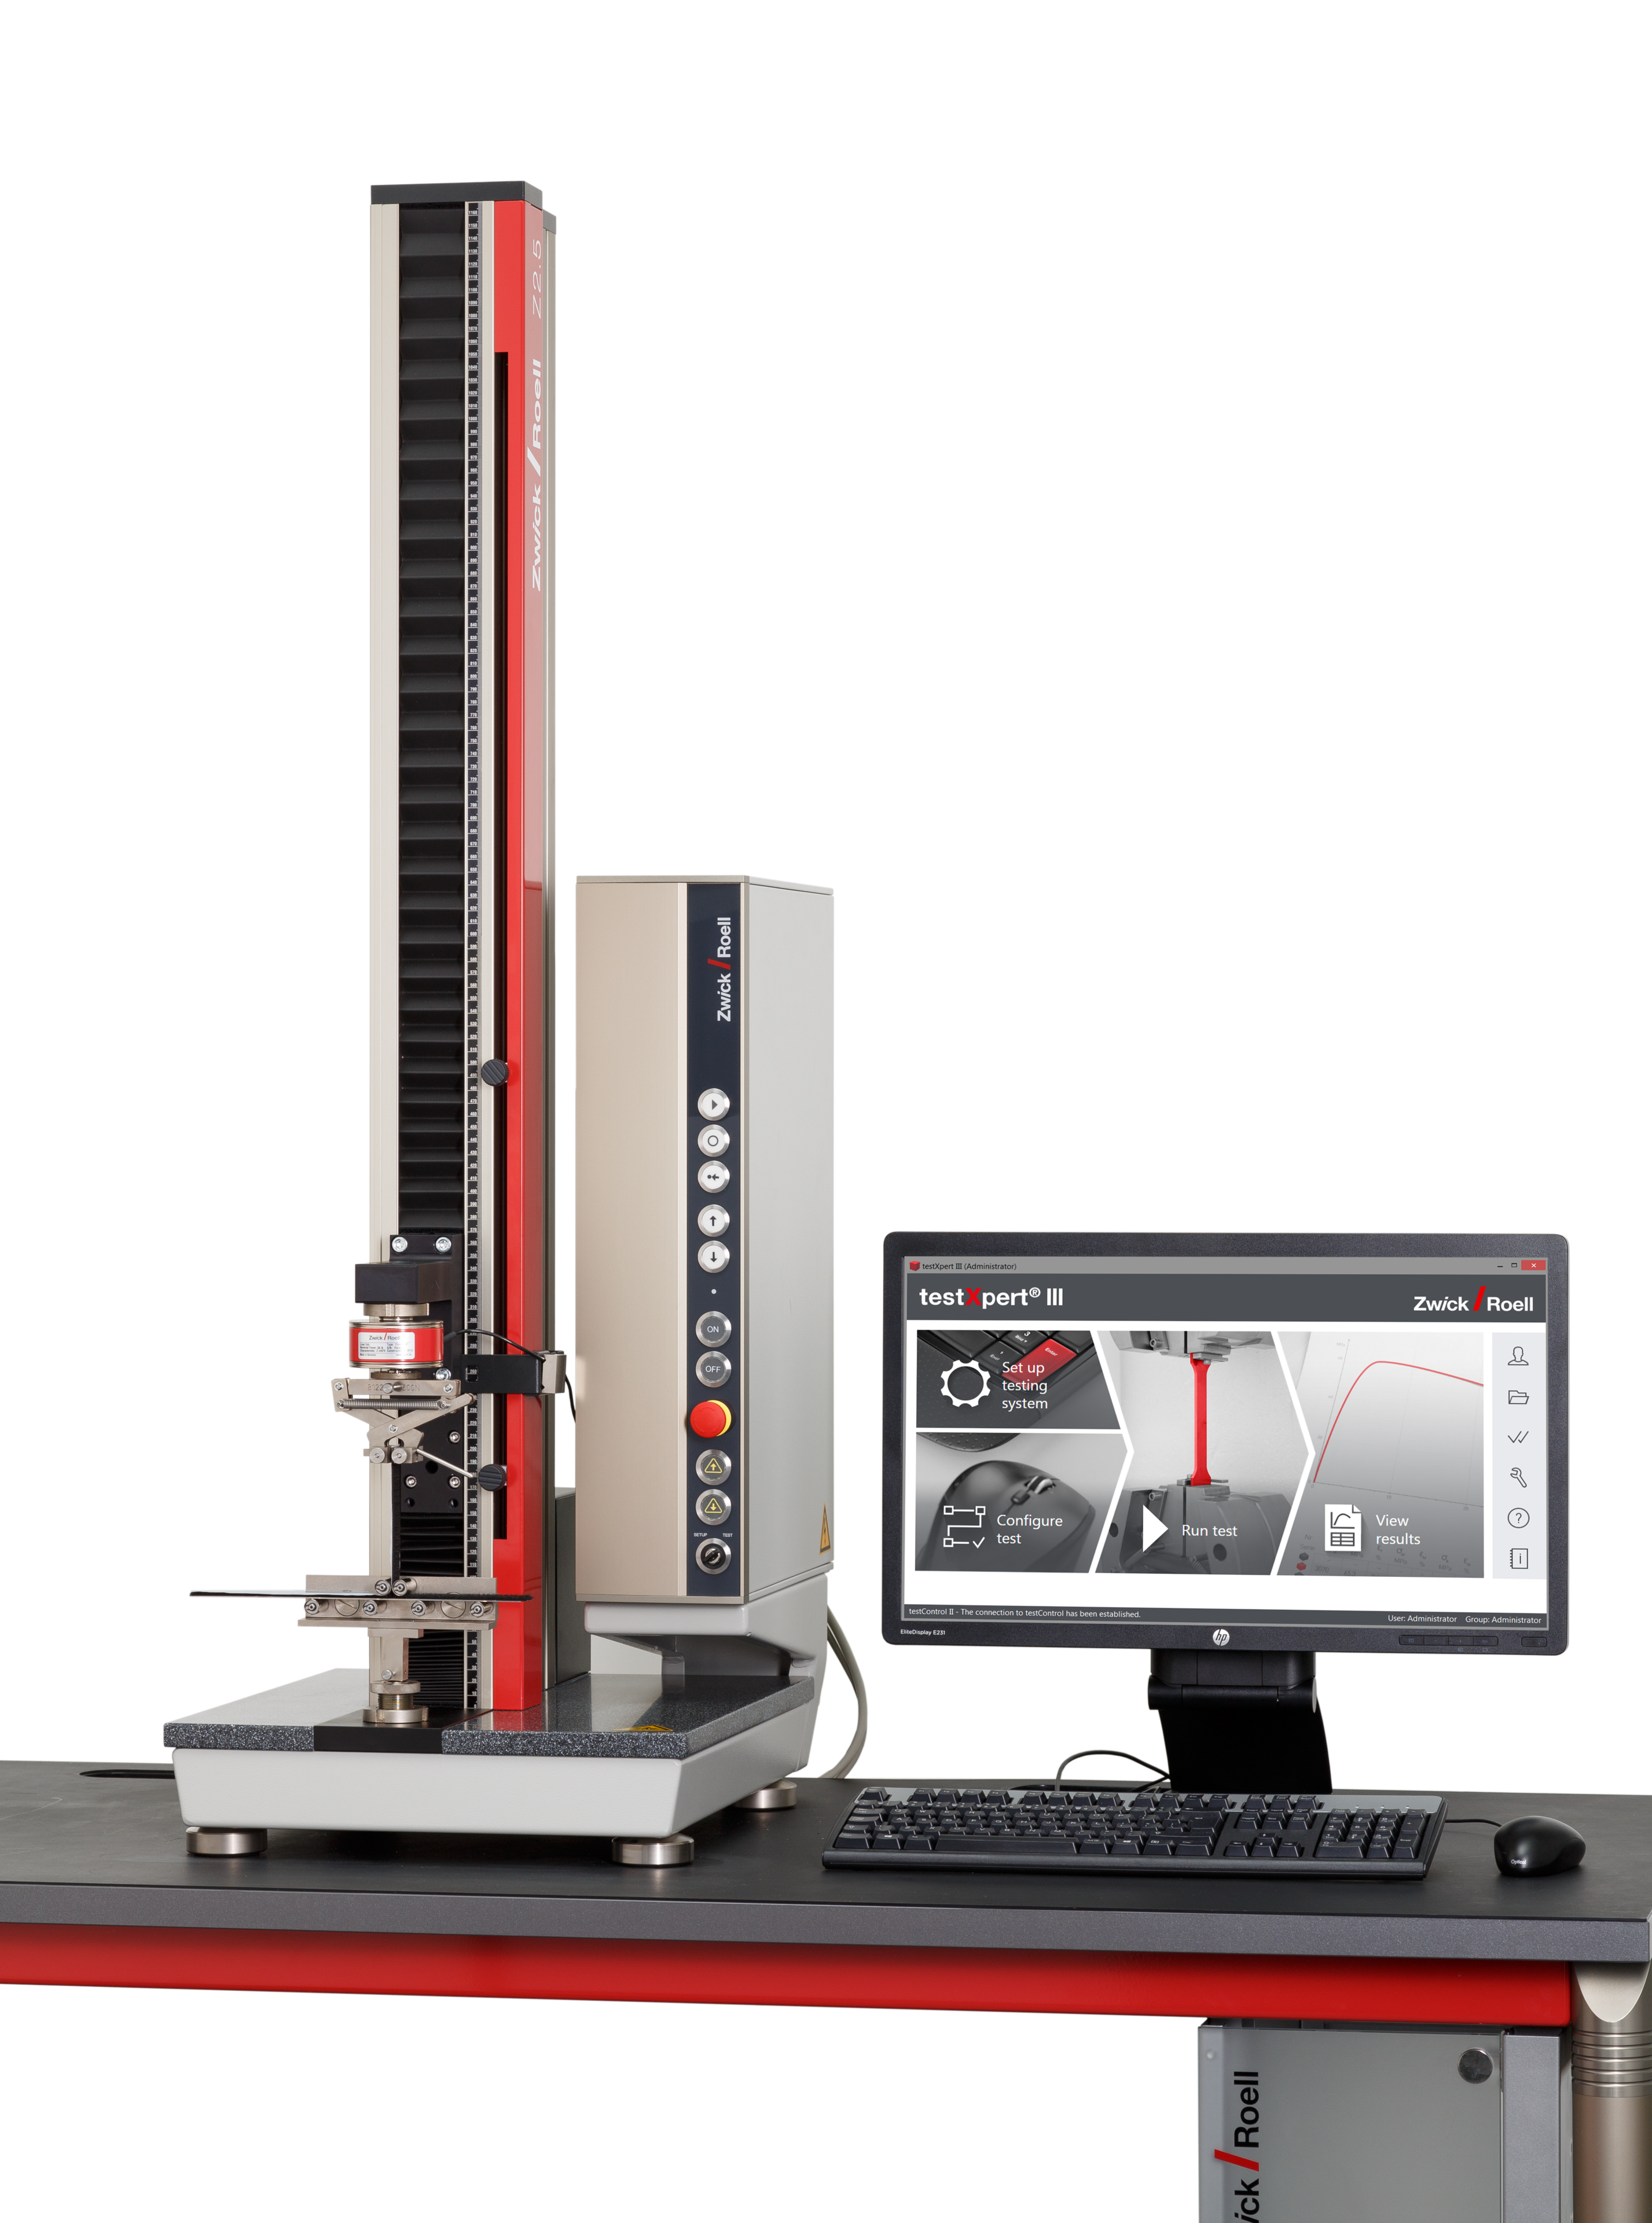
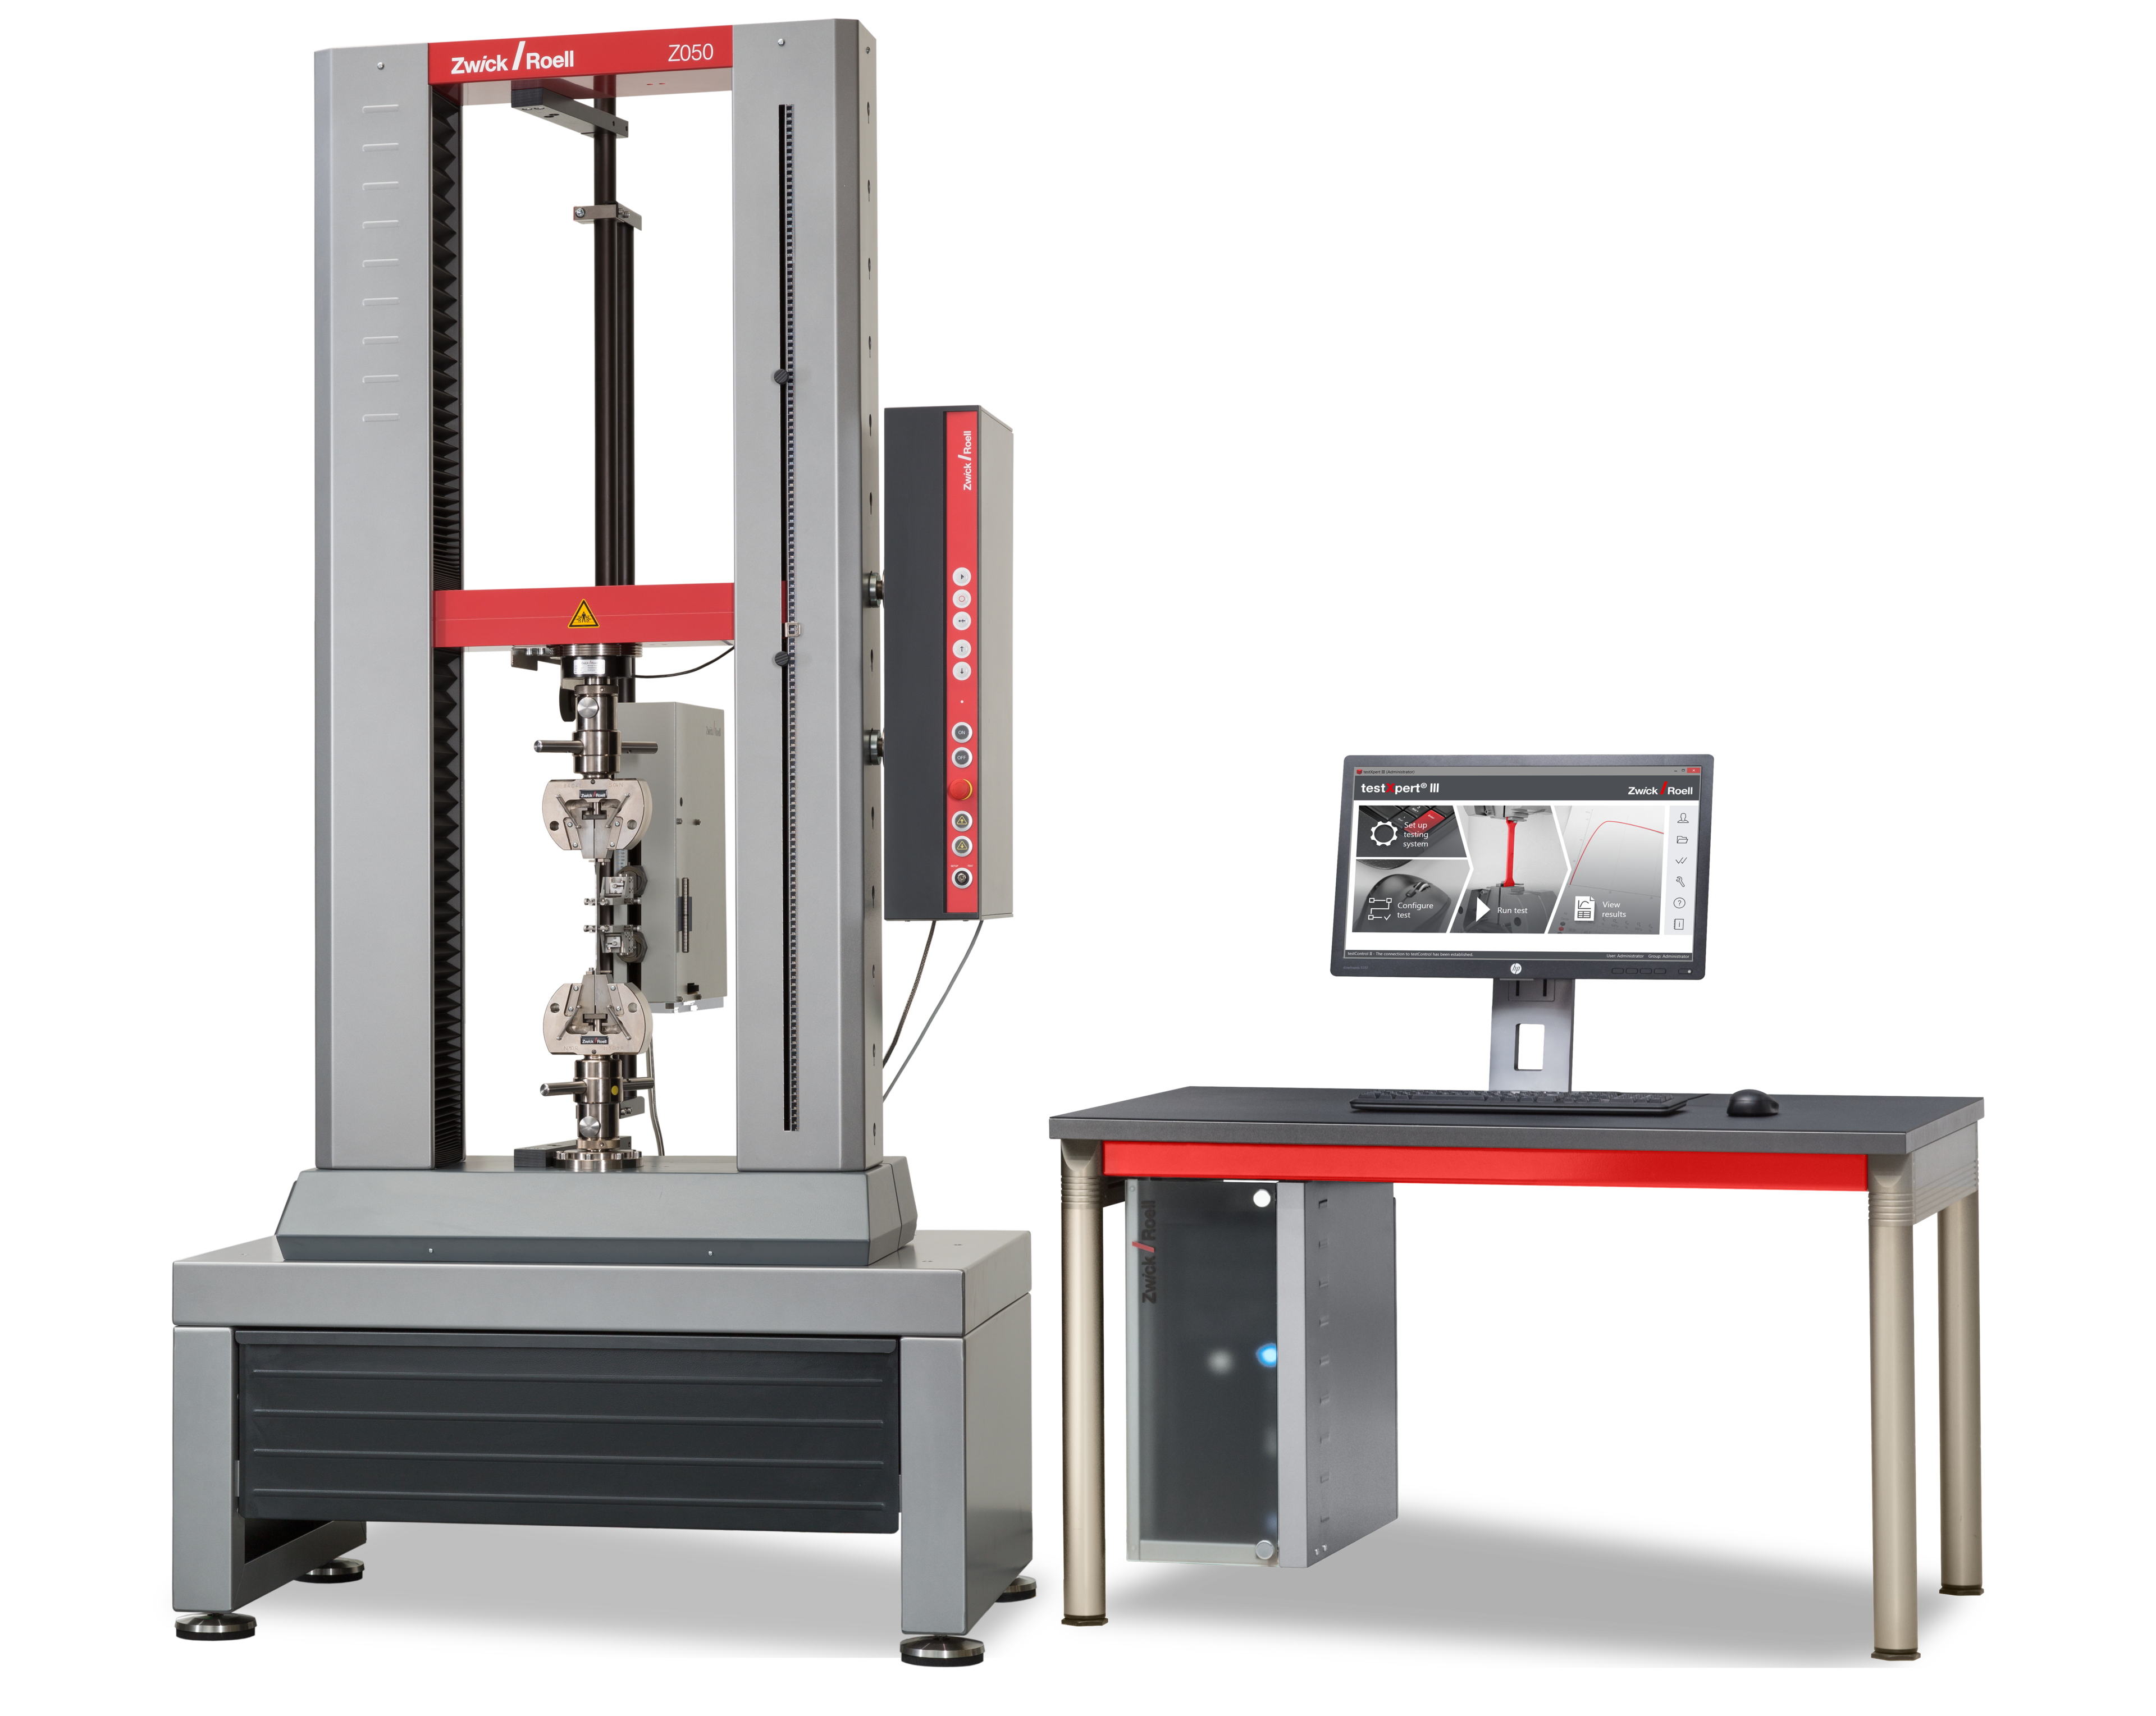
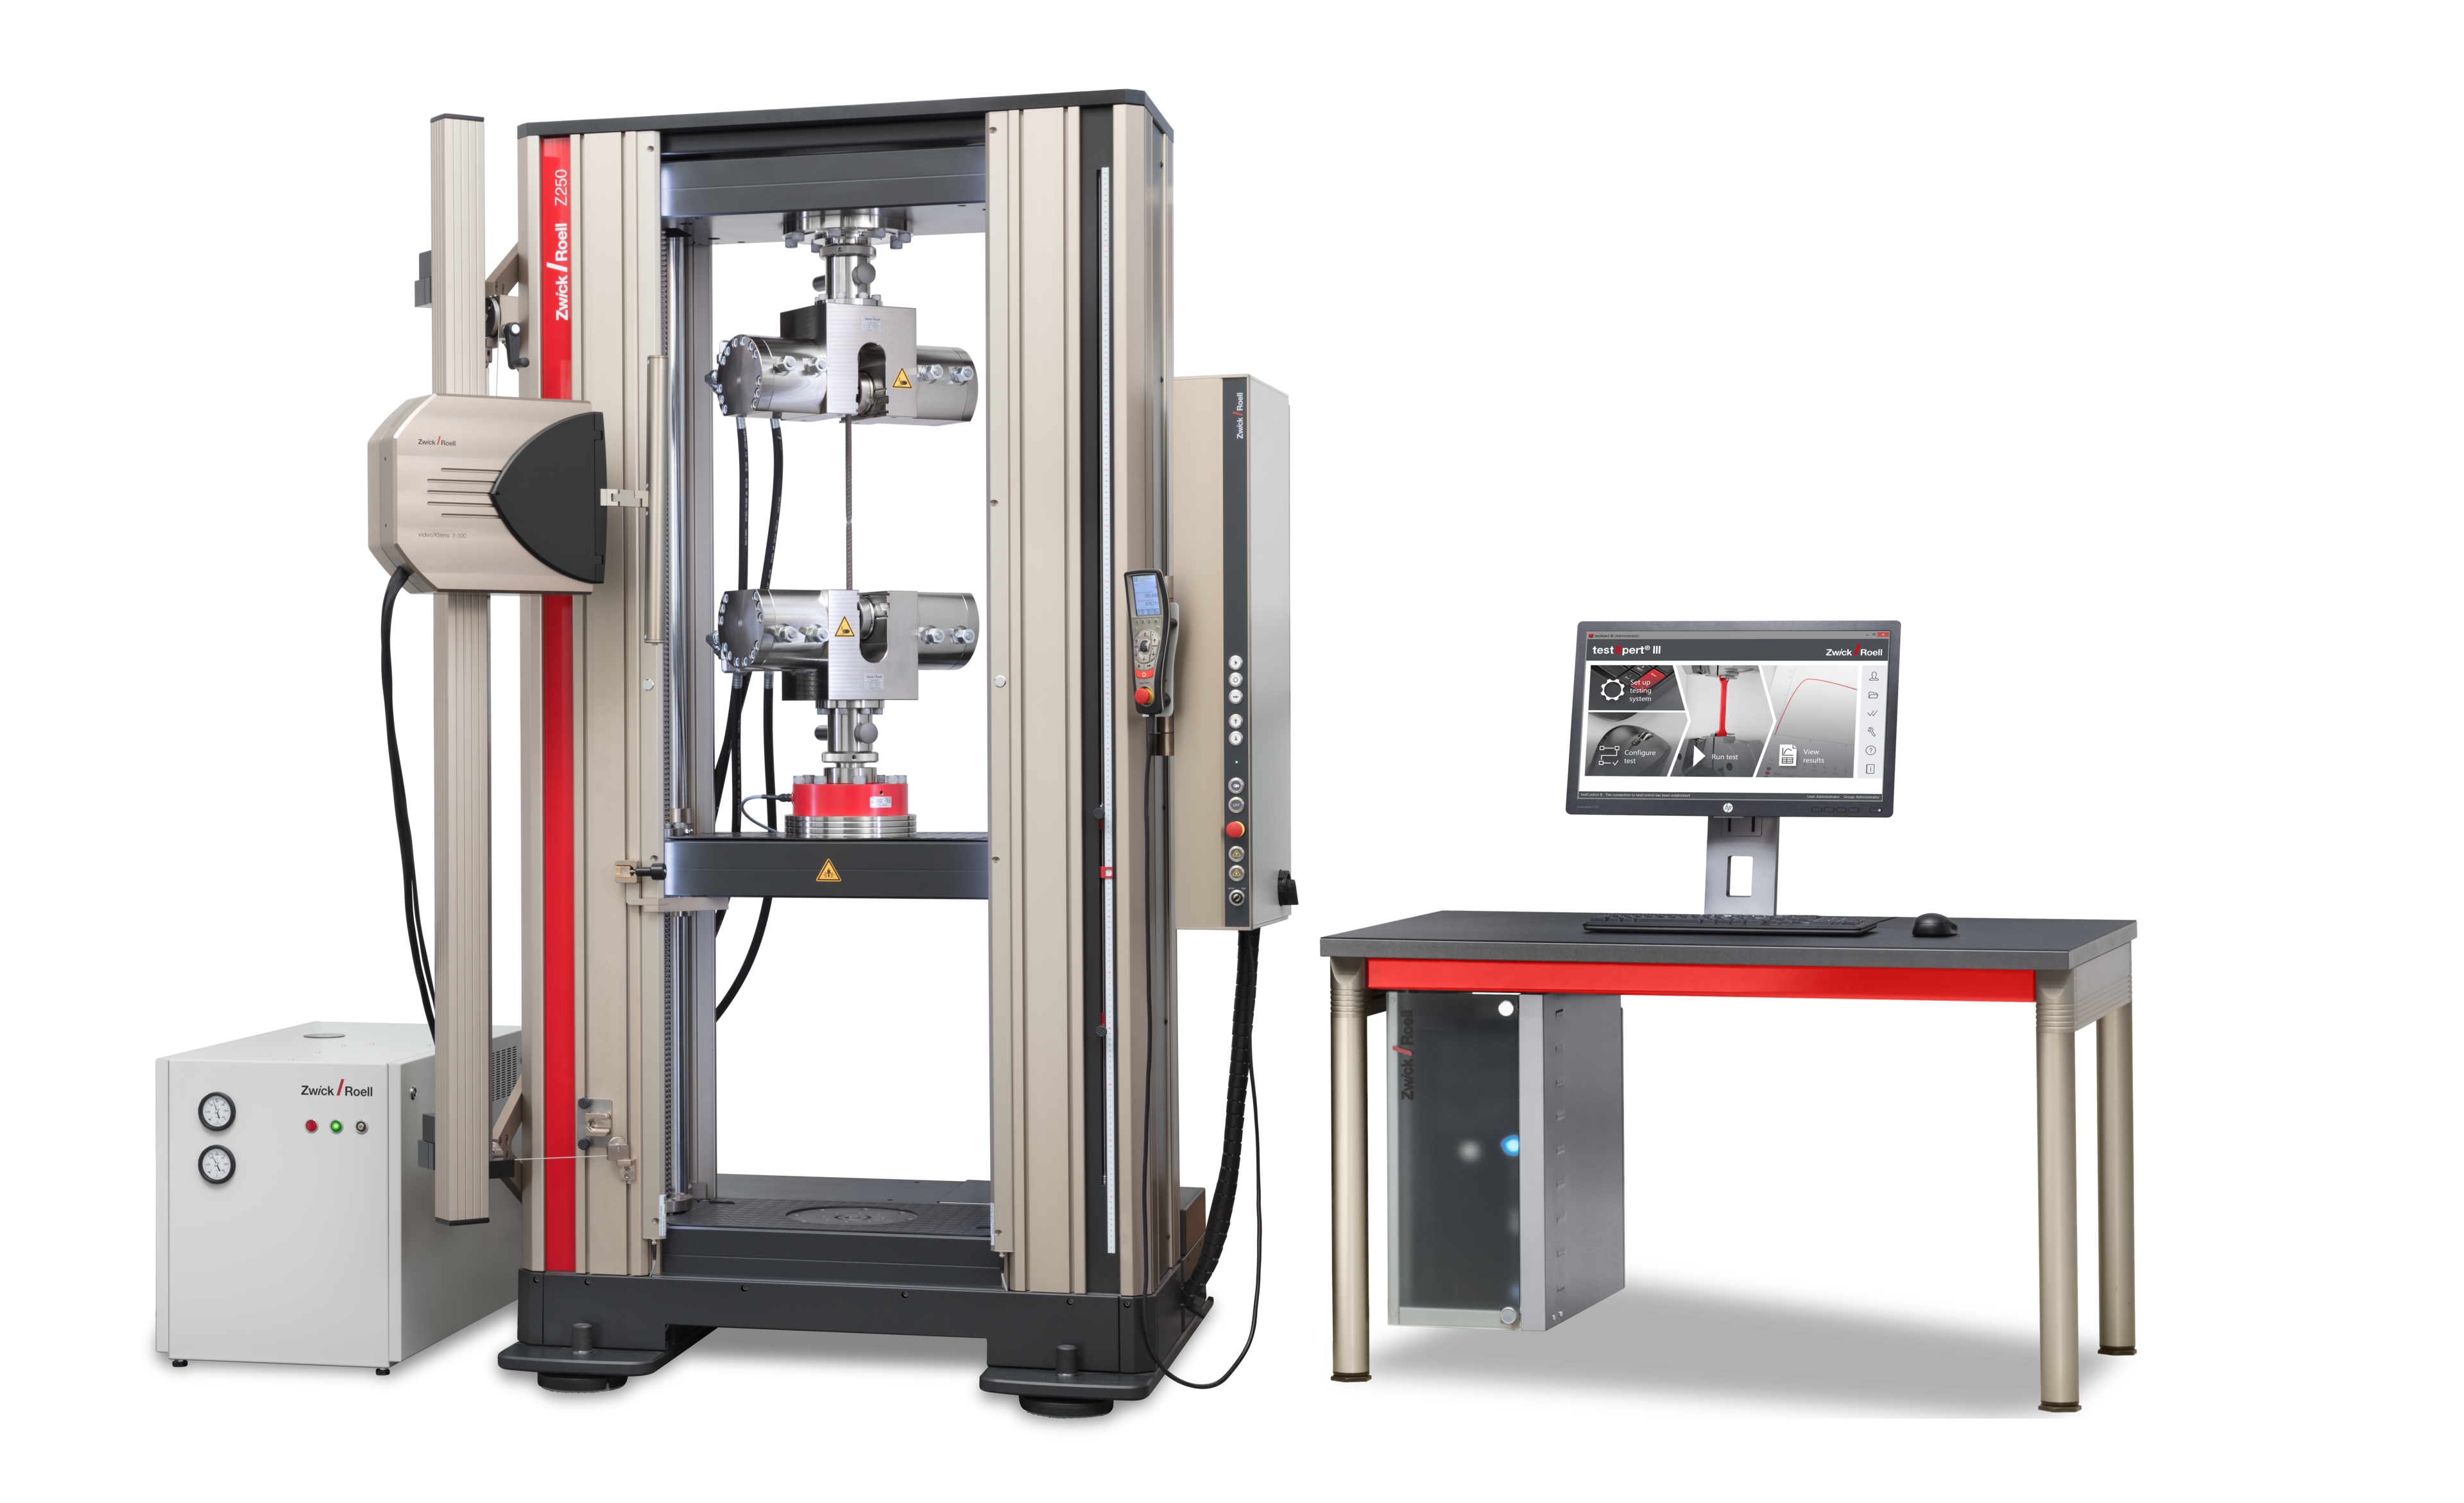
Pour la réalisation de l’essai de flexion 3 points selon ASTM D790, il est possible d’utiliser les machines d’essai universelles zwickiLine, ProLine et AllroundLine. En général, une zwickiLine suffit pour réaliser des essais de flexion sur plastiques. Lors du choix de la machine d’essai, la force d’essai maximale n’est pas le seul facteur décisif. En pratique, différents essais sur plastiques, par exemple les essais de traction et de flexion, sont souvent réalisés sur une plateforme commune. En outre, le degré d’automatisation souhaité et la solution d’extensomètre appliquée ou disponible influencent la sélection du dispositif. La norme ASTM D790 requiert une précision de la mesure de force de ±1 % de la valeur de mesure. La précision de mesure élevée des machines d’essai universelles modulaires ZwickRoell, atteinte à partir de 1/1000 de la plage de mesure, permet notamment l’utilisation d’une ProLine 10 kN ou d’une AllroundLine avec un capteur de force correctement dimensionné pour les essais de traction et de flexion.
Acquisition précise des dimensions d’éprouvette
L’épaisseur de l’éprouvette ayant une influence direct sur les valeurs caractéristiques calculées, sa mesure précise fait partie des étapes principales de l’essai. La prise en charge directe dans testXpert des valeurs de mesure obtenues à l’aide de micromètres ou de pieds à coulisse réduit les erreurs de transmission et améliore la traçabilité des résultats.
Alignement précis du montage d’essai
Le dispositif de flexion ZwickRoell dispose d’appuis réglables et ajustables, munis de jauges d’écartement bien pensées et d’une aide au centrage précis de l’éprouvette. Les erreurs d’angle sont donc réduites et les erreurs typiques dans la détermination du module écartées, ce qui permet d’obtenir des résultats reproductibles, en particulier pour les évaluations de module.


Mesure adaptée du fléchissement
Selon l’ASTM D790, la mesure du fléchissement à mi-distance entre les appuis peut s’effectuer soit par la position de la traverse (type I), soit par mesure directe à l’aide d’un système de capteur de course séparé (type II), ce qui représente la forme la plus précise de la mesure et s’avère indispensable à la comparabilité entre laboratoires. La mesure de la course traverse est essentiellement appliquée pour les demandes simples de l’assurance qualité.
- Pour la mesure du fléchissement par la position de la traverse selon le type I, une correction automatique de la déformation propre du montage d’essai est disponible via le logiciel d’essai testXpert. La courbe de déformation réelle du montage d’essai est alors déterminée et enregistrée dans le logiciel d’essai.
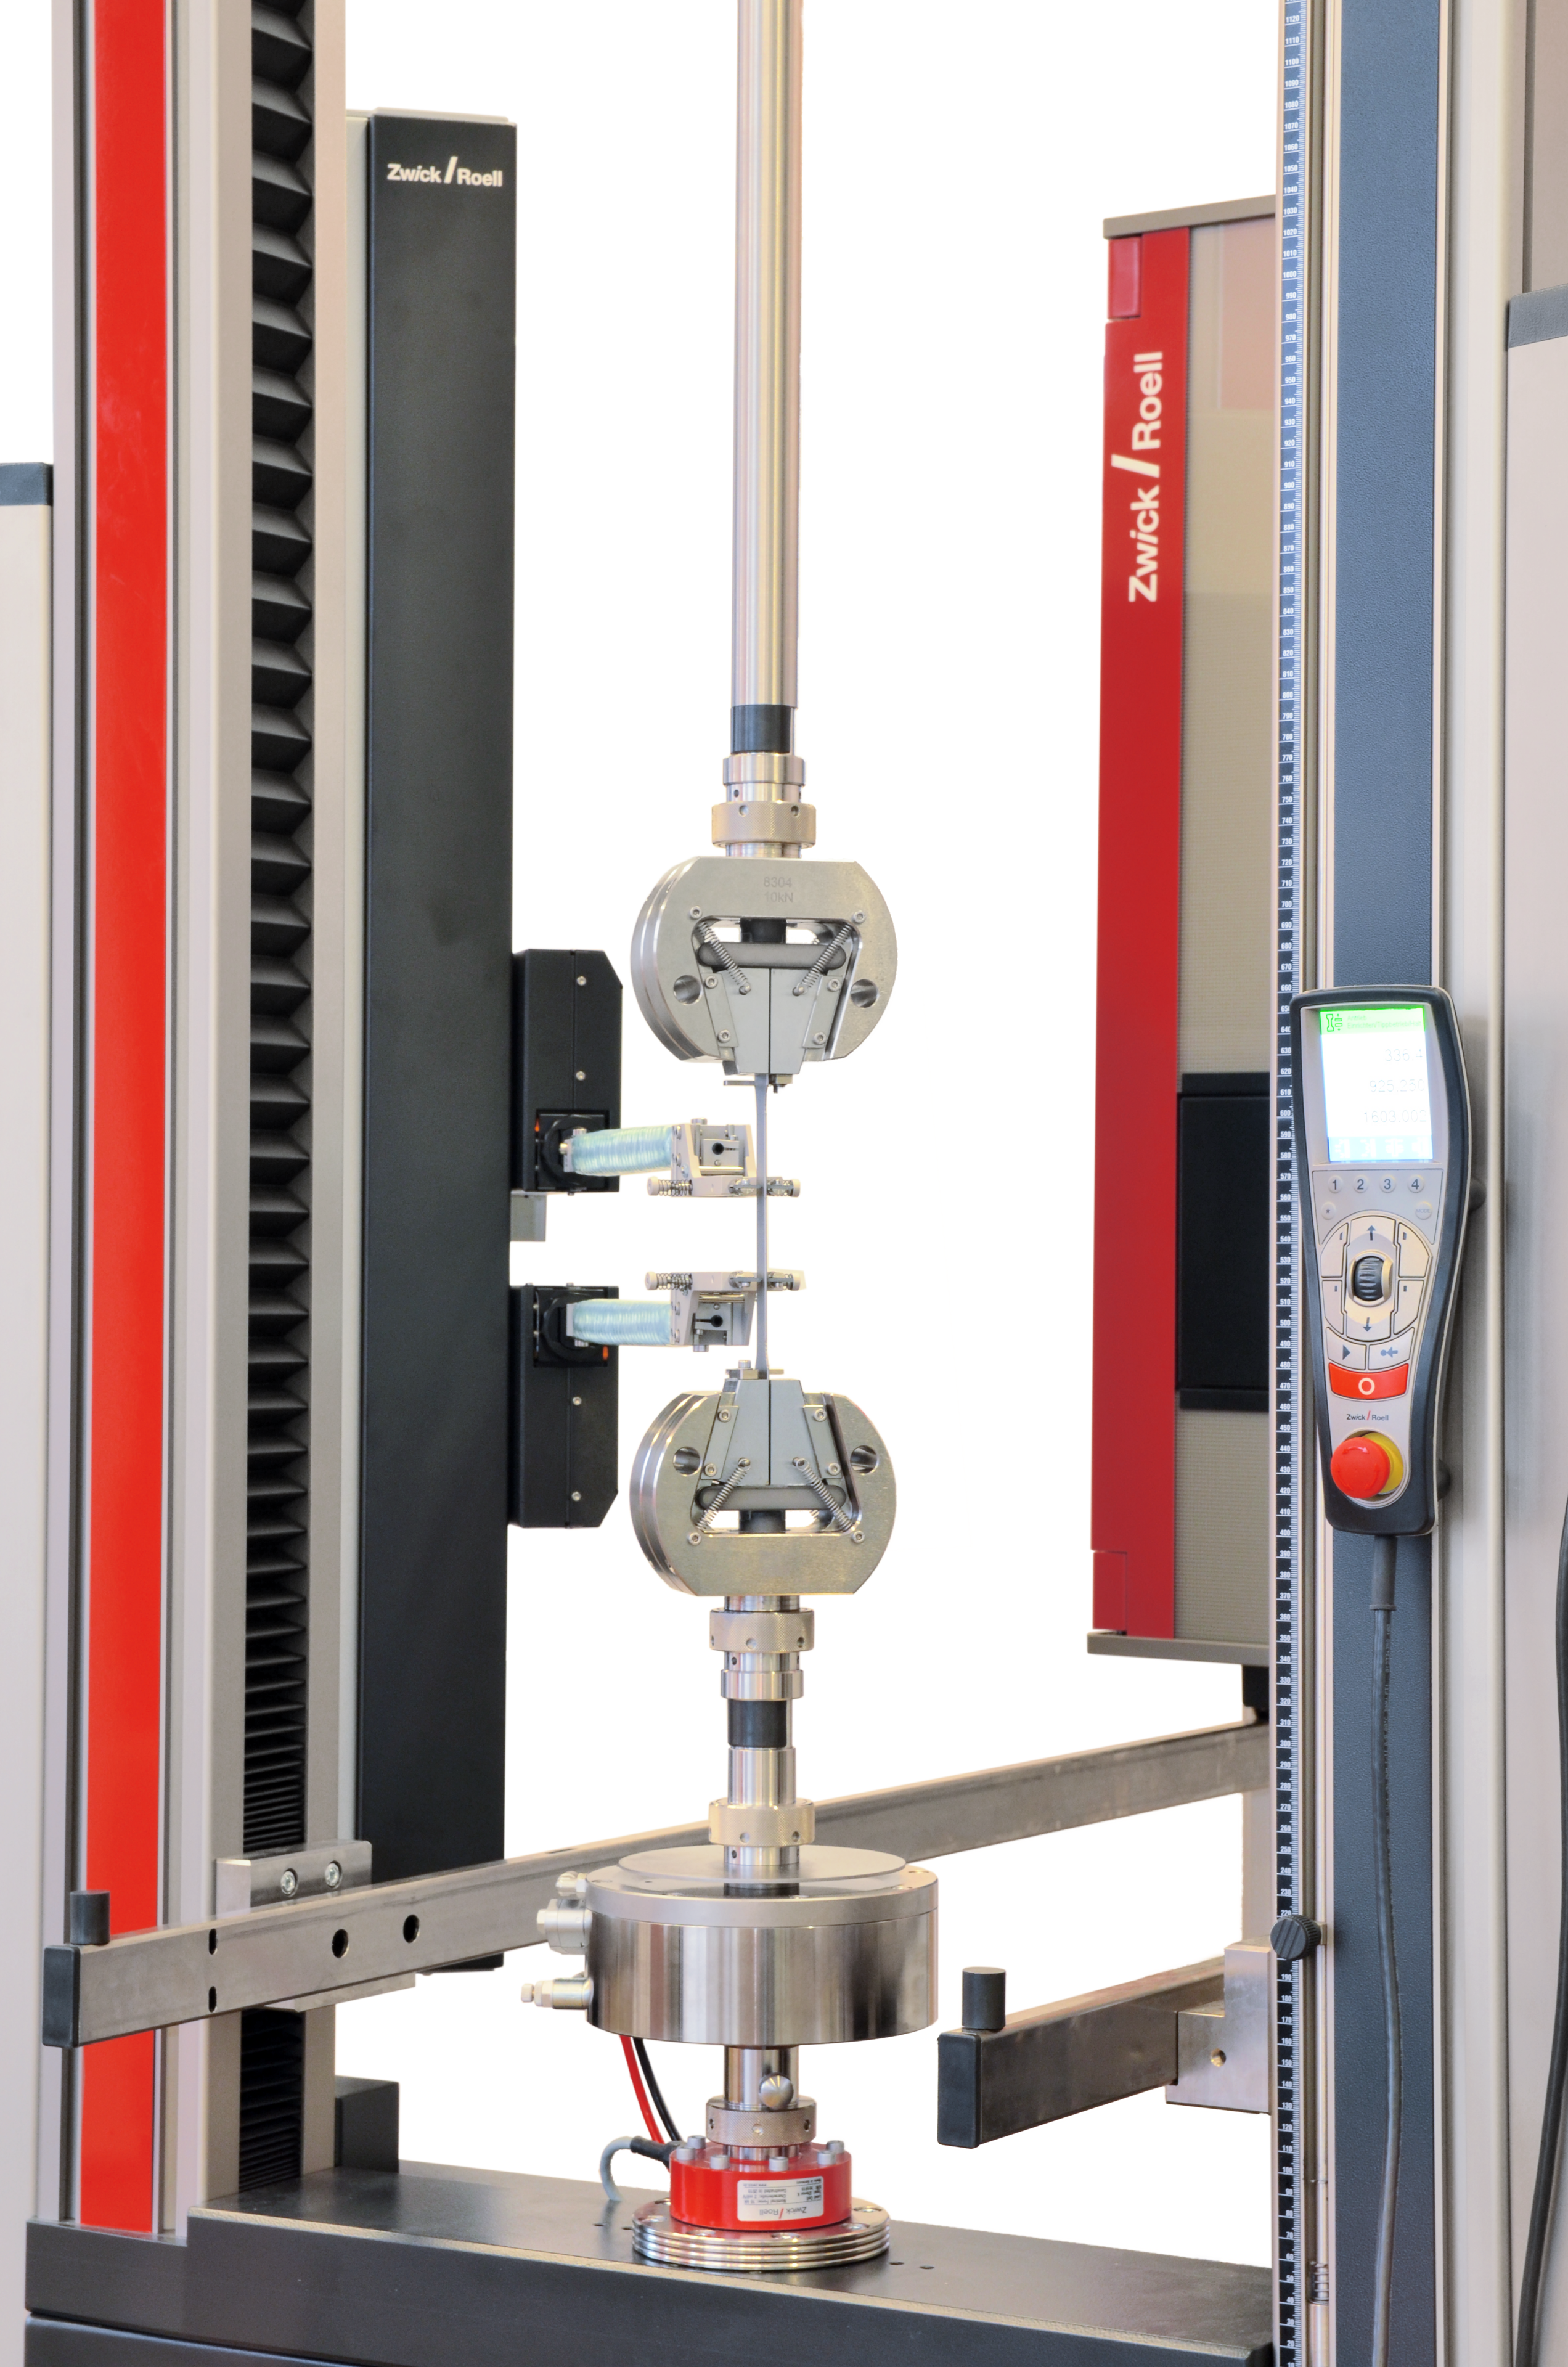
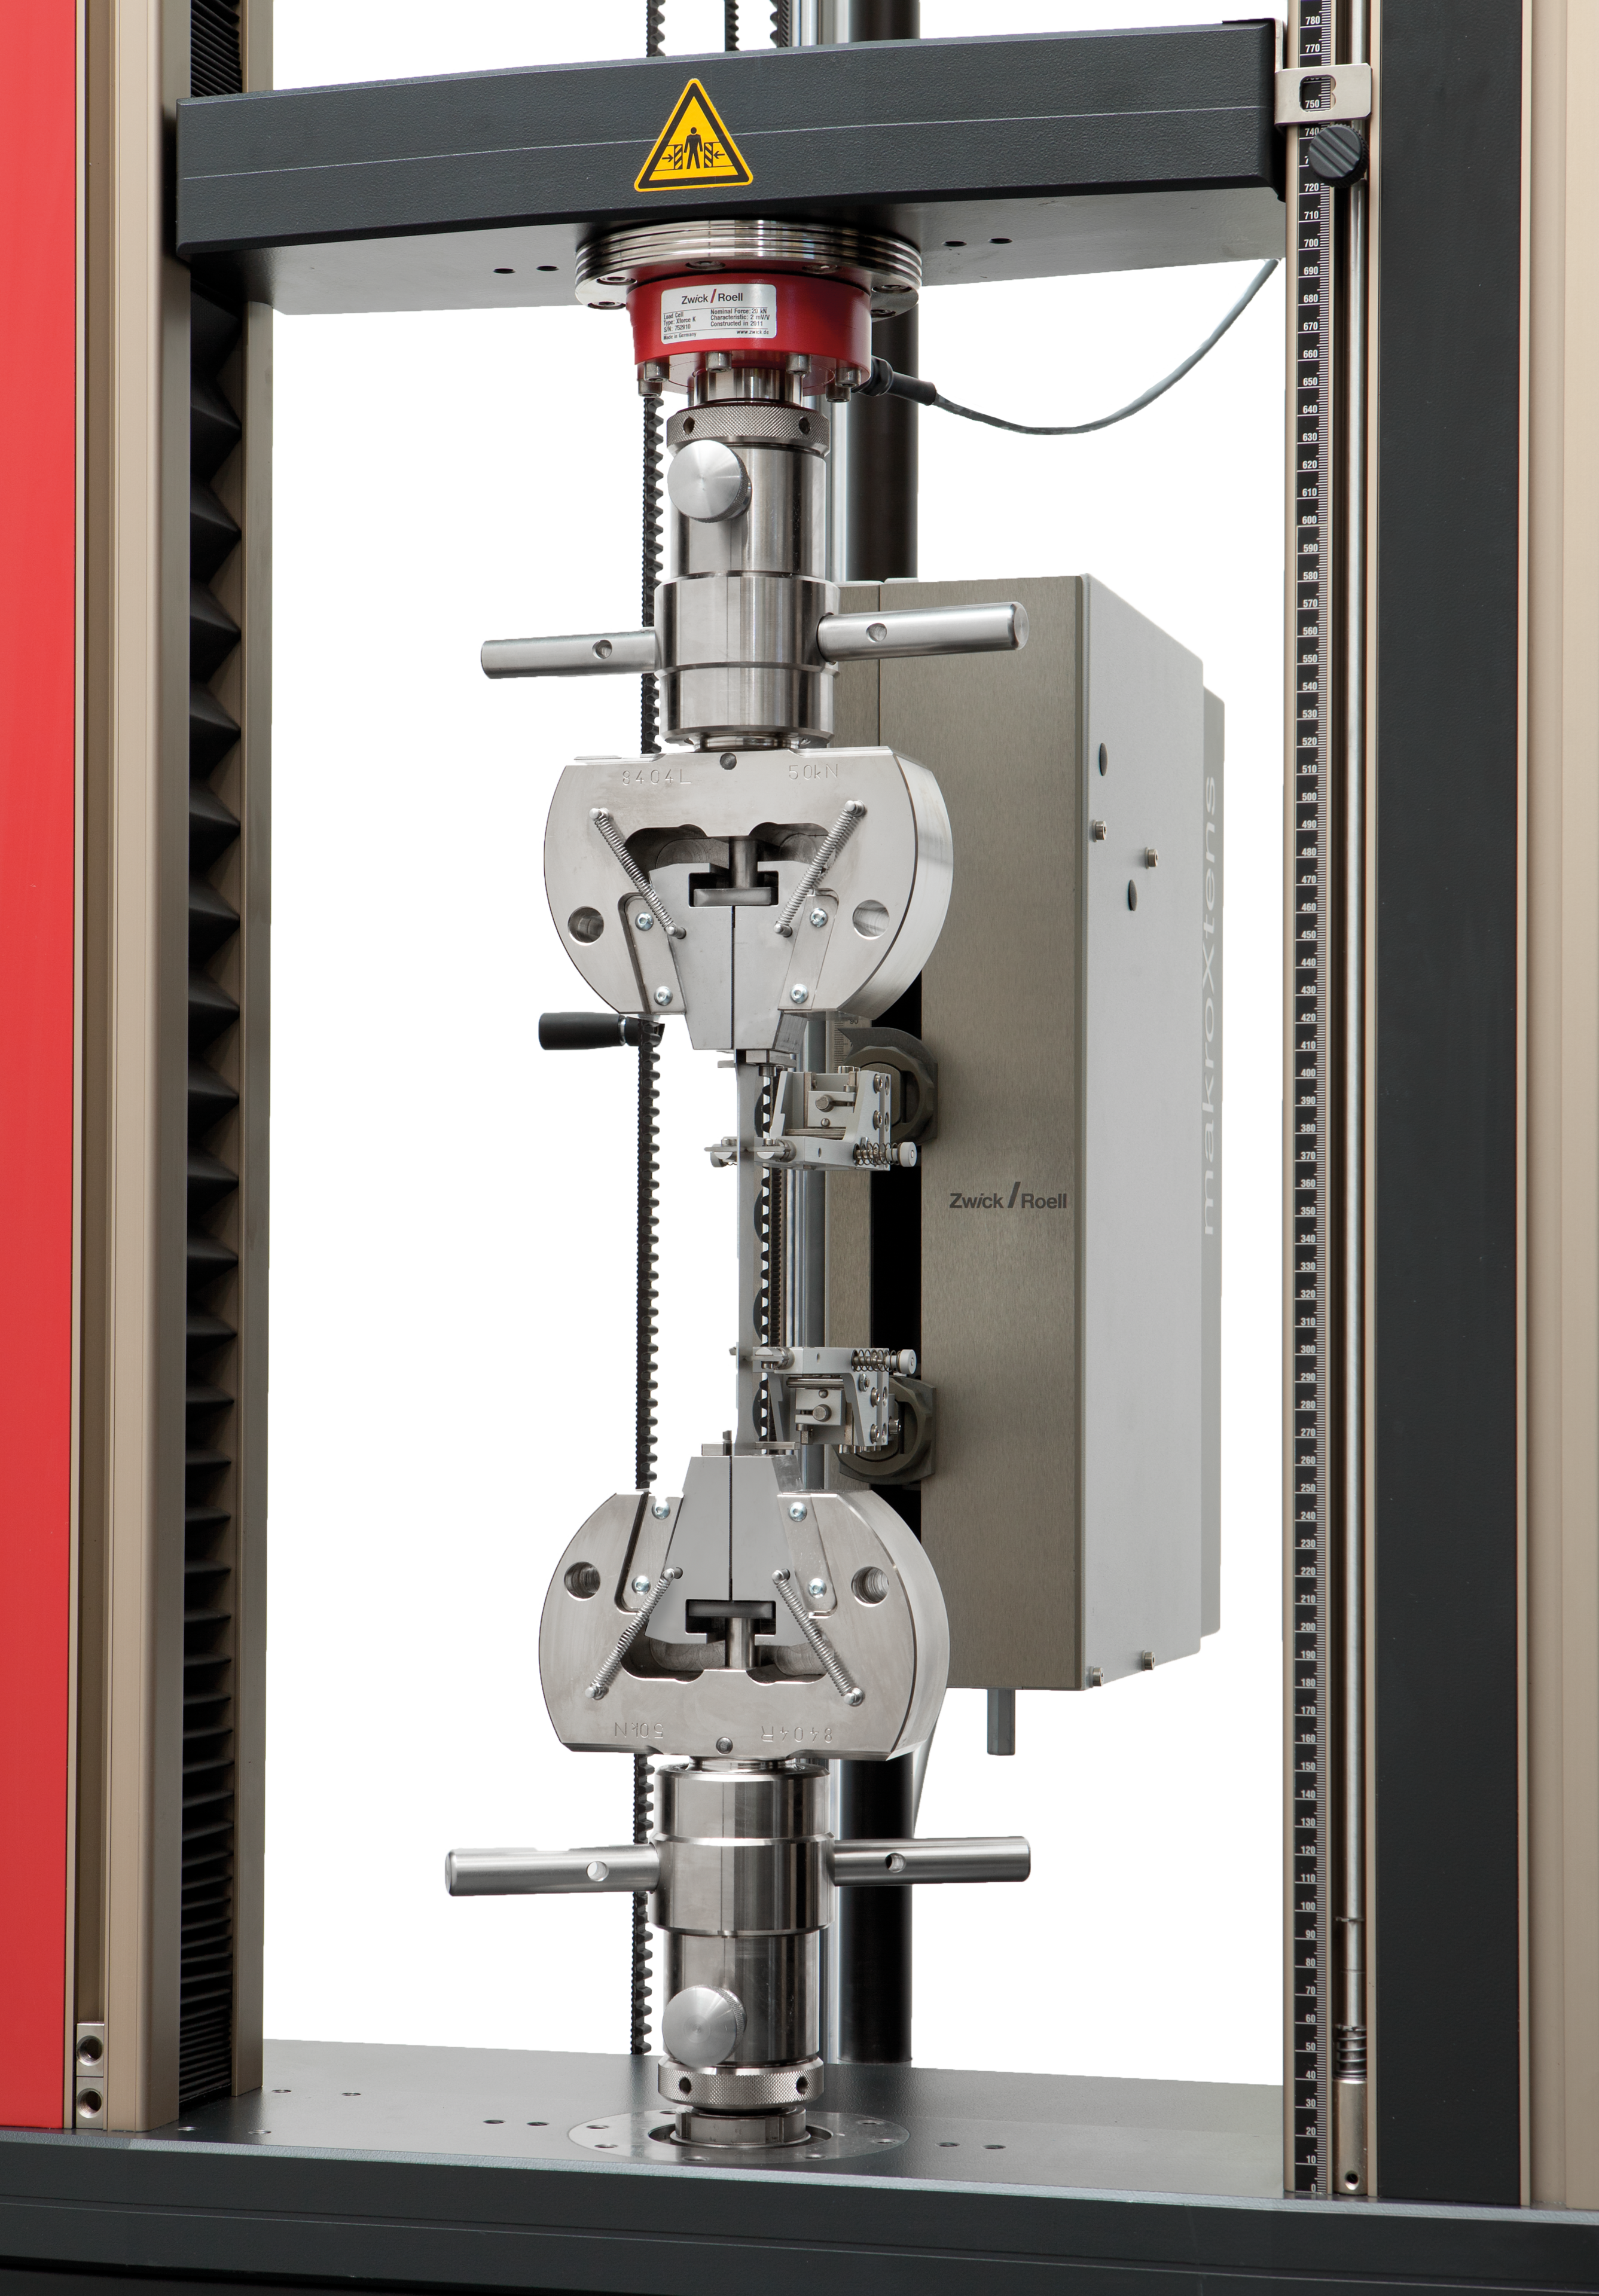
- Grâce à la modularité de nos systèmes d’essai, ZwickRoell dispose de plusieurs options de capteurs de course de type II qui respectent ces exigences et dépendent de la possibilité de combinaison avec d’autres méthodes d’essai : capteur de course mécanique pour essais de compression et de flexion posé directement sur l’éprouvette entre les appuis ou extensomètre Clip-On, capteur à palpeur makroXtens, multiXtens ou systèmes videoXtens optiques, pouvant également être utilisés pour les essais de traction.


Calcul automatique de la vitesse d’essai
Le logiciel d’essai testXpert calcule automatiquement la vitesse d’essai conforme à la norme selon la méthode d’essai A ou B choisie et le taux d’allongement spécifié et réalise l’essai étape par étape, y compris le paramétrage cohérent en cas de commutation entre la méthode A et la méthode B.
Automatisation des essais selon ASTM D790
Les étapes manuelles du processus sont généralement à l’origine de dispersions, en particulier en présence d’un grand nombre d’éprouvettes. Les systèmes d’essai automatisés réduisent les influences de l’opérateur, standardisent les déroulements d’essai et augmentent la reproductibilité. Ils déchargent également le personnel de laboratoire des tâches routinières. Le personnel est ainsi disponible pour des tâches plus complexes telles que l’interprétation des données, les analyses, l’évaluation de nouveaux matériaux ou les activités de recherche.
Pour les essais de flexion selon ASTM D790, une solution automatisée peut s’avérer rentable dès 10 éprouvettes par jour. Notre système d’essai ALEX prend en charge les tâches simples de type pick and place et apporte un soutien rentable au laboratoire d’essai. Pour les volumes d’essai plus élevés et les exigences avancées, les systèmes roboTest N, roboTest L et roboTest R de ZwickRoell représentent une alternative.
La combinaison de différents essais, notamment des essais de traction selon ASTM D638 et des essais de flexion selon ASTM D790, est possible par simple modification ou intégration de plusieurs moyens d’essai dans un seul système.
Comparaison de nos systèmes d'essais automatisés pour les plastiques Demander conseil



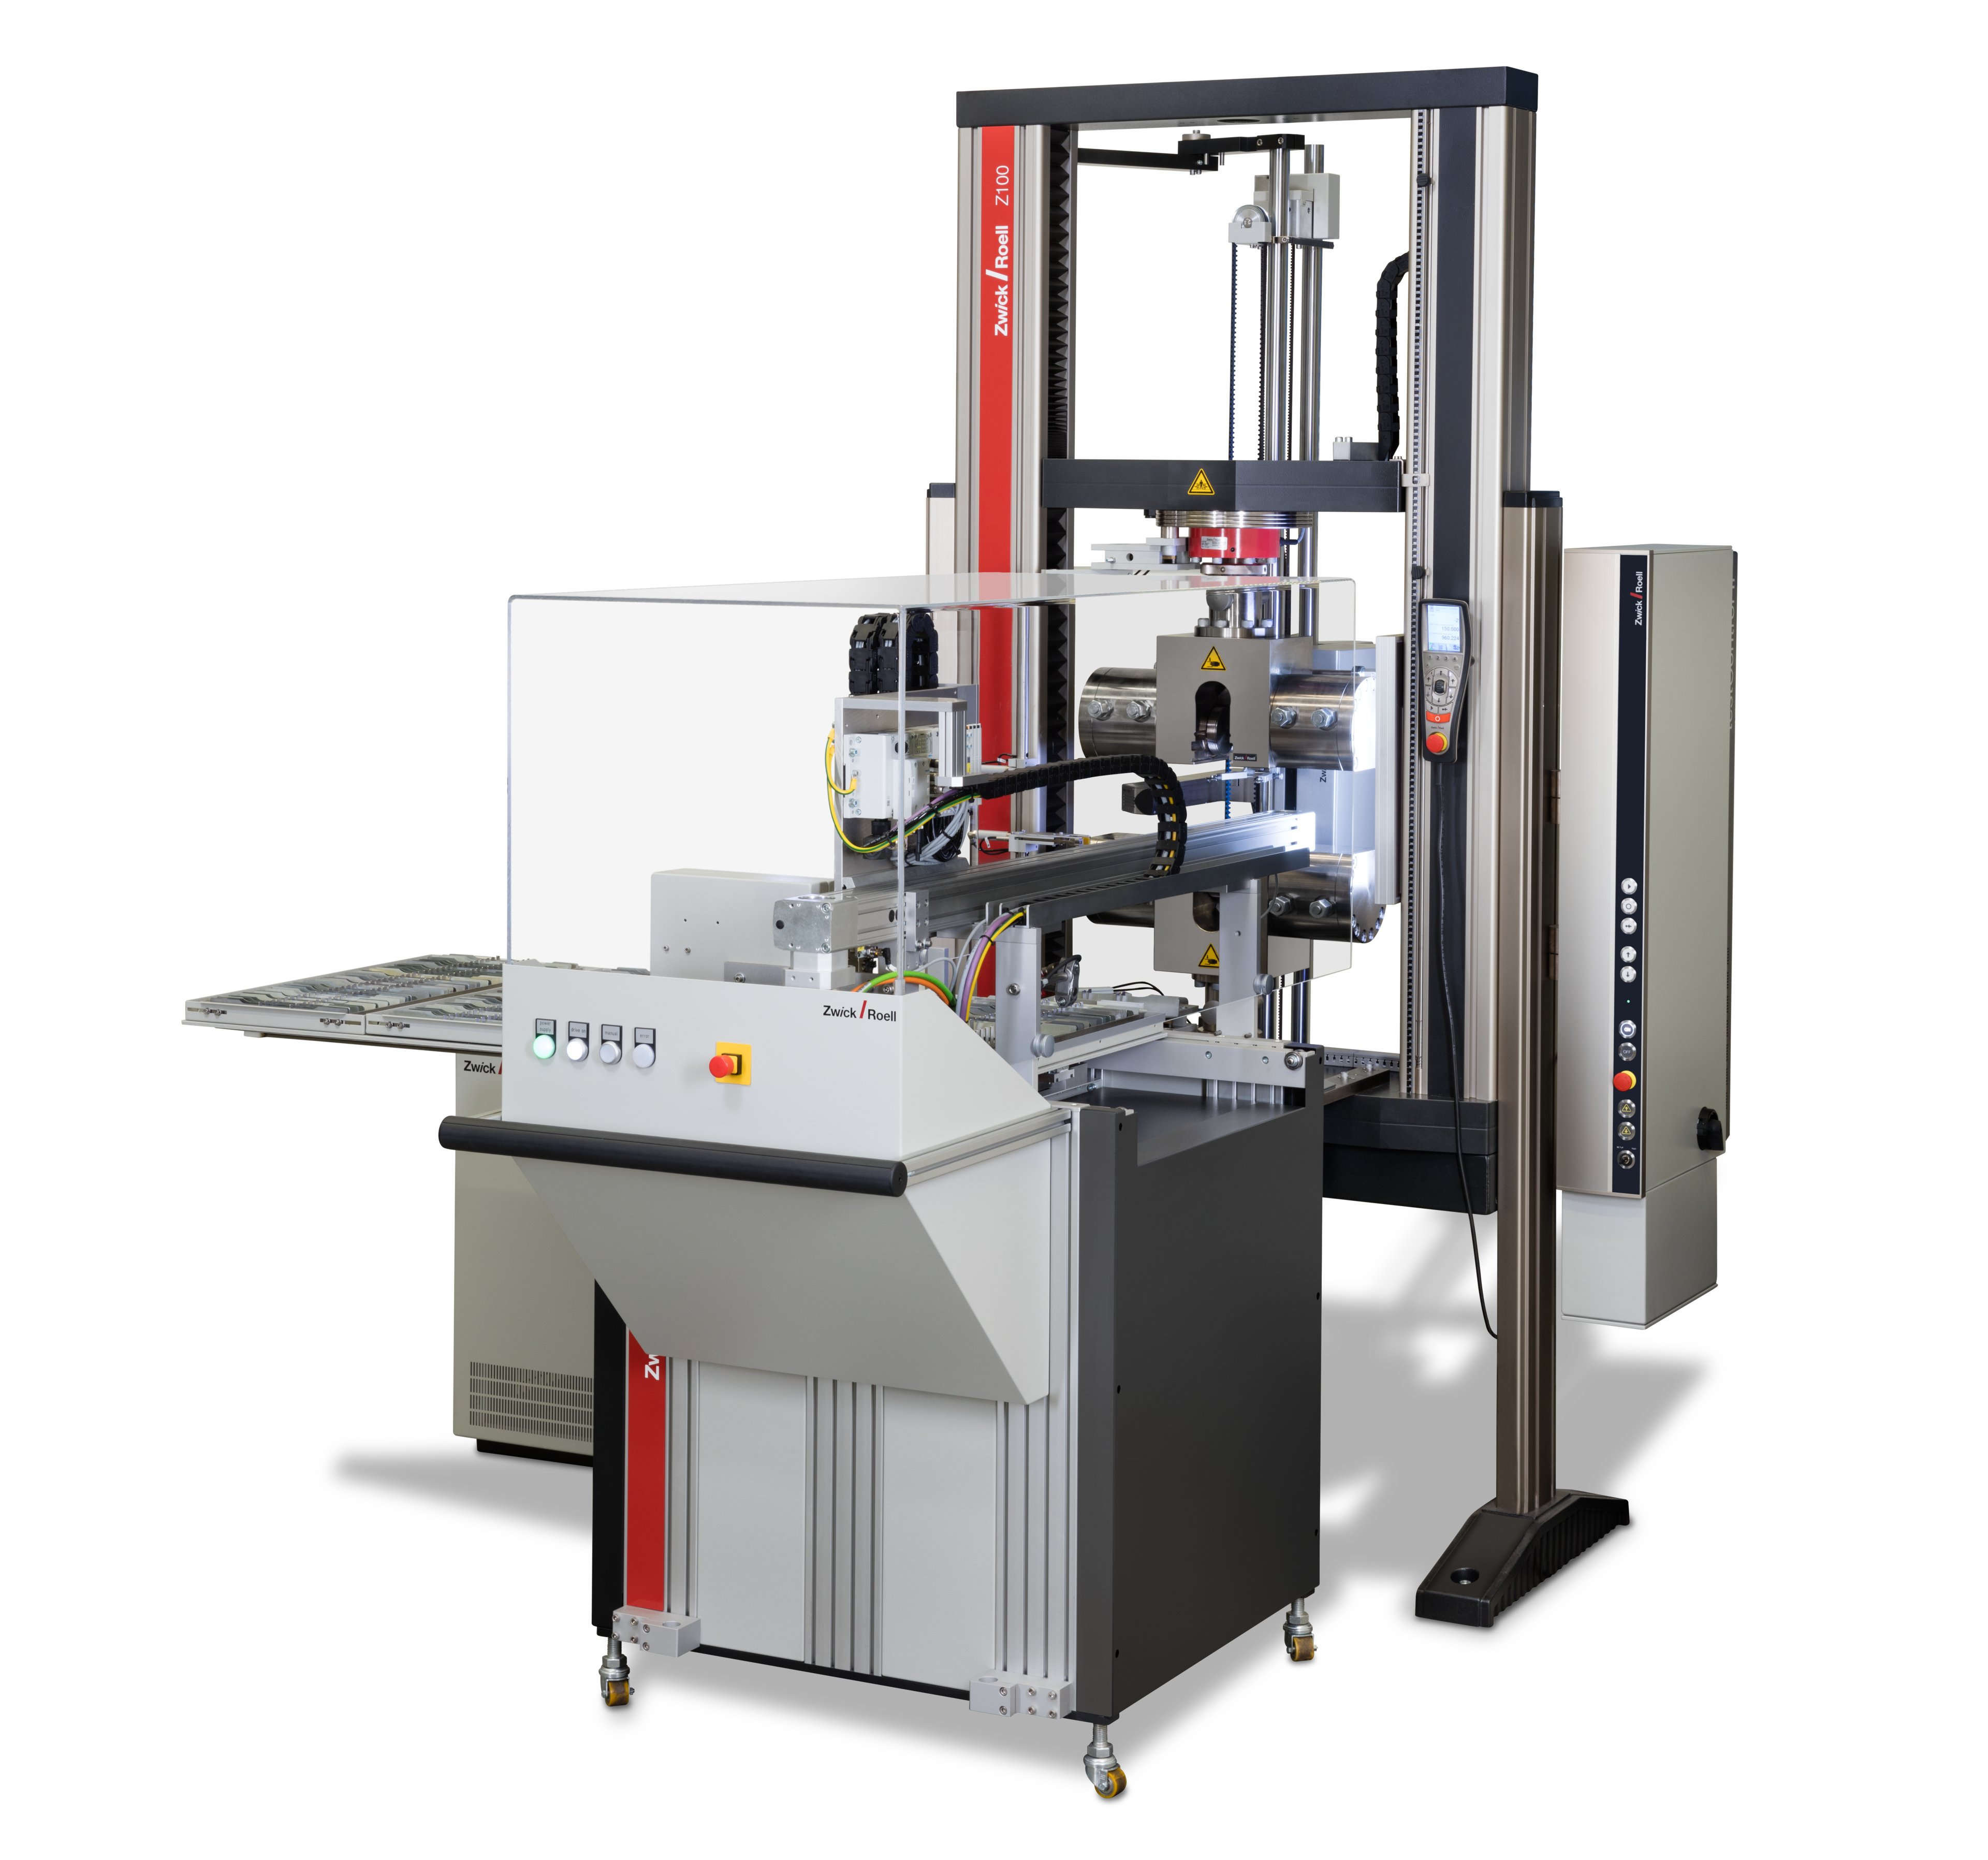


Vous souhaitez automatiser les essais selon la norme ASTM D790 ?
Votre expert ZwickRoell local vous aide à choisir le niveau d’automatisation adapté à votre application.
Demander conseil maintenant sans engagement
ASTM D790 : efficace et reproductible avec le logiciel d’essai testXpert
Le logiciel d’essai testXpert permet de réaliser des essais conformes à la norme ASTM D790 grâce à des modèles d’essai standardisés et des processus de travail guidés. Il réduit en outre les erreurs dues à l’opérateur et réalise des déroulements d’essai jusqu’à 30 % plus rapides :
Fonctions principales :
- Déroulements d’essai conformes à la norme avec guidage clair de l’utilisateur : le programme d’essai standard dans testXpert contient toutes les caractéristiques pertinentes pour l’ASTM D790 et guide l’utilisateur pas à pas tout au long de l’essai. La gestion des utilisateurs affiche uniquement les étapes d’essai requises afin de garantir moins d’erreurs de manipulation et des procédures standardisées.
- La prise en charge directe des dimensions des éprouvettes obtenues à l’aide de dispositifs de mesure permet de gagner du temps et diminue les erreurs.
- Enregistrement des données et évaluation centralisés : testXpert Analytics permet d’évaluer de manière centrale toutes les données d’essai, même au-delà de la norme ASTM D790, et de comparer de manière claire les valeurs caractéristiques issues de différentes séries d’essai.
- Connexion ERP et AQ : les interfaces standard permettent la transmission rapide et sans erreur des prescriptions d’essais et des résultats entre testXpert et vos systèmes.
- Grâce à une simple évaluation à long terme, Trend Analysis détecte les écarts sur le long terme.
vers le logiciel d'essai testXpert

Questions fréquemment posées sur l’essai de flexion 3 points selon ASTM D790
L’essai de flexion 3 points selon ASTM D790 représente une méthode de caractérisation normalisée classique pour les plastiques rigides et semi-rigides. Les propriétés de flexion ainsi déterminées sont indispensables aux concepteurs, ingénieurs et fabricants de matériaux pour s’assurer que le plastique utilisé répond bien aux exigences de l’application prévue.
Les résultats d’essai typiques selon ASTM D790 sont:
- Module de flexion : le module de flexion est une mesure de la rigidité du matériau et indique sa capacité à résister aux charges de flexion. L’ASTM D790 propose trois méthodes de calcul du module de flexion, qui donnent chacune des résultats différents :
- Module de tangente (module de Young)
Tangente appliquée au point de la pente maximale dans le diagramme de contrainte-déformation - Module de sécante
Pente entre l’origine des coordonnées et un point défini du diagramme de contrainte-déformation - Module de corde (Chord modulus)
Pente entre deux points définis dans le diagramme de contrainte-déformation
- Module de tangente (module de Young)
- Résistance à la flexion : la résistance à la flexion donne une indication sur la charge maximale que le matériau peut supporter en flexion avant de casser.
- Contrainte de flexion pour un allongement à la flexion défini
- Contraintes de flexion et allongements en flexion à la limite d’élasticité et à la rupture de l'éprouvette
Le dispositif de flexion de ZwickRoell permet de réaliser des essais jusqu’à des forces maximales de 20 kN pour un fléchissement maximal de 36 mm. La jauge d’écartement permet de régler l’écartement entre appuis et les butées d’éprouvette conformément aux normes ISO 178 et ASTM D790. Les appuis sont réglables en distance et en angle et peuvent être précisément centrés et alignés entre eux et par rapport au poinçon de flexion. Les butées d’éprouvette sont également positionnées à l’aide de la jauge d’écartement afin de faciliter le positionnement précis et reproductible de l’éprouvette.
La norme ASTM et la norme ISO décrivent toutes deux les essais de flexion sur plastiques. Elles se distinguent néanmoins par leur domaine d’application, leurs géométries d’éprouvette, leur vitesse d’essai et leur évaluation de module. Les résultats ne sont donc pas directement comparables.
La différence principale entre la méthode A et la méthode B de la norme ASTM D790 réside dans le taux d’allongement ou la vitesse d’essai et donc la rapidité avec laquelle l’éprouvette est pliée.
- La méthode A fonctionne avec un taux d’allongement plus faible et constitue la méthode standard pour la plupart des plastiques.
- La méthode B fonctionne avec un taux d’allongement plus élevé et est utilisée lorsque la méthode A durerait trop longtemps pour certains matériaux ou si aucune valeur de rupture/limite pertinente n’est atteinte dans les conditions d’essai prévues.
Méthodes d'essai selon ASTM D790 et leur influence sur la vitesse d'essai:
- Pour les matériaux qui cassent à de petits fléchissements, la méthode A avec un taux d’allongement de 0,01 tr/min est privilégiée.
- Les matériaux, qui ne cassent pas ou qui ne présentent aucune limite d’élasticité jusqu’à un allongement de 5 %, sont testés selon la méthode B avec un taux d’allongement de 0,1 tr/min, soit dix fois supérieur.
Cette indication signifie pour l'utilisateur que la vitesse d'essai à régler sur la machine d'essai devra être calculée en fonction de l'épaisseur de l'éprouvette et de la distance entre appuis, ou encore du rapport distance entre appuis/épaisseur de l'éprouvette. Cette fonction pourra être aisément enregistrée dans le logiciel d'essai testXpert afin d’automatiser le processus de calcul.
Pour l’éprouvette standard de dimensions 3,2 x 12,7 x 127 mm avec rapport d’appui de 16, la vitesse d’essai selon ASTM D790 est de :
- Selon méthode A: 1,4 mm/min
- Selon méthode B: 13,7 mm/min
Les résultats des essais de flexion selon l'ISO 178 et l'ASTM D790 sur les plastiques sont similaires en termes d'ordre de grandeur, mais ne sont pas directement comparables. Les raisons sont des taux d'allongement différents lors de l'essai de flexion, des méthodes de calcul distinctes pour la valeur du module et des différences qui peuvent résulter de la fabrication des échantillons.
- Le module de flexion décrit la rigidité d’un matériau par rapport aux charges de flexion.
- La résistance à la flexion caractérise la charge maximale qu’un matériau peut supporter en flexion avant de céder.
Selon l'ASTM D790 ainsi que dans l'ISO 178, la contrainte de flexion se calcule comme contrainte des fibres de bord de l'éprouvette au centre des appuis. La formule de calcul indiquée dans la norme est basée sur un cas de charge idéal. Les erreurs d’angle ou forces de frottement, au niveau des appuis, résultant d’une augmentation du fléchissement de l'éprouvette pendant l’essai de flexion ne sont pas prises en compte. La précision offerte par le calcul suffit uniquement aux faibles angles de flexion.
Pour l’essai sur plastiques selon ASTM D790, les éprouvettes sont fabriquées par moulage par injection ou sont prélevées par usinage mécanique sur des plaques, des panneaux ou des pièces moulées.
- Pour les matières plastiques à mouler, l’ASTM D790 utilise en principe des éprouvettes d’une section de 3,2 mm x 12,7 mm et d’une longueur de 127 mm. Le rapport épaisseur-distance entre appuis défini de 16 donne une distance entre appuis de 51 mm. Pour les éprouvettes d’une épaisseur supérieure à 3,2 mm et inférieure à 1,6 mm, la norme spécifie en outre une série d’exigences supplémentaires.
- Pour l’essai des stratifiés durcissables, les échantillons pourront ainsi devoir être usinés à une épaisseur de 25,4 mm ou de 12,7 mm. Si la résistance au cisaillement est très faible par rapport à la résistance à la traction, le rapport épaisseur/appui devra de plus être augmenté à 32 voire à 40 pour éviter les ruptures par cisaillement.
- Les essais de matériaux composites fibreux à haute-résistance seront réalisés avec un rapport épaisseur/distance entre appuis de 16, 32 ou 40, en fonction du rapport résistance à la traction/résistance au cisaillement. Pour les matériaux fortement anisotropes, un rapport de 60 pourra même être requis pour une détermination correcte du module.
La mesure des dimensions éprouvette requiert un soin tout particulier. À cause de l'épaisseur quadratique utilisée pour le calcul de la contrainte de flexion, l'erreur de mesure suit également une fonction quadratique. Une erreur de mesure de seulement 0,1 mm dans une hauteur éprouvette de 3,2 mm entraînera ainsi une erreur de plus de 5 % dans la contrainte de flexion. C'est pourquoi l'épaisseur des éprouvettes est mesurée à l'aide d'une vis micrométrique qui remplit les exigences de la norme ASTM D5947.
Les erreurs d'angle entre les appuis, ou entre les appuis et le poinçon de flexion, entraînent un contact en forme de point entre l'échantillon et l'outil d’essai au début de l'essai. L’échantillon se déforme en torsion, au fur et à mesure que la charge augmente, et atteint un support en forme de ligne. Ces déformations initiales sont visibles dans le diagramme de contrainte-déformation sous la forme d’un pied de courbe, c'est-à-dire d’une pente croissante dans la zone initiale. Les valeurs du module de sécante et du module de corde peuvent ainsi être considérablement influencées, cependant que le module de tangente selon ASTM D790 est moins sensible à cet effet.

Un enfoncement qui dépend de la dureté du matériau, de la force appliquée et du rayon de la panne de flexion du point d'appui se produit aux points d'appui et dans la zone du ou des poinçons de flexion. Lorsque le fléchissement est mesuré à l'aide du mouvement du poinçon de flexion par rapport aux appuis, cet enfoncement augmente apparemment le fléchissement mesuré et ne peut en principe être compensé par une correction de la rigidité. L'utilisation d'un capteur de course placé au centre permet de compenser l'enfoncement du poinçon de flexion.
Téléchargements relatifs à la norme ASTM D790
- Information produit : Dispositifs 3 points flexion PDF 246 KB
- Brochure sur le secteur d’activité: Plastique & Caoutchouc PDF 9 MB
- Information Produit: zwickiLine jusqu’à Fmax 5 kN PDF 820 KB
- Information produit : ProLine, Fmax 5-100 kN PDF 1 MB
- Information produit : AllroundLine, Fmax 5-100 kN PDF 1 MB
- Information Produit: videoXtens 2-150 HP PDF 1 MB
- Information produit : extensomètre multiXtens II HP PDF 1 MB
- Information produit : extensomètre makroXtens PDF 637 KB
- Information produit : capteur de course pour essais de compression et de flexion PDF 1 MB
- Information produit : extensomètre Clip-On PDF 525 KB

