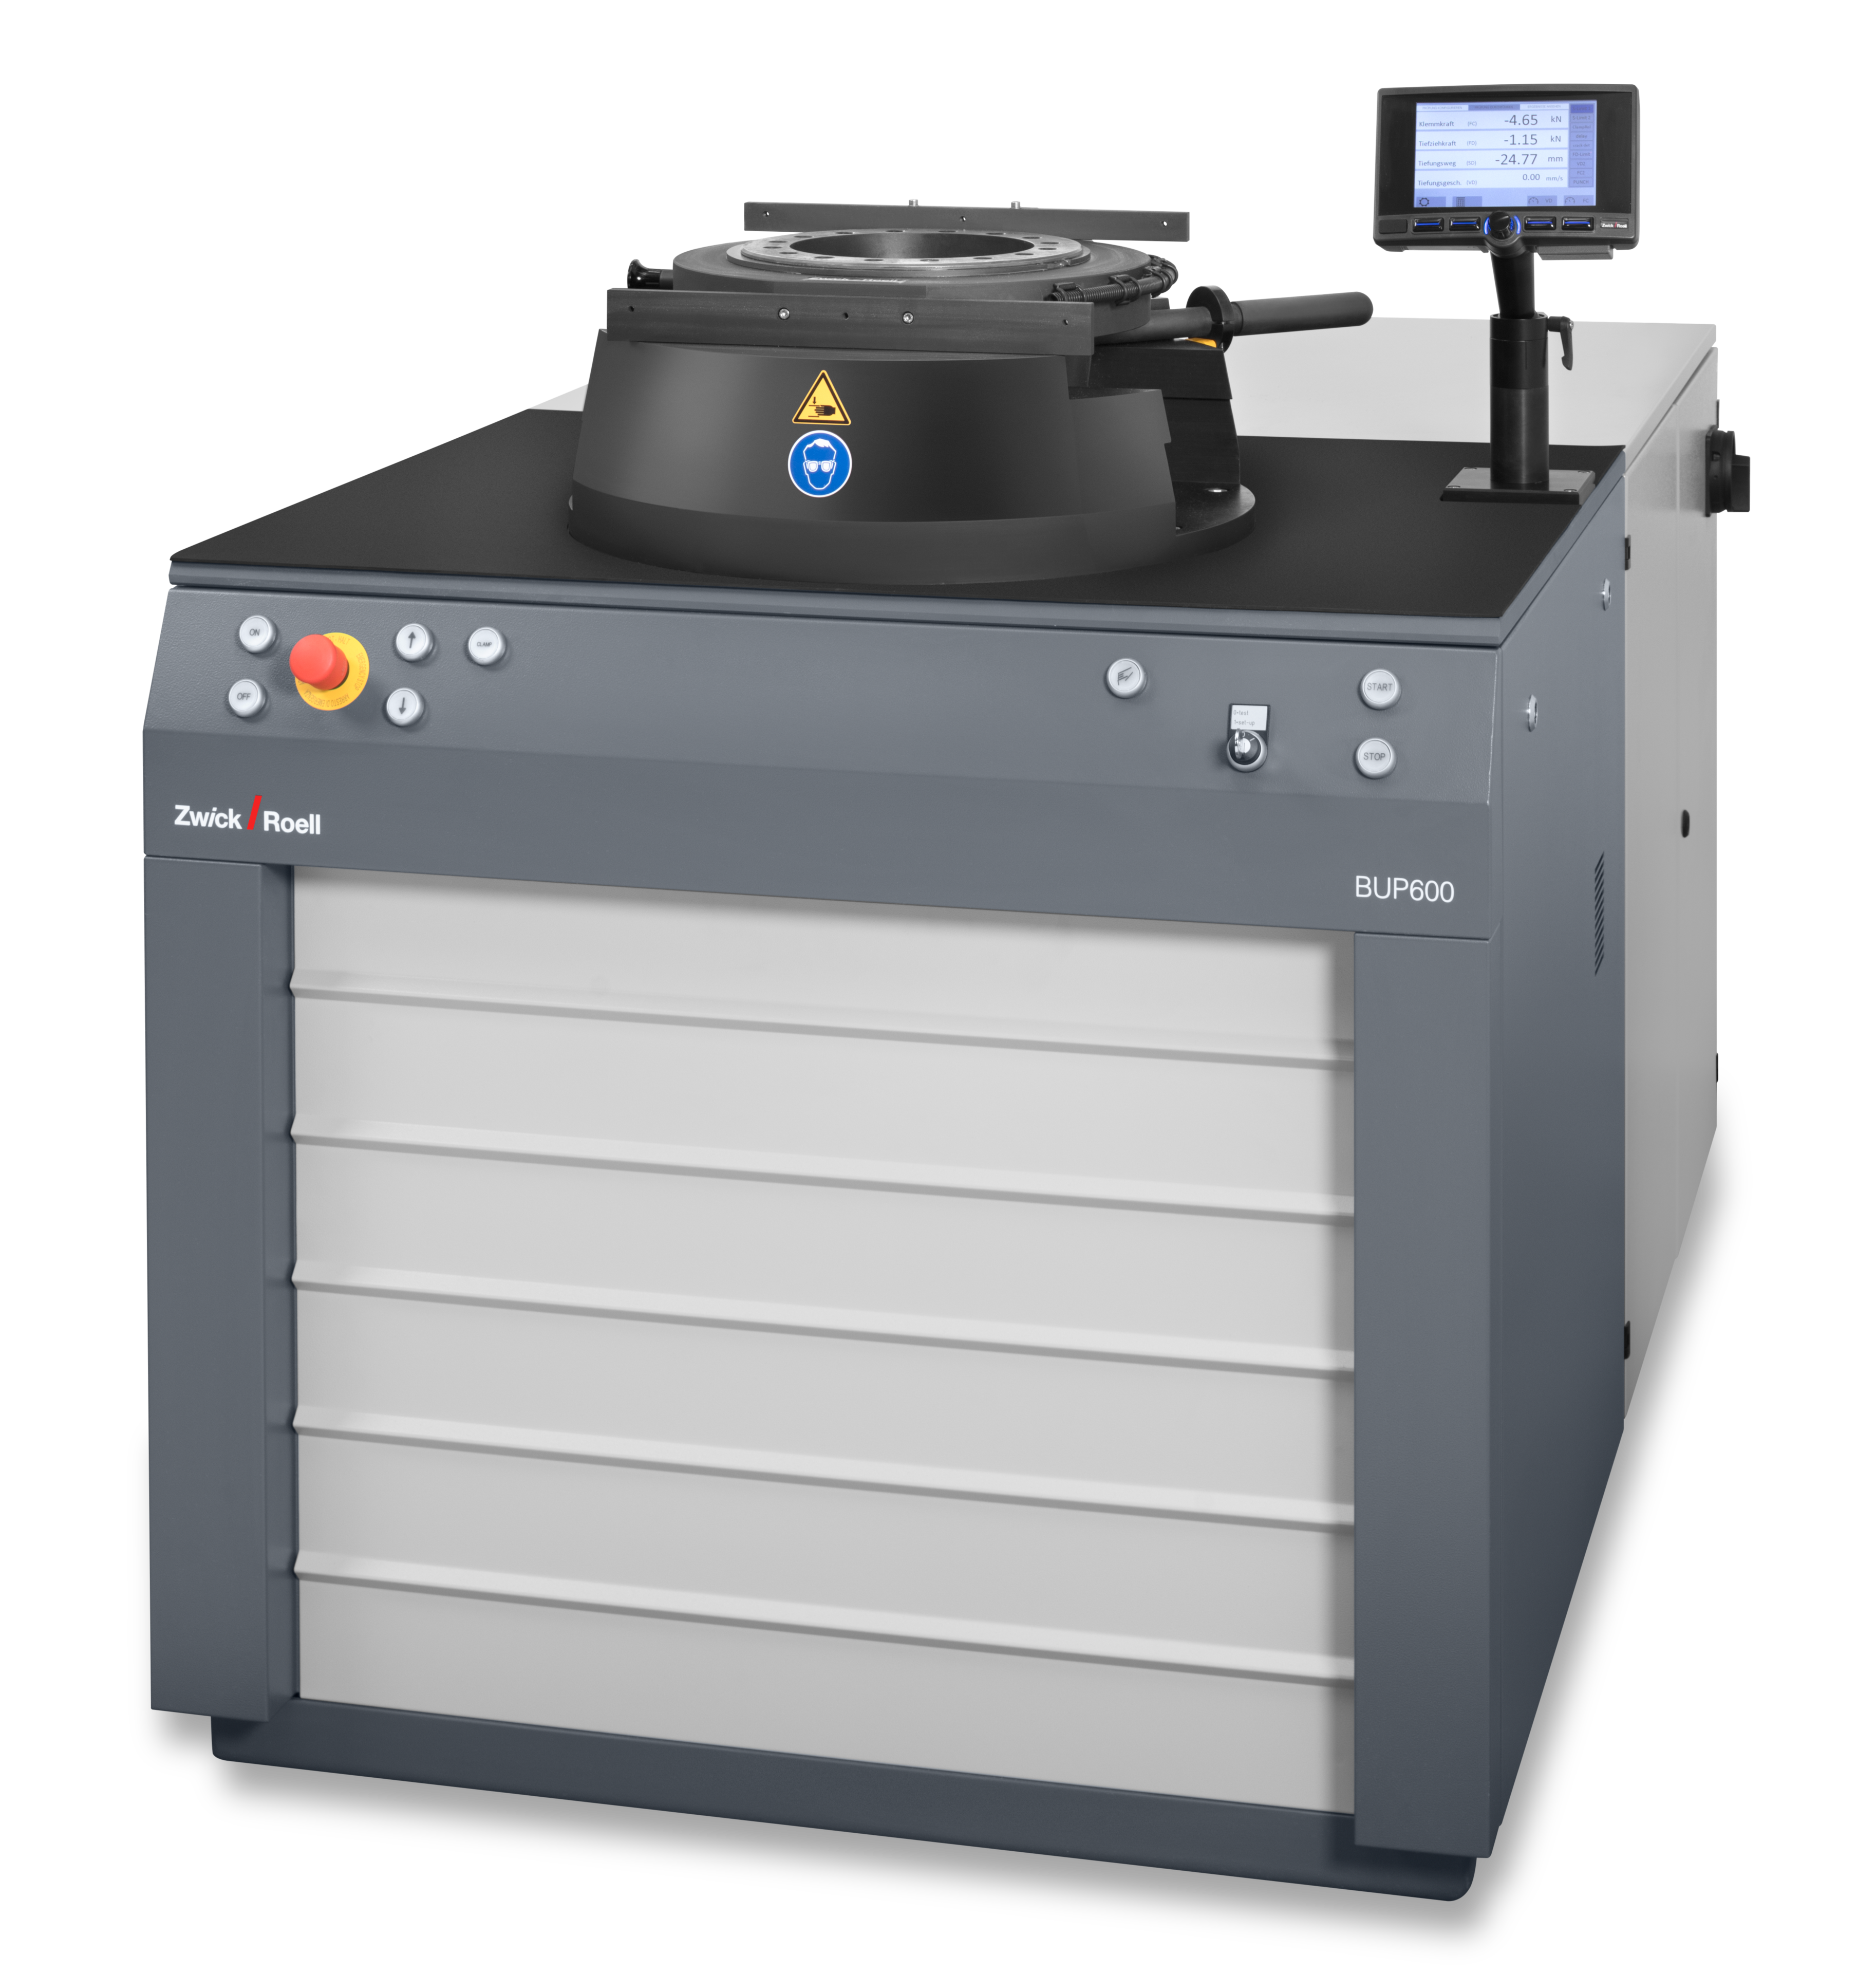
Zkouška vyboulením podle ISO 16808
Zkouška vyboulením podle normy ISO 16808 je zkušební metoda používaná pro stanovení tvářecích vlastností plechů.
Při zkoušce vyboulením se stanoví křivka dvouosého napětí-deformace plechů jako při zkoušce hloubením na hydraulickém stroji. Polotovar z kovu (vzorek) se upne mezi tažnici a přidržovač. Pod vzorkem je umístěna nádrž s olejem. Tažník vytlačuje olej vzhůru. Postupně zvyšující se tlak oleje vyvolává deformaci vzorku. Zkouška probíhá, dokud nevznikne trhlina.
Následně se po zkoušce vyboulením sestaví průtoková křivka. Vyhodnocuje se tlak oleje, změna tloušťky plechu v průběhu zatěžování a optické měření či posouzení zakřivení plechu.
Zkouška je podobná FLC zkoušce s tažníkem podle Nakajimy. Hloubení však probíhá bez tření.

Zkouška vyboulením s řízenou deformační rychlostí
Norma ISO 16808 doporučuje provádět zkoušku vyboulením při konstantní deformační rychlosti. Stroje ZwickRoell pro zkoušení plechů umožňují řídit deformační rychlost s maximální přesností. Zkušební software testXpert tuto funkci nabízí volitelně.
V praxi tuto možnost využívá například výzkumné a vývojové centrum společnosti Speira v německém Bonnu pro provádění zkoušek vyboulením.
Požadovaná hodnota deformační rychlosti se nastavuje v softwaru testXpert. Během zkoušky stroj přijímá naměřená data z externího kamerového systému ARAMIS společnosti GOM a na jejich základě průběžně upravuje rychlost pohybu razníku. Naměřené výsledky se zaznamenávají jak v systému GOM, tak v softwaru testXpert.
Pro zkoušku vyboulením s konstantní deformační rychlostí podle ISO 16808 lze do řídicího systému zkušebního stroje uložit až deset přednastavených hodnot rychlosti pístu. Rychlost pístu tak lze v průběhu zkoušky cíleně upravovat podle aktuální fáze zkoušky. Pro specifické požadavky na zkoušení lze rychlost pístu řídit také prostřednictvím výstupního signálu ze systému DIC použitého pro měření deformace.