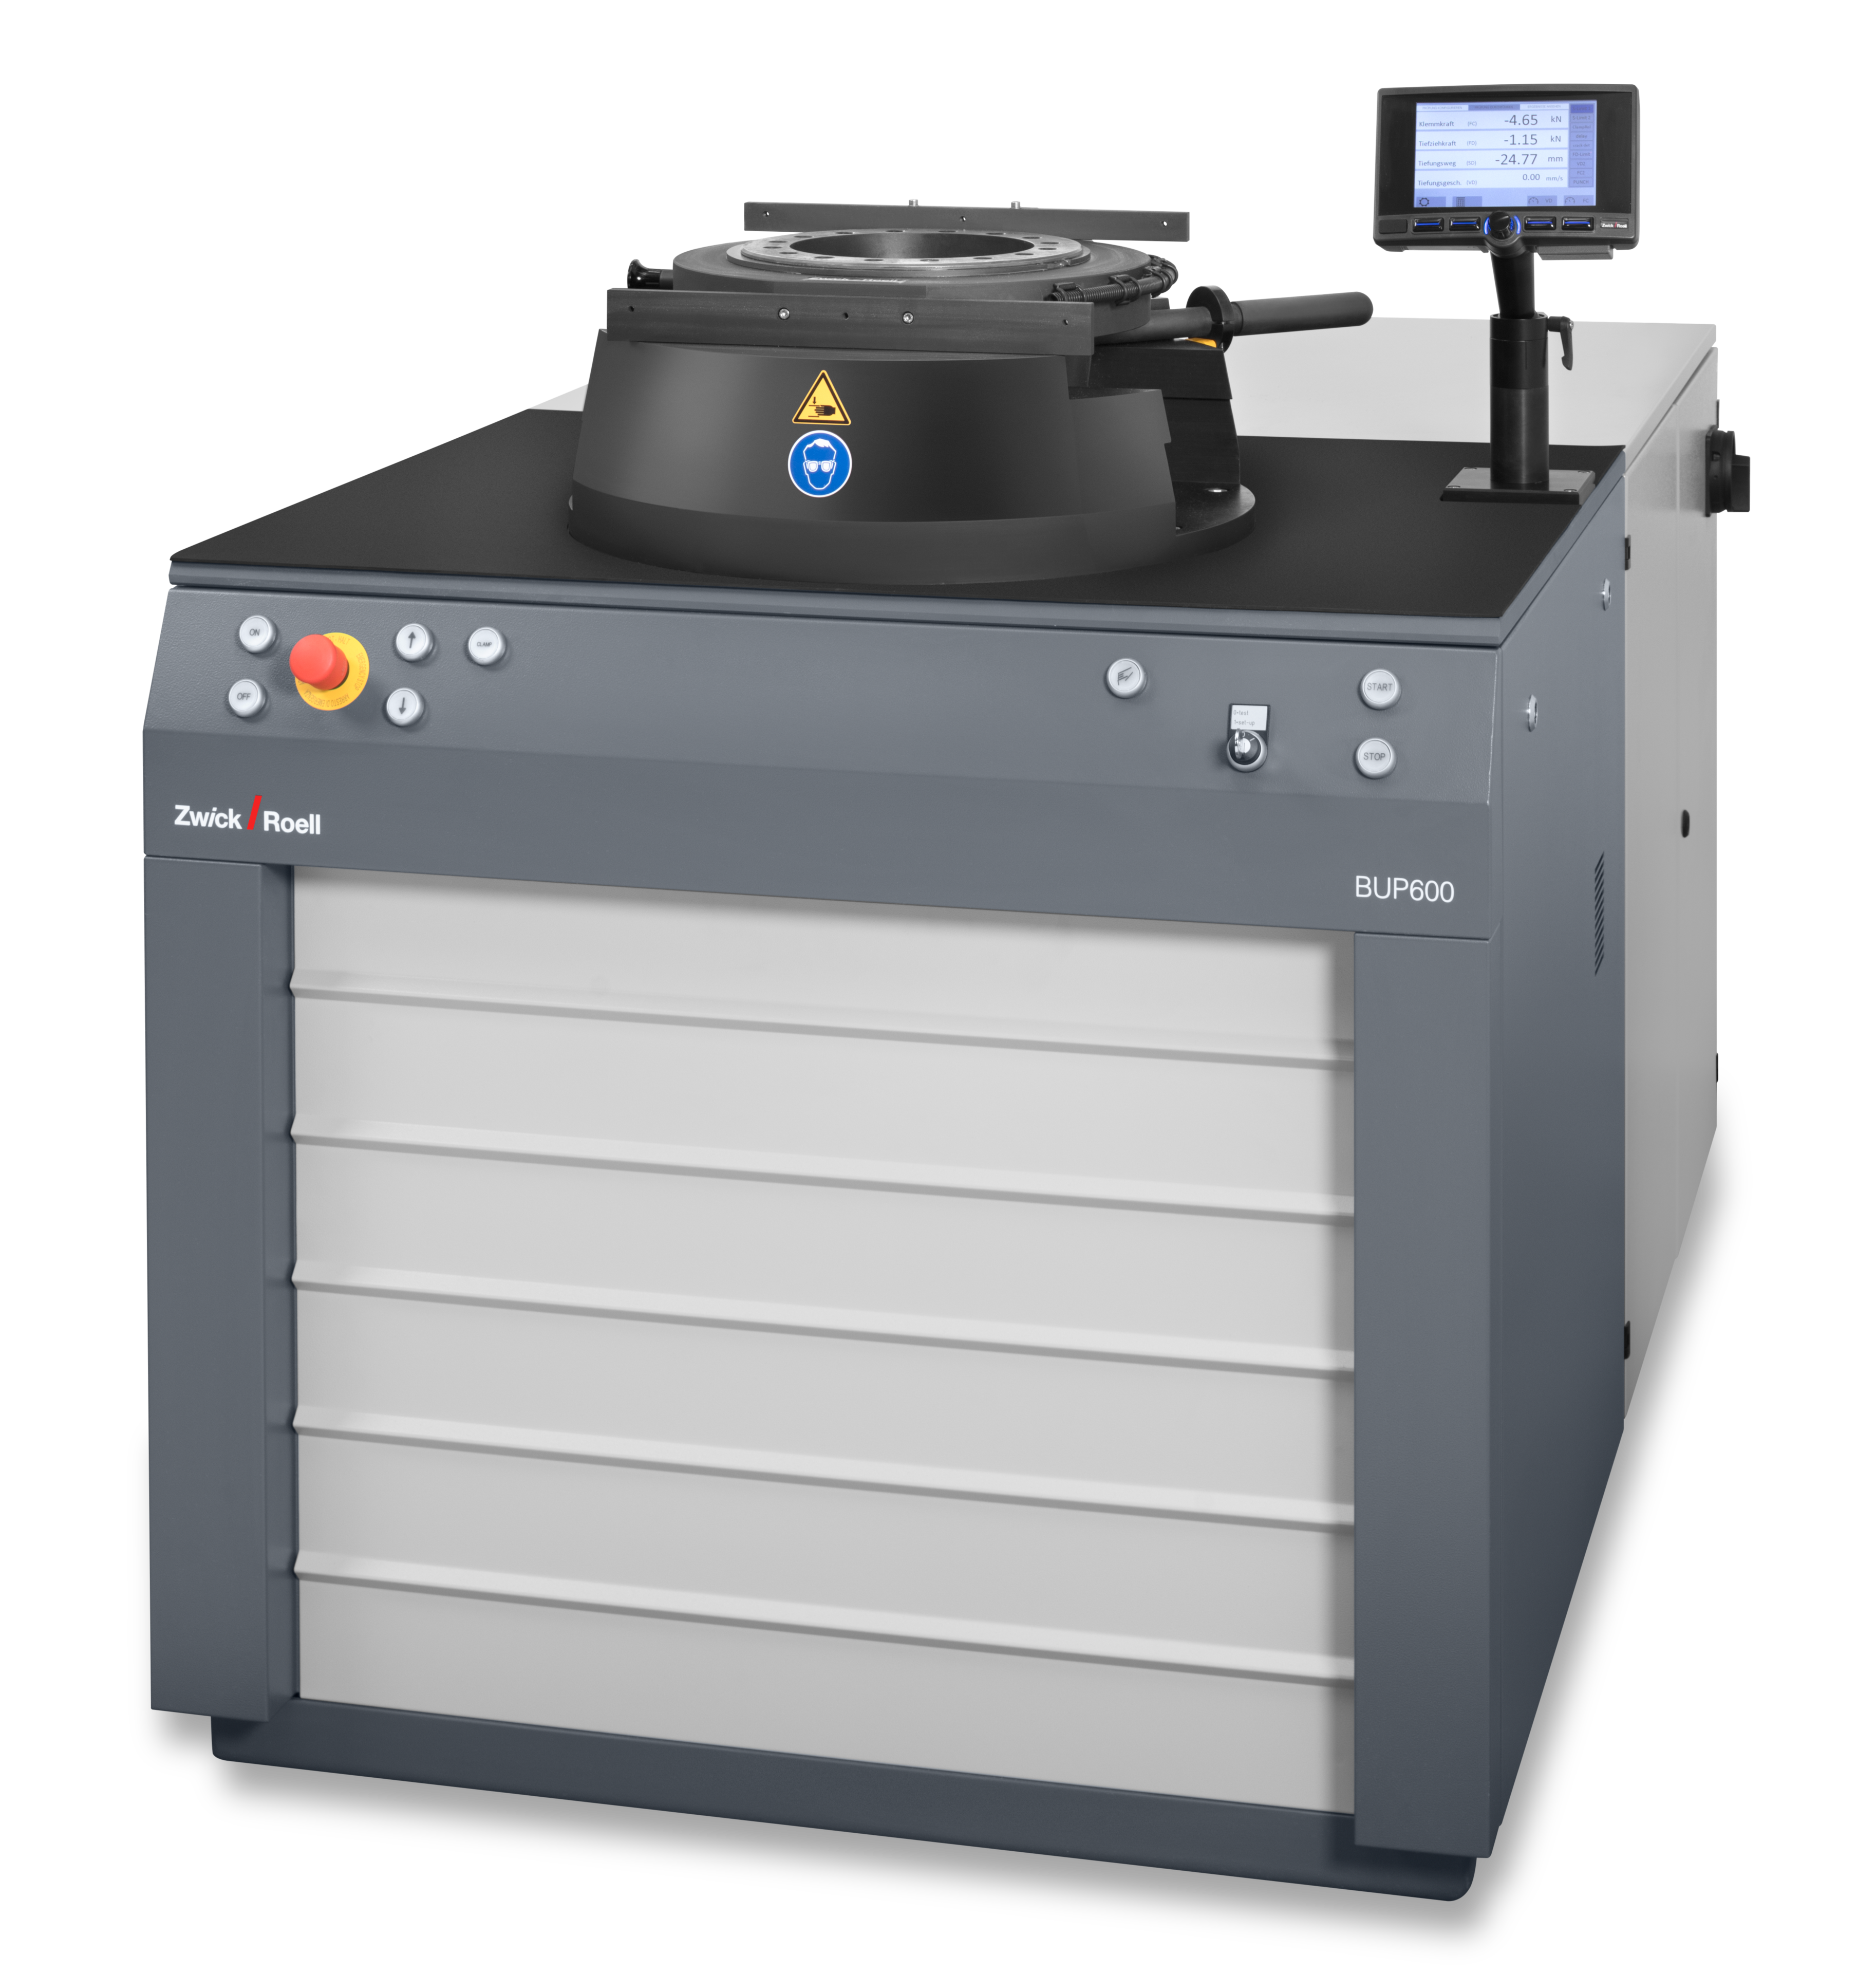
Test de Bulge ISO 16808
Le test de Bulge) selon ISO 16808 est une méthode d’essais permettant de déterminer les propriétés de formage d'une tôle.
Lors du test de Bulge, des courbes de contrainte-déformation biaxiale sont déterminées à l’aide d’un essai d’emboutissage hydraulique sur tôles métalliques. Une coupelle métallique (éprouvette) est contrainte complètement entre la matrice et le serre-flan. Une chambre contenant de l’huile est placée sous l’éprouvette. Le poinçon d’étirage pousse l’huile vers le haut. La pression croissante de l’huile provoque un renflement de l’éprouvette. L’essai est réalisé jusqu’à apparition d’une fissure.
La courbe de fluage pourra être déterminée, à l’issue du test de Bulge selon ISO 16808. La pression d'huile, la courbe d’épaisseur de tôle pendant l'essai ainsi que la mesure optique et le renflement de la tôle seront exploités pour ce faire.
L’essai est similaire au test FLC avec poinçon Nakajima. Le processus d’emboutissage s’effectue par contre sans friction.

Essai de Bulge avec régulation du taux d’allongement
Pour réaliser l’essai de Bulge selon DIN EN ISO 16808, un taux d’allongement constant est conseillé. Les machines d’essai d’emboutissage de ZwickRoell permettent d’effectuer un réglage ciblé du taux d’allongement. La fonction est disponible en option dans le logiciel d’essai testXpert.
En pratique, cette fonction est notamment utilisée dans le centre de recherche et de développement de Speira à Bonn (Allemagne) pour la réalisation d’essais de Bulge.
La valeur de consigne est spécifiée dans le logiciel d’essai testXpert. Lors de l’essai, le système d’essai reçoit les données du système de caméra externe ARAMIS de GOM et ajuste la vitesse du poinçon en conséquence. Les résultats de mesure sont enregistrés dans GOM et testXpert.
Pour la réalisation de l’essai de Bulge à taux d’allongement constant recommandée dans la norme DIN EN ISO 16808, il est possible de définir jusqu’à dix valeurs de référence pour la vitesse de piston dans l’API de la machine d’essai d’emboutissage. La vitesse peut ainsi être adaptée au cours du déroulement d’essai. En outre, pour les demandes d’essai spéciales, il est possible d’effectuer le réglage de la vitesse de piston via un signal initial du système DIC utilisé.